অটোমেশন সরঞ্জামের জন্য সাধারণত প্রচুর সংখ্যক বিশেষায়িত কাঠামোগত উপাদানের প্রয়োজন হয়। সরঞ্জামের ভিত্তি, মাউন্টিং প্লেট, কানেক্টর, ফিক্সচার, লোকেটিং ব্লক এবং গাইড রেল ব্র্যাকেট—এই সবকিছুই মেশিনের সামগ্রিক লেআউট অনুযায়ী ডিজাইন করতে হয়। গবেষণা ও উন্নয়ন (R&D) এবং সংগ্রহকারী দলগুলোর জন্য, নন-স্ট্যান্ডার্ড যন্ত্রাংশ মেশিনিংয়ের ক্ষেত্রে ড্রয়িং ব্যাখ্যা, টলারেন্স ব্যবস্থাপনা, উপাদান নির্বাচন, সারফেস ফিনিশিং, অ্যাসেম্বলি সম্পর্ক এবং ডেলিভারি শিডিউলের মতো বিষয়গুলো জড়িত থাকে। সিএনসি মেশিনিং সরাসরি ২ডি ইঞ্জিনিয়ারিং ড্রয়িং এবং ৩ডি মডেল প্রসেস করতে পারে, যা এটিকে প্রোটোটাইপ উন্নয়ন, স্বল্প পরিমাণে উৎপাদন এবং অটোমেশন সরঞ্জামের যন্ত্রাংশের বিপুল সরবরাহের জন্য উপযুক্ত করে তোলে।
অটোমেশন সরঞ্জামের জন্য কাস্টম নন-স্ট্যান্ডার্ড যন্ত্রাংশের মূল প্রয়োজনীয়তাগুলো কী কী?
অটোমেশন সরঞ্জামের নির্দিষ্ট যন্ত্রাংশগুলো আটকানো, অবস্থান নির্ধারণ, সংযোগ, দিকনির্দেশনা এবং সঞ্চালনের মতো কাজ সম্পাদন করে। উৎপাদন সমাধানটি অবশ্যই সরঞ্জামের কাঠামো, ভারের অবস্থা এবং পরিচালন পরিবেশের সাথে সামঞ্জস্যপূর্ণ হতে হবে।
মাত্রিক নির্ভুলতা সরঞ্জাম সমাবেশকে সরাসরি প্রভাবিত করে
মাউন্টিং হোল, লোকেটিং হোল, মেটিং সারফেস এবং কানেক্টিং সারফেসের মধ্যে সুনির্দিষ্ট অবস্থানগত সম্পর্ক রয়েছে। গুরুত্বপূর্ণ মাপের তারতম্যের কারণে সহজেই অ্যাসেম্বলিতে অসুবিধা, বারবার সমন্বয়, মেকানিজমের ভুল সংস্থাপন বা গতি আটকে যাওয়ার মতো সমস্যা দেখা দিতে পারে।
- সিএনসি মেশিনিংয়ের মাধ্যমে ড্রয়িং অনুযায়ী ছিদ্রের ব্যাস, ছিদ্রের ব্যবধান, ধাপ এবং মাউন্টিং সারফেসের মাত্রা নিয়ন্ত্রণ করা যায়।
- সংযোগস্থলগুলোর নিবিড় পরিদর্শন অ্যাসেম্বলির ফাঁক ও অবস্থানগত ত্রুটি কমাতে সাহায্য করে।
- ব্যাচ অর্ডারের ক্ষেত্রে, স্থিতিশীল প্রোগ্রাম এবং সামঞ্জস্যপূর্ণ রেফারেন্স ডেটাম ব্যবহার করলে যন্ত্রাংশগুলোর মধ্যে মাত্রাগত সামঞ্জস্য উন্নত হয়।
গুরুত্বপূর্ণ মাত্রাগুলোর স্থিতিশীল নিয়ন্ত্রণ পরবর্তী অ্যাসেম্বলি সমন্বয় কমাতে পারে এবং সরঞ্জাম চালু করাকে আরও কার্যকর করে তুলতে পারে।
অ-মানক কাঠামোর জন্য নমনীয় মেশিনিং পদ্ধতি প্রয়োজন।
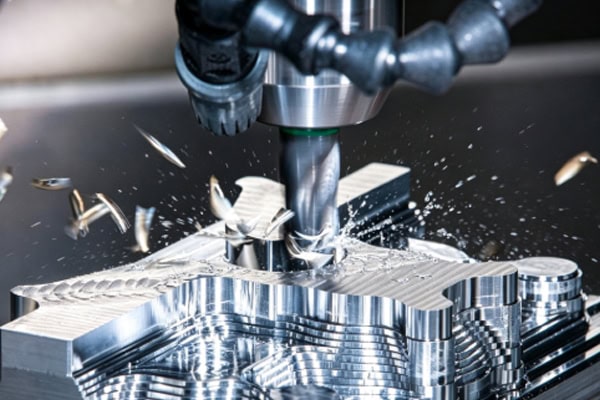
অটোমেশন প্রকল্পে ব্যবহৃত ব্র্যাকেট, ফিক্সচার এবং সংযোগকারী ব্লকগুলির সাধারণত স্বতন্ত্র কাঠামো থাকে। এর সাধারণ বৈশিষ্ট্যগুলির মধ্যে রয়েছে স্লট, গহ্বর, হেলানো পৃষ্ঠ, অনিয়মিত আকৃতি এবং একাধিক দিকে ছিদ্র। সিএনসি মেশিনিং ৩ডি মডেলের উপর ভিত্তি করে জটিল বৈশিষ্ট্যগুলি সম্পন্ন করতে পারে। বহু-পার্শ্বযুক্ত যন্ত্রাংশের জন্য, বারবার ক্ল্যাম্পিংয়ের কারণে সৃষ্ট অবস্থানগত ত্রুটি কমাতে ৪-অক্ষ বা ৫-অক্ষ মেশিনিংও ব্যবহার করা যেতে পারে। নমনীয় উৎপাদন পদ্ধতি সেইসব যন্ত্রপাতির কাঠামোর জন্য উপযুক্ত যেগুলির ঘন ঘন অপ্টিমাইজেশনের প্রয়োজন হয় এবং এটি সংশোধিত যন্ত্রাংশের উৎপাদন চক্রও সংক্ষিপ্ত করতে পারে।
অংশের কার্যকারিতা অনুযায়ী উপকরণ নির্বাচন করা উচিত।
বিভিন্ন অংশ ভিন্ন ভিন্ন ভার, গতির কম্পাঙ্ক এবং কার্যপরিবেশের সম্মুখীন হয়। উপাদান নির্বাচনের ক্ষেত্রে শক্তি, ওজন, ক্ষয় প্রতিরোধ ক্ষমতা, মরিচা প্রতিরোধ ক্ষমতা এবং মেশিনিং খরচের মধ্যে ভারসাম্য রক্ষা করতে হয়।
| অ-মানক অংশ প্রকার | সাধারণ উপকরণ | মেশিনিং ফোকাস |
| সরঞ্জাম মাউন্টিং বেস | অ্যালুমিনিয়াম খাদ, ইস্পাত | সমতলতা, ছিদ্রের অবস্থান, সামগ্রিক মাত্রা |
| রোবোটিক বাহু সংযোগকারী | অ্যালুমিনিয়াম সংকর ধাতু, স্টেইনলেস স্টিল | ওজন, শক্তি, সংযোগের নির্ভুলতা |
| টুলিং ফিক্সচার | অ্যালুমিনিয়াম সংকর ধাতু, টুল স্টিল, ইঞ্জিনিয়ারিং প্লাস্টিক | অবস্থান নির্ভুলতা, পরিধান প্রতিরোধ |
| গাইড রেল ব্র্যাকেট | অ্যালুমিনিয়াম সংকর ধাতু, স্টেইনলেস স্টিল | মাউন্টিং পৃষ্ঠতল, ছিদ্রের ব্যবধান, দৃঢ়তা |
| নির্ভুল অবস্থান নির্ণয়কারী ব্লক | ইস্পাত, অ্যালুমিনিয়াম সংকর ধাতু | সঙ্গমের মাত্রা, অবস্থানগত নির্ভুলতা |
উপকরণ, কাটিং টুল এবং মেশিনিং প্যারামিটারের সঠিক সমন্বয়ের মাধ্যমে কার্যকরী প্রয়োজনীয়তা পূরণের পাশাপাশি উৎপাদন ব্যয়ও নিয়ন্ত্রণ করা যায়।
কাস্টম নন-স্ট্যান্ডার্ড অটোমেশন পার্টসের কার্যকারিতা সিএনসি কীভাবে উন্নত করতে পারে?
অটোমেশন সরঞ্জাম প্রকল্পগুলিতে সাধারণত দ্রুত কাঠামোগত যাচাইকরণের প্রয়োজন হয়। যন্ত্রাংশ সরবরাহের গতি পুরো যন্ত্রটির উন্নয়ন, পরীক্ষামূলক সংযোজন এবং গ্রাহক পরীক্ষার সময়সূচীকে প্রভাবিত করতে পারে।
ড্রয়িংয়ের উপর ভিত্তি করে দ্রুত প্রোটোটাইপ উৎপাদন
গবেষণা ও উন্নয়ন (R&D) পর্যায়ে প্রায়শই ছিদ্রের অবস্থান, কাঠামোগত ওজন হ্রাস, বা অ্যাসেম্বলির সম্পর্ক পরিবর্তন করা হয়। সিএনসি মেশিনিং হালনাগাদ করা ড্রয়িং বা থ্রিডি মডেল থেকে সরাসরি যন্ত্রাংশ তৈরি করতে পারে, যা প্রচলিত টুলিং পদ্ধতির সাথে যুক্ত প্রাথমিক বিনিয়োগ হ্রাস করে।
- একক বা স্বল্প পরিমাণে পরীক্ষামূলক উৎপাদনের জন্য বিশেষ ছাঁচের প্রয়োজন হয় না।
- সম্পূর্ণ প্রোটোটাইপগুলো সরাসরি পূর্ণাঙ্গ মেশিন অ্যাসেম্বলি যাচাইয়ের জন্য ব্যবহার করা যেতে পারে।
- কাঠামো পরিবর্তন হলে শুধু প্রোগ্রাম এবং মেশিনিং ফাইলগুলো আপডেট করতে হবে।
- ভৌত প্রতিক্রিয়া প্রকৌশলীদের সময়মতো হস্তক্ষেপ, ছাড়পত্র এবং স্থাপন সংক্রান্ত সমস্যা শনাক্ত করতে সাহায্য করে।
এই পদ্ধতিটি দ্রুত নকশা যাচাইয়ের জন্য উপযুক্ত এবং মডেলিং থেকে শুরু করে যন্ত্র স্থাপন ও পরীক্ষা পর্যন্ত সময় কমিয়ে আনে।
অল্প পরিমাণে উৎপাদন পরীক্ষামূলক উৎপাদনের চাপ কমায়।
অটোমেশন সরঞ্জাম পরীক্ষার পর্যায়ে প্রবেশ করার পর, এতে সাধারণত কয়েক ডজন থেকে শত শত কাঠামোগত যন্ত্রাংশের প্রয়োজন হয়। সিএনসি মেশিনিং প্রোটোটাইপিং এবং গণ-উৎপাদনের মধ্যবর্তী ব্যবধান পূরণ করতে পারে, যার ফলে টুলিং-এ অকাল বিনিয়োগ এড়ানো যায়। স্বল্প-পরিমাণে সিএনসি মেশিনিং নিম্নলিখিত পরিস্থিতিগুলির জন্য উপযুক্ত:
- যন্ত্রপাতির পরীক্ষামূলক উৎপাদন চলাকালীন কাঠামোগত যন্ত্রাংশ সংগ্রহ।
- গ্রাহকের সাইটে পরীক্ষার জন্য প্রয়োজনীয় অতিরিক্ত যন্ত্রাংশ।
- একাধিক মেশিনে প্রতিলিপি তৈরির আগে প্রক্রিয়া যাচাইকরণ।
- মঞ্চভিত্তিক প্রযোজনা, যখন নকশাটি এখনও সম্পূর্ণরূপে চূড়ান্ত হয়নি।
স্বল্প পরিমাণে সরবরাহ পরীক্ষামূলক সংযোজন, পরীক্ষা এবং সরঞ্জাম সরবরাহের চাহিদা মেটাতে পারে এবং একই সাথে মাঠপর্যায়ের মতামতের ভিত্তিতে যন্ত্রাংশের কাঠামোকে আরও উন্নত করার সুযোগ দেয়।
ব্যাচ মেশিনিং সামঞ্জস্যের উপর মনোযোগ দেয়
যখন একাধিক সেট সরঞ্জাম প্রতিলিপি করার প্রয়োজন হয়, তখন প্রায়শই একই যন্ত্রাংশ ক্রমাগত কেনা হয়। সরবরাহকারীর ব্যাচ স্থিতিশীলতা সরাসরি অ্যাসেম্বলি দক্ষতা, সরঞ্জাম চালু করার সময় এবং বিক্রয়োত্তর রক্ষণাবেক্ষণ খরচকে প্রভাবিত করে।
- প্রমাণিত প্রোগ্রাম, টুলিং সলিউশন এবং পজিশনিং ডেটামগুলোকে প্রমিত করুন।
- গুরুত্বপূর্ণ ছিদ্রের অবস্থান, সংযোগকারী পৃষ্ঠতল এবং মাউন্টিংয়ের মাপের কার্যকালীন পরিদর্শন পরিচালনা করুন।
- টুলের ক্ষয়, ফিক্সচারের অবস্থা এবং যন্ত্রপাতির তাপীয় স্থিতিশীলতা পর্যবেক্ষণ করুন।
- প্রথম নমুনা অনুমোদন, উৎপাদনকালীন পরিদর্শন এবং চূড়ান্ত পরিদর্শনের মাধ্যমে ব্যাচের তারতম্য হ্রাস করুন।
স্থিতিশীল ব্যাচ প্রক্রিয়া অন-সাইট ফিটিং কমাতে পারে এবং ত্রুটিপূর্ণ যন্ত্রাংশের কারণে সৃষ্ট অ্যাসেম্বলি ক্ষতি হ্রাস করতে পারে।
কাস্টম মেশিনিংয়ের জন্য কোন অটোমেশন সরঞ্জামের যন্ত্রাংশগুলো উপযুক্ত?
নন-স্ট্যান্ডার্ড সিএনসি মেশিনিং অটোমেশন সরঞ্জামগুলিতে ব্যবহৃত বিভিন্ন কাঠামোগত এবং কার্যকরী অংশগুলিকে অন্তর্ভুক্ত করে। এটি বিশেষত বিশেষ বৈশিষ্ট্য, জটিল কাঠামো বা পরিবর্তনশীল পরিমাণযুক্ত অংশগুলির জন্য উপযুক্ত।
মাউন্টিং বেস এবং সংযোগকারী প্লেট
মোটর, মডিউল, সিলিন্ডার, সেন্সর এবং অন্যান্য যন্ত্রাংশের উপাদান সুরক্ষিত করার জন্য মাউন্টিং বেস এবং কানেক্টিং প্লেট ব্যবহার করা হয়। এগুলোর ছিদ্রের অবস্থান এবং মাউন্টিং সারফেসের জন্য উচ্চ নির্ভুলতা প্রয়োজন। সিএনসি মেশিনিংয়ের মাধ্যমে একাধিক ছিদ্র, কাউন্টারবোর, লোকেটিং স্লট এবং অনিয়মিত কনট্যুর তৈরি করা যায়। সাধারণ অংশগুলোর মধ্যে রয়েছে:
- মোটর মাউন্টিং বেস।
- মডিউল সংযোগকারী প্লেটসমূহ।
- সিলিন্ডার মাউন্টিং প্লেট।
- সেন্সর মাউন্টিং প্লেট।
সঠিক মাউন্টিং কাঠামো মডিউলগুলোর মধ্যে সংযোগ উন্নত করতে পারে এবং সম্পূর্ণ যন্ত্রটির সমাবেশ স্থিতিশীলতা বাড়াতে পারে।
টুলিং ফিক্সচার এবং কম্পোনেন্টের অবস্থান
টুলিং ফিক্সচারগুলো সাধারণত পণ্যের আকৃতি অনুযায়ী কাস্টমাইজ করা হয় এবং এগুলো পজিশনিং, ক্ল্যাম্পিং ও অ্যাসেম্বলির জন্য ব্যবহৃত হয়। সিএনসি মেশিনিংয়ের মাধ্যমে লোকেটিং হোল, ক্ল্যাম্পিং স্লট, স্টপ সারফেস এবং কনট্যুরড স্ট্রাকচার তৈরি করা যায়। ব্যবহৃত সাধারণ উপকরণগুলোর মধ্যে রয়েছে অ্যালুমিনিয়াম অ্যালয়, স্টিল এবং ইঞ্জিনিয়ারিং প্লাস্টিক। সাধারণ মেশিনিং অ্যাপ্লিকেশনগুলোর মধ্যে রয়েছে:
- পণ্য শনাক্তকরণ ব্লক এবং শনাক্তকরণ পিন বেস।
- স্বয়ংক্রিয় লোডিং এবং আনলোডিং ফিক্সচার।
- পরিদর্শন এবং সমাবেশ সরঞ্জাম।
- ক্ল্যাম্পিং স্লট, স্টপ সারফেস এবং কনট্যুরড স্ট্রাকচার।
- ক্ষয়-প্রতিরোধী বা অন্তরক প্লাস্টিকের অংশ।
মাত্রিকভাবে স্থিতিশীল ফিক্সচার লোডিং ও আনলোডিং, পরিদর্শন এবং অ্যাসেম্বলি অপারেশনের সময় পুনরাবৃত্তিযোগ্যতা উন্নত করতে পারে।
গাইড রেল ব্র্যাকেট, রোবোটিক আর্ম সংযোগকারী এবং ট্রান্সমিশন যন্ত্রাংশ
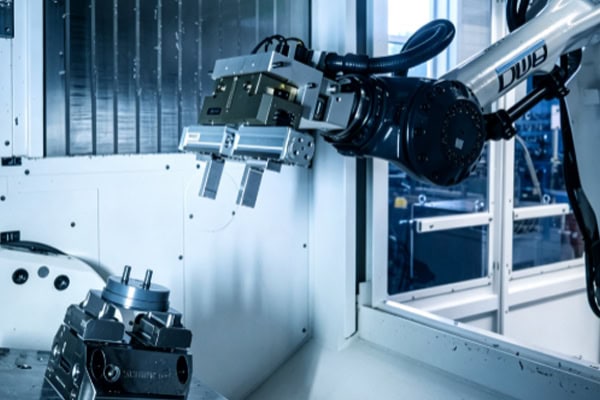
গাইড রেল ব্র্যাকেট, রোবোটিক আর্ম সংযোগকারী ব্লক, বুশিং এবং ট্রান্সমিশন যন্ত্রাংশ দীর্ঘমেয়াদী প্রত্যাবর্তী গতির সম্মুখীন হয় এবং এগুলোর জন্য উচ্চ মাত্রিক নির্ভুলতা, দৃঢ়তা এবং ক্ষয় প্রতিরোধ ক্ষমতা প্রয়োজন। যন্ত্রাংশের কাঠামোর উপর নির্ভর করে টার্নিং-মিলিং বা মাল্টি-অ্যাক্সিস সিএনসি মেশিনিং ব্যবহার করা যেতে পারে। প্রকৃত অপারেটিং পরিস্থিতি অনুযায়ী অ্যানোডাইজিং, প্লেটিং বা অন্যান্য সারফেস ট্রিটমেন্টও নির্বাচন করা যেতে পারে। স্থিতিশীল গতিশীল উপাদানগুলো পরিচালনার সময় কম্পন, অসামঞ্জস্য এবং অস্বাভাবিক ক্ষয় কমাতে পারে, যা যন্ত্রপাতির রক্ষণাবেক্ষণের ব্যবধান বাড়িয়ে দেয়।
অ-মানসম্মত অটোমেশন যন্ত্রপাতির যন্ত্রাংশের সরবরাহকারী কীভাবে নির্বাচন করবেন?
অ-মানক যন্ত্রাংশ সংগ্রহের জন্য মূল্য নির্ধারণ, প্রক্রিয়াগত জ্ঞান, গুণমান নিয়ন্ত্রণ, সরবরাহ ক্ষমতা এবং চলমান পরিষেবার একটি ব্যাপক মূল্যায়ন প্রয়োজন।
জটিল অ-মানক যন্ত্রাংশ মেশিনিং ক্ষমতা মূল্যায়ন করুন
সরবরাহকারীর কাছে বিভিন্ন স্পেসিফিকেশনের সিএনসি মেশিন থাকা উচিত এবং অ্যালুমিনিয়াম অ্যালয়, স্টেইনলেস স্টিল, স্টিল, তামা ও ইঞ্জিনিয়ারিং প্লাস্টিকের মতো সাধারণ উপকরণ মেশিনিং করার সক্ষমতা থাকতে হবে। এছাড়াও, সরবরাহকারীর গভীর গহ্বর, পাতলা দেয়াল, একাধিক ছিদ্র এবং বহু-কোণযুক্ত কাঠামো সামলানোর অভিজ্ঞতা থাকা উচিত। সংগ্রহের সময় নিম্নলিখিত সক্ষমতাগুলোর উপর মনোযোগ দিন:
- ৩-অক্ষ, ৪-অক্ষ বা ৫-অক্ষ বিশিষ্ট সিএনসি মেশিনিং সরঞ্জাম দ্বারা সজ্জিত।
- গভীর গহ্বর, পাতলা দেয়াল এবং জটিল পৃষ্ঠতল মেশিনিং-এ অভিজ্ঞ।
- অটোমেশন সরঞ্জামের জন্য সচরাচর ব্যবহৃত উপকরণগুলো অন্তর্ভুক্ত।
- টার্নিং-মিলিং এবং মাল্টি-প্রসেস মেশিনিং সমর্থন করে।
- অ্যানোডাইজিং এবং প্লেটিং-এর মতো পোস্ট-প্রসেসিং পরিষেবাগুলির সমন্বয় করতে পারে।
যন্ত্রপাতির বিন্যাস এবং যন্ত্রাংশের কাঠামোর মধ্যে উচ্চ মাত্রার সামঞ্জস্য আউটসোর্সিং, বারবার ক্ল্যাম্পিং এবং সরবরাহে বিলম্ব কমাতে সাহায্য করে।
পরিদর্শন ব্যবস্থাটি গুরুত্বপূর্ণ মাত্রাগুলিকে অন্তর্ভুক্ত করে কিনা তা মূল্যায়ন করুন
স্বয়ংক্রিয় যন্ত্রাংশের ত্রুটিগুলো প্রায়শই কেবল সংযোজনের সময়ই স্পষ্ট হয়ে ওঠে। তাই, গুণমান ব্যবস্থাপনার ক্ষেত্রে শুধু বাহ্যিক রূপের ওপর মনোযোগ না দিয়ে এর মাত্রা, অবস্থান এবং পৃষ্ঠের অবস্থাও অন্তর্ভুক্ত করতে হবে।
- গুরুত্বপূর্ণ মাত্রা, ছিদ্রের ব্যাস এবং ছিদ্রের ব্যবধান যাচাই করুন।
- গুরুত্বপূর্ণ সংযোগ ও অবস্থান নির্ণয়কারী পৃষ্ঠতলগুলো পরিদর্শন করুন।
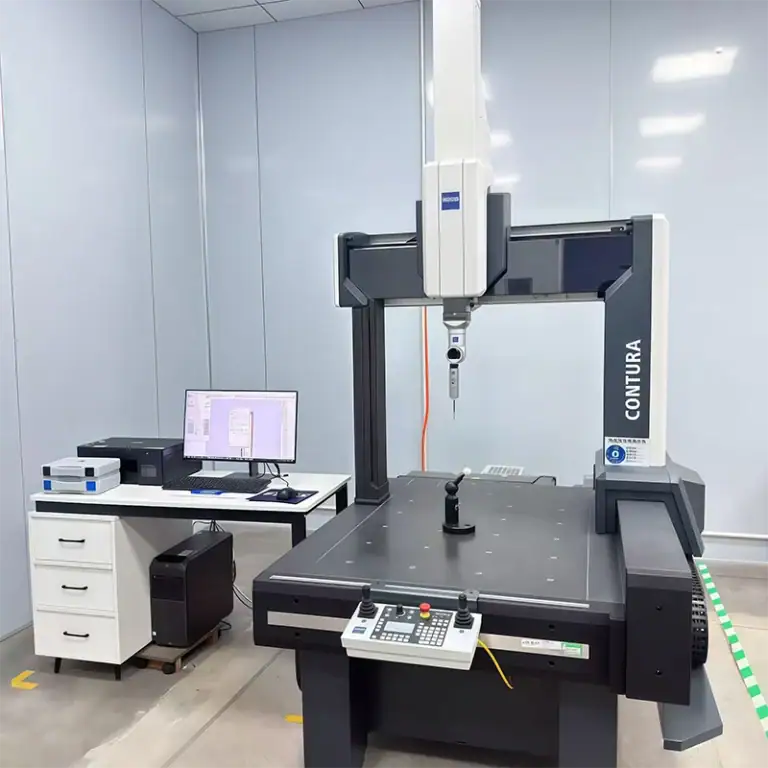
- প্রকল্পের প্রয়োজন অনুযায়ী স্থানাঙ্ক পরিমাপ যন্ত্র, আলোকীয় পরিমাপ সরঞ্জাম এবং অন্যান্য পরিদর্শন সরঞ্জাম ব্যবহার করুন।
- ব্যাচ অর্ডারের জন্য প্রথম নমুনা, উৎপাদন চলাকালীন এবং সমাপ্ত পণ্য পরিদর্শন পদ্ধতি স্থাপন করুন।
একটি পূর্ণাঙ্গ পরিদর্শন ব্যবস্থা আগে থেকেই মেশিনিংয়ের ত্রুটি শনাক্ত করতে পারে এবং গ্রাহকের কারখানায় যন্ত্রাংশ পৌঁছানোর পর পুনঃকাজ ও সংযোজনের ঝুঁকি কমাতে পারে।
প্রোটোটাইপিং থেকে ব্যাচ উৎপাদন পর্যন্ত প্রক্রিয়াটিকে সমর্থন করার সক্ষমতা মূল্যায়ন করুন।
অটোমেশন প্রকল্পগুলোতে সাধারণত ডিজাইন প্রোটোটাইপিং, স্বল্প পরিমাণে পরীক্ষামূলক উৎপাদন, যন্ত্রপাতির প্রতিলিপি তৈরি এবং চলমান পুনঃপূরণের অর্ডার অন্তর্ভুক্ত থাকে। সম্পূর্ণ প্রক্রিয়া সমর্থনকারী একজন সরবরাহকারী নতুন মেশিনিং ভেন্ডর খোঁজা, বারবার প্রক্রিয়া যাচাই করা এবং গুণমানের মানদণ্ড পুনঃনিশ্চিত করার জন্য প্রয়োজনীয় সময় কমাতে পারে। ড্রয়িং পর্যালোচনা, সিএনসি প্রোটোটাইপিং, সারফেস ফিনিশিং, ডাইমেনশনাল ইন্সপেকশন এবং ব্যাচ ডেলিভারির মধ্যে মসৃণ সমন্বয় সেইসব অটোমেশন সরঞ্জাম কোম্পানির জন্য বেশি উপযোগী, যারা দীর্ঘমেয়াদী ক্রয় অংশীদারিত্ব খুঁজছে।
নন-স্ট্যান্ডার্ড অটোমেশন ইকুইপমেন্টের যন্ত্রাংশ কাস্টমাইজ করার মূল চাবিকাঠি হলো নির্ভুলতা, উপকরণ, অ্যাসেম্বলি সম্পর্ক এবং ব্যাচ ডেলিভারিতে স্থিতিশীলতা বজায় রাখা। TiRapid নন-স্ট্যান্ডার্ড অটোমেশন ইকুইপমেন্টের যন্ত্রাংশের জন্য CNC মেশিনিং পরিষেবা প্রদান করে, যা প্রোটোটাইপ, স্বল্প-ব্যাচ উৎপাদন এবং বৃহৎ পরিসরে উৎপাদনে সহায়তা করে। আমরা গ্রাহকদের সাপ্লাই চেইন যোগাযোগের ধাপ কমাতে এবং নন-স্ট্যান্ডার্ড যন্ত্রাংশ সংগ্রহের দক্ষতা উন্নত করতে সাহায্য করি।