
টাইটানিয়াম অ্যালয় ডেন্টাল ইমপ্লান্টের উপাদানগুলো সাধারণত আকারে ছোট হয়, কিন্তু এগুলোর জন্য মেশিনিংয়ের নির্ভুলতা, পৃষ্ঠের অবস্থা, সংযোগের মাত্রা এবং ব্যাচ সামঞ্জস্যের ক্ষেত্রে কঠোর প্রয়োজনীয়তা রয়েছে। ইমপ্লান্ট, অ্যাবুটমেন্ট, কানেক্টর এবং ফিক্সেশন স্ক্রু-এর মতো উপাদানগুলোতে থ্রেড, অভ্যন্তরীণ ছিদ্র, ষড়ভুজাকার সংযোগ বৈশিষ্ট্য এবং টেপারড পৃষ্ঠের মতো কাঠামো সীমিত স্থানের মধ্যে মেশিনিং করার প্রয়োজন হয়। যেকোনো মাত্রাগত বিচ্যুতি অ্যাসেম্বলির কার্যকারিতাকে প্রভাবিত করতে পারে। টাইটানিয়াম অ্যালয় উচ্চ শক্তি, তুলনামূলকভাবে কম ওজন এবং ক্ষয় প্রতিরোধ ক্ষমতাও প্রদান করে, কিন্তু মেশিনিংয়ের সময় এগুলো কিছু চ্যালেঞ্জ তৈরি করতে পারে, যার মধ্যে রয়েছে তাপ উৎপাদন, টুলের ক্ষয় এবং মাত্রাগত পরিবর্তন। ডেন্টাল ইমপ্লান্টের উপাদানগুলোর জন্য, সিএনসি টার্নিং, মিলিং এবং মাল্টি-অ্যাক্সিস মেশিনিং একটি একক অপারেশনে বা একাধিক ধাপে জটিল কাঠামো সম্পন্ন করতে পারে, এবং একই সাথে গুরুত্বপূর্ণ মাত্রাগুলো নিয়ন্ত্রণ করার জন্য প্রিসিশন ইন্সপেকশন ব্যবহার করা যেতে পারে। TiRapid সিএনসি টার্নিং, সিএনসি মিলিং, ৫-অ্যাক্সিস মেশিনিং, মাইক্রো মেশিনিং, প্রিসিশন মেশিনিং এবং অন্যান্য সক্ষমতা প্রদান করে, যা প্রোটোটাইপ থেকে গণ-উৎপাদন পর্যন্ত প্রকল্পগুলোকে সহায়তা করে এবং ড্রয়িং মূল্যায়ন থেকে শুরু করে তৈরি যন্ত্রাংশ সরবরাহ পর্যন্ত মেডিকেল কম্পোনেন্ট প্রকল্পগুলোর জন্য উৎপাদন সহায়তা প্রদান করে।
ডেন্টাল ইমপ্লান্টের উপাদানগুলোর জন্য কেন সিএনসি মেশিনিং প্রয়োজন
ক্ষুদ্রাকৃতির কাঠামোর স্থিতিশীল মেশিনিং
ডেন্টাল ইমপ্লান্টের উপাদানগুলোর বাহ্যিক আকৃতি প্রায়শই তুলনামূলকভাবে সরল হয়, কিন্তু এদের অভ্যন্তরীণ কাঠামো অত্যন্ত সুনির্দিষ্ট হতে পারে। উদাহরণস্বরূপ, ইমপ্লান্টের জন্য বাহ্যিক থ্রেডের প্রয়োজন হয়, অন্যদিকে অ্যাবুটমেন্টের জন্য সংযোগ প্রান্ত, টেপারড পৃষ্ঠ এবং স্ক্রু হোলের প্রয়োজন হতে পারে। কিছু উপাদানে ষড়ভুজাকার, অভ্যন্তরীণ ষড়ভুজাকার বা অন্যান্য অবস্থান নির্ধারণকারী কাঠামোও থাকতে পারে। যদি এই কাঠামো শুধুমাত্র প্রচলিত মেশিনিং পদ্ধতি ব্যবহার করে তৈরি করা হয়, তবে সহজেই মাত্রাগত অস্থিতিশীলতা, অতিরিক্ত বার বা কঠিন সংযোজনের মতো সমস্যা দেখা দিতে পারে। সিএনসি মেশিনিংয়ের সুবিধা হলো, ডিজিটাল মডেল এবং ইঞ্জিনিয়ারিং ড্রয়িং অনুযায়ী উপাদানগুলো অবিচ্ছিন্নভাবে মেশিনিং করা যায়। টার্নিংয়ের প্রয়োজন এমন নলাকার উপাদানগুলোর জন্য, সিএনসি লেদ বাইরের ব্যাস, অভ্যন্তরীণ ছিদ্র, প্রান্তের পৃষ্ঠ এবং থ্রেড নিয়ন্ত্রণ করতে পারে। যখন ষড়ভুজাকার বৈশিষ্ট্য, পাশের ছিদ্র বা জটিল পৃষ্ঠের প্রয়োজন হয়, তখন সিএনসি মিলিং বা মাল্টি-অ্যাক্সিস মেশিনিং ব্যবহার করা যেতে পারে। ছোট ডেন্টাল ইমপ্লান্ট উপাদানগুলোর জন্য, শুধুমাত্র মেশিনিংয়ের গতির চেয়ে মেশিনিংয়ের স্থিতিশীলতা বেশি গুরুত্বপূর্ণ। সরঞ্জাম, টুল, ফিক্সচার এবং প্রোগ্রামগুলোকে উপাদানের মাত্রা অনুযায়ী পরিকল্পনা করতে হবে, যাতে একই ব্যাচের অংশগুলো সামঞ্জস্যপূর্ণ মাত্রাগত অবস্থা বজায় রাখে।
টাইটানিয়াম অ্যালয় মেশিনিং কৌশল
প্রচলিত অ্যালুমিনিয়াম এবং স্টিলের তুলনায় টাইটানিয়াম অ্যালয়ের জন্য ভিন্ন মেশিনিং পদ্ধতির প্রয়োজন হয়। এদের তাপ পরিবাহিতা তুলনামূলকভাবে কম, যার অর্থ হলো মেশিনিংয়ের সময় উৎপন্ন তাপ সহজে অপসারিত হয় না। যদি কাটিং টুলটি ওয়ার্কপিসের সাথে দীর্ঘক্ষণ ঘর্ষণজনিত সংস্পর্শে থাকে, তবে টুলের ক্ষয় ত্বরান্বিত হতে পারে এবং মেশিনিং করা পৃষ্ঠে পরিবর্তন বা মাত্রাগত তারতম্য ঘটতে পারে। টাইটানিয়াম অ্যালয় মেশিনিং সম্পর্কিত শিল্পখাতের সহজলভ্য তথ্যেও সাধারণত রিজিড ফিক্সচারিং, টুল নির্বাচন, শীতলীকরণ এবং কাটিং পাথকে মূল নিয়ন্ত্রক উপাদান হিসেবে গুরুত্ব দেওয়া হয়। তাই, ডেন্টাল ইমপ্লান্টের উপাদানগুলোর জন্য রাফিং এবং ফিনিশিং অপারেশন আগে থেকেই পরিকল্পনা করা প্রয়োজন। রাফ মেশিনিং মূলত দক্ষতার সাথে অতিরিক্ত উপাদান অপসারণ করে, অন্যদিকে ফিনিশিং-এর মূল লক্ষ্য হলো সংযোগের মাত্রা, থ্রেড, ছিদ্রের ব্যাস এবং পৃষ্ঠের অবস্থা নিয়ন্ত্রণ করা। ছোট উপাদানগুলোর ক্ষেত্রে, যখনই সম্ভব বারবার ফিক্সচারিং কমানো উচিত, কারণ প্রতিটি পুনঃস্থাপন সঞ্চিত মাত্রাগত ত্রুটি বাড়িয়ে তুলতে পারে।
বিভিন্ন উপাদানের জন্য বিভিন্ন মেশিনিং সমাধান প্রয়োজন।
ডেন্টাল ইমপ্লান্টের উপাদানসমূহ কোনো একক ধরনের পণ্য নয়। বিভিন্ন কাঠামোর জন্য বিভিন্ন মেশিনিং পদ্ধতির প্রয়োজন হয়।
| কম্পোনেন্ট প্রকার | সাধারণ কাঠামো | প্রস্তাবিত মেশিনিং পদ্ধতি | মূল নিয়ন্ত্রণ |
| ইমপ্লান্ট | বাহ্যিক থ্রেড, টেপারড কাঠামো, সংযোগ বৈশিষ্ট্য | সিএনসি টার্নিং + মিলিং | থ্রেড, বাইরের ব্যাস, সমকেন্দ্রিকতা |
| ইমপ্লান্ট অ্যাবুটমেন্ট | টেপারড পৃষ্ঠ, সংযোগ প্রান্ত, স্ক্রু ছিদ্র | সিএনসি টার্নিং + প্রিসিশন মিলিং | সংযোগের মাত্রা, ছিদ্রের অবস্থান, পৃষ্ঠের অবস্থা |
| স্থিরকরণ স্ক্রু | ছোট ব্যাসের বাইরের ব্যাস, সূক্ষ্ম প্যাঁচ, স্ক্রু হেড | যথার্থ টার্নিং | থ্রেড, মাথার মাপ |
| কাস্টম সংযোগকারী | অনিয়মিত পৃষ্ঠতল, গর্ত, খাঁজ | ৩-অক্ষ / ৫-অক্ষ সিএনসি | অবস্থানের নির্ভুলতা, প্রোফাইল, বুরস |
শুধুমাত্র এক ধরনের সরঞ্জাম নির্দিষ্ট করার চেয়ে, যন্ত্রাংশের গঠন অনুযায়ী মেশিনিং পদ্ধতি নির্বাচন করার এই পন্থাটি অধিকতর বাস্তবসম্মত। তুলনামূলকভাবে জটিল গঠনযুক্ত যন্ত্রাংশের জন্য, যেগুলোতে একাধিক দিক থেকে মেশিনিং করার প্রয়োজন হয়, ৫-অক্ষ সিএনসি মেশিনিং সেটআপের সংখ্যা কমাতে পারে এবং একাধিক মেশিনিং করা পৃষ্ঠের মধ্যে আপেক্ষিক অবস্থান নিয়ন্ত্রণ করা সহজ করে তোলে। TiRapid বর্তমানে ৫-অক্ষ সিএনসি, সিএনসি মিলিং, সিএনসি টার্নিং এবং মাইক্রো মেশিনিং পরিষেবা প্রদান করে।
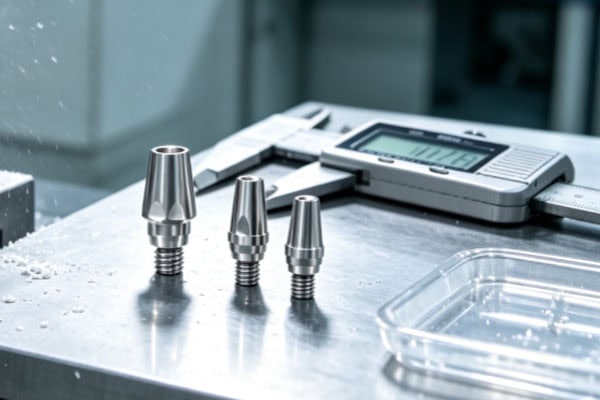
টাইটানিয়াম অ্যালয় ডেন্টাল ইমপ্লান্টগুলো কীভাবে সিএনসি মেশিনের মাধ্যমে তৈরি করা হয়?
অঙ্কন পর্যালোচনা
একটি স্থিতিশীল ইমপ্লান্ট কম্পোনেন্ট প্রকল্পের উৎপাদন সাধারণত ড্রয়িং পাওয়ার সাথে সাথেই শুরু হয় না। ইঞ্জিনিয়ারদের প্রথমে 3D মডেল এবং 2D ইঞ্জিনিয়ারিং ড্রয়িং পর্যালোচনা করে উপাদান, মাত্রা, টলারেন্স, থ্রেড, পৃষ্ঠের প্রয়োজনীয়তা এবং বিশেষ বৈশিষ্ট্যগুলো নিশ্চিত করতে হয়। উদাহরণস্বরূপ, যদি কোনো সংযোগস্থলে উচ্চ মাত্রিক নির্ভুলতার প্রয়োজন হয়, তবে এটিকে সাধারণ বাহ্যিক পৃষ্ঠের মতো হুবহু একই পদ্ধতিতে মেশিনিং করার প্রয়োজন নেই। থ্রেডের মাইনর ডায়ামিটার, ছিদ্রের ডায়ামিটার, টেপারড পৃষ্ঠ এবং সংযোগ প্রান্তের মতো কাঠামোর ক্ষেত্রে, টুলটি সেই স্থানে প্রবেশ করতে পারবে কিনা, মেশিনিংয়ের গভীরতা অতিরিক্ত কিনা এবং ফিক্সচারিংয়ের পরে বিকৃতি ঘটতে পারে কিনা, তাও পরীক্ষা করা প্রয়োজন। TiRapid ওয়েবসাইট বর্তমানে DFM সাপোর্ট প্রদান করে। গ্রাহকরা STP এবং STEP-এর মতো 3D CAD ফাইল আপলোড করার পর, উৎপাদনের প্রয়োজনীয়তার উপর ভিত্তি করে কোটেশন এবং ডিজাইন-ফর-ম্যানুফ্যাকচারিং বিশ্লেষণ করা যেতে পারে।
উপাদান এবং মেশিনিং প্যারামিটার
ডেন্টাল ইমপ্লান্ট-সম্পর্কিত উপাদানগুলিতে ব্যবহৃত সাধারণ টাইটানিয়াম উপকরণগুলির মধ্যে রয়েছে বাণিজ্যিকভাবে বিশুদ্ধ টাইটানিয়াম এবং টাইটানিয়াম অ্যালয়, যেমন Ti-6Al-4V। ব্যবহৃত প্রকৃত উপাদানটি গ্রাহকের পণ্যের নকশা, প্রয়োগের প্রয়োজনীয়তা এবং প্রযোজ্য উপাদানের মান অনুযায়ী নির্ধারণ করা উচিত। শুধুমাত্র “টাইটানিয়াম অ্যালয়ের শক্তি বেশি” এই কারণে এটিকে যথেচ্ছভাবে প্রতিস্থাপন করা উচিত নয়। উপাদানের প্রয়োজনীয়তা পাওয়ার পর, উপাদানটির মাত্রা এবং কাঠামোও বিবেচনা করতে হবে। টুল কাটিং, শীতলীকরণ, ফিড রেট এবং মেশিনিং সিকোয়েন্স—এই সবকিছুই প্রকৃত ওয়ার্কপিস অনুযায়ী সমন্বয় করতে হবে।
প্রাথমিক, চূড়ান্ত এবং পরিষ্কার করার পর্যায়
মেশিনিং প্রক্রিয়াটি তিনটি পর্যায়ে বিভক্ত: প্রথমে অতিরিক্ত উপাদান অপসারণ করা, তারপর গুরুত্বপূর্ণ মাত্রাগুলোকে নির্দিষ্ট মানে আনা, এবং সবশেষে পৃষ্ঠতলের পরিচর্যা ও পরিষ্কার করা। রাফিং পর্যায়ে প্রধানত উপাদান অপসারণের উপর মনোযোগ দেওয়া হয়; ফিনিশিং পর্যায়ে সংযোগের বৈশিষ্ট্য, থ্রেড, ছিদ্রের ব্যাস এবং বাহ্যিক মাত্রার উপর মনোযোগ দেওয়া হয়। যান্ত্রিক মেশিনিং সম্পন্ন হওয়ার পর, গ্রাহকের চাহিদা অনুযায়ী ডিবারিং, পৃষ্ঠতলের পরিচর্যা এবং পরিষ্কারের কাজ করা যেতে পারে। বিশেষ করে ছোট ডেন্টাল যন্ত্রাংশের ক্ষেত্রে, খালি চোখে সহজে দেখা যায় না এমন আণুবীক্ষণিক বুরগুলোও অ্যাসেম্বলিকে প্রভাবিত করতে পারে। তাই, সিএনসি মেশিনিং সম্পন্ন করার অর্থ এই নয় যে সম্পূর্ণ উৎপাদন প্রক্রিয়াটি শেষ হয়ে গেছে।
ডেন্টাল ইমপ্লান্টের উপাদানগুলোর নির্ভুলতা এবং গুণমান কীভাবে নিয়ন্ত্রণ করবেন
গুরুত্বপূর্ণ মাত্রাগুলি পরিদর্শন করুন
ডেন্টাল ইমপ্লান্টের উপাদানগুলোর সেইসব গুরুত্বপূর্ণ মাপ শনাক্ত করা প্রয়োজন, যেগুলো এর সংযোজন এবং ব্যবহারকে সরাসরি প্রভাবিত করে। উদাহরণস্বরূপ, ইমপ্লান্টের থ্রেডের মাপ, সংযোগ প্রান্তের ব্যাস, অভ্যন্তরীণ ছিদ্রের মাপ, টেপারড পৃষ্ঠের অবস্থান এবং অ্যাবুটমেন্ট সংযোগের মাপ—এই সবকিছুই ড্রয়িং অনুযায়ী পরিদর্শন করা উচিত। TiRapid-এর ওয়েবসাইটে বলা হয়েছে যে, তাদের উৎপাদন পরিষেবাগুলোর মধ্যে CMM পরিদর্শনের সক্ষমতা অন্তর্ভুক্ত রয়েছে এবং তারা প্রোটোটাইপ ও ছোট ব্যাচ থেকে শুরু করে বৃহৎ পরিসরের উৎপাদন পর্যন্ত সহায়তা করে।
বিভিন্ন পরিদর্শন পদ্ধতি ব্যবহার করুন
সাধারণ মাপের ক্ষেত্রে, ক্যালিপার এবং মাইক্রোমিটারের মতো সরঞ্জাম প্রাথমিক পরিদর্শনের প্রয়োজনীয়তা পূরণ করতে পারে। তবে, ডেন্টাল ইমপ্লান্টের উপাদানগুলিতে ছিদ্রের অবস্থান, সমকেন্দ্রিকতা, জটিল আকৃতি এবং একাধিক মাপের মধ্যে অবস্থানগত সম্পর্কের জন্য শুধুমাত্র হাতে পরিমাপ যথেষ্ট নাও হতে পারে। উপাদানের প্রয়োজনীয়তা অনুযায়ী বিভিন্ন পরিদর্শন পদ্ধতি নির্বাচন করা যেতে পারে। উদাহরণস্বরূপ, মাইক্রোমিটার, ক্যালিপার এবং অনুরূপ সরঞ্জাম ব্যবহার করে সাধারণ মাপ পরীক্ষা করা যেতে পারে; বিশেষ গেজ দিয়ে ছোট ছিদ্র এবং অভ্যন্তরীণ ব্যাস পরিদর্শন করা যেতে পারে; CMM ব্যবহার করে জটিল আকৃতি এবং অবস্থানগত সম্পর্ক পরিমাপ করা যেতে পারে; এবং যখন পৃষ্ঠের অমসৃণতার মাত্রা বেশি হয়, তখন বিশেষ পৃষ্ঠ পরিদর্শন করা যেতে পারে। এই পরিদর্শন পদ্ধতি এমন পরিস্থিতি কমাতে পারে যেখানে একটি নির্দিষ্ট মাপ নির্দিষ্ট সীমার মধ্যে থাকা সত্ত্বেও উপাদানটি সঠিকভাবে জোড়া লাগে না।
পৃষ্ঠের অবস্থার দিকে মনোযোগ দিন
ডেন্টাল যন্ত্রাংশের বিভিন্ন অংশের কাজ ভিন্ন এবং সেই কারণে সেগুলোর পৃষ্ঠতলের প্রয়োজনীয়তাও ভিন্ন হতে পারে। উদাহরণস্বরূপ, সংযোগস্থলগুলোতে সাধারণত মাত্রিক স্থিতিশীলতা এবং সঠিক মাপের ওপর বেশি জোর দেওয়া হয়, অন্যদিকে উন্মুক্ত অংশগুলোতে পৃষ্ঠতলের গুণমানের ওপর বেশি গুরুত্ব দেওয়া হতে পারে। যেসব অংশে পরবর্তীকালে পৃষ্ঠতল প্রক্রিয়াকরণের প্রয়োজন হয়, সেখানে সিএনসি মেশিনিংয়ের সময় যুক্তিসঙ্গত মেশিনিং অ্যালাউন্স সংরক্ষিত রাখা উচিত। ইমপ্লান্ট পণ্যের ক্ষেত্রে, স্যান্ডব্লাস্টিং এবং অ্যাসিড এচিং-এর মতো পৃষ্ঠতল প্রক্রিয়াকরণ পদ্ধতিও শিল্পে ব্যবহৃত হয়, কিন্তু নির্দিষ্ট প্রক্রিয়াটি মেশিনিং সরবরাহকারীর দ্বারা স্বাধীনভাবে নির্ধারণ না করে, গ্রাহকের পণ্যের স্পেসিফিকেশন, উপকরণের প্রয়োজনীয়তা এবং চিকিৎসা সরঞ্জাম সংক্রান্ত নিয়মাবলী অনুসারে নিশ্চিত করতে হবে।
ডেন্টাল ইমপ্লান্টের উপাদান মেশিনিং-এর জন্য TiRapid কীভাবে সহায়তা প্রদান করে
একক প্রোটোটাইপ থেকে গণ-উৎপাদন পর্যন্ত
ডেন্টাল পণ্য উন্নয়নের জন্য প্রায়শই প্রথমে অল্প সংখ্যক নমুনা তৈরি করার প্রয়োজন হয়, এরপর ছোট-ব্যাচ বা আনুষ্ঠানিক উৎপাদনে যাওয়ার আগে সেগুলোর মাত্রিক এবং অ্যাসেম্বলি যাচাই করা হয়। তাই, যে সরবরাহকারীরা কেবল বৃহৎ-পরিমাণে উৎপাদন করতে পারে, তাদের জন্য প্রাথমিক পর্যায়ের উন্নয়নের প্রয়োজনীয়তা পূরণ করা কঠিন হতে পারে। TiRapid প্রোটোটাইপ, ছোট-ব্যাচ এবং স্কেলড উৎপাদন পরিষেবা প্রদান করে, সাথে CNC টার্নিং, মিলিং, ৫-অক্ষ মেশিনিং এবং মাইক্রো মেশিনিং-এর সক্ষমতাও রয়েছে, যা যন্ত্রাংশের গঠন অনুযায়ী উপযুক্ত উৎপাদন পদ্ধতি বেছে নেওয়ার সুযোগ করে দেয়। ওয়েবসাইটটিতে আরও বলা হয়েছে যে, তাদের উৎপাদন পরিষেবাগুলোর মধ্যে CNC মেশিনিং, শিট মেটাল ফ্যাব্রিকেশন, 3D প্রিন্টিং এবং অন্যান্য উৎপাদন প্রক্রিয়া অন্তর্ভুক্ত। যে প্রকল্পগুলোতে দ্রুত যাচাইকরণের প্রয়োজন হয়, সেগুলোর জন্য প্রথমে নমুনা মেশিনিং করা যেতে পারে। ডিজাইন নিশ্চিত হয়ে গেলে, প্রয়োজনীয় পরিমাণ অনুযায়ী মেশিনিং সমাধানটি সামঞ্জস্য করা যায়, যা পণ্য উন্নয়নের সময় বড় অঙ্কের অগ্রিম বিনিয়োগের চাপ কমিয়ে দেয়।
মেশিনিং সমস্যাগুলো আগে থেকেই সমাধান করুন
অনেক যন্ত্রাংশের সমস্যা কেবল উৎপাদনে যাওয়ার পরেই প্রকাশ পায়, যেমন টুল কোনো একটি নির্দিষ্ট অংশে সঠিকভাবে পৌঁছাতে না পারা, ছিদ্র খুব গভীর হওয়া, পাতলা দেয়ালযুক্ত অংশে বিকৃতির প্রবণতা, অথবা থ্রেড মেশিনিংয়ের জন্য অপর্যাপ্ত জায়গা। এই পর্যায়ে প্রোগ্রাম পরিবর্তন করা বা ড্রয়িং নতুন করে ডিজাইন করার ফলে প্রায়শই অতিরিক্ত সময় লেগে যায়। DFM মূল্যায়নের গুরুত্ব হলো মেশিনিং শুরু হওয়ার আগেই এই সমস্যাগুলো চিহ্নিত করা। TiRapid বিনামূল্যে DFM রিপোর্ট প্রদান করে এবং 3D CAD ফাইলের মাধ্যমে প্রকল্প মূল্যায়নে সহায়তা করে। ওয়েবসাইটটিতে বলা হয়েছে যে, এটি দ্রুত মূল্য উদ্ধৃতি এবং উৎপাদন সংক্রান্ত সুপারিশ প্রদান করতে পারে।
সাধারণ প্রশ্নাবলী
প্রশ্ন ১: টাইটানিয়াম অ্যালয় ডেন্টাল ইমপ্লান্টের উপাদান কি অল্প পরিমাণে উৎপাদন করা সম্ভব?
হ্যাঁ। ডেন্টাল পণ্যের উন্নয়ন, প্রোটোটাইপিং এবং ডিজাইন যাচাইয়ের জন্য প্রায়শই অল্প পরিমাণে যন্ত্রাংশের প্রয়োজন হয়, তাই এই কাজগুলোর জন্য সিএনসি মেশিনিং উপযুক্ত। ড্রয়িং, উপকরণ এবং যন্ত্রাংশের কাঠামোর উপর ভিত্তি করে নির্দিষ্ট পরিমাণ, সরবরাহের সময় এবং মূল্য মূল্যায়ন করা প্রয়োজন।
প্রশ্ন ২: আমার কাছে সম্পূর্ণ ২ডি ড্রয়িং ছাড়া শুধু একটি ৩ডি মডেল থাকলে আমি কি মূল্য উদ্ধৃতির জন্য অনুরোধ করতে পারি?
হ্যাঁ। প্রাথমিক মূল্যায়নের জন্য STEP, STP এবং অন্যান্য 3D ফাইল জমা দেওয়া যেতে পারে। যদি গুরুত্বপূর্ণ মাত্রা, টলারেন্স বা সারফেসের প্রয়োজনীয়তা অসম্পূর্ণ থাকে, তবে ইঞ্জিনিয়ারিং টিম প্রকৃত প্রয়োজনীয়তার ভিত্তিতে সেগুলি আরও যাচাই করে নেবে।
প্রশ্ন ৩: টাইটানিয়াম অ্যালয় মেশিনিংয়ের ফলে কি বিকৃতি ঘটতে পারে?
এটি সম্ভব, বিশেষ করে পাতলা দেয়ালযুক্ত, ছোট আকারের এবং গঠনগতভাবে জটিল যন্ত্রাংশের ক্ষেত্রে। যথাযথ ফিক্সচারিং, মেশিনিং ক্রম, টুল নির্বাচন এবং কাটিং প্যারামিটার এই ঝুঁকি কমাতে সাহায্য করতে পারে।
প্রশ্ন ৪: আপনারা কি ইমপ্লান্ট এবং অ্যাবুটমেন্টের মতো বিভিন্ন উপাদান তৈরি করতে পারেন?
উপাদানের গঠন অনুযায়ী সিএনসি টার্নিং, মিলিং, ৫-অক্ষ মেশিনিং বা মাইক্রো মেশিনিং সমাধানগুলো মূল্যায়ন করা যেতে পারে। গ্রাহকের ড্রয়িং এবং পণ্যের প্রয়োজনীয়তার উপর ভিত্তি করে নির্ধারণ করা উচিত যে একটি নির্দিষ্ট উপাদান উৎপাদনের জন্য উপযুক্ত কিনা।
একটি ভালো মেশিনিং সলিউশন মানে শুধু একটি উচ্চ-নির্ভুল সিএনসি মেশিন নির্বাচন করা নয়। ড্রয়িং হাতে পাওয়ার মুহূর্ত থেকেই উপাদান, মেশিনিং ক্রম, ফিক্সচারিং পদ্ধতি, টুলস, কুলিং, পরিদর্শন এবং পোস্ট-প্রসেসিং—এই সবকিছুর যথাযথ পরিকল্পনা করা প্রয়োজন। যদি আপনার কাছে টাইটানিয়াম অ্যালয় ডেন্টাল ইমপ্লান্ট কম্পোনেন্টের একটি থ্রিডি ড্রয়িং থাকে, কিন্তু আপনি নিশ্চিত না হন যে টার্নিং, মিলিং, নাকি ৫-অ্যাক্সিস মেশিনিং সঠিক বিকল্প হবে, তবে আপনি মূল্যায়নের জন্য ড্রয়িং এবং পরিমাণ TiRapid-কে সরবরাহ করতে পারেন। ইঞ্জিনিয়ারিং টিম কোটেশন এবং উৎপাদন পদ্ধতি নির্ধারণ করার আগে কম্পোনেন্টের গঠন এবং মেশিনিংয়ের প্রয়োজনীয়তার উপর ভিত্তি করে উৎপাদন সংক্রান্ত সুপারিশ প্রদান করতে পারে।
ই-মেইল: projects@tirapid.com
ফোন: + 86 760 8999 8536
আজই আপনার ড্রয়িং জমা দিন এবং TiRapid ইঞ্জিনিয়ারিং টিমকে আপনার প্রকল্পের জন্য সঠিক টাইটানিয়াম অ্যালয় সিএনসি মেশিনিং সমাধানটি মূল্যায়ন করতে দিন।
















