
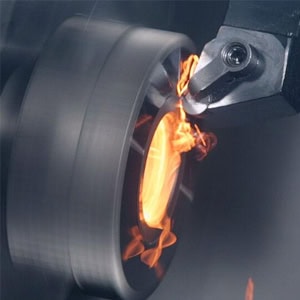
CNC ilə işlənmiş komponentlərin səthində qaralma, mavi rəng dəyişikliyi, saralma və ya digər qeyri-adi rəng dəyişiklikləri, xüsusən də paslanmayan polad, ərintili polad, karbon polad və müəyyən yüksək möhkəmlikli metal materialları emal edərkən, emal istehsalında geniş yayılmış problemlərdir. Səth qaralması adətən həddindən artıq kəsmə temperaturu, alət aşınması, soyuducu suyun qeyri-kafi tədarükü, düzgün kəsmə parametrləri, çip boşalmasının zəif olması və ya emal vibrasiyası ilə əlaqələndirilir. Kəsici alət metalı yüksək sürətlə emal etdikdə, kəsmə zonasında xeyli miqdarda istilik yaranır. Bu istilik effektiv şəkildə ötürülə və çıxarıla bilmirsə, iş parçasının səthində oksidləşmə, rəng dəyişikliyi və ya lokal yanma baş verə bilər. Kiçik rəng dəyişiklikləri komponentin işinə birbaşa təsir göstərməyə bilər, lakin qaralma artan səth pürüzlülüyü, yanma izləri, ölçülü dəyişikliklər və ya qeyri-adi material sərtliyi ilə müşayiət olunursa, istehsal dayandırılmalı və emal prosesi yoxlanılmalıdır. Dəqiq vallar, hidravlik komponentlər, avtomobil hissələri, avtomatlaşdırma avadanlığı komponentləri və yüksək dəqiqlikli konnektorlar üçün səth keyfiyyəti montaj performansı, möhürləmə, aşınma müqaviməti və əməliyyat sabitliyi ilə sıx bağlıdır. CNC əyilmiş səth qaralması probleminin həlli yalnız emal sonrası təmizliyə əsaslanmamalıdır. Alətin vəziyyəti, kəsmə parametrləri, soyutma, yonqarın boşaldılması, iş yerinin saxlanması və dəzgahın vəziyyəti yoxlanılmalı və kəsmə temperaturunu azaltmaq və sabit kəsmə şəraitini qorumaq üçün optimallaşdırılmalıdır.
CNC Tornalama Zamanı Səth Qaralmasının Ümumi Səbəbləri
CNC döngəsi zamanı qara ləkələrin əmələ gəlməsi, adətən, kəsmə zonasında və ya iş parçasının səthində həddindən artıq istilik yığılması ilə əlaqələndirilir. Kəsici alət iş parçası ilə təmasda olduqda, kəsici qüvvələr və sürtünmə yaranır. Material nə qədər sərt və kəsmə yükü nə qədər çox olarsa, adətən bir o qədər çox istilik yaranır. Maşının soyutma sistemi bu istiliyi effektiv şəkildə aradan qaldıra bilmirsə və ya kəsici alət ciddi şəkildə aşınıbsa, kəsmə zonası həddindən artıq yüksək temperatura çata bilər və bu da qara, mavi və ya sarı rəng dəyişikliyinə səbəb ola bilər. Bəzi metal materiallar yüksək temperatur şəraitində oksid təbəqələri əmələ gətirə bilər, uzun qırıntılar isə iş parçasına dəfələrlə sürtünmə zamanı lokal qaralmaya da səbəb ola bilər. Alətin həndəsəsi, mil sürəti, qidalanma sürəti, kəsmə dərinliyi, iş parçasının möhkəmliyi və soyuducu mayenin konsentrasiyası son səth vəziyyətinə təsir göstərə bilər, buna görə də problemlərin aradan qaldırılması faktiki emal prosesinə əsaslanmalıdır.
Həddindən artıq Kəsmə Temperaturu Səthin Rəngsizləşməsinə Səbəb Olur
Həddindən artıq kəsmə temperaturu CNC döngəsi zamanı səthin qaralmasının əsas səbəblərindən biridir. Ox sürəti çox yüksək olduqda, alətlə iş parçası arasındakı nisbi sürət artır və müəyyən bir müddət ərzində daha çox istilik yarana bilər. Eyni zamanda böyük bir kəsmə dərinliyi və yüksək yemləmə sürəti istifadə edilərsə, alətdəki kəsmə yükü daha da artır. Nisbətən zəif istilik keçiriciliyinə malik paslanmayan polad və müəyyən ərintili poladlar üçün kəsmə istiliyinin alət ucu və iş parçası səthi ətrafında toplanma ehtimalı daha yüksəkdir və bu da yerli temperaturun sürətlə artmasına səbəb olur.
- Mili sürəti çox yüksək təyin edilib
- Kəsmə dərinliyi həddindən artıqdır
- Yem yükü çox yüksəkdir
- Alət və iş parçası arasındakı sürtünmə artır
- İş parçasının səth temperaturu artmağa davam edir
- Soyutma istiliyi kifayət qədər tez aradan qaldıra bilmir
- Kəsmə zonasında lokal yüksək temperatur inkişaf edir
Açıq-aydın qara və ya mavi rəng dəyişikliyi göründükdə, kəsmə sürəti material və alət tələblərinə uyğun olaraq müvafiq şəkildə azaldıla bilər, eyni zamanda yemləmə sürəti və kəsmə dərinliyi də tənzimlənə bilər. Məqsəd sadəcə emal sürətini həddindən artıq azaltmaq əvəzinə, sabit kəsmə şəraitini bərpa etməkdir.
Alət Aşınması Anormal Sürtünməyə Səbəb Olur
Alətin aşınması tədricən kəsici kənarı daha az iti edir. Kəsici kənarın normal kəsmə hərəkəti sıxılma və sürtünmədən getdikcə daha çox təsirlənir. Aşınma irəlilədikcə, alət materialı çıxarmaq üçün daha çox kəsmə qüvvəsi tələb edir, kəsmə temperaturu da yüksəlir. Bu, iş parçasında qara izlərə, yanıq izlərinə və ya qeyri-adi səth pürüzlülüyünə səbəb ola bilər.
- Əhəmiyyətli yan aşınma
- Kəsici kənarında kiçik qırıntılar və ya qırıqlar
- Əlavədəki qeyri-adi çentiklər
- Kəsici kənarda yığılmış kənar
- Səsin kəsilməsində nəzərəçarpacaq dəyişikliklər
- Səth keyfiyyətinin tədricən pisləşməsi
- Artan ölçülü variasiya
Əgər iş parçasının səthi istehsalın əvvəlində normaldırsa, lakin davamlı emaldan sonra tədricən qaralırsa, alətin qeyri-kafi ömrü potensial səbəb kimi nəzərə alınmalıdır. İstehsalçılar həddindən artıq alət istifadəsinin qarşısını almaq üçün emal miqdarına, kəsmə müddətinə və faktiki aşınma şərtlərinə əsasən alət dəyişdirmə standartlarını müəyyən edə bilərlər.
Qeyri-kafi Soyutma və Yağlama
Soyuducu, CNC tornalama zamanı soyutma, yağlama və qırıntıların çıxarılması funksiyalarını təmin edir. Soyuducu axını qeyri-kafidirsə, burun istiqaməti səhvdirsə, nasos təzyiqi aşağıdırsa və ya filtrasiya sistemi tıxanıbsa, kəsmə istiliyi effektiv şəkildə aradan qaldırıla bilmir və bu da səthin rəng dəyişməsini daha çox ehtimal edir. Soyutma, xüsusilə də davamlı seriya istehsalı, yüksək sürətli tornalama və çətin kəsilən materialların emalı zamanı vacib hala gəlir.
- Qeyri-kafi soyuducu axını
- Burun kəsmə zonasından çox uzaqda yerləşdirilib
- Yanlış soyuducu konsentrasiyası
- Soyuducu maye nasosunun təzyiqinin azaldılması
- Tıxanmış filtrasiya sistemi
- Çirklənmiş soyuducu maye xətləri
- Soyuducu alət ucuna dəqiq çatmır
Soyutma sistemini yoxlayarkən, soyuducu suyun səviyyəsi, nasos, boru kəməri, ucluq, filtr və soyuducu mayenin konsentrasiyası yoxlanılmalıdır. Soyuducu mayenin alət və iş parçası arasındakı təmas sahəsinə dəqiq çatdırılması istilik nəzarətini əhəmiyyətli dərəcədə yaxşılaşdıra bilər.
CNC Torna Kəsmə Parametrlərini Necə Tənzimləmək olar
Səth qaralması baş verdikdə, kəsmə parametrləri iş parçasının materialına, alət materialına, alət həndəsəsinə və dəzgahın sərtliyinə uyğun olaraq yenidən tənzimlənməlidir. Müxtəlif materiallar fərqli istilik və kəsmə xüsusiyyətlərinə malikdir, buna görə də paslanmayan polad, ərintili polad, karbon polad və alüminium ərintiləri avtomatik olaraq eyni parametrlərdən istifadə etməməlidir. Kobud emal daha çox materialın çıxarılması səmərəliliyinə və alət yükünə diqqət yetirir, bitirmə isə ölçülü dəqiqliyə, səthin pürüzlülüyünə və istilik deformasiyasının idarə olunmasına diqqət yetirir. Parametr tənzimlənməsi zamanı operatorlar həmçinin yonqar formasını, mil yükünü, kəsmə səsini və alət temperaturunu müşahidə etməlidirlər. Bu göstəricilər kəsmə şəraitinin sabit vəziyyətə qayıdıb-qayıtmadığını müəyyən etməyə kömək edə bilər.
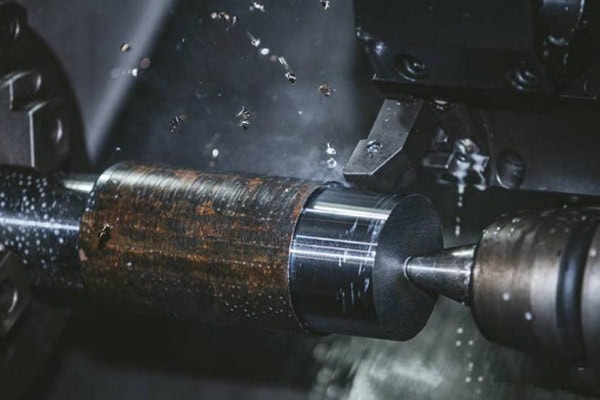
Kəsmə sürətini müvafiq şəkildə azaldın
Kəsmə sürəti emal temperaturuna birbaşa təsir göstərir. İş parçasında açıq-aşkar qara və ya mavi izlər göründükdə, kəsmə sürəti seçilmiş alət və material üçün tövsiyə olunan diapazon daxilində azaldıla bilər. Paslanmayan polad və müəyyən yüksək möhkəmlikli ərintilər üçün həddindən artıq kəsmə sürəti alət ucunun temperaturunu sürətlə artıra və kəsici kənara və örtüyə daha çox istilik yükü yarada bilər. Sürəti azaltdıqdan sonra, istehsal gücünün lazımsız şəkildə azaldılmasının qarşısını almaq üçün emal səmərəliliyi və səth keyfiyyəti izlənilməlidir.
Yemləmə Tezliyini Düzgün Tənzimləyin
Həddindən artıq qidalanma sürəti alətin vahid vaxt ərzində çıxardığı material miqdarını artırır ki, bu da kəsmə qüvvəsini və istiliyi artıra bilər. Həddindən artıq aşağı qidalanma sürəti düzgün kəsilməyə mane ola və sürtünməni və sıxılmanı artıra bilər. Uyğun qidalanma sürəti daxiletmə spesifikasiyalarına, burun radiusuna, materialın sərtliyinə və emal mərhələsinə uyğun olaraq seçilməlidir.
- Kobud işləmə zamanı sabit kəsici yükləri saxlayın
- Bitirmə zamanı səth toxumasını idarə edin
- Həddindən artıq ani kəsmə yüklərindən çəkinin
- Sürtünməni artıran həddindən artıq aşağı yem dərəcələrindən çəkinin
- Alətin aşınmasına görə yemi tənzimləyin
- Sabit çip əmələ gəlməsini qoruyun
Uyğun qidalanma sürəti aləti effektiv kəsmə vəziyyətində saxlayır və anormal sürtünmənin yaratdığı temperatur artımlarını azaldır.
Kəsmə Dərinliyini Düzgün İdarə Edin
Həddindən artıq kəsmə dərinliyi alət yükünü əhəmiyyətli dərəcədə artırır. Bu, xüsusilə alətin uzun asılması, iş parçasının sərtliyinin qeyri-kafi olması və ya maşın gücü məhdud olduqda problemlidir, çünki titrəmə və temperatur arta bilər. Səth qaralması baş verdikdə, kobudluq və bitirmə ehtiyatları yenidən dizayn edilə bilər ki, kobudluq materialı səmərəli şəkildə təmizləsin və eyni zamanda bitirmə üçün müvafiq ehtiyat qalsın. Bitmə zamanı sabit və nisbətən kiçik kəsmə dərinliyi kəsmə qüvvəsini idarə etməyə və səth keyfiyyətini yaxşılaşdırmağa kömək edə bilər.
Alət Seçiminin CNC Torna Səthinin Keyfiyyətinə Təsiri
Kəsici alət birbaşa iş parçası ilə təmasda olur və onun materialı, örtüyü, burun radiusu, dırmıq bucağı, boşluq bucağı və kənar vəziyyəti kəsmə temperaturuna və səth keyfiyyətinə təsir göstərir. Polad, paslanmayan polad, mis, alüminium ərintiləri və mühəndislik plastikləri üçün müxtəlif alətlər tələb olunur. Paslanmayan polad, emal zamanı bərkiyərək işləyə bildiyindən, alətin möhkəmliyinə və kənar qırıntılarına qarşı müqavimətinə xüsusi diqqət yetirməyi tələb edir. Alüminium ərintiləri ümumiyyətlə iti kəsici kənarlar və səmərəli qırıntı boşaltma tələb edir, yüksək sərtlikli ərinti materialları isə daha güclü aşınma müqavimətinə və uyğun örtüklərə malik alətlər tələb edir.
Uyğun Alət Materiallarını Seçin
Karbid alətləri, iş parçasının materialına görə müxtəlif dərəcələr seçilərək, CNC tornalama işlərində geniş istifadə olunur. Alət, emal zamanı qırılmanın qarşısını almaq üçün kifayət qədər möhkəmliyi qoruyarkən kifayət qədər aşınma müqaviməti təmin etməlidir. Titrəməni və alətin əyilməsini azaltmaq üçün alətin çıxıntısı da minimuma endirilməlidir.
- İş parçasının materialına uyğun olaraq müvafiq alət dərəcəsini seçin
- Emal tələblərinə uyğun olaraq kobud və ya bitirmə alətlərini seçin
- Uyğun bir alət örtüyü seçin
- Kəskin bir kəsici kənarı saxlayın
- İdarəetmə alətinin çıxıntısı
- Aşınmış əlavələri dərhal dəyişdirin
- Qırılmış kəsici alətlərdən istifadə etməkdən çəkinin
Uyğun bir alət konfiqurasiyası kəsmə müqavimətini azaldır və materialın daha hamar bir şəkildə çıxarılmasına imkan verir, anormal temperatur artımlarını və səthin qaralması riskini azaltmağa kömək edir.
Alətin Burnu Radiusunu və Kəsici Kənarların Vəziyyətini Yoxlayın
Alətin burnunun radiusu kəsmə qüvvəsinə, səthin pürüzlülüyünə və alətin möhkəmliyinə təsir göstərir. Həddindən artıq böyük burun radiusu kəsmə yükünü artıra bilər, həddindən artıq kiçik radius isə kəsici kənarın möhkəmliyini azalda bilər. Kəsici kənarında hətta kiçik bir qırıntı əmələ gələrsə, yerli sürtünmə arta bilər və bu da qeyri-adi emal izlərinə və rəng dəyişikliyinə səbəb ola bilər. Partiya istehsalı zamanı alətin vəziyyəti müntəzəm olaraq yoxlanılmalı və faktiki emal göstəricilərinə uyğun olaraq müvafiq dəyişdirmə intervalları müəyyən edilməlidir.
Soyutma və Çip Boşalma Sistemlərini Optimallaşdırın
Soyutma və qırıntıların boşaldılması CNC döngəsi zamanı səth temperaturunun idarə olunması üçün vacibdir. Soyuducu maye kəsmə zonasına davamlı və dəqiq şəkildə çatmalı, əmələ gələn qırıntılar isə iş parçasından mümkün qədər tez çıxarılmalıdır. Əgər qırıntılar alət ucunun ətrafında uzun müddət qalarsa, ikinci dərəcəli kəsmə baş verə bilər ki, bu da cızıqlara, qara ləkələrə və lokal temperatur artımlarına səbəb olur. Uzun qırıntılar əmələ gətirməyə meylli olan paslanmayan polad və mis kimi materialları emal edərkən effektiv qırıntı nəzarəti xüsusilə vacibdir.
Soyuducu Suyun Təchizatını Təkmilləşdirin
Soyuducu başlıq kəsmə sahəsinə mümkün qədər yaxın yerləşdirilməli və püskürtmə bucağı alətin hərəkətinə uyğun olaraq tənzimlənməlidir. Dərin yivlər, dərin dəliklər və mürəkkəb profillər üçün soyuducu axını alətin və ya qırıntıların püskürtməni tıxamasının qarşısını almaq üçün tənzimlənməlidir.
- Soyuducu nasosun təzyiqini yoxlayın
- Soyuducu burunlarını təmizləyin
- Soyuducu maye təchizatı xətlərini yoxlayın
- Soyuducu konsentrasiyasını idarə edin
- Filtrasiya sistemini müntəzəm olaraq təmizləyin
- Kəsmə sahəsinə davamlı soyuducu axını təmin edin
- İş parçasının həndəsəsinə uyğun olaraq püskürtmə istiqamətini tənzimləyin
Sabit soyutma kəsmə temperaturunu azaldır, alətin ömrünü uzadır və həddindən artıq istidən qaynaqlanan rəng dəyişikliyini minimuma endirir.
Çip Nəzarətini Təkmilləşdirin
Zəif çip nəzarəti alətin dolaşıqlığına və ikinci dərəcəli kəsilməyə səbəb ola bilər. Uyğun çip qırıcı həndəsəsinə malik əlavələr seçməklə və qidalanma sürətini və kəsmə dərinliyini tənzimləməklə çip əmələ gəlməsini yaxşılaşdırmaq olar. Uzun çiplər istehsal edən materialları emal edərkən, soyuducu maye axını və maşının çip boşaltma sistemi çipləri emal zonasından tez bir zamanda çıxarmaq üçün birlikdə işləməlidir.
Effektiv yonqar boşaldılması, yonqarların artıq işlənmiş səthləri cızmasının qarşısını alarkən alətlə iş parçası arasında təkrarlanan sürtünməni azaldır. Bu, sabit səth pürüzlülüyünü və görünüşünü qorumağa kömək edir.
Qaralmanın hissənin keyfiyyətinə təsir edib-etmədiyini necə müəyyən etmək olar
CNC ilə emal edilmiş komponentdə qara ləkənin olması, komponentin avtomatik olaraq zibil qutusuna atılması demək deyil. Səthin oksidləşməsi, soyuducu qalığı və ya emal zamanı yüngül istilik təsirindən kiçik rəng dəyişikliyi yarana bilər. Bununla belə, yanıqlar, sərtlik dəyişiklikləri, qeyri-adi pürüzlülük və ya ölçü sapmaları ilə müşayiət olunan açıq-aşkar qara ləkələr əlavə yoxlama tələb edir. Komponentin istifadəyə yararlı qalıb-qalmaması yalnız vizual görünüşə deyil, rəsm tələblərinə, material xüsusiyyətlərinə, səth vəziyyətinə və faktiki yoxlama məlumatlarına əsasən müəyyən edilməlidir.
Səthin pürüzlülüyünü yoxlayın
Əgər qaralmış sahədə açıq-aşkar cızıqlar, sürtünmə izləri və ya emal teksturasında dəyişikliklər varsa, səthin pürüzlülük test cihazından istifadə edilməlidir. Daha sonra səthin tələb olunan keyfiyyət standartına cavab verib-vermədiyini müəyyən etmək üçün ölçülmüş nəticə mühəndislik rəsmində göstərilən Ra dəyəri ilə müqayisə edilə bilər.
- Qaralmış sahədəki pürüzlülüyü ölçün
- Normal emal sahəsi ilə müqayisə edin
- Emal toxumasını yoxlayın
- Səth cızıqlarını yoxlayın
- Çatışma işarələrini yoxlayın
- Yanıq izlərinin olub olmadığını müəyyən edin
Qaralmış sahədəki kələ-kötürlük normal sahədən xeyli yüksəkdirsə, alətin aşınması, kəsmə parametrləri və soyutma şəraiti daha ətraflı araşdırılmalıdır.
Ölçü və Həndəsi Dəqiqliyi Yoxlayın
Yüksək emal temperaturu istilik deformasiyasına səbəb ola bilər və ağır hallarda ölçülü sabitliyə təsir göstərir. Emaldan sonra xarici diametr, daxili diametr, uzunluq, yuvarlaqlıq, konsentriklik və axın kimi vacib ölçülər yenidən yoxlanılmalıdır. Bütün ölçmələr göstərilən toleranslar daxilində qalırsa və aşkar yanma izləri yoxdursa, kiçik rəng dəyişikliyi mütləq komponentin işinə təsir göstərməyə bilər. Yüksək dəqiqlikli komponentlər yenə də müvafiq müştəri tələblərinə uyğun olaraq qiymətləndirilməlidir.
CNC Torna Səthinin Qaralması üçün Profilaktik Tədbirlər
Səthin qaralmasının azaldılması yalnız emal sonrası təmizlənmədən və ya cilalanmadan asılı olmamalıdır. Sabit emal prosesi daha vacibdir. İstehsalçılar müxtəlif materiallar üçün emal parametrləri verilənlər bazaları yarada və mil sürətini, qidalanma sürətini, kəsmə dərinliyini, alət modelini, soyutma metodunu və alətin faktiki ömrünü qeyd edə bilərlər. Partiya istehsalı zamanı ilk hissənin yoxlanılması və prosesdə nümunə götürülməsi problem geniş yayılmazdan əvvəl səth rəngindəki dəyişiklikləri müəyyən edə bilər. Maşınların texniki xidməti də eyni dərəcədə vacibdir, çünki milin axması, soyuducu nasos təzyiqi, alət sisteminin dəqiqliyi və iş yerinin möhkəmliyi hamısı son emal şərtlərinə təsir göstərə bilər.

Standartlaşdırılmış emal parametrlərini təyin edin
Müxtəlif materiallar müvafiq kəsmə parametrlərini tələb edir. Adi karbon polad üçün istifadə olunan parametrlər birbaşa paslanmayan polad və ya yüksək möhkəmlikli ərintilərə tətbiq edilməməlidir. Proses mühəndisləri istehsal məlumatlarına əsaslanaraq standart parametr diapazonları yarada və uzunmüddətli istehsal təcrübəsi vasitəsilə onları davamlı olaraq optimallaşdıra bilərlər.
- Material emalı parametrləri verilənlər bazası yaradın
- Sabit istehsal parametrlərini qeyd edin
- Alətin istifadə müddətini qeyd edin
- Anormal qaralma şəraitini qeyd edin
- Soyuducu istifadəsini və vəziyyətini qeyd edin
- Proses parametrlərini müntəzəm olaraq optimallaşdırın
- Standartlaşdırılmış əməliyyat prosedurlarını müəyyən edin
Sabit parametr bazası təkrar sınaq kəsilməsini azaldır, yeni komponentlər üçün quraşdırma səmərəliliyini artırır və operatorlara uyğun emal şərtlərini tez bir zamanda müəyyən etməyə kömək edir.
Alət Həyatının İdarə Edilməsini Qurun
Alətlər ağlabatan xidmət müddəti bitdikdə yoxlanılmalı və dəyişdirilməlidir. Komponent qaralma və ya ölçü sapmaları əmələ gələnə qədər dəyişdirmə təxirə salınmamalıdır. İstehsalçılar müxtəlif materiallar üçün müvafiq dəyişdirmə standartlarını müəyyən etmək üçün hər bir alət tərəfindən işlənmiş komponentlərin sayını, emal müddətini və aşınma vəziyyətini qeyd edə bilərlər. Yüksək dəyərli komponentlər üçün alət monitorinq sistemləri həmçinin mil yükünü və kəsmə şəraitini izləmək üçün istifadə edilə bilər ki, bu da qeyri-adi alət şəraiti baş verdikdə erkən xəbərdarlıqlara imkan verir.
CNC Maşın Baxımını Gücləndirin
Mili, istiqamətləndiricilər, kürəvi vintlər, soyuducu maye nasosu, yağlama sistemi və iş aparatı avadanlıqları CNC dönmə keyfiyyətinə təsir göstərir. Mili qeyri-adi şəkildə işləməsi qeyri-sabit kəsməyə səbəb ola bilər, soyuducu maye nasosunun qeyri-kafi təzyiqi isə kəsmə temperaturunu artıra bilər. İş aparatının qeyri-kafi sərtliyi də titrəməyə səbəb ola bilər. Mühüm komponentlərin müntəzəm texniki xidməti və yoxlanılması sabit dəzgah dəqiqliyini qorumağa və dəzgah vəziyyətindəki dəyişikliklərdən qaynaqlanan səth qaralmasını azaltmağa kömək edir.
CNC dönmə səthinin qaralması adətən kəsmə temperaturu, alət aşınması, soyutma və yağlama, yonqar boşalması və emal parametrləri ilə əlaqələndirilir. Qara, mavi və ya digər qeyri-adi rəng dəyişikliyi göründükdə, səbəb rəng dəyişikliyinin yerinə, emal teksturasına, yonqar vəziyyətinə və istehsal müddətinə görə araşdırılmalıdır. Kəsmə sürətinə, qidalanma sürətinə və kəsmə dərinliyinə müvafiq düzəlişlər həddindən artıq istiliyi azalda bilər. İş parçasının materialına uyğun alətlərin seçilməsi kəsmə müqavimətini və alət aşınmasını azalda bilər. Soyuducu axınının və yonqar boşalmasının yaxşılaşdırılması kəsmə zonasını daha sabit saxlayır. Səth pürüzlülüyü, ölçülü dəqiqlik və həndəsi tolerantlıq yoxlamaları rəng dəyişikliyinin komponent keyfiyyətinə təsir edib-etmədiyini müəyyən edə bilər. Partiyalı CNC dönmə istehsalı üçün standartlaşdırılmış emal parametrləri, alət ömrünün idarə edilməsi, soyutma sisteminin texniki xidməti və maşın texniki xidməti səth keyfiyyətini, ölçülü tutarlılığı və ümumi istehsal sabitliyini artırarkən səth qaralmasını effektiv şəkildə azalda bilər.