
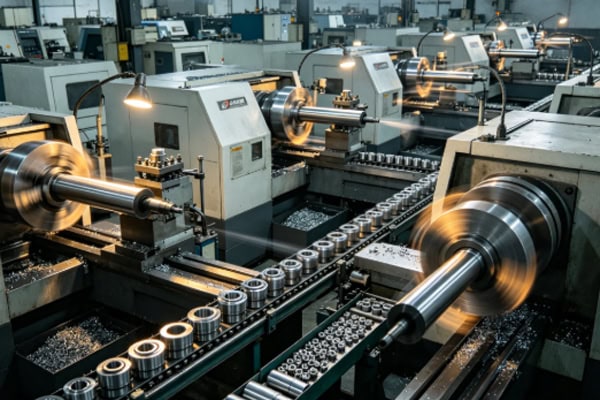
Dəqiq tornalama emalı ölçülü dəqiqlik, səth keyfiyyəti və proses sabitliyi üçün yüksək standartlar tələb edir. Qəlib komponentlərində, dəqiq mil hissələrində, tibbi cihazlarda, aerokosmik komponentlərdə və yüksək dəqiqlikli mexaniki strukturlarda geniş istifadə olunur. Ənənəvi tornalama ilə müqayisədə dəqiq emal dəzgahın vəziyyətinə, alət aşınmasına, kəsmə parametrlərinə və sıxma metodlarına daha həssasdır. Prosesdəki hər hansı bir qeyri-sabitlik ölçülü sapmaya, zəif səth örtüyünə və ya uyğunsuz təkrarlanmaya səbəb ola bilər. Buna görə də, dəzgahın sərtliyi, alət seçimi, kəsmə parametrləri və prosesə nəzarət üzrə optimallaşdırma zəruridir.
Dəqiq Tornalama İşində Dəzgah Alətinin Sabitliyinə dair Tələblər
Dəqiq emal dəzgahın sərtliyinə və dinamik sabitliyinə yüksək tələblər qoyur. Əməliyyat zamanı hətta kiçik bir vibrasiya və ya yerdəyişmə belə iş parçasının səthinə birbaşa əks oluna bilər. Dəzgahda boşluq və ya struktur qeyri-sabitliyi varsa, xüsusilə yüksək sürətli və ya uzunmüddətli kəsmə zamanı emal səhvləri toplanacaq.
Mili Sistem Sabitliyinə Nəzarət
Mili emal dəqiqliyinə təsir edən əsas amildir. Mili yastıqlar aşınarsa və ya boşluq həddindən artıq olarsa, fırlanma zamanı axıntı baş verə bilər ki, bu da yuvarlaqlığa və koaksiallığa təsir göstərir. Uzun emal dövrləri zamanı milin temperatur dəyişikliklərinin yaratdığı istilik genişlənməsi də ölçülü sürüşməyə səbəb ola bilər, buna görə də sabit işləmə və temperatur nəzarəti tələb olunur.
Alət Tutucusu və Bələdçi Sərtliyinə Nəzarət
Alət tutucusunun kifayət qədər sərt olmaması kəsmə qüvvəsi altında yüngül yerdəyişməyə səbəb ola bilər ki, bu da emal dəqiqliyinə təsir göstərir. Yol göstəricilərinin zəif yağlanması və ya aşınması da qeyri-sabit hərəkətə səbəb ola bilər ki, bu da alət yollarında sapmaya səbəb olur. Dəqiq emalda, əyilməni azaltmaq və ümumi sabitliyi artırmaq üçün alətin çıxıntısı adətən minimuma endirilir.
İş parçasının sıxılma sabitliyi
Sıxma üsulu emalın dayanıqlığına birbaşa təsir göstərir. Nazik val hissələri üçün yalnız patronla sıxma orta aralığın əyilməsinə səbəb ola bilər, buna görə də tez-tez quyruq dayağı və ya sabit dayaq dəstəyi tələb olunur. Qeyri-kafi sıxma qüvvəsi və ya qeyri-bərabər qüvvə paylanması da emal zamanı titrəmə və ölçü dalğalanmalarına səbəb ola bilər.
Dəqiq Tornaçılıqda Alət Seçimi və Tətbiq Texnikaları
Alətin performansı səthin keyfiyyətinə və ölçü dəqiqliyinə birbaşa təsir göstərir. Müxtəlif materiallar və emal tələbləri fərqli alət seçimlərini tələb edir və düzgün uyğunlaşdırma sabitliyi əhəmiyyətli dərəcədə artırır.
Alət Material Uyğunlaşdırma Seçimi
Müxtəlif materiallar fərqli kəsici alətlər tələb edir:
- Karbon polad adətən örtüklü karbid alətləri ilə işlənir
- Paslanmayan polad yüksək möhkəmliyə malik istiliyədavamlı alətlər tələb edir
- Yüksək sərtlikli materiallar CBN alətlərini tələb edir
- Alüminium ərintiləri iti PCD alətləri üçün daha uyğundur
Uyğun olmayan alət-material kombinasiyaları tez aşınmaya, kənarların qırılmasına və ya səth keyfiyyətinin aşağı düşməsinə səbəb ola bilər.
Kənar Həndəsə və Kəskinliyə Nəzarət
Burun radiusu səthin keyfiyyətinə əhəmiyyətli dərəcədə təsir göstərir. Böyük radius titrəmə izlərinə səbəb ola bilər, çox kiçik radius isə alətin ömrünü azalda bilər. Bitirmə əməliyyatlarında daha incə səth işlənməsi və daha aşağı kəsmə müqaviməti əldə etmək üçün adətən daha kiçik burun radiusu və iti kəsici kənar istifadə olunur.
Örtülü Alət İstifadəsinə Nəzarət
Örtüklü alətlər aşınmaya və istiliyə davamlılığı artırır, lakin temperatura həssasdır. Həddindən artıq kəsmə temperaturu örtükün delaminasiyasına səbəb ola bilər və bu da alətin ömrünü azaldır. Performansı qorumaq üçün sabit kəsmə şəraiti və düzgün soyutma vacibdir.
Dəqiq emalda kəsmə parametrlərinə nəzarət
Kəsmə parametrləri emalın stabilliyinə və səth keyfiyyətinə birbaşa təsir göstərir. Dəqiq emalda sabitlik maksimum məhsuldarlıqdan daha çox prioritet təşkil edir.
Kəsmə sürətinə nəzarət
Yanlış kəsmə sürəti emal davranışına təsir göstərir:
- Həddindən artıq sürət: vibrasiya, yüksək temperaturun artması, alətlərin sürətlənmiş aşınması
- Çox aşağı sürət: qabarıq kənar, sürtünmə kəsmə, zəif səth örtüyü
Hamar kəsmə şəraitini təmin etmək üçün adətən orta və sabit kəsmə sürəti seçilir.
Yemləmə Sürətinin Tənzimlənməsi Metodu
Sürətləndirmə sürəti səth toxumasının sıxlığını və bitirmə keyfiyyətini müəyyən edir. Bitirmə əməliyyatlarında daha incə səth naxışlarına nail olmaq üçün daha kiçik sürətləndirmə sürəti istifadə olunur. Lakin, həddindən artıq aşağı sürətləndirmə alətlə iş parçası arasında sürtünməyə səbəb ola bilər ki, bu da sabitliyə təsir göstərir, buna görə də balanslaşdırılmış diapazon tələb olunur.
Kəsmə Dərinliyinə Nəzarət Metodu
Dəqiq emal adətən kobud emal və bitirmə mərhələlərini ayırır. Kobud emal materialın çox hissəsini təmizləyir, bitirmə isə ölçüləri və səth keyfiyyətini dəqiqləşdirir. Bitmədə kiçik bir kəsmə dərinliyi kəsmə qüvvəsinin dalğalanmalarını azaldır və ölçülü sabitliyi artırır.
Dəqiq Tornalamada Soyutma və Çip Boşaldılmasının Təsiri
Soyutma və qırıntıların boşaldılması alətin ömrünə və emal keyfiyyətinə birbaşa təsir göstərir. Yanlış istifadə həddindən artıq istiləşməyə və səthin zədələnməsinə səbəb ola bilər.
Soyuducu İstifadəsinə Nəzarət
Soyuducu maye kəsmə temperaturunu azaldır və istilik deformasiyasını minimuma endirir. Dəqiq emalda soyuducu maye ardıcıl olaraq kəsmə zonasına yönəldilməlidir. Qeyri-kafi soyutma temperaturun artmasına və ölçü qeyri-sabitliyinə səbəb ola bilər.
Çip Boşaldılması Nəzarəti
Çiplərin zəif çıxarılması çiplərin iş parçasına dəfələrlə sürtünməsinə səbəb olur və bu da səth cızıqlarına və ya titrəmənin artmasına səbəb olur. Çipə nəzarəti yaxşılaşdırmaq üçün çip qırıcı alətlər və ya optimallaşdırılmış qidalanma strategiyaları adətən istifadə olunur.
Soyutma Üsulunun Seçimi
Müxtəlif materiallar fərqli soyutma strategiyaları tələb edir. Alüminium ərintiləri bəzən quru şəkildə emal oluna bilər, paslanmayan polad və yüksək sərtlikli materiallar isə ümumiyyətlə sabitliyi qorumaq üçün kifayət qədər soyutma dəstəyi tələb edir.
Dəqiq Tornalamada Səth Keyfiyyətini Yaxşılaşdırmaq Metodları
Səth keyfiyyəti hissənin işinə və montaj dəqiqliyinə birbaşa təsir göstərir və bu da onu dəqiq emalda əsas diqqət mərkəzinə çevirir.
Vibrasiya mənbələrinin azaldılması
Vibrasiya iş parçasının səthində dalğavari izlər yaradır. Maşın sərtliyini artırmaqla, alətin çıxıntısını minimuma endirməklə və sıxacın stabilliyini artırmaqla vibrasiyanı azaltmaq olar. Daha qısa alət çıxıntısı və daha güclü sıxac vibrasiyanı əhəmiyyətli dərəcədə azaldır.
Emal Yolunun Optimallaşdırılması
Düzgün alət yolu planlaşdırması artıq kəsmə və lazımsız hava kəsməni azaldır və səhv yığılmasını minimuma endirir. Davamlı və sabit kəsmə prosesi vahid səth keyfiyyətinə nail olmağa kömək edir.
Alət Aşınmasına Nəzarət
Alətin aşınması səthin möhkəmliyinə birbaşa təsir göstərir. Alətin müntəzəm yoxlanılması və erkən aşınma mərhələlərində vaxtında dəyişdirilməsi emalın sabitliyini və keyfiyyətini qorumağa kömək edir.
Dəqiq Tornalamada Ümumi Yanlış Təsəvvürlər
Praktik emalda müəyyən vərdişlər dəqiqlik nəticələrinə mənfi təsir göstərir. Müxtəlif materiallar üçün eyni parametrlərin istifadəsi qeyri-sabit emal şəraitinə səbəb ola bilər. Səmərəliliyi artırmaq üçün kəsmə parametrlərinin həddindən artıq artırılması vibrasiyanı gücləndirə və dəqiqliyi azalda bilər. Alət aşınmasını nəzərə almamaq və solğun alətlərdən istifadə etməyə davam etmək ölçülü sürüşməyə və səthin deqradasiyasına səbəb ola bilər. Həqiqi şərtlərə əsaslanan hədəflənmiş düzəlişlər olmadan sabit dəqiq emalın saxlanması çətinləşir.
















