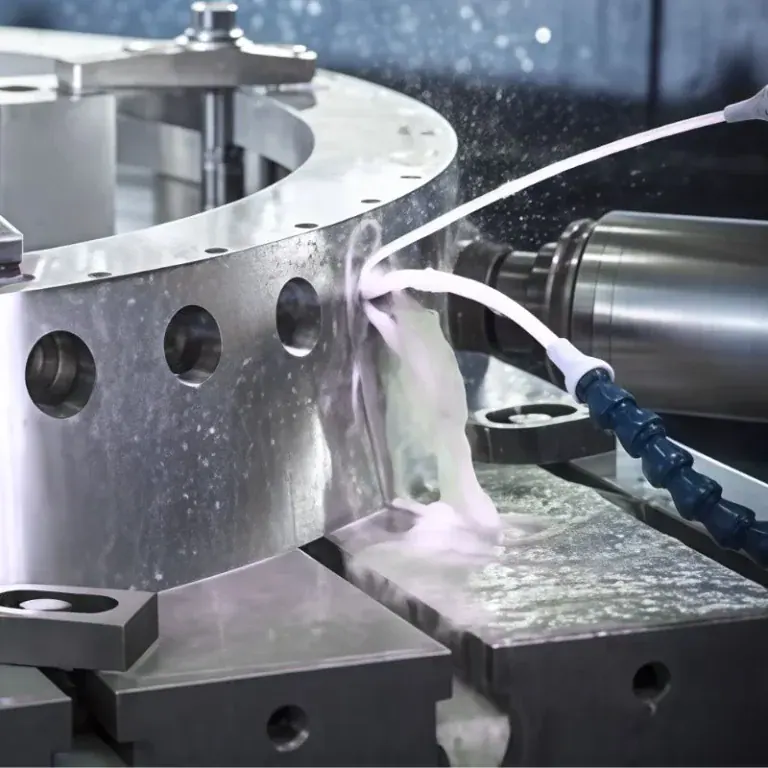
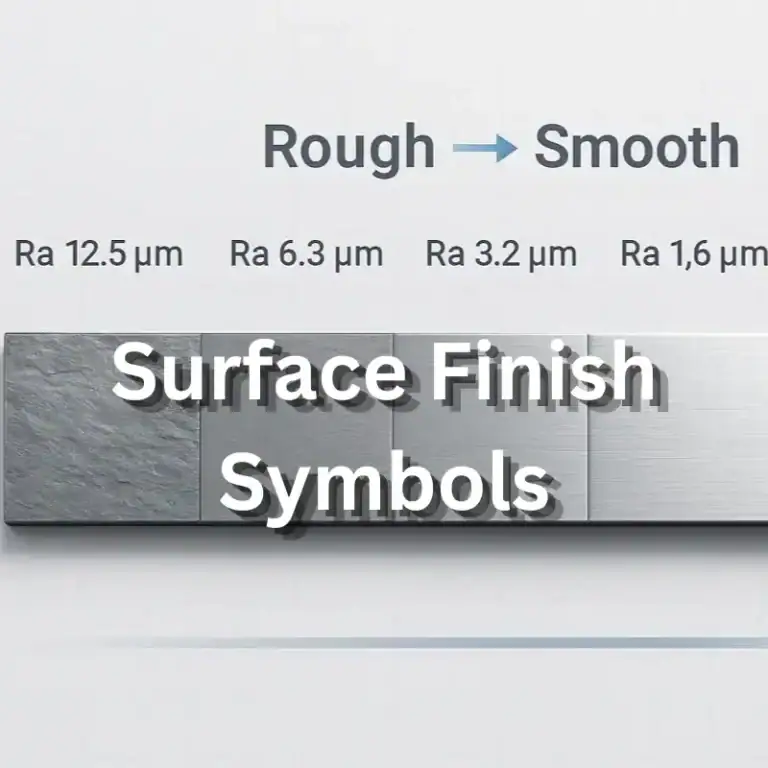
Mötərizədə bitişik hissəni təmizləmək üçün əyri kənar tələb oluna bilər. Korpusda dəqiq formalı daxili divar tələb oluna bilər, qəlibdə isə hazır məhsulu müəyyən edən davamlı bir səth tələb olunur. Profil frezeleme, fırlanan kəsicini proqramlaşdırılmış kontur boyunca istiqamətləndirməklə bu xüsusiyyətləri yaradır.
Məhsul mühəndisləri və alıcılar üçün prosesi anlamaq, rəsmləri işlək istehsal planı ilə əlaqələndirməyə kömək edir. Bu təlimatda dəqiqliyə təsir edən və qiymət təklifi tələb edərkən nəyin göstərilməli olduğu da daxil olmaqla, əsas metodlar, alətlər, tətbiqlər və dizayn qərarları izah olunur.
Profil Frezeleme nədir?
Profil frezeleme, hissənin formasını yaratmaq və ya tamamlamaq üçün materialı müəyyən bir kontur boyunca çıxaran bir emal əməliyyatıdır. Xarici sərhədlər, daxili divarlar və əyri səthlər yarada bilər. CNC emalında, əlaqələndirilmiş maşın hərəkətləri kəsicini elə yerləşdirir ki, onun kəsici kənarları tələb olunan həndəsəni yaradır.
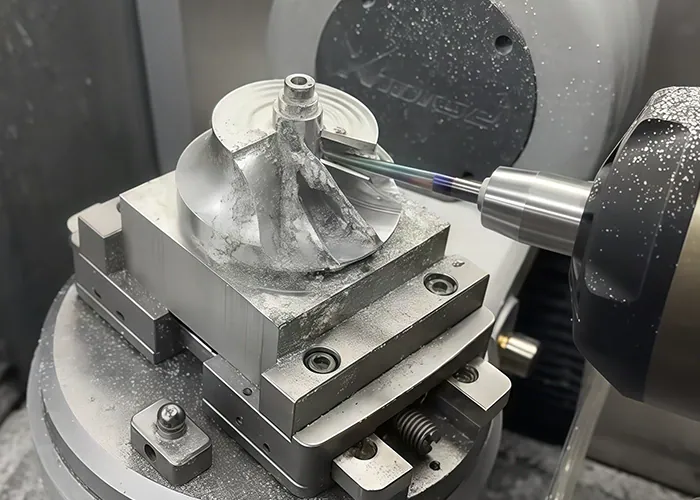
Kəsici Həndəsəni Necə İzləyir
CAM proqram təminatı, kəsicinin diametrini və kəsmə həndəsəsini nəzərə alaraq, tələb olunan formaya nisbətən mövqeyini hesablayır. Yan kəsmə zamanı alət mərkəzi bitmiş sərhəddən kənara çıxan bir yol izləyir. CAM sistemi və ya maşın idarəetməsi müvafiq kəsici kompensasiyasını tətbiq edir.
Bu yerdəyişmə kəsici kənarın göstərilən profili yaratmasına imkan verir. Yanlış alət diametri və ya kompensasiya parametri bitmiş divarı nəzərdə tutulan mövqeyindən kənara çıxara bilər.
Profil frezeleme əməliyyatı uyğun bir frezeleme dəzgahında yerinə yetirilən bir əməliyyatdır. Bunun üçün həmişə profil frezeleme dəzgahı adlanan xüsusi bir dəzgah tələb olunmur.
Profil Frezeleme vs. Cib Frezeleme və Üz Frezeleme
Bu əməliyyatlar fərqli xüsusiyyətləri əhatə edir və çox vaxt eyni emal proqramında görünür.
| Əməliyyat | Əsas məqsəd | Tipik xüsusiyyət |
| Profil frezeleme | Müəyyən edilmiş bir kontur yaradın və ya tamamlayın | Əyri xarici kənar, daxili divar və ya heykəltəraşlıq səthi |
| Cib frezeleme | Məhdud bir bölgə daxilində şəffaf material | Çuxur və ya boşluq |
| Üz frezeleme | Geniş bir düz səth yaradın | Üst üz və ya istinad səthi |
Korpus üçün emalatxana əvvəlcə boşluğa baxa, boşluğu təmizləyə və sonra divarlarını kontur alət yolu ilə bitirə bilər. Bir xüsusiyyəti daxili kimi təsvir etmək, üzərindəki hər əməliyyatı avtomatik olaraq cib frezesi ilə yerinə yetirmir.
Profil Frezesinin Əsas Növləri Hansılardır?
Müstəvi konturlar, müxtəlif dərinliklərdə işlənmiş konturlar və davamlı olaraq dəyişən səthlər arasında faydalı bir fərq var. Bunlar ümumiyyətlə 2D, 2.5D və 3D iş kimi təsvir olunur. Maşın oxlarının sayı alətə girişdən və tələb olunan istiqamətlərdən asılı olan ayrı bir məsələdir.
2D və 2.5D Profil Frezesi
Tipik 2D kontur əməliyyatında kəsici seçilmiş dərinlikdə düz kontur izləyir. Həmin konturu ardıcıl dərinliklərdə təkrarlamaq, maşının daha hündür bir divarı bitirməsinə və ya lövhənin ətrafında kəsməsinə imkan verir.
2.5D termini adətən müxtəlif səviyyələrdə düz xüsusiyyətlərə malik hissələr və strategiyaları təsvir edir. Montaj lövhələri, pilləli mötərizələr və bir çox korpus xüsusiyyətləri bu kateqoriyaya aiddir. Onların konturları sərbəst formalı səth alət yolu tələb etmədən əyriləri əhatə edə bilər.
3D Profil Frezesi
Üçölçülü profilləmə, qəlib əlavəsi və ya qarışıq keçid kimi hissə üzrə forması dəyişən səthlər yaradır. Alət yolu səthin yamacını, yerli əyriliyi və kəsicinin təmas nöqtəsini nəzərə almalıdır.
CAM strategiyaları ardıcıl hündürlük səviyyələrini izləyə və ya səthi digər naxışlarla keçə bilər. Dik və dayaz bölgələr fərqli yollardan faydalana bilər, çünki proqramdakı vahid məsafə dəyişən yamaclarda mütləq vahid səth teksturası yaratmır.
Çoxoxlu emal lazım olduqda
Alət sabit bir istiqamətdən onlara çata bildikdə, 3 oxlu dəzgah bir çox əyri səth yarada bilər. Əlavə fırlanan oxlar kəsicinin bucaqlı səthlərə çıxışı lazım olduqda və ya əyilmə zamanı boşluğu yaxşılaşdırdıqda kömək edir.
İndeksli emal hissəni kəsmə əməliyyatları arasında yenidən istiqamətləndirir. Eyni vaxtda çoxoxlu emal kəsmə zamanı nisbi istiqaməti dəyişdirir. Hər iki yanaşma yenidən yerləşdirməni azalda bilər, lakin seçim həndəsə və quraşdırma tələblərinə uyğun olmalıdır.
Profil Frezeleme Prosesi Necə İşləyir?
Proses hissənin həndəsəsi və qəbul tələbləri ilə başlayır, sonra proqramlaşdırma, quraşdırma, materialın çıxarılması və yoxlamadan keçir. Kobudlaşdırma formanı müəyyən edir, sonrakı əməliyyatlar isə tələb olunan profili hazırlayır və tamamlayır. Mərhələlərin sayı stok vəziyyətindən və hazırlanan xüsusiyyətlərdən asılıdır.

CAD Modelini nəzərdən keçirin və Alət Yollarını Planlaşdırın
Model nominal həndəsəni müəyyən edir. Rəsm ölçüləri, verilənləri, tolerantlıqları və səth tələblərini müəyyən edir. Hər ikisini nəzərdən keçirmək istehsalçıya funksional interfeysləri daha çox dizayn azadlığına malik səthlərdən ayırmağa kömək edir.
Proqramçı emal sərhədlərini, giriş və çıxış yerlərini və daha kiçik alətlər tələb edən sahələri seçir. Simulyasiya, proqram maşına çatmazdan əvvəl toqquşmaları, kəsilməmiş materialı və gözlənilməz hərəkətləri müəyyən etməyə kömək edir.
Əgər bitirmə əməliyyatı kobud işləmədən sonra baş verirsə, proqram bitirmə kəsici üçün ağır və qeyri-bərabər hissələr qoymadan təmizləmək üçün kifayət qədər ehtiyat saxlamalıdır.
Alətləri seçin və iş parçasını qurun
Alət və armatur seçimləri birlikdə hazırlanır. Kəsicinin tələb olunan kontur ətrafında boşluq olması lazımdır, iş parçası isə əməliyyat boyunca dayaqda qalmalıdır.
Xarici profilləmə, bir hissəni ətrafdakı materialdan ayırdıqda xüsusi diqqət tələb edir. Quraşdırma, kəsmə tamamlanana qədər komponenti təhlükəsiz şəkildə saxlamaq üçün dayaqlardan, qurban materialından və ya başqa bir saxlama mexanizmindən istifadə edə bilər. Sonrakı əməliyyatlar saxlama üçün qalan hər hansı materialı nəzərə almalıdır.
Profili kobud, yarı-bitmiş və bitirmə
Kobud işləmə artıq materialı səmərəli şəkildə təmizləyir. Lazım olduqda yarı-cilalama formanı incəldir və qalan hissəni bərabərləşdirir. Qalan emal daha böyük bir kəsicinin çata bilmədiyi materialı təmizləmək üçün uyğun daha kiçik bir alətdən istifadə edir.
Bitirmə xüsusiyyəti tələb olunan ölçülərə və səth vəziyyətinə gətirir. Sadə profillər yalnız kobud işləmədən və ardınca bitirmədən keçməyə ehtiyac duyur, mürəkkəb səthlər isə əlavə mərhələlər tələb edə bilər. Frezelənmiş səth tətbiq tələbinə cavab vermədikdə, cilalama və ya digər bitirmə əməliyyatları ayrıca göstərilir.
Hazır hissəni təmizləyin və yoxlayın
Emaldan sonra, qıvrımlar funksional kənarlara zərər vermədən çıxarılır. Hissə təmizlənir və rəsmə uyğun olaraq yoxlanılır.
Yoxlama göstərilən məlumat istinadlarına və qəbul meyarlarına uyğun olmalıdır. Vizual olaraq hamar bir səth yenə də səhv formaya malik ola bilər, buna görə də təkcə görünüş profilin məqbul olub-olmadığını müəyyən edə bilməz.
Hansı kəsici alətlər və materiallar istifadə olunur?
Düz uclu dəyirmanlar, kürəvi burunlu uclu dəyirmanlar və künc radiuslu uclu dəyirmanlar metallar və mühəndislik plastiklərində bir çox profilləmə işlərini əhatə edir. Ümumi iş parçası materiallarına alüminium, polad, paslanmayan polad və titan daxildir. Uyğun alət materialın dərəcəsindən, yerli həndəsədən və tələb olunan çatışmazlıqdan asılıdır.
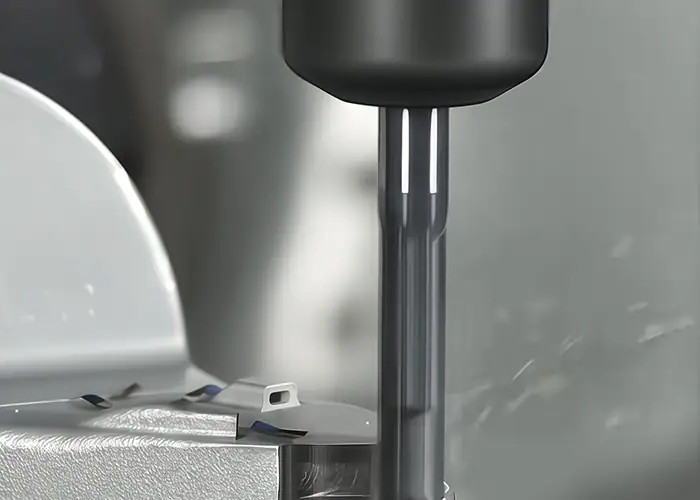
Düz Uclu Dəyirmanlar, Kürəvi Burunlu Dəyirmanlar və Künc Radiuslu Dəyirmanlar
| Alət | Ümumi istifadə | Seçim mülahizəsi |
| Düz uclu dəyirman | Düz divarlar, düz konturlar və əlçatan pilləkənlər | Diametr daxili radiuslara və boş yerə uyğun olmalıdır |
| Bilyalı burun dəyirmanı | Qarışıq səthlər və əyri profillər | Kontakt mövqeyi və keçid məsafəsi finişə təsir göstərir |
| Künc radiusunda freze | Uyğun səthlərin kobudlaşdırılması və işlənməsi | Alət künc radiusu modelləşdirilmiş həndəsəyə uyğun olmalıdır |
| Xüsusi alt kəsici | Standart alətlər üçün əlçatmaz olan girintili sahələr | Boyun, baldır və tutucu boşluğu yoxlanılmalıdır |
Kürəcikli kəsici ilə alət mərkəzinin yaxınlığında kəsmə sürəti çox aşağı düşür. Buna görə də, alətin istiqaməti və təmas mövqeyi, xüsusən də incə səth işlənməsi zamanı vacibdir. Təkcə kürəcikli kəsici seçmək hamar nəticəyə zəmanət vermir.
Alətin Diametri, Uzatma və Kəsmə Həndəsəsi
Daha böyük bir alət daha böyük sərtlik təklif edə bilər, lakin işləyəcəyi ən kiçik xüsusiyyətə uyğun olmalıdır. Daha kiçik bir alət sərtlik və material çıxarma qabiliyyəti hesabına daha dar bölgələrə çatır.
Yalnız giriş üçün lazım olan məsafədən istifadə edin. Uzun alətlər və lazımsız fleyta uzunluğu kəsmə sistemini daha çevik edə bilər. Tutucu boşluğu da nəzərə alınmalıdır. Tutucu hissə ilə toqquşduqda, xüsusiyyətə çatan kəsici kənar kifayət deyil.
Metallar və Plastiklər üçün Material Mülahizələri
Alüminium ərintiləri tez-tez məhsuldar freze etməyə imkan verir, baxmayaraq ki, yonqarların yapışması və boşaldılması diqqət tələb edir. Poladlar və paslanmayan poladlar onların dərəcəsinə və vəziyyətinə uyğun alət və kəsmə şərtləri tələb edir. Titan ərintiləri istilik idarəetməsinə və qabaqcıl davamlılığa xüsusi tələblər qoyur.
Mühəndislik plastikləri sıxma deformasiyası, istilik və ölçülü sabitlik də daxil olmaqla müxtəlif narahatlıqlar yaradır. Doldurulmuş dərəcələr də aşındırıcı ola bilər. Material seçimi hissənin xidmət tələbləri ilə başlamalı, ardınca isə müəyyən edilmiş ehtiyat üçün uyğun emal planı hazırlanmalıdır. Soyutma, yağlama və qırıntıların çıxarılması materiala və alətə uyğun olmalıdır. Tək bir soyuducu təcrübəsi hər tətbiq üçün uyğun deyil.
Profil Freze Dəqiqliyinə və Səthi Örtükə Nə Təsir Edir?
Dəqiqlik dəzgahın, kəsicinin, armaturun və iş parçasının birgə davranışından asılıdır. Səthin işlənməsi həmçinin kəsmə şərtlərini və alət keçidlərinin məsafəsini və istiqamətini əks etdirir. Etibarlı nəticələr bu amillərin nəzarətini və rəsmə uyğun ölçmə metodunun istifadəsini tələb edir.
Alətin əyilməsi, vibrasiyası və maşın hərəkəti
Kəsici qüvvələr aləti nəzərdə tutulan mövqeyindən əyə bilər. Hündür divar boyunca bu, konusa və ya dəyişən ölçülü xətaya səbəb ola bilər. Qaçış kəsici kənarlar arasında qeyri-bərabər yüklənmə yaradır, titrəmə isə görünən naxışlar buraxa və aşınmanı sürətləndirə bilər.
Alətin daxili küncdə ilişməsi tez-tez artır. Düz hissə boyunca hamar keçən kəsik, kəsici radiusa daxil olduqda qeyri-sabit ola bilər. Yanaşmanın, ilişmənin və ya yerli yemin tənzimlənməsi yükdəki bu dəyişikliyi aradan qaldıra bilər.
Maşının hərəkəti istiqamət dəyişikliklərində də əhəmiyyətlidir. Ox yerləşdirmə səhvləri və əmr edilmiş yolu izləməkdə məhdudiyyətlər, xüsusən də sıx keçidlər zamanı kontura təsir göstərə bilər. Alət yolunun hamarlanması və uyğun qidalanma nəzarəti maşının həndəsəni qəfil dəyişikliklər olmadan izləməsinə kömək edir.
İşin Saxlanması, Hissənin Sərtliyi və İstilik Təsirləri
Nazik divar kəsmə zamanı əyilə və sonradan geri qayıda bilər. Hissə sıxıldıqda düzgün ölçülə bilər, lakin armatur deformasiyaya uğramışsa, buraxıldıqda hərəkət edə bilər.
Emal ardıcıllığı vacibdir, çünki materialın çıxarılması sərtliyi dəyişdirir və qalıq gərginliyi aradan qaldıra bilər. İstehsal və ölçmə zamanı temperatur dəyişiklikləri ölçülərə daha da təsir göstərə bilər. Yoxlama qurğusu, tələb olunan hər hansı bir məhdudiyyət də daxil olmaqla, müəyyən edilmiş qəbul şərtini təmsil etməlidir.
Kəsmə Parametrləri və Bitirmə Alət Yolları
Qidalanma, kəsmə sürəti və birləşmə alətə və materiala uyğun olmalıdır. Həddindən artıq yüngül kəsmə sürtünməyə səbəb ola bilər, həddindən artıq yükləmə isə qüvvələri və zədələnmə riskini artırır.
Səthi işləmə zamanı bitişik keçidlərdə dəniz tarağı adlanan kiçik silsilələr qalır. Onların ölçüsü alətin həndəsəsindən, səth əyriliyindən və yol boşluğundan asılıdır. Aralığın azaldılması həndəsi işləməni yaxşılaşdıra bilər, eyni zamanda emal müddətini artırır və qeyri-sabit quraşdırmanın yaratdığı titrəməni aradan qaldıra bilmir.
Qalxma və ənənəvi frezerləmə çip əmələ gəlməsini və qüvvə istiqamətini dəyişdirir. Qalxma frezerləmə adətən uyğun CNC qurğularında istifadə olunur, lakin seçim həmçinin maşının vəziyyətindən, iş tutumundan və kəsmə vəziyyətindən asılıdır.
Ölçülərin, Profillərin və Səth Keyfiyyətinin Yoxlanılması
Ölçü ölçmələri ölçüləri və məsafələri müəyyən edir. Profil yoxlaması formanı müəyyən edilmiş tələblərə, o cümlədən tətbiq olunduğu yerlərdə verilənlərə nisbətən qiymətləndirir. Səthin pürüzlülüyü toxumanı fərqli miqyasda təsvir edir. Bu yoxlamalar fərqli suallara cavab verir.
Əlçatan ölçülər müvafiq ölçü cihazları və ya ölçmə alətləri ilə yoxlanıla bilər. Mürəkkəb profillər koordinat ölçmə və ya optik metodlar tələb edə bilər, pürüzlülük isə uyğun səth ölçmə metodunu tələb edir. Ölçmə qeyri-müəyyənliyi qiymətləndirilən tələbə uyğun olmalıdır.
TiRapid, çertyojun nəzərdən keçirilməsi zamanı müəyyən edilmiş müvafiq həndəsə və qəbul tələbləri ilə uyğun xüsusiyyətlərdə 0.01 mm daxilində emal xətasını idarə edə bilər. Profil üçün vacib bir hissə üçün bu nəzarəti tələb edən səthləri müəyyənləşdirin və onların necə ölçüləcəyini müəyyənləşdirin.
Profil Frezesi harada istifadə olunur?
Profil frezeleme, komponentin idarə olunan kontur və ya formalı səthə ehtiyac duyduğu hər yerdə istifadə olunur. Tipik tətbiqlərə qəlib alətləri, struktur mötərizələr, avadanlıq korpusları və dəqiq qurğular daxildir. Onun dəyəri müəyyən bir uyğunluq, boşluq və ya forma funksiyasını dəstəkləyən həndəsə yaratmaqdan irəli gəlir.
Kalıp və Ölüm Səthləri
Qəlib əlavələri və qəlib komponentləri həndəsəni başqa bir məhsula ötürən əyri divarlar, qarışıq keçidlər və formalı səthlər ehtiva edə bilər. Frezeleme bu xüsusiyyətləri müəyyən edir və əlavə bitirmə tələb olunan səth vəziyyətinə uyğun olaraq seçilir.
Mühüm planlaşdırma məsələsi bitişik sahələrin necə birləşdiyidir. Səthlər arasında hamar birləşmə, ayrıca bir alət yolu sahəsinin görünüşü qədər əhəmiyyətli ola bilər.
Aerokosmik və Avtomobil Komponentləri
Struktur mötərizələr və korpuslar tez-tez formalı sərhədləri montaj və ya yerləşdirmə xüsusiyyətləri ilə birləşdirir. Profilləmə qonşu komponentlər ətrafında boşluq yaradır və struktur dizaynı ilə müəyyən edilmiş konturları formalaşdırır.
Yüngül hissələr üçün materialın çıxarılması diqqətli dəstəyə ehtiyac duyan nazik hissələr qala bilər. İstehsal planı hazır kontur və montaj zamanı istifadə olunan interfeyslər arasındakı əlaqələri qorumalıdır.
Avtomatlaşdırma, Tibbi və Dəqiq Avadanlıq Hissələri
Avtomatlaşdırma avadanlığı, konturları iş parçasına və ya ətrafdakı mexanizmə uyğun olan xüsusi lövhələrdən, tutacaqlardan və qurğulardan istifadə edir. Dəqiq alətlərdə və tibbi avadanlıqlarda formalı korpuslar və komponent interfeysləri oxşar uyğunlaşdırma və boşaltma funksiyalarını yerinə yetirə bilər.
Ərizə material sənədləşdirilməsi, təmizlik və ya səth emalı kimi əlavə tələbləri müəyyən edir. Bu tələblər qiymət təklifinə daxil edilməlidir, çünki konturun hazırlanması hazır komponentin çatdırılmasının yalnız bir hissəsidir.
Profil Frezesinin Faydaları və Məhdudiyyətləri Nələrdir?
Profil frezeləmə çevik forma generasiyası və təkrarlana bilən proqramlaşdırılmış proses təklif edir. Onun praktik məhdudiyyətləri kəsicinin girişi, yerli həndəsə, quraşdırma sabitliyi və spesifikasiyaya cavab vermək üçün lazım olan işdən irəli gəlir. Bu şərtlərin qiymətləndirilməsi onun iqtisadi istehsal seçimi olub-olmadığını müəyyən etməyə kömək edir.
Çevik Həndəsə və Təkrarlana bilən İstehsal
Dizayn dəyişdikdə alət yolları yenilənə bilər ki, bu da prototipin hazırlanmasını və xüsusi komponentləri dəstəkləyir. Təkrarlama və istehsal tələbləri dəyişməz qaldıqda, qurulmuş proqramlar və qurğular təkrar istehsal üçün də təkrar istifadə edilə bilər.
Təkrarlanma hələ də alətin vəziyyətinin idarə olunmasından, ofsetlərdən, ehtiyat dəyişikliyindən və yoxlamadan asılıdır. Proqramın təkrar istifadəsi partiyalar arasında proses yoxlamalarını aradan qaldırmır.
Alət Girişi, Daxili Künclər və Dərin Xüsusiyyətlər
Standart fırlanan uclu frezer kəsmə müstəvisində daxili küncdə radius buraxır. Radiusu azaltmaq üçün daha kiçik bir kəsici tələb olunur ki, bu da dərin bir hissənin emalını çətinləşdirə bilər.
Bəzi alt kəsiklərə xüsusi alətlər və ya başqa bir istiqamətləndirmə ilə çatmaq olar. Tamamilə tıxanmış sahələr dizayn dəyişikliyi və ya başqa bir proses tələb edə bilər. Məsələn, funksional olaraq zəruri olan daxili iti künc, giriş və həndəsəyə əsasən uyğun keçirici material üzərində EDM tələb edə bilər.
Proqramlaşdırma, Emal Vaxtı və Qiymət
Xüsusiyyətlər geniş alət yolunun hazırlanması, əlavə quraşdırma və ya uzunmüddətli bitirmə tələb etdikdə xərc artır. Kiçik alətlər, əlçatmaz səthlər və ətraflı yoxlama da hissənin ümumi ölçüsündən daha çox iş əlavə edə bilər.
Sadə düz profil üçün, kənar keyfiyyəti və ölçülü qabiliyyəti tələblərə cavab verirsə, lazer və ya su jetli kəsmə müqayisəyə dəyər ola bilər. Hissəyə həmçinin idarə olunan divarlar, pillələr, işlənmiş interfeyslər və ya əyri səthlər lazım olduqda freze daha aktual olur.
Profil Frezeleme üçün Hissələri Necə Dizayn Etmək və Təyin Etmək Olar?
Əlçatan kəsmə, sabit dəstək və aydın şəkildə müəyyən edilmiş funksional tələblər üçün dizayn. Təchizatçıya tamamlanma və yoxlama da daxil olmaqla, tam hissəni qiymətləndirmək üçün kifayət qədər məlumat verin. Çətin xüsusiyyətlərin erkən aydınlaşdırılması lazımsız emal işlərinin və qiymət düzəlişlərinin qarşısını almağa kömək edir.
Alətə Girişi Təkmilləşdirin və İncə Xüsusiyyətləri Dəstəkləyin
Yığıncağın icazə verdiyi yerlərdə geniş daxili radiuslara icazə verin. Daxili künc üçün seçilmiş kəsici radiusundan kənarda yer saxlamaq, birləşmədəki dəyişikliyi idarə etməyi asanlaşdıra bilər. Faktiki radiusu ayrıca seçmək əvəzinə, istehsal qabiliyyətinə baxış zamanı razılaşdırın.
Dar hissələrdə lazımsız dərinliyi azaldın və işlənmiş səthlərə zərər vermədən saxlanıla bilən sahələr təmin edin. Nazik hissələr vacibdirsə, müvəqqəti dayaq və ya ətrafdakı materialı sonrakı əməliyyatlara qədər saxlayan emal ardıcıllığını müzakirə edin.
Korpusa uyğun bir örtük lövhəsi nəzərdən keçirin. İşləməyən küncdəki kiçik bir relyef, daha praktik kəsiciyə imkan verərkən, birləşmə hissəsi üçün boşluq yarada bilər. Dizayner, dəyişiklik yerləşmə təmasını, möhürlənməsini və ətrafdakı divar möhkəmliyini qoruduğunu yoxlamalıdır.
Funksional Toleransları və Səth Tələblərini Göstərin
Hansı konturların birləşən hissəni tapdığını, boşluq təmin etdiyini və ya möhürləmə sərhədini təyin etdiyini müəyyən edin. Aydın məlumat istinadlarından və başqa yerlərdə uyğun ümumi toleranslardan istifadə edərək tələbləri həmin funksiyalara uyğun olaraq tətbiq edin.
Əgər örtük və ya digər emal kritik uyğunluğa təsir göstərirsə, qəbul ölçülərinin həmin prosesdən əvvəl və ya sonra tətbiq olunub-olunmadığını bildirin. Lazım olduqda kənar qırılmalarını göstərin ki, kənarların təmizlənməsi funksional sərhədi dəyişdirməsin.
Görünən səth üçün kosmetik gözləntiləri ölçülmüş pürüzlülükdən ayırın. Təkcə ədədi tekstura tələbi məqbul alət işarələrini və ya onların istiqamətini təsvir etməyə bilər.
TiRapid üçün aydın bir RFQ hazırlayın
Faydalı kotirovka sorğusu aşağıdakıları əhatə edir:
- Mövcud CAD modeli və rəsm reviziyası.
- Materialın dərəcəsi və tələb olunan hər hansı bir stok vəziyyəti.
- Prototip, partiya və ya gözlənilən təkrar sifariş miqdarları.
- Kritik ölçülər, verilənlər bazası istinadları və səth tələbləri.
- Səth emalı, yoxlama qeydləri və çatdırılma gözləntiləri.
Dizayn dəyişikliklərinin məqbul olduğu sahələri vurğulayın. Daha sonra TiRapid təklif olunan emal yanaşmasını sabit qalmalı olan tələblərlə müqayisə edə bilər. Təklifləri müqayisə edərkən, hər bir təklifin eyni rəsm düzəlişini, tamamlanmasını və yoxlanılmasını əhatə etdiyini yoxlayın.
FAQ
Profil Frezesi Kontur Frezesi ilə Eynidirmi?
Müəyyən edilmiş forma boyunca emalı təsvir edərkən terminlər tez-tez üst-üstə düşür. Lakin, CAM proqram təminatında 2D Contour və ya 3D Contour kimi əmrlər müəyyən bir strategiyanı müəyyən edir. Yalnız ada etibar etmək əvəzinə, müzakirə olunan həndəsə və alət yolunu təsdiqləyin.
Profil Frezeleme Daxili Küncləri Kəskin Edə Bilərmi?
Standart ucluq dəyirmanı kəsmə müstəvisində mükəmməl iti daxili künc yarada bilməz. Yığımın icazə verdiyi ən böyük radiusu göstərin və ya dizayn daha iti bir xüsusiyyət tələb etdikdə künc relyefini və ya uyğun ikinci dərəcəli əməliyyatı müzakirə edin.
Profil Frezeleme Həmişə 5 Oxlu Dəzgah Tələb Edirmi?
Xeyr. 3 oxlu dəzgah bir çox düz kontur və əlçatan əyri səthlər yarada bilər. Əlavə oxlar alətə girişi, istiqaməti və ya hissə üçün lazım olan quraşdırma sayını yaxşılaşdırdıqda faydalı olur.
Nəticə
Profil frezeleme, hissələrin uyğunlaşmasına, hərəkət etməsinə və ya digər məhsullar yaratmasına imkan verən sərhədlər və formalı səthlər yaradır. Uğurlu nəticələr həndəsəyə uyğun alətlərin və emal strategiyalarının seçilməsindən, sonra tətbiq üçün vacib olan xüsusiyyətlərin idarə olunmasından və yoxlanılmasından asılıdır.
Növbəti layihəniz üçün modeli, çertyoju və istehsal tələblərini TiRapid-ə göndərin. Kritik konturların, səth tələblərinin və yoxlama ehtiyaclarının diqqət mərkəzində nəzərdən keçirilməsi emal planlaşdırması və faydalı qiymət təklifi üçün aydın başlanğıc nöqtəsi təmin edir.