
Alüminium dəyirmanı dedikdə, alüminium iş parçasından material çıxarmaq və tələb olunan həndəsə, ölçülər və səth xüsusiyyətlərini yaratmaq üçün frezer dəzgahları və kəsici alətlərdən istifadə etmək nəzərdə tutulur. Həm sadə, həm də mürəkkəb dizaynlar üçün yaxşı dəqiqlik, elastiklik və səmərəlilik təklif etdiyi üçün alüminium hissələr üçün ən çox yayılmış emal üsullarından biridir.
Bu təlimatda dəyirman alüminiumunun nə demək olduğunu, alüminiumun niyə frezer üçün uyğun olduğunu, hansı dəzgah və alətlərin ümumiyyətlə istifadə olunduğunu və frezerləmə prosesinin addım-addım necə işlədiyini öyrənəcəksiniz.
Hansı is Dəyirman Alüminiumu?
Dəyirman alüminiumu dedikdə, materialı idarəolunan şəkildə çıxarmaq üçün fırlanan kəsici alətdən istifadə etməklə alüminium iş parçasının emalı nəzərdə tutulur. Bu alətdən adətən düz səthlər, ciblər, yuvalar, konturlar, dəliklər, montaj xüsusiyyətləri və funksional və ya struktur hissələrdə lazım olan digər dəqiq detallar yaratmaq üçün istifadə olunur.
- Tipik Toleranslar ±0.01 mm-dən ±0.05 mm-ə qədər
- Ra 0.8–3.2 μm-lik ümumi səth örtüyü
- Tipik CNC Sürət Aralığı 8,000–24,000 RPM
- 6061, 6063 və 7075 Alüminium üçün uyğundur
- Prototiplər və orta həcmli istehsal üçün işləyir
- Cibləri, yuvaları, dəlikləri və konturları dəstəkləyir
Niyə alüminium freze üçün uyğundur?
Alüminium freze üçün uyğundur, çünki kəsilməsi nisbətən asandır, yaxşı emal səmərəliliyini dəstəkləyir və çəkisinin, görünüşünün, keçiriciliyinin və ya korroziya davranışının vacib olduğu bir çox sənayedə istifadə edilə bilər. Emal üstünlükləri onu xüsusi CNC hissələri üçün ümumi birinci seçim materialına çevirir.
Yüngül çəki və yaxşı emal qabiliyyəti
Alüminiumun ən böyük üstünlüklərindən biri poladdan daha yüngül olması və eyni zamanda faydalı mexaniki performans təmin etməsidir. Bu, kütlənin azaldılmasının funksiyanı, idarəetməni, daşınma səmərəliliyini və ya ümumi dizayn elastikliyini yaxşılaşdırdığı məhsullar üçün cəlbedici edir.
Onun emal olunma qabiliyyəti də əsas üstünlükdür. Bir çox alüminium markaları yaxşı çip əmələ gətirir və nisbətən yüksək sürətlə emal edilə bilər. Bu, xüsusilə prototip və orta həcmli istehsalda məhsuldarlığın artmasına kömək edir.
Yaxşı güc-çəki nisbəti
Alüminium bir çox mühəndislik hissələrində istifadə olunur, çünki əlverişli möhkəmlik-çəki nisbəti təmin edir. Hər struktur tətbiqində poladı əvəz etməsə də, bir çox korpuslarda, çərçivələrdə, mötərizələrdə, korpuslarda, montaj hissələrində, dayaq konstruksiyalarında və yüngül maşın komponentlərində çox yaxşı işləyir.
Bir çox dizayner üçün bu tarazlıq alüminiumu cəlbedici edir. Bir çox funksional istifadə üçün kifayət qədər möhkəmdir, lakin yenə də sistemin çəkisini azaltmağa kömək edəcək qədər yüngüldür.
Sənaye hissələrində geniş istifadə
Alüminium frezeleme geniş sənaye hissələrində istifadə olunur, o cümlədən:
- Housings
- Mötərizədə
- Əsas lövhələr
- Maşın örtükləri
- İstilik yuyur
- Struktur çərçivələr
- Robot komponentləri
- Elektronika qutuları
- Aerokosmik fitinqlər
- Avtomobil dəstək hissələri
Bu geniş istifadə, alüminium frezelemenin xüsusi CNC emalı istehsalında əsas xidmət olaraq qalmasının səbəblərindən biridir.
Alüminium üyütmək üçün hansı maşın və alətlərdən istifadə olunur?
Alüminium frezeleme üçün istifadə olunan dəzgah və alətlərə adətən CNC freze dəzgahları, yüksək sürətli millər, karbid kəsmə alətləri, qazma alətləri, üz dəyirmanları və sabit bərkitmə sistemləri daxildir. Düzgün dəzgah-alət kombinasiyası həm məhsuldarlığa, həm də hissənin keyfiyyətinə təsir göstərir.
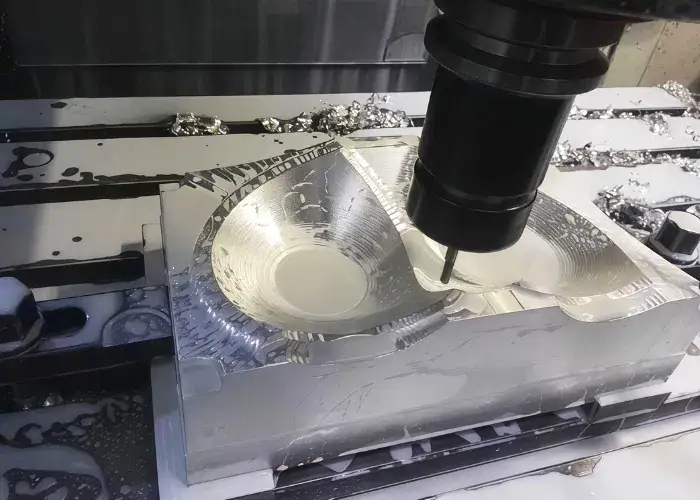
CNC Freze Maşınları
CNC freze dəzgahları müasir istehsalda alüminium freze üçün istifadə olunan standart avadanlıqdır. Onlar proqramlaşdırılmış hərəkəti dəqiq saxlaya və prototiplər, kiçik partiyalar və istehsal proseslərində təkrarlana bilən nəticələr verə bildikləri üçün üstünlük təşkil edir.
Ümumi maşın növlərinə aşağıdakılar daxildir:
- 3 oxlu CNC freze maşınları
- 4 oxlu CNC freze maşınları
- 5 oxlu CNC freze maşınları
- Şaquli emal mərkəzləri
- Üfüqi emal mərkəzləri
Daha sadə alüminium hissələr üçün 3 oxlu dəzgahlar kifayətdir. Çoxüzlü xüsusiyyətlərə və ya bucaqlı səthlərə malik daha mürəkkəb hissələr üçün 4 oxlu və ya 5 oxlu emal quraşdırma işlərini azalda və dəqiqliyi artıra bilər.
Alüminium üçün ümumi kəsici alətlər
Alüminium üçün kəsici alətlər adətən itilik, yonqar boşaltma qabiliyyəti və sabit kəsmə performansına görə seçilir. Alüminiumu bərkimiş polad kimi kəsmək çətin deyil, lakin yonqar qaynağına və qabarıq kənarlara həssasdır, buna görə də alətin həndəsəsi vacibdir.
Alüminium üçün istifadə olunan alətlər tez-tez aşağıdakı xüsusiyyətlərə malikdir:
- Kəskin kəsici kənarlar
- Cilalanmış fleytalar
- Dəmir olmayan materiallara uyğun həndəsə
- Daha yaxşı aşınma müqaviməti üçün karbid konstruksiyası
- Çip axını və ya istilik nəzarəti üçün faydalı olduqda örtüklər
Materialın özü asanlıqla emal olunsa belə, alətin düzgün seçilməməsi yapışmaya, keyfiyyətsiz səthə, səs-küyə və ya büzüşməyə səbəb ola bilər.
Qazma dəzgahları, son dəyirmanlar və üz dəyirmanları
Müxtəlif emal tapşırıqları üçün müxtəlif alətlər hazırlanmışdır və düzgün alətin seçilməsi dəqiqliyi, səth keyfiyyətini və istehsal səmərəliliyini artırmağa kömək edir. Alüminium hissələri üçün ən çox istifadə edilən alətlər arasında qazmalar, ucluq dəyirmanları və üz dəyirmanları var.
- Qazma dəlikləri, pilot dəlikləri və tıqqıltı və ya bərkitmə üçün hazırlanmış elementlər üçün istifadə olunur.
- Uc dəyirmanları alüminium freze üçün ən çox yayılmış alətlərdir, çünki onlar yuvaları, konturları, cibləri, pillələri və ümumi profilləri kəsə bilirlər.
- Üz dəyirmanları daha böyük düz sahələri səmərəli şəkildə səthləyərkən istifadə olunur. Onlar xüsusilə dəst üzlərin hazırlanması və ya geniş istinad səthlərinin emalı üçün faydalıdır.
Bir çox real layihələrdə, bir alüminium hissə tək bir emal dövründə hər üç kateqoriyadan istifadə edə bilər.
İş Tutma və Bərkitmə Alətləri
Alüminium frezeleme işlərinin ən vacib hissələrindən biri də bərkitmədir, çünki zəif sıxma hərəkətə, deformasiyaya və ya titrəməyə səbəb ola bilər. Alüminium hissələr, xüsusən də nazik divarlı və ya aşağı sərtliyə malik hissələr, sıxma düzgün idarə olunmazsa, qalın polad bloklardan daha asan deformasiyaya uğrayır.
Ümumi iş saxlama üsullarına aşağıdakılar daxildir:
- Maşın vizaları
- Yumşaq çənələr
- Armatur lövhələri
- Vakuum qurğuları
- Modul sıxaclar
- Təkrar istehsal üçün xüsusi hazırlanmış jiglər
Yaxşı bərkitmə ölçülü tutarlılığı artırır, səs-küyü azaldır və kobud işləmə və bitirmə zamanı hissənin sabitliyini qorumağa kömək edir.
Alüminiumu addım-addım necə üyütmək olar?
Alüminiumun addım-addım frezelənməsi adətən hissənin planlaşdırılmasını, xammalın hazırlanmasını, iş parçasının sıxılmasını, alətlərin seçilməsini, kəsmə parametrlərinin təyin edilməsini, materialın kobud emal və bitirmə yolu ilə çıxarılmasını və sonra son hissənin yoxlanılmasını və təmizlənməsini əhatə edir. Hər bir addım emal keyfiyyətinə töhfə verir.
Hissə Dizaynı və Proses Planlaması
İlk addım hissənin dizaynını anlamaqdır. Mühəndislər əsas xüsusiyyətləri, tolerantlıq tələblərini, səthin tamamlanma gözləntilərini, divar qalınlığını, dəlik dərinliklərini, künc şəraitini və emalın əlçatanlığını müəyyən etmək üçün çertyoju və ya CAD modelini nəzərdən keçirirlər.
Yaxşı planlaşdırma riski azaldır. Bu, hissənin lövhədən, blokdan, ekstruziyadan və ya tökmədən emal olunmalı olub-olmadığını müəyyən etməyə kömək edir və həmçinin alət seçiminə, qurğunun dizaynına və emal qaydasına təsir göstərir.
Material Hazırlanması
Materialın hazırlanması düzgün alüminium ərintisinin seçilməsi və ehtiyat ölçüsünün təsdiqlənməsini əhatə edir. Xammal emal başlamazdan əvvəl boşluqlara kəsilə bilər. Bu mərhələdə, hissə tələblərindən asılı olaraq səthin vəziyyəti, düzlüyü və ehtiyat ehtiyatı da yoxlanıla bilər.
Səhv dərəcə istifadə olunarsa, emal davranışı və son hissənin performansı təsirlənə bilər. Buna görə də material təsdiqlənməsi real istehsal nəzarətinin bir hissəsidir.
İş parçasının sıxılması
Daha sonra iş parçası əyriliyi minimuma endirərək onu etibarlı şəkildə saxlayan şəkildə bərkidilir. Bu, vacibdir, çünki boş sıxma hissənin hərəkətinə səbəb ola bilər, həddindən artıq sıxma isə nazik alüminium xüsusiyyətləri əyə bilər.
Quraşdırma həmçinin alətə kifayət qədər giriş imkanı verməlidir. Bir çox hissədə armatur dizaynı alət yolunun özü qədər vacibdir.
Alət seçimi və quraşdırma
İş parçası bərkidildikdən sonra, alətlər xüsusiyyət növlərinə və emal mərhələsinə uyğun olaraq seçilir. Daha böyük alətlər kobud işləmə üçün, daha kiçik və ya daha iti alətlər isə incə detalları tamamlamaq üçün istifadə edilə bilər.
Alətin quraşdırılması daxildir:
- Düzgün alətlərin yüklənməsi
- Alət uzunluqlarının yoxlanılması
- Alət diametrindəki ofsetlərin təsdiqlənməsi
- Alətin işləməsinin idarə olunmasını təmin etmək
Parametr parametrləri
Kəsmə parametrləri daha sonra alüminium markasına, alət növünə, hissənin həndəsəsinə və keyfiyyət hədəfinə əsasən təyin olunur. Bu parametrlərə mil sürəti, qidalanma sürəti, kəsilmənin ox dərinliyi, radial birləşmə, soyuducu istifadəsi və alət yolu strategiyası daxildir.
Bu addım çip nəzarətinə, istilik yaranmasına, alətin ömrünə, dövr müddətinə və son səth örtüyünə birbaşa təsir göstərir.
Kobud Freze və Son Freze
Kobud frezerləmə materialın çox hissəsini tez bir zamanda təmizləyir. Məqsəd, son tamamlama üçün kifayət qədər ehtiyat saxlayarkən hissəni səmərəli şəkildə formalaşdırmaqdır. Daha sonra son frezerləmə hissəni son ölçülərə gətirir və səthin vəziyyətini yaxşılaşdırır.
Çox yayılmış bir səhv, həddindən artıq aqressiv şəkildə bitirməyə çalışmaqdır. Alüminium emalında daha yaxşı bitirmə keyfiyyəti, sadəcə kəsmə qüvvəsini artırmaqdan daha çox, sabit, daha yüngül və daha nəzarətli bitirmə keçidindən əldə edilir.
Təftiş və Təmizləmə
Emaldan sonra hissə yoxlanılır və təmizlənir. Yoxlamaya ölçü ölçmə, vizual yoxlama, əyilmənin yoxlanılması, dəliyin yoxlanılması və səth yoxlaması daxil ola bilər. Təmizləmə, sonrakı yığılma və ya çatdırılma vəziyyətinə təsir göstərə biləcək qırıntıları, soyuducu qalıqlarını və boş zibilləri aradan qaldırır.
Alüminium frezerləyərkən hansı kəsmə parametrləri vacibdir?
Alüminium freze zamanı ən vacib olan kəsmə parametrləri kəsmə sürəti, yemləmə sürəti, kəsmə dərinliyi və yonqarın boşaldılması şərtləridir. Bu amillər emal səmərəliliyinə, alətin ömrünə, əyilmənin idarə olunmasına və səthin işlənməsinə güclü təsir göstərir.
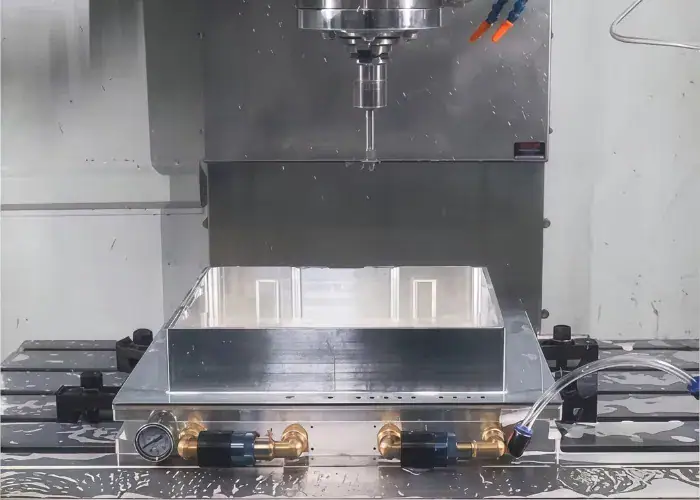
Kesme hızı
Kəsmə sürəti vacibdir, çünki alüminium adətən bir çox poladdan daha yüksək sürətlə emal edilə bilər, lakin nəzarətsiz həddindən artıq sürət yenə də istilik və qeyri-sabit kəsmə yarada bilər. Düzgün dəyər ərintidən, kəsicinin diametrindən, kəsici materialından, dəzgahın mil qabiliyyətindən və kəsimin kobud və ya bitirici olub-olmamasından asılıdır.
Feed Rate
Qidalanma sürəti kəsicinin materiala necə toxunduğuna təsir göstərir. Qidalanma çox aşağı olarsa, alət təmiz kəsmək əvəzinə sürtünməyə səbəb ola bilər ki, bu da istiliyi və kənarların yığılmasını artıra bilər. Qidalanma çox yüksək olarsa, səthin rənglənməsi pisləşə və büzüşmə əmələ gəlməsi arta bilər.
Sabit çip yükü, ümumiyyətlə, sadəcə mümkün olan ən yüksək yemdən istifadə etməkdən daha vacibdir.
Kəsmə dərinliyi
Kəsmə dərinliyi həm məhsuldarlığa, həm də hissənin sabitliyinə təsir göstərir. Daha ağır kəsiklər kobud işləmə səmərəliliyini artıra bilər, lakin onlar həmçinin kəsmə qüvvəsini və vibrasiya riskini artırır. Yüngül kəsiklərə çox vaxt nazik divarların, dar kənarların və ya dəqiq səthlərin yaxınlığında üstünlük verilir.
Soyuducu və Çiplərin Təmizlənməsi
Alüminium frezerləmədə qırıntıların çıxarılması xüsusilə vacibdir, çünki qırıntılar kəsiciyə yapışa və ya səthə yenidən kəsilə bilər. Soyuducu, duman və ya hava üfürmə sistemləri qırıntıları kəsmə zonasından uzaqlaşdırmağa və yapışma problemlərini azaltmağa kömək edir.
Çiplərin yaxşı boşaldılması çox vaxt aşağıdakılara birbaşa təsir göstərir:
- Surface keyfiyyət
- Alət təmizliyi
- Kenar keyfiyyəti
- Emal stabilliyi
Alüminium üyüdərkən daha yaxşı nəticələr necə əldə edilə bilər?
Alüminium frezelemedə daha yaxşı nəticələr düzgün alətlərin, parametrlərin, armaturların və prosesə nəzarətin birləşdirilməsindən əldə edilir. Alüminium emal edilə bilən bir material olsa da, quraşdırma optimallaşdırılmadığı təqdirdə keyfiyyət problemləri hələ də yarana bilər.
Alüminium üçün kəskin alətlərdən istifadə edin
İti alətlər alüminiumu ləkələmək əvəzinə, onu təmiz şəkildə kəsməyə kömək edir. Bu, büzüşmənin əmələ gəlməsini, səthin cırılmasını və istiliyin yığılmasını azaldır. Xüsusi olaraq alüminium üçün hazırlanmış alətlər daha yaxşı işləyir, çünki onların həndəsəsi çiplərin daha rahat ayrılmasına kömək edir.
Qurulmuş Kənarları Azaldın
Alüminium emal zamanı ən çox rast gəlinən problemlərdən biri də qabarıq kənardır. Bu, materialın kəsici kənara yapışması və alətin kəsmə üsulunu dəyişdirməsi zamanı baş verir.
Qurulan kənarı azaltmağın yollarına aşağıdakılar daxildir:
- Daha kəskin alətlərdən istifadə
- Soğutucu və ya yağlamanın yaxşılaşdırılması
- Sürətin və qidalanma balansının tənzimlənməsi
- Çip boşalmasının yaxşılaşdırılması
- Aşınmış kəsicilərin vaxtında dəyişdirilməsi
Hissə deformasiyasının qarşısını alın
Nazik alüminium hissələr emal zamanı sıxma qüvvəsi, daxili gərginlik və ya kəsmə yükü səbəbindən deformasiyaya uğraya bilər. Daha yaxşı proses planlaşdırması bu problemi azaltmağa kömək edir.
Ümumi yanaşmalara aşağıdakılar daxildir:
- Balanslaşdırılmış sıxacın istifadəsi
- Hər iki tərəfin planlaşdırılmış ardıcıllıqla emal edilməsi
- Bitirmə üçün lazımi ehtiyatı saxlamaq
- uYüngül finiş paslarından istifadə
- İncə xüsusiyyətlərə yaxın qüvvəni azaldır
Səthi bitirməni yaxşılaşdırın
Səthin görünüşü görünən hissələr, möhürləyici səthlər, sürüşmə kontaktları və birləşmə birləşmələri üçün vacibdir. Daha yaxşı görünüş adətən sabit iş tutumu, yaxşı alət vəziyyəti, incə bitirmə keçidləri və düzgün yonqar nəzarəti sayəsində əldə edilir.
Vibrasiya və söhbəti idarə edin
Alüminium frezerləmədə, qurğu sərt olmadıqda və ya alət çox uzandıqda, səs-küy tez-tez rast gəlinən bir problemdir. Bu, görünən izlər buraxa, alətin ömrünü azalda və dəqiqliyə zərər verə bilər.
Çox vaxt aşağıdakılarla təkmilləşdirilir:
- Qısaltma alətinin çıxıntısı
- Sıxma sərtliyinin yaxşılaşdırılması
- Mili sürətinin tənzimlənməsi
- Addım-addım və dərinlik dəyərlərinin dəqiqləşdirilməsi
- Maşın quraşdırma sabitliyinin yaxşılaşdırılması
Alüminium üyüdərkən hansı problemlər tez-tez yaranır?
Alüminium freze zamanı ən çox rast gəlinən problemlər materialın alətə yapışması, zəif səth pürüzlülüyü, qabarıqlıqlar, çırpıntı izləri və ölçü qeyri-dəqiqliyidir. Bunlar qeyri-adi problemlər deyil. Onlar real emal nəzarətinin bir hissəsidir və proses planlaşdırması ilə idarə olunmalıdır.
Alətə Yapışan Alüminium
Alüminiumun alətə yapışması çox yaygındır, çünki alüminium istilik və sürtünmə altında kəsici kənara yapışa bilər. Bu baş verdikdə, kəsmə qeyri-sabit olur və işlənmiş səth tez bir zamanda xarab ola bilər.
Zəif Səth Kobudluğu
Zəif kələ-kötürlük küt alətlərdən, alət titrəyişindən, qeyri-sabit qidalanmadan, soyuducu mayenin zəif çatdırılmasından və ya qırıntıların yenidən kəsilməsindən qaynaqlana bilər. Bu, çox vaxt kosmetik hissələrdə və ya düz açıq səthlərdə daha çox nəzərə çarpır.
Burr formalaşması
Alüminium kənarlarında, dəlik çıxışlarında və nazik hissələrdə qığılcımlara çox rast gəlinir. Onlar kiçik görünə bilər, lakin yığılmaya, təhlükəsizliyə və hissənin görünüşünə təsir göstərə bilər. Qığılcımların idarə olunması çox vaxt bitirmə planının bir hissəsidir.
Söhbət işarələri
Çatlama izləri kəsikdəki qeyri-sabitliyi göstərir. Bu izlər adətən emal olunan səthdə təkrarlanan naxışlar və ya dalğalanmalar kimi görünür. Quraşdırma sərtlik çatışmazlığı olduqda və ya alətin toxunuşu yaxşı balanslaşdırılmadıqda bunlar çox yaygındır.
Ölçü qeyri-dəqiqliyi
Ölçü xətaları armatur hərəkətindən, alət əyilməsindən, istilik dəyişikliklərindən, maşının kalibrləmə problemlərindən və ya səhv alət yerdəyişmələrindən qaynaqlana bilər. Dəqiq alüminium hissələrdə bu amillər vacibdir, çünki hətta kiçik sapmalar da uyğunluğa və funksiyaya təsir göstərə bilər.
Frezelemede hansı alüminium dərəcələri istifadə olunur?
Frezeleme işlərində ən çox istifadə edilən alüminium markalarına 6061, 6063 və 7075 daxildir. Hər marka emal qabiliyyəti, möhkəmlik, görünüş və tətbiq uyğunluğu baxımından fərqli bir balans təklif edir.
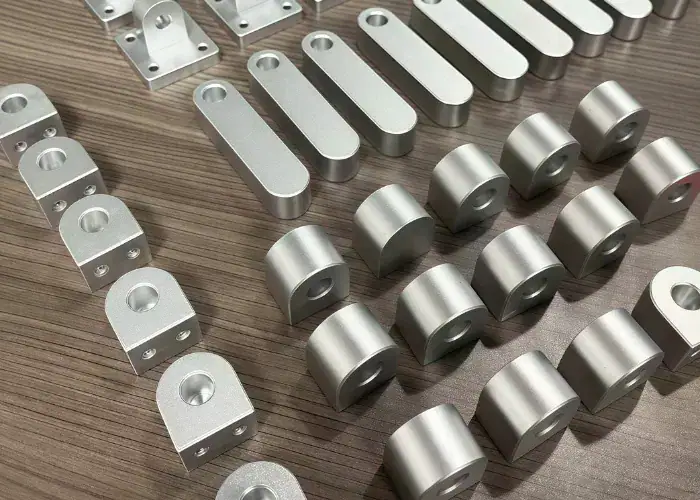
6061 Alüminium
6061, CNC emalında istifadə edilən ən çox yayılmış ümumi təyinatlı alüminium ərintilərindən biridir. Bir çox struktur və sənaye hissələrində yaxşı emal qabiliyyəti, faydalı möhkəmlik, geniş mövcudluq və etibarlı performans təklif edir.
Tez-tez aşağıdakılar üçün istifadə olunur:
- Mötərizədə
- Housings
- Əsas lövhələr
- Frames
- Maşın komponentləri
6063 Alüminium
6063, görünüş, səth hamarlığı və yaxşı korroziyaya davamlılıq vacib olduqda CNC emalında geniş istifadə olunur. Tez-tez ekstruziyalarla əlaqələndirilir və daha yüngül struktur və dekorativ tətbiqlər üçün uyğundur, eyni zamanda xüsusi emal olunmuş komponentlər üçün də praktikdir.
Tez-tez aşağıdakılar üçün istifadə olunur:
- Kutular
- Frames
- Örtük panelləri
- Memarlıq komponentləri
- Yüngül struktur hissələri
7075 Alüminium
7075, daha yüksək möhkəmlik və daha yaxşı mexaniki performans tələb olunduqda CNC emalında geniş istifadə olunur. Çox vaxt aerokosmik, yüksək yüklü və çəkiyə həssas tətbiqlər üçün seçilir. Ümumiyyətlə 6061-dən daha bahalı olsa da, tələbkar hissələr üçün əla möhkəmlik təmin edir.
Tez-tez aşağıdakılar üçün istifadə olunur:
- Aerokosmik fitinqlər
- Robot komponentləri
- Struktur çərçivələr
- Yüksək yüklü mötərizələr
- Dəqiq mexaniki hissələr
Materialın Dərisinin Freze Performansına Təsir Etməsi
Materialın dərəcəsi emal performansına aşağıdakılar vasitəsilə təsir göstərir:
- Güc səviyyəsi
- Çip davranışı
- Gərginlik meyli
- Səth reaksiyası
- Kəsmə qüvvəsi
- Son istifadəyə yararlılıq
Buna görə də ərinti seçimi yalnız emal qabiliyyətinə əsaslanmamalıdır. O, həmçinin hissənin faktiki performans tələblərinə uyğun olmalıdır.
Başqa proseslərdən istifadə etmək əvəzinə nə vaxt alüminium üyütməlisiniz?
Alüminium hissənin həndəsi elastikliyə, daha sərt emal nəzarətinə, sürətli dizayn dəyişikliklərinə və ya yalnız formalaşdırma prosesləri ilə istehsalı səmərəli olmayan xüsusi xüsusiyyətlərə ehtiyac duyduğu hallarda frezelenməlidir. Frezeleme xüsusilə prototiplər, inkişaf hissələri və aşağı və orta həcmli istehsal üçün faydalıdır.
Turning ilə müqayisədə
Tornalama vallar, vtulkalar və halqalar kimi fırlanan hissələr üçün ən yaxşı seçimdir. Hissənin düz üzləri, yuvaları, cibləri, mürəkkəb xarici konturları və ya çoxüzlü xüsusiyyətləri olduqda frezeləmə daha yaxşı seçimdir.
Möhürləmə ilə müqayisədə
Stabil həndəsəyə və xüsusi alətlərə malik yüksək həcmli metal təbəqə hissələri üçün ştamplama daha yaxşıdır. Frezeləmə, hissə daha qalın, daha struktur, daha fərdiləşdirilmiş və ya hələ də inkişaf mərhələsində olduqda daha uyğundur.
Dökümlə müqayisədə
Tökmə, tor formasına yaxın istehsal və həcm səmərəliliyi vacib olduqda faydalıdır, lakin daha sərt toleranslar, daha dəqiq xüsusiyyətlər və daha sürətli dizayn dəyişiklikləri üçün frezeləmə adətən daha yaxşıdır.
Extrusion Plus Secondary Emal ilə müqayisədə
Ekstruziya sabit en kəsikli uzun hissələr üçün yaxşı işləyir, lakin bir çox ekstrüde edilmiş alüminium hissələr hələ də dəliklər, uc hissələri, yuvalar, montaj detalları və ya yerli dəqiq səthlər üçün freze tələb edir.
FAQ
CNC Freze üçün Ən Yaxşı Alüminium Nisbəti Hansıdır?
6061-T6, CNC frezeleme üçün ən çox yayılmış alüminium markasıdır, çünki yaxşı emal qabiliyyəti, möhkəmlik və korroziyaya davamlılıq təklif edir. Dartılma möhkəmliyi təxminən 290 MPa-dır. Daha yüksək möhkəmlikli hissələr üçün tez-tez 510 MPa möhkəmliyə malik 7075-T6 istifadə olunur.
Alüminiumun kəsici alətlərə yapışmasının qarşısını necə almaq olar?
Alüminium yapışmasını iti karbid alətləri, cilalanmış fleytalar və müvafiq soyuducu maye istifadə etməklə azaltmaq olar. 2 və ya 3 fleytalı alətlər adətən yonqarın boşaldılmasını yaxşılaşdırır. Düzgün yonqar yükü və sabit kəsmə şəraiti də yığılmış kənarların qarşısını almağa kömək edir.
Alüminium freze üçün hansı mil sürətləri və yem sürətləri uyğundur?
Alüminium adətən poladdan daha yüksək sürətlə üyüdülür. Karbid alətləri üçün kəsmə sürəti çox vaxt 300 ilə 1,000 m/dəq arasında dəyişir. 6 mm-lik ucluq frezer 12,000 ilə 18,000 dövr/dəq sürətlə işləyə bilər və ötürmə sürəti 1,000 ilə 3,000 mm/dəq arasında dəyişir.
Alüminium freze edərkən hansı səth örtüyünə nail olmaq olar?
Alüminium üzərində standart CNC frezeleme, tez-tez 1.6 ilə 3.2 µm arasında Ra səthi bitirmə təmin edir. Bitmə keçidləri və sabit emal şəraiti ilə səth təxminən 0.8 ilə 1.6 µm arasında Ra-ya qədər yaxşılaşa bilər.
Frezelenmiş alüminium hissələri emaldan sonra anodlaşdırıla bilərmi?
Bəli, freze edilmiş alüminium hissələri emaldan sonra anodlaşdırıla bilər. 6061 kimi ərintilər anodlaşdırmağa yaxşı cavab verdiyi üçün adətən istifadə olunur. Standart anodlaşdırılmış təbəqələr, tətbiqdən asılı olaraq, adətən 5 ilə 25 µm qalınlığında olur.
Nəticə
Alüminium dəyirmanı istehsalçılara geniş sənaye sahələrində yüngül, dəqiq və çox yönlü hissələr istehsal etmək üçün praktik bir yol təqdim etdiyi üçün vacibdir. Alət seçimi, kəsmə parametrləri, armatur, çip nəzarəti və bitirmə strategiyası yaxşı idarə edildikdə, alüminium freze güclü ölçülü tutarlılıq, yaxşı səth keyfiyyəti və səmərəli istehsal göstəriciləri təmin edə bilər.
TiRapid- də biz prototipləmə və istehsal proqramları boyunca xüsusi alüminium hissələri üçün dəqiq CNC emalı ilə istehsalçıları dəstəkləyirik. Emal tələblərinizi müzakirə etmək və növbəti layihəniz üçün xüsusi həll yolu əldə etmək üçün rəsminizi yükləyin.
















