
CNC dönmə səthinin kələ-kötürlüyü dəqiq emalda ən vacib keyfiyyət göstəricilərindən biridir. Vallar, qollar, birləşdiricilər, yivli komponentlər, klapan hissələri və yüksək dəqiqlikli fırlanan komponentlər üçün yalnız ölçülü tələblərə cavab vermək emal prosesinin tamamlandığı anlamına gəlmir. Səth kələ-kötürlüyü, emal izləri, əyilmələr və lokal qüsurlar da montaj və funksional performansa təsir göstərə bilər. Müxtəlif materiallar, kəsici alətlər, alət burnu radiusları, mil sürətləri, qidalanma sürətləri, kəsmə dərinlikləri və soyutma şəraiti son səth örtüyünə təsir göstərə bilər. CNC dönmə xidmətlərini satın alarkən, istehsalçılar tələb olunan Ra dəyərini nəzərdə tutulan tətbiqə uyğun olaraq təyin etməli və istehsal partiyaları arasında ardıcıl səth keyfiyyətini qorumaq üçün idarə olunan emal prosesindən istifadə etməlidirlər.
CNC Tornasında Səth Kələ-kötürlüyü Niyə Vacibdir?
Səthin kələ-kötürlüyü görünüşlə əlaqəli bir spesifikasiyadan daha çox şeydir. Çiftleşme, möhürləmə, sürüşmə və ya yüksək sürətli fırlanma tələb edən komponentlər üçün mikroskopik səth profili sürtünməyə, aşınmaya, möhürləmə performansına və yığma şərtlərinə təsir göstərə bilər. Məsələn, val rulman və ya piston çubuğu ilə birləşdikdə, möhürləmə komponenti ilə işləyərkən həddindən artıq kələ-kötürlük sürtünməni və aşınmanı artıra bilər. Qeyri-sabit səth vəziyyəti də möhürləmə performansını azalda bilər və ya qeyri-adi yığma müqaviməti yarada bilər. Buna görə də CNC dönmə prosesləri sadəcə mümkün olan ən aşağı Ra dəyərini izləmək əvəzinə, komponentin faktiki tətbiqinə uyğun olaraq müvafiq səth kələ-kötürlük hədəfi müəyyən etməlidir.
Müxtəlif Tətbiqlər Fərqli Ra Dəyərləri Tələb Edir
Müxtəlif komponentlər fərqli şəraitdə işləyir, buna görə də onların səthinin pürüzlülük tələbləri xeyli dəyişə bilər. Ümumi struktur hissələr yalnız standart emal keyfiyyətini tələb edə bilər, yüksək sürətli vallar, möhürləyici səthlər və dəqiq sürüşmə komponentləri isə daha sərt səth nəzarəti tələb edir.
- Ümumi xarici tornalama: Ölçü sabitliyinə və vahid emal işarələrinə diqqət yetirin
- Dəqiq vallar: Diametr tolerantlığını, yuvarlaqlığı və səth pürüzlülüyünü birlikdə idarə edin
- Səthlərin möhürlənməsi: Səth teksturasını və mikroskopik qüsurları idarə edin
- Sürüşmə səthləri: Sürtünməni və anormal aşınmanı azaldın
- Yivli birləşmə səthləri: Sabit yiv profillərini və səth keyfiyyətini qoruyun
- Yüksək sürətli fırlanan komponentlər: Səthin işlənməsini və axışını birlikdə idarə edin
Ağlabatan Ra hədəfinin müəyyən edilməsi, lazımsız bitirmə xərclərindən qaçınmaqla yanaşı, emal qabiliyyəti ilə məhsul tələbləri arasında uyğunsuzluğun qarşısını almağa kömək edir.
Səthin kobudluğu montaja təsir edə bilər
Dəqiq komponentlərin tez-tez digər hissələrlə birlikdə yığılması lazımdır. Ölçü yoxlaması qənaətbəxş olsa belə, aşkar alət izləri, əyilmələr və ya lokal cızıqlar montajı çətinləşdirə bilər. Vallar, vtulkalar, yerləşdirmə sancaqları və dəqiq çevrilmiş komponentlər üçün sabit səth vəziyyəti montajın davamlılığını artırmağa və yenidən işləmə və əl ilə işləməni azaltmağa kömək edir.
CNC tornalama zamanı ölçü dəqiqliyi və səth keyfiyyəti birlikdə idarə olunmalıdır. Alət seçiminin, kəsmə parametrlərinin və soyuducu suyun şərtlərinin əlaqələndirilməsi mühəndislik rəsmində göstərilən tələblərə nail olmağa kömək edə bilər.
Səth pürüzlülüyünə hansı CNC dönmə parametrləri təsir edir?
Dönmə səthinin keyfiyyəti kəsmə parametrləri ilə sıx bağlıdır. Bir çox emal qüsurları dəzgahın qeyri-kafi dəqiqliyindən deyil, kəsmə sürətinin, yemləmə sürətinin, kəsmə dərinliyinin və alət vəziyyətinin düzgün olmayan kombinasiyasından qaynaqlanır. Eyni material, dəzgah və alət istifadə edildikdə belə, emal parametrlərindəki dəyişikliklər son Ra dəyərinə və emal sxeminə əhəmiyyətli dərəcədə təsir göstərə bilər.
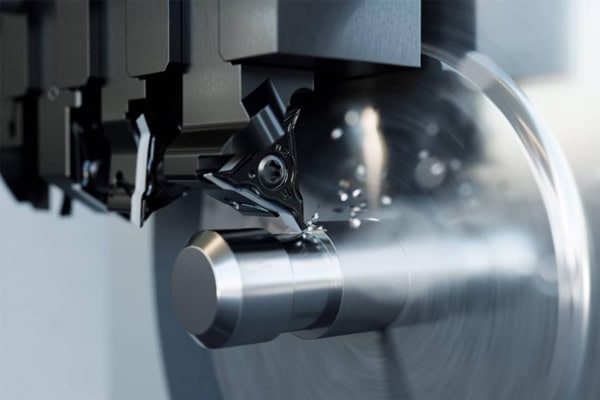
Yemləmə Sürəti Emal İşarələrinə Birbaşa Təsir Edir
Qidalanma sürəti, çevrilmiş səthin pürüzlülüyünə təsir edən əsas parametrlərdən biridir. Daha yüksək qidalanma sürəti ümumiyyətlə iş parçasının səthində daha aydın nəzəri emal izləri yaradır, qidalanma sürətinin azaldılması isə daha uzun emal müddəti hesabına səthin işlənməsini yaxşılaşdıra bilər. Faktiki istehsal parametrləri alətin burnunun radiusuna, materialına, emal mərhələsinə və ölçü tələblərinə uyğun olaraq seçilməlidir.
- Səmərəli kobudluq üçün daha yüksək yem dərəcələrindən istifadə edin
- Yarımfabrikatlaşdırma zamanı nəzarətli qidalanma dərəcələrindən istifadə edin
- Bitirmə zamanı yemləmə sürətini diqqətlə optimallaşdırın
- Daha aşağı yem nisbətləri daha incə emal nümunələri yarada bilər
- Həddindən artıq aşağı yem nisbətləri emal müddətini artıra bilər
- Alətin ömrünü və istehsal səmərəliliyini birlikdə nəzərdən keçirin
Düzgün qidalanma sürətinin idarə edilməsi emal səmərəliliyi ilə səth keyfiyyəti arasında praktik tarazlığın yaradılmasına kömək edir.
Kəsmə Sürəti Temperatur və Alət Vəziyyətinə Təsir Edir
Mili sürəti və kəsmə sürəti kəsmə zonasının temperaturuna, alətin aşınmasına və emal stabilliyinə təsir göstərir. Alüminium ərintiləri və pirinç, uyğun alət və dəzgah imkanları ilə dəstəkləndikdə, tez-tez nisbətən yüksək kəsmə sürətlərində emal edilə bilər. Paslanmayan polad və titan ərintiləri ümumiyyətlə istilik yaranmasına və alət yükünə daha diqqətli nəzarət tələb edir.
Kəsmə sürəti uyğun olmadıqda, qabarıq kənar, alətin sürətli aşınması, səthin cırılması və ya qeyri-müntəzəm emal izləri kimi problemlər yarana bilər. Bitirmə əməliyyatları zamanı istehsal partiyaları arasında səth keyfiyyətindəki dəyişiklikləri minimuma endirmək üçün kəsici kənarın sabit saxlanılması xüsusilə vacibdir.
Kəsmə Dərinliyi Emal Sabitliyinə Təsir Edir
Kəsmə dərinliyi əsasən materialın çıxarılmasına və kəsmə yükünə təsir göstərir. Kobud işləmə əməliyyatları artıq materialı səmərəli şəkildə çıxarmaq üçün daha böyük kəsmə dərinliklərindən istifadə edə bilər, bitirmə əməliyyatları isə ümumiyyətlə müvafiq bitirmə ehtiyatı tələb edir ki, alət son səthi ardıcıl olaraq yarada bilsin.
Əgər bitirmə üçün ayrılan limit çox azdırsa, alət effektiv şəkildə kəsmək əvəzinə səthə sürtünə bilər. Əgər limit həddindən artıqdırsa, kəsmə qüvvələri arta və səthin keyfiyyətinə təsir göstərə bilər. Emal proqramı xammalın ölçülərinə və hissənin həndəsəsinə uyğun olaraq müvafiq kobud işləmə, yarımfabrikatlaşdırma və bitirmə üçün ayrılan limitləri müəyyən etməlidir.
Alət Seçimi CNC Dönmə Səthinin Kobudluğunu Necə Azalda Bilər?
Kəsici alət birbaşa iş parçası ilə təmasda olduğundan, onun kənarının vəziyyəti, burun radiusu, alət materialı və həndəsəsi son səthin işlənməsinə təsir göstərir. Dəqiq CNC torna layihələri üçün alət seçimi yalnız alətin materialı çıxara bilib-bilməməsinə yönəlməməlidir. Davamlı istehsal zamanı uzunmüddətli sabitlik eyni dərəcədə vacibdir.
Uyğun Alət Burun Radiusunu Seçin
Alətin burnunun radiusu nəzəri emal sxeminə təsir göstərir. Uyğun burun radiusu səthin işlənməsini yaxşılaşdıra və kəsici kənarı gücləndirə bilər. Lakin, daha böyük burun radiusu həmişə daha yaxşı olmur. Nazik divarlı hissələri, nazik valları və ya məhdud sərtliyə malik komponentləri emal edərkən həddindən artıq böyük burun radiusu radial kəsmə qüvvələrini artıra və titrəməyə səbəb ola bilər.
- Burun radiusunu fırlanma əməliyyatına uyğun olaraq seçin
- Bitirmə alətlərini hədəf Ra dəyərinə uyğunlaşdırın
- Nazik divarlı hissələri emal edərkən deformasiya və vibrasiya risklərini azaldın
- İncə vallar üçün alət sərtliyini nəzərə alın
- Kiçik dəqiqlikli komponentlər üçün alətin əlçatanlığını yoxlayın
- Mürəkkəb profilləri emal edərkən müdaxilədən çəkinin
Sabit səth keyfiyyətinə nail olmaq üçün alətin burnunun radiusu qidalanma sürəti və digər kəsmə parametrləri ilə düzgün uyğunlaşdırılmalıdır.
Materiala görə kəsici əlavələri seçin
Müxtəlif materiallar fərqli əlavə materialları və örtüklər tələb edir. Alüminium ərintiləri ümumiyyətlə iti kəsici kənarlara və səmərəli qırıntı boşaltma qabiliyyətinə malikdir. Paslanmayan polad möhkəmlik, aşınmaya davamlılıq və istilik performansı arasında balans tələb edir. Daha sərt materiallar faktiki emal şərtlərinə əsasən karbid və ya digər xüsusi alətlər tələb edə bilər.
Alətin sabit vəziyyəti alət izlərindəki və səth qüsurlarındakı dəyişiklikləri minimuma endirməyə kömək edir. Yüksək həcmli istehsal zamanı istehsalçılar həmçinin alətin ömrünün idarə olunması prosedurlarını müəyyən etməli və hissələr arasında səth keyfiyyətində nəzərəçarpacaq fərqlərin qarşısını almaq üçün alətləri müvafiq aşınma limitlərində dəyişdirməlidirlər.
İş tutma və maşın sərtliyi səth keyfiyyətinə necə təsir edir?
Müvafiq alət və kəsmə parametrləri ilə belə, qeyri-sabit iş tutumu və ya qeyri-kafi dəzgah sərtliyi əhəmiyyətli dərəcədə titrəmə yarada bilər. Kəsmə titrəməsi iş parçasının səthində dövri naxışlar yarada bilər və ağır hallarda ölçü variasiyalarına, alət qırıntılarına və lokal emal qüsurlarına səbəb ola bilər. Bu məsələ, xüsusilə nazik vallar, nazik divarlı qollar və uzun alət və ya iş parçası çıxıntıları olan komponentlər emal edilərkən vacibdir.
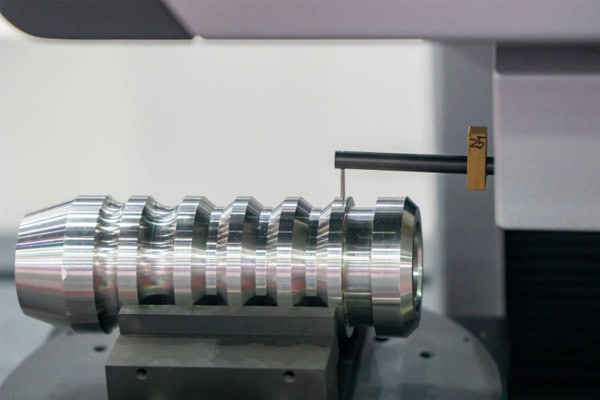
Titrəməni Azaltmaq üçün İş Saxlama Optimallaşdırın
İş tutma üsulu hissənin uzunluğuna, diametrinə, materialına və struktur xüsusiyyətlərinə uyğun olaraq seçilməlidir. Uzun vallar üçün quyruq dayaqları, sabit dayaqlar və ya izləyici dayaqlar emal zamanı əlavə dəstək təmin edə bilər. Nazik divarlı komponentlər üçün deformasiyanın qarşısını almaq üçün sıxma qüvvəsi diqqətlə idarə olunmalıdır.
- Alətin çıxmasını minimuma endirin
- İş parçasının sıxma sərtliyini artırın
- Lazım olduqda quyruq dayağından istifadə edin
- Uzun şaftlı emal üçün dəstək əlavə edin
- Nazik divarlı hissələr üçün sıxma təzyiqini idarə edin
- Patronun sıxılma şərtlərini yoxlayın
- Təkrarlanan iş saxlama nəticəsində yaranan səhvləri azaldın
Sabit iş tutumu dəqiq bitirmə üçün etibarlı bir təməl təmin edir və vibrasiya ilə əlaqəli səth qüsurlarını azaltmağa kömək edir.
Maşın Vəziyyəti Həmçinin Mütəmadi Yoxlama Tələb Edir
Mili deşmə, istiqamətləndirici yolun vəziyyəti, qüllənin yerləşdirilməsinin dəqiqliyi və armaturun aşınması hamısı emal nəticələrinə təsir göstərə bilər. Maşın dəqiqliyi uzunmüddətli istismardan sonra tədricən pisləşərsə, emal proqramı dəyişməz qaldıqda belə səth keyfiyyəti aşağı düşə bilər.
Toplu CNC torna istehsalı üçün istehsalçılar müntəzəm olaraq dəzgah yoxlaması və texniki xidmət prosedurları yaratmalıdırlar. İlkin yoxlama və prosesdaxili yoxlama həmçinin emal şəraitindəki dəyişikliklərin çox sayda komponentə təsir etməzdən əvvəl müəyyən edilməsinə kömək edə bilər.
Dəqiq CNC Tornalama Sabit Ra Nəzarətinə Necə Nail Ola Bilər?
Səthin pürüzlülüyünün sabit idarə olunması proses planlaşdırmasının, alətlərin, maşının vəziyyətinin, soyutmanın və yoxlamanın əlaqələndirilmiş idarə olunmasını tələb edir. Uzun istehsal dövrləri ərzində təchiz edilən dəqiq komponentlər üçün bir sınaq hissəsində hədəf Ra dəyərinə nail olmaq kifayət deyil. Sonrakı istehsal partiyaları da ardıcıl emal şərtlərini qorumalıdır.
Nəzarətli Kobudluqdan Son Hazırlanma Prosesinə Quraşdırın
Düzgün planlaşdırılmış emal ardıcıllığı bitirmə əməliyyatına düşən iş yükünü azaldır. Kobud emal əsasən materialı səmərəli şəkildə çıxarmaq üçün istifadə olunur, yarı emal profili və ölçüləri düzəldir və bitirmə son ölçüləri və səth keyfiyyətini müəyyən edir. Yüksək dəqiqlikli komponentlər üçün material və hissənin həndəsəsinə uyğun olaraq əlavə emal əməliyyatları tətbiq edilə bilər.
- Kobudluq zamanı artıq materialı effektiv şəkildə təmizləyin
- Yarımfabrikatlaşdırma zamanı profili düzəldin
- Bitirmə zamanı son ölçüləri idarə edin
- Kəsmə parametrlərini materiala görə tənzimləyin
- Tələb olunan Ra dəyərinə əsasən bitirmə alətlərini seçin
- Kəsmə temperaturunu idarə etmək üçün soyuducu istifadə edin
- Kritik səthləri diqqətlə yoxlayın
Standartlaşdırılmış emal prosesi əl ilə tənzimləmələrdən qaynaqlanan dəyişiklikləri azaldır və istehsal partiyaları arasında ardıcıl keyfiyyətin qorunmasına kömək edir.
Səthin pürüzlülüyünü yoxlamaq üçün peşəkar avadanlıqlardan istifadə edin
Səth kələ-kötürlüyü yalnız vizual yoxlama ilə qiymətləndirilməməlidir. Mühəndislik rəsmində müəyyən bir Ra tələbi müəyyən edildikdə, nəticəni müəyyən edilmiş yoxlama yerlərində yoxlamaq üçün peşəkar səth kələ-kötürlüyü ölçmə avadanlıqlarından istifadə edilməlidir.
Yoxlama yalnız tək bir komponentə yönəlməməlidir. İstehsal partiyaları və dəzgahın işləməsinin müxtəlif mərhələləri arasındakı dəyişikliklər də izlənilməlidir. Ra dəyəri tədricən artarsa, mümkün səbəblərə alət aşınması, kəsmə parametrlərindəki dəyişikliklər və ya dəzgahın vəziyyəti ilə bağlı problemlər daxil ola bilər.
Yoxlama məlumatları, toplu istehsal zamanı səth keyfiyyəti uyğunsuzluqları riskini azaltmaqla, alət və emal parametrlərini vaxtında tənzimləmək üçün istifadə edilə bilər.
Dəqiq komponentlər üçün CNC torna istehsalçısını necə seçmək olar?
Komponentlər nəzarətli səth pürüzlülüyü, sıx ölçülü toleranslar və sabit toplu istehsal tələb etdikdə, təchizatçının proses qabiliyyəti son keyfiyyətə birbaşa təsir göstərə bilər. CNC torna xidmətlərini satın alarkən alıcılar qiymətdən daha çox şey nəzərə almalıdırlar. Maşın qabiliyyəti, material təcrübəsi, yoxlama avadanlığı, mühəndislik kommunikasiyası və istehsal ardıcıllığı bütün vacib amillərdir.
Təchizatdan əvvəl tam hissə məlumatlarını hazırlayın
Aydın mühəndislik təsvirləri emal təchizatçısına komponent tələblərini dəqiq başa düşməyə kömək edir. Xüsusi Ra tələbləri olan hissələr üçün kritik səthlər aydın şəkildə müəyyən edilmiş səth pürüzlülüyünə malik olmalıdır. Material, ölçülər, toleranslar, miqdarlar və xüsusi emal tələbləri də təmin edilməlidir.
- 2D mühəndislik təsvirləri
- 3D CAD modelləri
- Material qiyməti
- Kritik ölçülü tolerantlıqlar
- Səth pürüzlülüyü tələbləri
- İstehsal miqdarı
- Səthi bitirmə tələbləri
- Keyfiyyət yoxlaması tələbləri
Daha dolğun məlumat mühəndislik qrupuna emalın mümkünlüyünü, alət konfiqurasiyasını və istehsal planlaşdırmasını daha səmərəli şəkildə qiymətləndirməyə imkan verir və daha dəqiq qiymət təklifi yaratmağa kömək edir.
Nümunələrlə Toplu Emal Qabiliyyətini Təsdiqləyin
Dəqiq komponentlər üçün nümunənin validasiyası alıcılara həcm istehsalına keçməzdən əvvəl ölçüləri, səthin tamamlanmasını və yığılma şərtlərini təsdiqləməyə imkan verir. Təklif olunan prosesin dizayn tələblərinə cavab verdiyini yoxlamaq üçün nümunə istehsalı zamanı kritik ölçülər və əsas səthlər yoxlanıla bilər.
Uzunmüddətli tədarük tələb edən komponentlər üçün alıcılar sonrakı istehsal partiyaları üçün daha aydın keyfiyyətə nəzarət arayışı yaratmaq məqsədilə müvafiq yoxlama qeydlərini də tələb edə bilərlər.
TiRapid, prototipləmədən istehsala qədər CNC tornalama, dəqiq CNC emalı və istehsal xidmətləri təqdim edir. Mühəndislik təsvirlərinə, material spesifikasiyalarına, ölçülü toleranslara və səthi bitirmə tələblərinə əsasən, onun mühəndislik qrupu müvafiq emal həlli hazırlaya bilər. Müəyyən edilmiş Ra dəyərləri, ölçülü toleransları və toplu çatdırılma tələbləri olan layihələr üçün kotirovka mərhələsində tam mühəndislik məlumatlarının verilməsi mühəndislik qrupuna emalın mümkünlüyünü və istehsal tələblərini qiymətləndirməyə kömək edir.
Müvafiq alət seçimi, kəsmə parametrləri, iş saxlama metodları, soyuducu sistemləri və yoxlama prosedurları vasitəsilə istehsalçılar CNC ilə işlənmiş komponentlərin səth keyfiyyətini effektiv şəkildə yaxşılaşdıra bilərlər. Dəqiq vallar, qollar, birləşdiricilər və digər fırlanan komponentlər üçün tələb olunan Ra dəyərini dəqiq müəyyən etmək və emal prosesini davamlı olaraq izləmək, sadəcə mümkün olan ən aşağı pürüzlülük dəyərini izləməkdən daha praktikdir. Sabit proses nəzarəti, yenidən işləmə risklərini azaltmaqla və uzunmüddətli təchizat etibarlılığını artırmaqla yanaşı, ölçülü dəqiqlik, səthin tamamlanması və partiyanın tutarlılığı arasında müvafiq tarazlığı qorumağa kömək edir.
















