
CNC plastik emalında alət seçimi çox vaxt emal keyfiyyətinin yuxarı həddini birbaşa müəyyən edir. Metal emalı ilə müqayisədə plastik materiallar daha “həssasdır”: onlar istiliyə, sıxılmaya, küt alətlərə meyllidirlər və uyğun olmayan alətlər səbəbindən büzüşmələrə, iplərə, yanma kənarlarına və ya ölçü sapmalarına daha çox meyllidirlər. Buna görə də, kəsici alətlər sadəcə “kəsə bilmək” məsələsi deyil, material xüsusiyyətlərinə, emal üsullarına və dəqiqlik tələblərinə əsasən seçilməlidir.
CNC Plastik Emalında Alət Seçimi nədir?
Plastik emalda kəsici alətlərin rolu
CNC emalında kəsici alətlərin rolu materialı çıxarmaqdır. Lakin, plastik emalda alətlər yalnız "kəsici alətlər" deyil, həm də "istilik tənzimləyiciləri" və "deformasiya tənzimləyiciləri" kimi fəaliyyət göstərir. Metallardan fərqli olaraq, plastiklər aşağı sərtliyə malikdir. Onlar qızdırıldıqda yumşalır və qüvvə altında deformasiyaya uğrayırlar. Buna görə də, alətin itiliyi, qırıntıların boşaldılması qabiliyyəti və həndəsi bucaqlar son nəticəyə birbaşa təsir göstərir.
Niyə plastik emal alətlərə daha həssasdır?
Plastiklər aşağı istilik keçiriciliyinə malikdir, yəni kəsmə zamanı yaranan istilik tez bir zamanda dağıla bilmir və kəsmə zonasında cəmləşməyə meyllidir. Alətin dizaynı uyğun deyilsə, lokal temperatur yüksəlişi baş verə bilər ki, bu da materialın əriməsinə və ya alətin yapışmasına səbəb olur. Bundan əlavə, plastiklər yüksək elastikliyə malikdir. Alət solğunlaşarsa və ya həddindən artıq təzyiq göstərərsə, material "kəsilmir", əksinə "cırılır" və bu da əyriliklərə və ya ölçü təhrifinə səbəb olur.
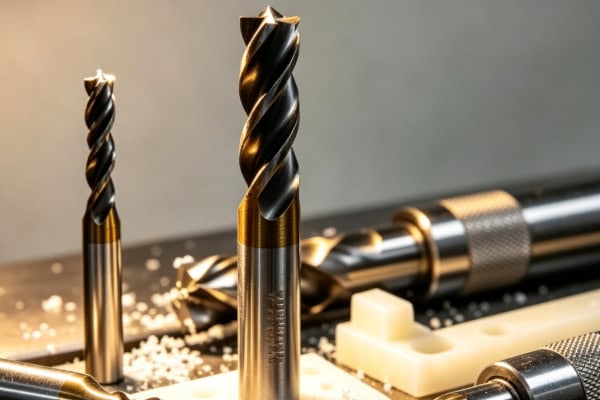
Alət Seçimi üçün Əsas Addımlar
Material növünü müəyyənləşdirin
Müxtəlif plastiklər fərqli alətlər tələb edir. Məsələn:
Yumşaq plastiklər (məsələn, PE, PP): asanlıqla deformasiya olunur, son dərəcə iti alətlər tələb edir
Mühəndislik plastikləri (məsələn, ABS, PC): kəsmə səmərəliliyi və sabitlik arasında tarazlıq tələb edir
Yüksək performanslı plastiklər (məsələn, PEEK, PPS): istiliyədavamlı və aşağı sürtünməli alətlər tələb edir
Fərqli materiallar tamamilə fərqli alət həndəsələri və örtüklər tələb edir.
Emal prosesini müəyyənləşdirin
Kobudluq, bitirmə, konturlama və qazma işləri fərqli alət tələbləri tələb edir. Kobudluq qırıntıların boşaldılmasına və səmərəliliyinə, bitirmə isə səth keyfiyyətinə və ölçülü sabitliyə yönəlir. Buna görə də, bütün proses üçün adətən tək bir alət əvəzinə birdən çox alət kombinasiyası istifadə olunur.
Alət parametrlərini tənzimləyin
Buraya dırmıq bucağı, boşluq bucağı, spiral bucağı və kəsici kənarların itiliyi daxildir. Plastik emal adətən sıxılmanı və istilik yaranmasını azaltmaq üçün daha böyük dırmıq bucağı və daha iti kəsici kənarlar tələb edir. Eyni zamanda, yonqar fleytaları hamar və maneəsiz olmalıdır; əks halda, yonqarların yığılması ikinci dərəcəli sürtünməyə və istilik yığılmasına səbəb ola bilər.
Sınaq kəsmə və optimallaşdırma
Parametrlər yaxşı uyğunlaşdırılsa belə, sınaq kəsimi validasiya üçün zəruridir. Çatlama əmələ gəlməsini, səthin işlənməsini və ölçülü sapmanı müşahidə etməklə alətlər və ya parametrlər dəqiq tənzimlənə bilər. Bu, real istehsalda vacib bir addımdır.
Alət Seçimində Nəzarət Nöqtələri
Alətin itiliyi sərtlikdən daha vacibdir
Metal emalında aşınmaya davamlılıq çox vacibdir. Lakin, plastik emalında itilik prioritetdir. Alət kifayət qədər iti deyilsə, plastik "kəsilmir", əksinə "itələnir" və bu da əyilmələrə, iplərin ilişib qalmasına və ya kənarların çökməsinə səbəb olur.
Çip boşaldılması səth keyfiyyətini müəyyən edir
Plastik kəsmə davamlı və ya yarı əridilmiş yonqarlar əmələ gətirir. Yonqarların boşaldılması zəifdirsə, bu yonqarlar sürtünmə zonalarına yenidən daxil olur və bu da lokal istilik yığılmasına səbəb olur. Buna görə də, xüsusilə dərin yivlərdə və ya mürəkkəb həndəsələrdə spiral bucağının dizaynı və fleyta eni çox vacibdir.
İstilik nəzarəti əsas məsələdir
Plastik emalda ən böyük risk istilik yığılmasıdır. Alət dizaynı sadəcə kəsmə səmərəliliyini artırmaq əvəzinə, sürtünmə istiliyini azaltmalıdır. Bəzi xüsusi plastik alətlər yapışmanı və sürtünmə əmsalını azaltmaq üçün yüksək dərəcədə cilalanmış kəsici kənarlardan istifadə edir.
Alət örtüyü seçimi diqqətli olmalıdır
Bütün örtüklər plastik emal üçün uyğun deyil. Bəzi yüksək sərtlikli örtüklər aşınma müqavimətini artıra bilər, eyni zamanda sürtünməni artıra bilər və bu da daha yüksək istilik yaranmasına səbəb olur. Buna görə də, bir çox plastik emal tətbiqlərində örtüksüz və ya az sürtünməli örtüklü alətlərə üstünlük verilir.
Alət Aşınması Əvvəlcədən İdarə Edilməlidir
Plastik emal alətlərin aşınmasına son dərəcə həssasdır. Kəsici kənar solğunlaşdıqdan sonra səthin keyfiyyəti sürətlə pisləşir. Buna görə də, toplu istehsalda alətlərin yalnız aşkar qüsurlar ortaya çıxdıqdan sonra dəyişdirilməsi əvəzinə, alətin ömrünün idarə edilməsi sistemi qurulmalıdır.
Müxtəlif Plastiklər üçün Alət Seçimi Strategiyaları
Yumşaq plastiklər (PE, PP)
Bu materiallar asanlıqla deformasiyaya uğrayır və minimal kəsmə qüvvəsi ilə son dərəcə iti alətlər tələb edir. Böyük dırmıq bucağı və yüksək spiral bucaqlı alətlər adətən yüngül kəsmə və tez yonqar boşaltmaq üçün istifadə olunur.
Mühəndislik plastikləri (ABS, PC, PA)
Bu materiallar balanslaşdırılmış xüsusiyyətlərə malikdir, lakin kənarlarında gərginlikli çatlama və ya ağarmaya meyllidir. Alət seçimi həddindən artıq istiləşmənin və ya həddindən artıq kəsilmənin qarşısını almaq üçün itilik və sabitlik balansını qorumalıdır.
Yüksək performanslı plastiklər (PEEK, PPS, PEI)
Bu materiallar temperatura yüksək həssaslıqla yanaşı, nisbətən sərtdir. Yüksək dəqiqlikli, aşağı sürtünmə qabiliyyətinə malik alətlər tələb olunur və ölçülü sürüşmənin və ya səthin yanmasının qarşısını almaq üçün kəsmə parametrlərinə ciddi şəkildə nəzarət edilməlidir.
Xüsusi material (PTFE)
PTFE olduqca aşağı sürtünmə əmsalına malikdir, lakin yumşaqdır və alət sürüklənməsinə meyllidir. Alətlər olduqca iti olmalı və sıxılmadan çəkinməlidir, əks halda kənar deformasiyaları və ölçülü qeyri-sabitlik yarana bilər.
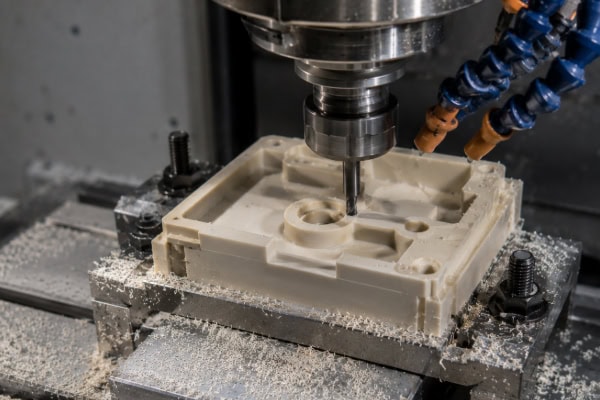
CNC Plastik Emal Aləti Seçimi üçün Mülahizələr
İtilik birincidir: Plastiklər "sındırmaqla" deyil, kəsməklə kəsilir. Küt alətlər birbaşa əyilmələrə və iplərin əmələ gəlməsinə səbəb olur.
Çiplərin hamar boşaldılması vacibdir: Çiplərin zəif çıxarılması ikinci dərəcəli sürtünməyə və istilik yığılmasına səbəb olur və bu da ölçülü sabitliyə təsir göstərir.
Həddindən artıq kəsmə qüvvəsindən çəkinin: Alətin düzgün olmayan həndəsəsi kəsmə əvəzinə deformasiyaya səbəb olur.
İstilik nəzarəti vacibdir: Plastiklər istiliyə yüksək həssasdır; alət dizaynı sürtünmə istiliyini minimuma endirməlidir.
Alətin ömrü idarə olunmalıdır: Plastik emal alətlərin aşınmasına son dərəcə həssasdır və müntəzəm dəyişdirilməsini tələb edir.
Ümumi suallar
"Niyə eyni material bəzən yaxşı işləyir, lakin digər vaxtlarda əyilmələr və ya ölçülü qeyri-sabitlik yaradır?"
Əsas səbəb çox vaxt materialın özü deyil, kəsici alətin vəziyyətidir. Plastik emal alətin aşınmasına və parametr dəyişikliklərinə çox həssasdır. Hətta kiçik bir solğunluq və ya parametrlərdə kiçik bir dəyişiklik belə səth keyfiyyətində nəzərəçarpacaq fərqlərə səbəb ola bilər. Partiya istehsalında, alət standartları və ya alət ömrünün idarə edilməsi vahid deyilsə, partiya uyğunsuzluqlarının baş verməsi ehtimalı var. Buna görə də, peşəkar emal adətən sabit məhsuldarlığı təmin etmək üçün alət növü, həndəsə, xidmət müddəti və dəyişdirmə dövrləri daxil olmaqla, əvvəldən standartlaşdırılmış alət seçim sistemləri qurur.
In nəticə
CNC plastik emalında alət seçimi yalnız kəsmə hamarlığına təsir etmir, həm də ölçülü sabitliyi, səth keyfiyyətini və montaj performansını müəyyən edir. Buna görə də, düzgün alətin seçilməsi yalnız ilk addımdır. Daha da əhəmiyyətlisi, alət, material və proses parametrləri düzgün uyğunlaşdırılmalıdır. Yalnız hər üçü uyğunlaşdırıldıqda, daha sabit emal prosesini təmin edən əyilmələr, deformasiya və yanma kənarları kimi problemlərin qarşısını almaq olar. İstehsalda düzgün alət seçimi təkrar emalı azaldır, səmərəliliyi artırır və material tullantılarını azaldır. Xüsusilə yüksək dəqiqlikli plastik hissələrin emalında alətlər çox vaxt ən bahalı amil deyil, lakin son keyfiyyətə ən vacib təsirlərdən biridir.
















