
Printerlər, surətçıxarma maşınları, avtomobil qapı kilidi aktuatorları, kiçik dişli reduktorlar — POM dişliləri səs-küyə həssas olan və ağır yük daşımağa ehtiyac duymayan demək olar ki, hər bir güc ötürmə tətbiqində mövcuddur. POM dişlilər üçün bir təbii üstünlüyə malikdir: material mahiyyət etibarilə özünü yağlayır, buna görə də dişlilər əlavə yağlama olmadan səssizcə torlanır. Lakin bu, POM dişlilərinin hazırlanmasının asan olduğu anlamına gəlmir. Diş profilini düzgün şəkildə düzəltmək və dişlinin milyonlarla dövr ərzində hamar və səssiz işləməsini təmin etmək adi struktur hissələrini kəsməkdən daha çox şey tələb edir.
Dişli çarxların emalı ilə ümumi hissənin emalı arasındakı ən böyük fərq budur: adi hissələrdə əsas diqqət ümumi ölçülərin düzgün alınmasına, dəliklərin dəqiq yerləşdirilməsinə və səthlərin düz olmasına yönəldilir. Dişli çarxlar bütün bunlara əlavə olaraq dəqiqlik qatı əlavə edir - diş profili, kümülatif addım xətası və radial qaçış. Diş profil xətası on iki mikron olan dişli çarx ilk dəfə reduktora quraşdırıldıqda yaxşı səslənə bilər, lakin bir neçə on iki saat işlədikdən sonra səs-küy artır və tor səthlərindəki aşınma izləri qeyri-bərabər olur. POM metaldan daha yumşaq ola bilər, lakin diş profilinin dəqiqliyinə olan tələblər heç də az sərt deyil.
POM Material Xüsusiyyətləri və Ötürücü Emal üçün Uyğunluq
POM iki növdə olur: homopolimer və kopolimer. Homopolimer POM (ən məşhur nümunəsi DuPont-un Delrin-i olmaqla) bir qədər yüksək möhkəmlik və sərtlik təklif edir, lakin istilik stabilliyi kopolimer sinfindən daha aşağıdır. Emal zamanı zəif temperatur nəzarəti onun parçalanmasına və formaldehid qazının ayrılmasına səbəb ola bilər. Kopolimer POM daha geniş emal pəncərəsinə və daha yaxşı istilik stabilliyinə malikdir, bu da onu əksər dişli emalı tətbiqləri üçün üstünlük verilən seçim halına gətirir. Başqa cür xüsusi etiketlənmədiyi təqdirdə, bazarda geniş yayılmış POM təbəqəsi və çubuq materialı standart olaraq kopolimerdir. Mühəndislik plastikləri arasında POM ən aşağı nəm udma nisbətlərindən birinə malikdir - doyma zamanı 3%-ə qədər udula bilən PA6 ilə müqayisədə təxminən 0.2%. Bu rəqəm dişlilər üçün çox vacibdir. Ötürücü ötürücü əks zərbəsi adətən 0.05 ilə 0.15 mm arasında dizayn edilir. Material nəm udmasından şişirsə və bu boşluğu yeyirsə, nəticə ən yaxşı halda daha yüksək işləmə, ən pis halda isə birbaşa tutmadır. POM dişli çarxlarında rütubət dəyişikliklərinin yaratdığı ölçülü sürüşmə barədə narahat olmağa ehtiyac yoxdur, məhz buna görə də bir çox dəqiq ötürücü dizaynları neylon əvəzinə POM-u seçir.
Lakin POM-un çatışmazlıqları da yoxdur. Yüksək kristallığa malikdir və formalaşdırma zamanı soyuma büzülməsi təxminən 2% -dir ki, bu da neylondan xeyli yüksəkdir. Dişli çarx boşluğu lövhə materialından kəsildikdə və çox miqdarda material çıxarıldıqda, daxili gərginliyin sərbəst buraxılması hissənin deformasiyasına səbəb olacaq. Dişli çarx halqası nisbətən nazikdirsə, deformasiya onlarla mikrona çata bilər. POM həmçinin çentiklərə həssasdır. Diş kökündə iti alət izləri və ya mikro çatlar qalarsa, bir müddət işlədikdən sonra kök sınığı riski metal dişlilərə nisbətən daha yüksəkdir. Buna görə də POM dişlilərində kök filesinin düzgün işlənməsi bəzək deyil - erkən nasazlığın qarşısını almaq üçün çətin bir tələbdir.
Alət seçimi və konfiqurasiya
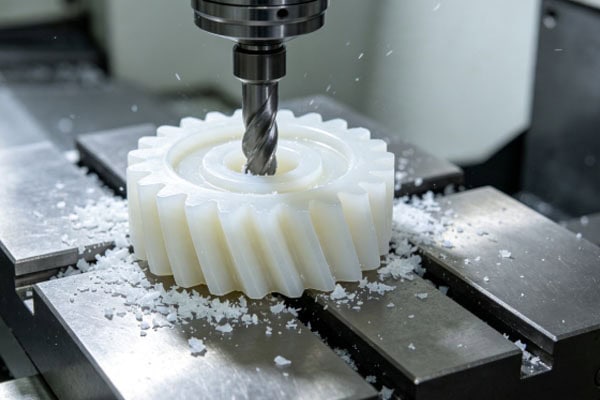
POM dişli emalı üçün alət seçimi ümumi POM hissə işi ilə müqayisədə sərtlik baxımından bir addım irəliləyir. Əsas məhdudiyyət diş boşluğudur. İncə addımlı dişlilərdə (modul 0.5-dən 1.5-ə qədər) diş boşluqları cəmi 1-2 mm enində ola bilər, yəni alətin diametri boşluğa girmək üçün daha da kiçik olmalıdır. Modul-0.8 dişli üçün kökdəki diş boşluğu təxminən 1.4 mm-dir, bu da uc dəyirmanın diametrinin 1.2 mm-dən çox ola bilməyəcəyi deməkdir və alət yolu üçün əlavə boşluq tələb olunur. Kiçik diametrli alətlər mahiyyət etibarilə aşağı sərtliyə malikdir. POM yumşaq ola bilər, lakin hətta orta dərəcədə kəsmə dərinliyi belə alətin elastik şəkildə əyilməsinə səbəb ola bilər və bu əyilmə profil təhrif olunduqda birbaşa diş kənarında özünü göstərir - təzyiq bucağı dəyişir və diş qalınlığı qeyri-bərabər olur. Alətin çıxıntısını minimuma endirmək ən sadə əks tədbirdir: mümkün olan ən qısa tutucu seçin və çıxıntını mümkün olan hər millimetrlə qısaldın. Kiçik diametrli HSS uc dəyirmanları POM-u kəsə bilər və prototiplər üçün kifayətdir. Lakin, toplu istehsalda HSS tez aşınır - səhər kəsilən dişlilərin ölçüləri günortadan sonra kəsilənlərlə uyğun gəlməyə bilər. Bərk karbid uclu dəyirmanlar hər parça üçün daha baha başa gəlir, lakin onların daha uzun ömrü və sabit ölçülü performansı onları istehsal prosesləri üçün daha qənaətcil seçim edir. Tək fleytalı alətlər ən böyük çip boşluğu təklif edir və diş yanlarını bitirmək üçün idealdır; iki fleytalı alətlər səmərəliliyi səth keyfiyyəti ilə balanslaşdırır və daha çox kobud və yarı bitirmə üçün istifadə olunur. 30°-dən 35°-yə qədər olan spiral bucağı çip boşalması və kəsmə qüvvəsi arasında yaxşı bir tarazlıq təmin edir.
Ən son itilik POM emalında bir nömrəli dəyişəndir. POM sərt olduğuna görə kəsməyə müqavimət göstərmir; yumşaq olduğuna görə müqavimət göstərir. Küt kənar materialı kəsmək əvəzinə kənara itələyir və nəticədə tüklü diş yanları, yuvarlanan diş ucları və hədəfdən kənara çıxan ölçülər yaranır. Alətin dəyişdirilməsinə ehtiyac olub-olmadığını yoxlamaq çox sadədir: diş ucu boyunca nazik, bükülmüş dodaq axtarın. Əgər belə bir şey görsəniz, kənar kəsmək əvəzinə itələmək nöqtəsinə qədər solğunlaşıb. Çiplərin boşaldılması dişli işində xüsusilə başağrısıdır. POM çipləri incə tozlar və ya qısa tellərdir - prinsipcə neylonun uzun iplərindən daha asan idarə olunur. Problem ondadır ki, diş boşluğu həm dar, həm də dərindir; çiplər onun içərisində yığılır və çıxa bilmir. Alət ilişmiş çipləri dəfələrlə yenidən kəsir, sürtünmə istiliyi artır və yerli temperatur kifayət qədər yüksək qalxdıqdan sonra POM yumşalır və alətə yapışmağa başlayır. Bu ssenaridə sıxılmış hava ilə çip üfürmək demək olar ki, məcburidir və hava axını diş boşluğunun dibinə yönəldilməli və zibilləri yuva dəliyindən xaricə çıxarmalıdır. Təkcə soyuducu həmişə yaxşı işləmir; maye dar yuvanın dibinə çatmaqda çətinlik çəkir və ilişib qalmış hava cibləri və ölü zonalar yerli soyutmanı praktik olaraq təsirsiz hala gətirə bilər.
Kəsmə Parametr Seçimi
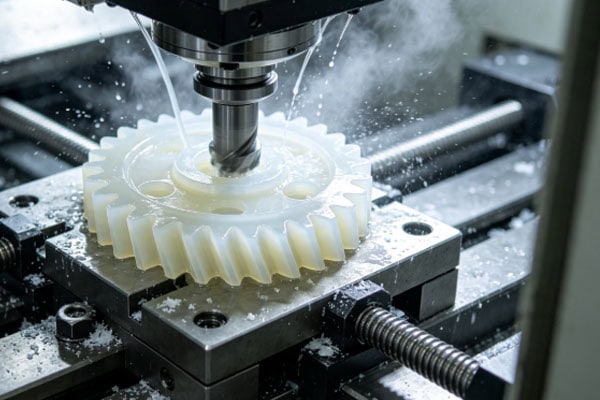
POM üçün tövsiyə olunan səth sürəti diapazonu 150 ilə 300 m/dəq arasındadır, yuxarı ucu neylondan bir qədər yüksəkdir. Lakin praktikada dişli çarxları kəsərkən az sayda maşinist bu diapazonun yuxarısında işləyir - məqsəd materialın çıxarılması sürəti deyil, diş profilinin dəqiqliyi və səth keyfiyyətidir. Nümunə olaraq 3 mm-lik bərk karbid uclu dəyirmanı götürün: mil sürəti ən yaxşı şəkildə 15,000 ilə 20,000 RPM arasında saxlanılır ki, bu da 140 ilə 190 m/dəq aralığındakı səth sürətinə uyğundur. Hər diş üçün qidalanma 0.03 ilə 0.06 mm arasında təyin edilir - bu, ümumi POM emalı ilə müqayisədə mühafizəkar bir səviyyədir. Hər keçiddə kəsmənin ox dərinliyi alət diametrinin 15%-dən çox olmamaqla məhdudlaşır. Ənənəvi POM işində 20% və ya hətta 40% adi haldır, lakin dişli diş boşluqları dar və dərindir və alətin çıxıntısı uzundur. Aqressiv kəsmə dərinliyinin yaratdığı alət əyilməsi birbaşa diş profili xətasına çevrilir və qənaət edilən vaxt yenidən işləmə xərclərini ödəməyəcəkdir.
Diş yanındakı bitirmə keçidi ən vacib kəsimdir. Kəsmə dərinliyi 0.1 ilə 0.15 mm arasında azalır, mil sürəti eyni qalır və qidalanma hər diş üçün 0.02 ilə 0.03 mm arasında azalır. Alət yolu yan profili boyunca kəsmək əvəzinə, onu izləməlidir. Yan boyunca hərəkət etmək alət işarəsinin istiqamətini tor istiqaməti ilə uyğun saxlayır, beləliklə dişli daha səssiz işləyir; eninə alət işarələri təmas səthində mikroskopik yuyucu lövhələr kimi hərəkət edir - daha səs-küylü və daha tez aşınır. Soyutma üçün, POM dişli işi üçün adətən minimum miqdarda sürtkü ilə sıxılmış hava kifayətdir. Hava ilə soyutma ilə quru kəsmənin üstünlüyü vahid iş parçası temperatur sahəsidir; bitirmə keçidi soyuducu mayenin təcrid olunmuş nöqtələrə sıçraması nəticəsində yaranan qeyri-bərabər istilik genişlənməsindən əziyyət çəkməyəcəkdir. Soyuducu maye istifadə edilməlidirsə, 5% ilə 8% konsentrasiyasında suda həll olan bir növ uyğundur, burun bütün iş parçasını su altında qoymaq əvəzinə kəsmə zonasına yönəldilməlidir.
İş tutma və deformasiyaya nəzarət
Ötürücü çarxlar adətən dairəvi disklər və ya pilləli dəyirmi hissələrdir. İşəsalma iki ziddiyyətli tələblə üzləşir: hissə möhkəm tutulmalı, lakin sıxışdırmaqla deformasiyaya uğramamalıdır. POM-un elastiklik modulu alüminiumun elastiklik modulunun təxminən əllidə bir hissəsidir. Bir boşluğu birbaşa üç çənəli patronda sıxın - sıxışdırma qüvvəsi boşluğu kiçik bir ellips formasına sıxır və dişli həmin deformasiya olunmuş vəziyyətdə kəsilir. Diş ucunun dairəsi dəzgahdan düz dairəvi görünür, lakin çənələr buraxıldıqdan və hissə geri əyildikdən sonra radial qaçış tolerantlığı aşır. Problem xüsusilə nazik divarlı dişli boşluqlarında ciddidir; divar qalınlığı 3 mm-dən aşağı düşdükdə bu, demək olar ki, qaçılmazdır. Bir neçə həll yolu mövcuddur. Divar qalınlığı imkan verdikdə, boşluğun perimetri ətrafında sıxışdırıcı patron qoyun, sonra dişli çarxı bitdikdən sonra ikinci əməliyyatda çıxarın - bu, bir pillə əlavə edir, lakin nəzərə çarpan dəqiqlik qazandırır. Divar patron üçün çox nazikdirsə, sıxışdırma təzyiqini daha böyük bir təmas sahəsinə yaymaq üçün boşluğun ətrafına saran yumşaq çənələrdən istifadə edin. Ən tələbkar dəqiqlik tələblərinə malik dişli çarxlar üçün vakuum armaturu ən yaxşı yanaşmadır — sıxma gərginliyi deformasiyası yoxdur — baxmayaraq ki, xüsusi vakuum armaturu qurulmalı və həm alətlərə, həm də vaxta ilkin investisiya nəzərə alınmalıdır.
Çevrilmə əməliyyatları zamanı mərkəzləşdirmə dəqiqliyi eyni dərəcədə vacibdir. Əksər dişlilərin hər iki üzündə xüsusiyyətlər var - bir tərəfində açar yeri olan dəlik, digər tərəfində işıqlandırma cib və ya üz pilləsi. Çevrildikdən sonra iki üz eyni oxa uyğunlaşdırılmırsa, dişli valına quraşdırıldıqda yellənəcək. Etibarlı bir yanaşma, çevirməzdən əvvəl mərkəzi dəliyi son dəlik ilə qazmaq, sonra xarici diametrə daxil olmaq əvəzinə, həmin dəliyi ikinci tərəfdəki hissəni götürmək üçün istinad kimi istifadə etməkdir. OD-nin dəqiqliyi əvvəlki əməliyyatdan çox asılıdır; mərkəzi dəliyin dəqiqliyi daha çox idarə olunur.
Diş Qanadının Keyfiyyəti və Kök Filesinin Müalicəsi
POM dişli çarxının diş yanları adətən Ra 0.8 ilə 1.6 µm arasında işlənir. Yaxşı avadanlıq və alət vəziyyəti ilə Ra 0.8-dən aşağı sabit bir işlənmə əldə edilə bilər. Ra 0.4-ə qədər itələmək hər üç cəbhədə - alətlər, parametrlər və alət yolu strategiyasında diqqət tələb edir: kəsici təzə, qidalandırıcı yaxşı olmalıdır və alət yolu hamar olmalıdır, kəskin istiqamət dəyişiklikləri olmamalıdır. Alətin giriş və çıxış mövqeyi asanlıqla nəzərdən qaçırıla bilən bir detaldır. Birbaşa diş yanına girmək və ya birbaşa geri çəkilmək görünən bir şahid izi buraxır; dişli çarxı həmin nöqtədən keçdikdə hər dəfə dövri bir klik səsi çıxır. Düzgün yanaşma giriş nöqtəsini diş boşluğunun altına və ya uc keçid zonasına yerləşdirməkdir ki, şahid izi aktiv tor səthindən kənarda qalsın. Bu tənzimləmə demək olar ki, heç bir xərc tələb etmir, lakin səs-küy davranışında dərhal yaxşılaşma təmin edir.
Kök fileləri POM dişlilərində metal dişlilərdəkindən fərqli çəki daşıyır. POM çentiklərə həssasdır və kökdə qəfil keçid - məsələn, kiçik diametrli bir aləti küncü itiləmək üçün düz dibə doğru itiləyərkən yaranan vəziyyət - dövri yük altında çatların əmələ gəlmə ehtimalını kəskin şəkildə artırır. Emal zamanı alətin təbii künc radiusunun kök keçid qövsünü yaratmasına icazə verin; iti küncün arxasınca qaçmayın. Rəsm müəyyən bir kök file radiusunu çağırdığı yerdə, lazımi həndəsi boşluğu tərk etmək üçün alət radiusunun göstərilən filedən bir qədər kiçik olması ilə bitirmə prosesində radiuslu keçid yolu proqramlaşdırın.
Ötürücü Dəqiqliyinin Təftiş Əsasları
POM dişli çarxı emal etdikdən sonra yalnız diş ucunun diametrini ölçmək kifayət deyil - düzgün uc diametri dişli çarxının tolerantlıq daxilində olduğu anlamına gəlmir. Bir neçə göstərici yoxlanılmalıdır:
Kümülatif addım xətası (Fp) bütün dişlərin tam bir dövr ətrafında vahidliyini əks etdirir və adətən 0.03 ilə 0.05 mm arasında idarə olunur. Bu parametr söndürüldükdə, dişli çarxının fırlanma sürəti vaxtaşırı dəyişəcək və səs-küy spektrində aydın bir diş-tor tezlik pik görünəcək. Radial qaçış (Fr) əsasən iş tutma və mərkəzləşdirmədən təsirlənir; bunlar yaxşı idarə edildikdə, qaçış adətən tolerantlıq daxilində qalır, lakin yenə də ölçülməlidir. Əsas tangens uzunluğu diş qalınlığının düzgün olub-olmadığını qiymətləndirməyin ən birbaşa yoludur. POM dişliləri üçün əsas tangens tolerantlığı ümumiyyətlə -0.03 ilə -0.06 mm arasında müəyyən edilir və dişli sərbəst işləməsi üçün bəzi əks təsirlər yaradır. Bir ölçmə detalı diqqətəlayiqdir: POM metaldan daha yumşaqdır və ölçmə cihazlarının təmas qüvvəsi səthi bir neçə mikron əyə bilər. Əsas-tangens mikrometrində ratçetin həddindən artıq sıxılması və ya diş qalınlığı kaliperi ilə həddindən artıq güc tətbiq edilməsi aşağı tərəfdə oxunan göstəricilər yaradacaq. Ardıcıl ölçmə texnikası və nəzarətli əl təzyiqi etibarlı qərarlar qəbul etməyin yeganə yoludur.
Tez-tez soruşulan suallar
POM dişlilərini emal etdikdən sonra diş uclarında çıxıntılarla necə mübarizə aparmaq olar?
Diş uclarındakı qırışlar adətən kəsici kənarın solğunlaşdığını və materialı kəsmək əvəzinə itələdiyini göstərir. Əvvəlcə aləti dəyişdirməyə çalışın və nəticəni müşahidə edin; birbaşa qırışları təmizləmə addımı əlavə etməyə tələsməyin. Əgər qırışlar təzə alətlə davam edərsə, dövrün ən sonunda diş ucunun profilinin ətrafına son keçid əlavə edin və qidalandırıcı hissəni təxminən 0.01 mm-ə endirin. Təsiri qırışları kəsməkdənsə, onları qırxmağa bənzəyir. Kriogen qırışları təmizləmə POM dişliləri ilə məhdud kömək təklif edir - POM aşağı temperaturda nəzərəçarpacaq dərəcədə kövrək olmur, buna görə də kiçik qırışlar sadəcə silkələnməyəcək.
POM və neylon dişlilər arasında necə seçim etməli?
POM, geniş rütubət dəyişkənliyi olan mühitlərdə neylondan açıq şəkildə daha yaxşı işləyir - onun nəm udma qabiliyyəti bir qədər aşağıdır, buna görə də dişli ölçüləri rütubətlə çətinliklə dəyişir. POM həmçinin daha yaxşı yorğunluq ömrü təklif edir və təkrarlanan tor dövrlərindən sonra daha vahid yan aşınma ilə təmin edir. Neylonun üstünlüyü üstün möhkəmlikdir; zərbə yükü altında diş sınığı ehtimalı daha azdır.
Emal zamanı ağ tüstü və ya kəskin bir qoxu görünsə nə etməli?
Həddindən artıq istiləşmədən POM parçalanması formaldehid buraxır. Kəskin qoxu və ya görünən ağ tüstü kəsmə temperaturunun təhlükəsiz diapazondan kənara çıxdığını göstərir. Dərhal dayandırın və aşağıdakıları ardıcıllıqla yoxlayın: Ox sürəti çox yüksəkdirmi? Qidalanma sürəti çox aşağıdırmı (aşağı qidalanma kəsmə istiliyi əvəzinə sürtünmə istiliyi yaradır)? Sıxılmış hava yonqar üfləyicisi düzgün işləyirmi? Alət solğunlaşıbmı? Heç bir halda itələməyin və kəsməyə davam edin. POM termal parçalanması öz-özünə sürətlənən bir prosesdir; başladıqdan sonra yalnız güclənir. Davam etmək iş parçasını qıracaq və formaldehid də operatorun sağlamlığı üçün zərərlidir.
Nəticə
POM dişlilərində sabit ölçülü dəqiqliyə, yaxşı torlama performansına və uzunmüddətli əməliyyat etibarlılığına nail olmaq üçün materialın xüsusiyyətləri, alət seçimi, kəsmə sürətləri, qidalanma parametrləri, ehtiyat icazəsi nəzarəti və sonrakı keyfiyyət yoxlaması kimi məsələlərin inteqrasiya olunmuş şəkildə nəzərə alınması tələb olunur - bunların hamısı emal prosesi boyunca birlikdə idarə olunur. Yüksək dəqiqlikli tətbiqlər üçün nəzərdə tutulmuş POM dişliləri üçün sübut edilmiş təcrübəyə və texniki imkanlara malik CNC emal təminatçısını seçmək emal səhvlərini effektiv şəkildə azalda, hissə-hissə tutarlılığını yaxşılaşdıra və komponentin xidmətdə sabit işləməsi üçün etibarlı bir təməl təmin edə bilər. POM dişliləri, dəqiq plastik hissələr və ya digər CNC emal işləri üçün tələbləriniz varsa, əvvəlcədən təsvirlər, nümunələr və ya xüsusi tətbiq detalları təqdim etmək təcrübəli emal qrupuna hissə həndəsəsinə və əməliyyat mühitinə əsaslanaraq müvafiq bir proses planı hazırlamağa imkan verir və uyğun hissələri daha tez əldə etməyə kömək edir. Kiçik dəstli prototipləmə və ya tam miqyaslı istehsal üçün olsun, yaxşı hazırlanmış emal prosesi POM dişlilərinin ən yaxşı şəkildə işləməsinə imkan verir.
















