
تُعدّ الخراطة والتفريز باستخدام الحاسوب (CNC) عمليتين أساسيتين في مجال التصنيع، وتُستخدمان على نطاق واسع في أنظمة التصنيع الحديثة. تعتمد كلتاهما على تقنية التحكم الرقمي الحاسوبي لتحقيق دقة عالية في التصنيع، إلا أن مبادئ عملهما وحركات أدواتهما وسيناريوهات تطبيقهما تختلف اختلافًا كبيرًا. تركز الخراطة باستخدام الحاسوب على تدوير قطع العمل مع بقاء أدوات القطع ثابتة نسبيًا في موضعها، بينما يعتمد التفريز على تدوير أدوات القطع لإزالة المواد من قطعة عمل ثابتة أو متحركة جزئيًا. تُحدد هذه الاختلافات كيفية تطبيق كل عملية في صناعات مثل صناعة السيارات، وهندسة الطيران، وإنتاج القوالب، وتصنيع الأجزاء الميكانيكية الدقيقة. يُساعد فهم الفروقات بين الخراطة والتفريز باستخدام الحاسوب على تحسين كفاءة اختيار العملية وجودة التصنيع في الإنتاج الصناعي.
الاختلافات في مبادئ التشغيل بين الخراطة باستخدام الحاسوب (CNC) والتفريز باستخدام الحاسوب (CNC)
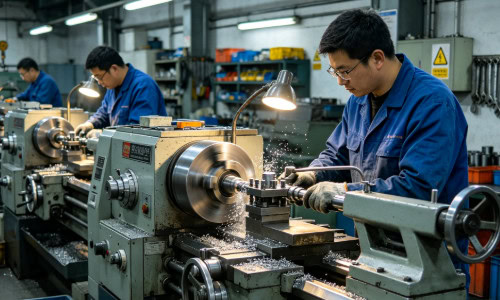
تعتمد عمليات الخراطة والتفريز باستخدام الحاسوب (CNC) على مبادئ حركة ميكانيكية مختلفة، مما يؤثر بشكل مباشر على كيفية إزالة المواد أثناء التشغيل. في الخراطة، تدور قطعة العمل بسرعة عالية بينما تتحرك أداة القطع على مسارات خطية أو منحنية لتشكيل أسطح أسطوانية. هذه الطريقة مناسبة جدًا لإنتاج أجزاء دائرية متناظرة مثل الأعمدة والبطانات والأقراص. في المقابل، يستخدم التفريز أداة قطع دوارة تتحرك عبر محاور متعددة لإزالة المواد من قطعة عمل ثابتة. يتيح ذلك إنشاء أشكال هندسية معقدة، بما في ذلك الأسطح المستوية والأخاديد والشقوق والخطوط ثلاثية الأبعاد. يحدد اختلاف أنظمة الحركة نوع الأجزاء التي يمكن لكل عملية إنتاجها بكفاءة، ويؤثر على مرونة التشغيل وقدرة التعامل مع التعقيد.
خصائص حركة الخراطة باستخدام الحاسوب
تعتمد عملية الخراطة باستخدام الحاسوب (CNC) على الحركة الدورانية لقطعة العمل بالتزامن مع الحركة الخطية للأداة. هذا التصميم يجعلها عالية الكفاءة في تصنيع الأجزاء المتناظرة. وتتميز عملية القطع بالاستمرارية والثبات، مما يسمح بإزالة المواد بسرعة عالية. عادةً ما تعمل آلات الخراطة بعدد أقل من حركات الأداة مقارنةً بأنظمة التفريز، مما يُحسّن كفاءة إنتاج الأجزاء الأسطوانية.
خصائص حركة الطحن باستخدام الحاسوب
تستخدم عملية التفريز باستخدام الحاسوب (CNC) أدوات قطع دوارة تتحرك على محاور متعددة مثل X وY وZ. وهذا يتيح تشكيل أشكال معقدة لا يمكن تحقيقها باستخدام الخراطة. يتميز التفريز بمرونة عالية، وهو مناسب للأشكال الهندسية غير المنتظمة والأسطح المستوية والهياكل متعددة الأبعاد. تزيد إمكانية تعدد المحاور من حرية التصميم، ولكنها تزيد أيضًا من تعقيد البرمجة.
الاختلافات الرئيسية في الحركة عند الاستخدام العملي
قبل سرد الفروق الرئيسية، من المهم فهم كيف تؤثر الحركة على نتائج التشغيل الآلي.
- تعتمد عملية الخراطة على دوران قطعة العمل، بينما تعتمد عملية التفريز على دوران الأداة.
- تُعتبر عملية الخراطة مثالية للأشكال الأسطوانية، بينما تعالج عملية الطحن الأشكال الهندسية المعقدة.
- توفر عملية الطحن مرونة أكبر، بينما توفر عملية الخراطة إنتاجًا أسرع للأجزاء الدائرية.
تحدد اختلافات الحركة هذه الفصل الأساسي بين طريقتي التشغيل الآلي.
الاختلافات في الأدوات وآليات القطع
تختلف الأدوات المستخدمة في الخراطة والتفريز باستخدام التحكم الرقمي الحاسوبي (CNC) اختلافًا كبيرًا في بنيتها ووظيفتها وسلوك القطع. أدوات الخراطة هي عادةً أدوات قطع أحادية النقطة تزيل المادة من خلال التلامس المستمر مع قطعة العمل الدوارة. صُممت هذه الأدوات لتحقيق الثبات وقطع الأسطح الأسطوانية بسرعة عالية. أما أدوات التفريز، فهي أدوات قطع متعددة النقاط تدور بسرعة عالية وتتلامس بشكل متقطع مع سطح قطعة العمل. يسمح هذا القطع المتقطع لأدوات التفريز بمعالجة أشكال هندسية أكثر تعقيدًا، ولكنه يزيد أيضًا من تآكل الأداة. يؤثر اختيار الأداة في كلتا العمليتين بشكل مباشر على كفاءة التشغيل وجودة السطح وتكلفة الإنتاج.
بنية ووظيفة أداة الخراطة
أدوات الخراطة هي عادةً قواطع أحادية النقطة مصممة للتشغيل الأسطواني الخارجي والداخلي. توفر هذه الأدوات أداء قطع مستقرًا وتناسب إزالة المواد بشكل مستمر. يسمح تصميمها بالتحكم الدقيق في القطر والتناقص وعمليات التخريز.
بنية ووظيفة أداة الطحن
تحتوي أدوات التفريز على حواف قطع متعددة وتدور بسرعات عالية. وهي قادرة على القطع في اتجاهات مختلفة وإنتاج أشكال معقدة. يوزع تصميم الحواف المتعددة حمل القطع، ولكنه يتطلب تحكمًا دقيقًا في السرعة والتغذية للحفاظ على الاستقرار.
اختلافات سلوك الأدوات أثناء التشغيل
قبل سرد الاختلافات الرئيسية، من المهم تسليط الضوء على سلوك استخدام الأداة.
- تحافظ أدوات الخراطة على اتصال مستمر بسطح قطعة العمل.
- تتعشّق أدوات الطحن بشكل متقطع أثناء الدوران.
- تتعرض أدوات الخراطة لحمل ثابت، بينما تواجه أدوات التفريز قوى قطع متغيرة.
تؤثر هذه الاختلافات على عمر الأداة، واستقرار القطع، وكفاءة التشغيل الآلي.
الاختلافات في سيناريوهات التطبيق
تُستخدم عمليات الخراطة والتفريز باستخدام الحاسوب (CNC) في بيئات صناعية مختلفة تبعًا لشكل القطعة ومتطلباتها الوظيفية. تُستخدم الخراطة عادةً لإنتاج المكونات الدوارة مثل الأعمدة والحلقات والأجزاء الملولبة، وتتميز بكفاءتها العالية في عمليات الإنتاج الضخم التي تتطلب أشكالًا أسطوانية منتظمة. أما التفريز، فيُستخدم لإنتاج المكونات الهيكلية المعقدة مثل هياكل المحركات والقوالب والأقواس والأجزاء الميكانيكية المصممة حسب الطلب. وتجعله قدرته على إنشاء أشكال هندسية متعددة الأسطح مناسبًا للصناعات التي تتطلب مرونة عالية في التصميم وتعقيدًا هيكليًا.
نطاق تطبيقات الخراطة باستخدام الحاسوب
تُستخدم عملية الخراطة باستخدام الحاسوب (CNC) على نطاق واسع في تصنيع الأجزاء الأسطوانية التي تتطلب دقة عالية وتناظرًا تامًا. وتُستخدم عادةً في أعمدة السيارات، والمكونات الهيدروليكية، ووصلات التوصيل. وتتميز هذه العملية بكفاءتها في الإنتاج بكميات كبيرة، كما تضمن دقة أبعاد متسقة عبر دفعات كبيرة.
نطاق تطبيقات الطحن باستخدام الحاسوب
تُستخدم عمليات الطحن باستخدام الحاسوب (CNC) في الصناعات التي تتطلب أشكالًا معقدة ومعالجة متعددة الأسطح. وهي مناسبة لتصنيع القوالب، والأجزاء الهيكلية للطائرات، وأغلفة الأجهزة الإلكترونية. يتيح الطحن مرونة في تنفيذ التصميم ويدعم المتطلبات الهندسية المعقدة.
اختلافات الاستخدام الصناعي
قبل سرد النقاط الرئيسية، من المهم فهم كيفية اختيار الصناعات للعمليات.
- يفضل استخدام الخراطة للأجزاء المستديرة والمتناظرة.
- يُفضل استخدام عملية الطحن للأشكال الهندسية المعقدة وغير المنتظمة.
- قد تجمع أنظمة التصنيع الهجينة بين العمليتين لتحقيق كفاءة أعلى.
تؤثر هذه الاختلافات في الاستخدام على تخطيط الإنتاج في أنظمة التصنيع الحديثة.
الاختلافات في كفاءة ودقة عمليات التشغيل الآلي
توفر عملية الخراطة باستخدام الحاسوب (CNC) كفاءة أعلى بشكل عام عند إنتاج الأجزاء الأسطوانية نظرًا لحركة القطع المستمرة ومسارات الأدوات الأبسط. كما أنها تتيح إزالة المواد بشكل أسرع وتقليل أوقات دورة الإنتاج في الإنتاج الضخم. أما عملية التفريز باستخدام الحاسوب (CNC)، فرغم تنوعها، إلا أنها غالبًا ما تتطلب مسارات أدوات أكثر تعقيدًا وأوقات تشغيل أطول نظرًا لحركة المحاور المتعددة وسلوك القطع المتقطع. من حيث الدقة، يمكن لكلتا العمليتين تحقيق دقة عالية، ولكن الخراطة تميل إلى توفير مركزية واستدارة أفضل للأجزاء الدوارة، بينما يتفوق التفريز في المرونة الهندسية والتحكم في تعقيد السطح. يعتمد الاختيار بين العمليتين على موازنة متطلبات الكفاءة وتعقيد التصميم.
خصائص كفاءة الخراطة باستخدام الحاسوب
توفر عمليات الخراطة باستخدام الحاسوب (CNC) دورات إنتاج سريعة وظروف قطع مستقرة، مما يجعلها مناسبة للغاية لبيئات التصنيع المستمر التي تتطلب إنتاجية عالية. كما يساهم تقليل تغييرات الأدوات وتبسيط مسارات الحركة في تحسين الكفاءة.
خصائص كفاءة عمليات الطحن باستخدام الحاسوب
توفر عمليات الطحن باستخدام الحاسوب (CNC) مرونةً، ولكنها تتطلب عمومًا وقتًا أطول للتشغيل. تزيد الحركة متعددة المحاور وتنوع استخدام الأدوات من مدة المعالجة، ولكنها تسمح بإنتاج أجزاء معقدة.
مقارنة أداء الدقة
قبل سرد النقاط الرئيسية، من المهم تسليط الضوء على اختلافات سلوك الدقة.
- تُوفر عملية الخراطة استدارة ممتازة وتناظرًا محوريًا.
- تُحقق عملية الطحن دقة عالية في الهياكل متعددة الأسطح.
- يمكن لكلا العمليتين الوصول إلى دقة تصل إلى مستوى الميكرون باستخدام أنظمة التحكم المناسبة.
يعتمد الأداء الدقيق على حالة الآلة وجودة الأدوات ودقة البرمجة.
اختيار العملية في أنظمة التصنيع
في الإنتاج الصناعي، يعتمد اختيار عملية الخراطة أو التفريز باستخدام الحاسوب (CNC) على شكل القطعة، وحجم الإنتاج، والدقة المطلوبة. تُعدّ الخراطة أنسب للأسطوانات ومهام الإنتاج بكميات كبيرة، بينما يُفضّل التفريز للأشكال المعقدة ومتطلبات التصميم المرنة. في العديد من أنظمة التصنيع، تُدمج العمليتان لإتمام مراحل الإنتاج المختلفة، مما يُحسّن الكفاءة العامة وجودة المنتج.
















