
تُعدّ عملية تصنيع الأعمدة عملية تصنيع دقيقة للمكونات الأسطوانية التي تنقل عزم الدوران، أو تدعم العناصر الدوارة، أو توفر حركة مُتحكّم بها داخل الأنظمة الميكانيكية. على الرغم من أن العمود قد يبدو بسيطًا، إلا أن أداءه غالبًا ما يعتمد على العلاقة بين عدة خصائص أساسية، بما في ذلك الأقطار، ومقاعد المحامل، والأكتاف، واللولبة، ومجاري المفاتيح، والانحراف، والاستقامة، وجودة السطح. عادةً ما تُشكّل عملية الخراطة باستخدام الحاسوب (CNC) الشكل الهندسي الرئيسي، بينما تُكمّل عمليات الطحن والحفر والتجليخ والتشطيب المناطق الوظيفية عالية الدقة.
يشرح هذا الدليل آلية عمل تشكيل الأعمدة، والعمليات الرئيسية المستخدمة في التصنيع باستخدام الحاسوب (CNC)، وأنواع الأعمدة الشائعة وموادها، والتفاوتات الأكثر أهمية في التجميعات العملية. كما يتناول تحديات تشكيل الأعمدة الطويلة، والمعالجة الحرارية، وتشطيب الأسطح، والفحص، والتطبيقات، وعوامل التكلفة، وقرارات التصميم العملية لإنتاج أعمدة دقيقة وموثوقة.
ما هي عملية تشكيل الأعمدة؟
تُحوّل عمليات تشكيل الأعمدة قضبان الخام، أو المشغولات المطروقة، أو غيرها من المواد الخام إلى مكونات ميكانيكية أسطوانية ذات هندسة وخصائص وظيفية محددة. ولأن معظم هندسة الأعمدة تعتمد على الدوران، فإن الخراطة باستخدام الحاسوب (CNC) هي العملية الأساسية عادةً، بينما تُضاف طرق تشكيل أخرى عندما يتطلب التصميم فتحات، أو مجاري مفاتيح، أو ثقوب، أو خيوط لولبية، أو أبعاد نهائية أكثر دقة.
يكمن الفرق المهم في أن العمود النهائي ليس مجرد قطعة دائرية. يجب أن تعمل أبعاده وخصائصه معًا حول محور دوران مشترك حتى تعمل المحامل والتروس والأختام والوصلات والمكونات الأخرى على النحو المنشود.
ما وظيفة العمود الميكانيكي؟
ينقل العمود الميكانيكي عادةً الحركة الدورانية وعزم الدوران من مكون إلى آخر. وتؤدي أعمدة المحركات، وأعمدة ناقل الحركة، وأعمدة المضخات، وأعمدة علب التروس هذه الوظيفة الأساسية بطرق مختلفة. وقد تدعم الأعمدة أيضًا التروس، والمحامل، والبكرات، والمراوح، والأسطوانات، أو غيرها من المكونات الدوارة، مع تحملها لأحمال الانحناء والأحمال الدورية.
يُضفي هذا المزيج من الدوران والحمل أهميةً بالغةً على هندسة العمود. فالقطر لا يحدد الحجم الكلي فحسب، بل يؤثر أيضاً على الصلابة، وملاءمة المحامل، وقدرة عزم الدوران، وكيفية استجابة العمود للانحناء. وتُستخدم الأكتاف لتحديد مواقع المكونات محورياً، بينما تنقل مجاري المفاتيح، أو الأخاديد، أو غيرها من الميزات عزم الدوران بين العمود والأجزاء المتصلة به.
مع ازدياد سرعة الدوران والحمل، تزداد أهمية الأخطاء الهندسية الصغيرة. فقد يؤدي عدم المحاذاة الذي يبدو طفيفًا في جزء ثابت إلى اهتزازات أو تآكل غير متساوٍ أو ضوضاء بمجرد بدء دوران العمود.
لماذا تُعدّ الدقة مهمة في تصنيع الأعمدة؟
قد يصل قطر العمود إلى القطر الاسمي ومع ذلك يتعرض للتلف أثناء التشغيل. يُعد الانحراف المحوري، والمحاذاة المحورية، والاستقامة، وحالة السطح عوامل لا تقل أهمية عن الحجم الأساسي، لأنها تحدد كيفية دوران العمود وكيفية تلامس المكونات المتصلة بأسطحه.
قد يؤدي استخدام مقعد محمل كبير الحجم إلى تداخل مفرط وإجهاد في عملية التجميع، بينما قد يسمح استخدام مقعد صغير الحجم بحركة بين العمود والمحمل. ويمكن أن تحدث مشاكل مماثلة عندما لا تبقى الأقطار المتدرجة المختلفة محاذية حول المحور نفسه.
تُعدّ جودة سطح المحامل ومانعات التسرب مهمة أيضاً. فالسطح الخشن قد يزيد الاحتكاك أو يُسرّع التآكل، بينما قد يُلحق سطح مانع التسرب غير المناسب الضرر بعنصر منع التسرب ويُقصّر عمره الافتراضي. لذا، يجب التعامل مع دقة العمود كمزيج من الحجم والهندسة والمحاذاة وحالة السطح، بدلاً من اعتبارها قيمة سماحية واحدة.
أنواع شائعة من الأعمدة المصنعة آلياً
يمكن تصنيف الأعمدة بطرق عديدة، ولكن من منظور التصنيع، غالبًا ما يكون شكلها الهندسي أكثر فائدة من اسمها. قد يؤدي عمود مستقيم بسيط وعمود مسنن متعدد الأقطار وظائف دورانية متشابهة، ومع ذلك قد تختلف متطلبات تصنيعهما اختلافًا كبيرًا.
يساعد فهم الأشكال الهندسية الرئيسية في تحديد العمليات التي من المحتمل أن تكون مطلوبة.
أعمدة مستقيمة ومتدرجة
يحافظ العمود المستقيم على قطر ثابت إلى حد كبير على طوله التشغيلي. وهو سهل الدوران نسبياً، وقد يكون مناسباً للبكرات، والموجهات، والدعامات، وأنظمة القيادة البسيطة.
تحتوي الأعمدة المتدرجة على أقطار متعددة تفصل بينها حواف. توفر هذه الحواف مواقع محددة للمحامل والتروس والمانعات والفواصل والوصلات. ولأن عدة أقطار قد تحتاج إلى مشاركة نفس محور الدوران، فإن الأعمدة المتدرجة تولي اهتمامًا أكبر للانحراف المحوري والمحاذاة بين العناصر.
تعتبر عملية الخراطة باستخدام الحاسوب (CNC) فعالة بشكل خاص للأعمدة المتدرجة لأنه يمكن في كثير من الأحيان تشكيل أقطار متحدة المركز متعددة، وأكتاف، وأخاديد، وميزات نهائية مع الحفاظ على مرجع دوراني ثابت.
أعمدة ذات مفتاح ومسننة
تُستخدم الأعمدة ذات المفاتيح والوصلات المسننة بشكل شائع عندما يكون من الضروري نقل عزم الدوران بين عمود ومكون مثبت عليه.
يوفر مجرى المفتاح وصلة ميكانيكية بسيطة نسبياً بين العمود والترس أو البكرة أو الوصلة. أما الأخاديد فتوزع عزم الدوران على عدة أسنان، وغالباً ما تُستخدم حيثما تكون هناك حاجة إلى قدرة عزم دوران أعلى، أو تجميع متكرر، أو تحديد دقيق للزاوية.
تُضيف هذه الخصائص تعقيدًا لعملية التصنيع نظرًا لضرورة الحفاظ على موقعها الصحيح بالنسبة لمحور العمود. كما أنها قد تُسبب تركيزات إجهاد موضعية، لذا ينبغي مراعاة هندسة العمود والحمل المُحمّل عليه معًا بدلًا من التعامل مع الخاصية كفتحة معزولة.
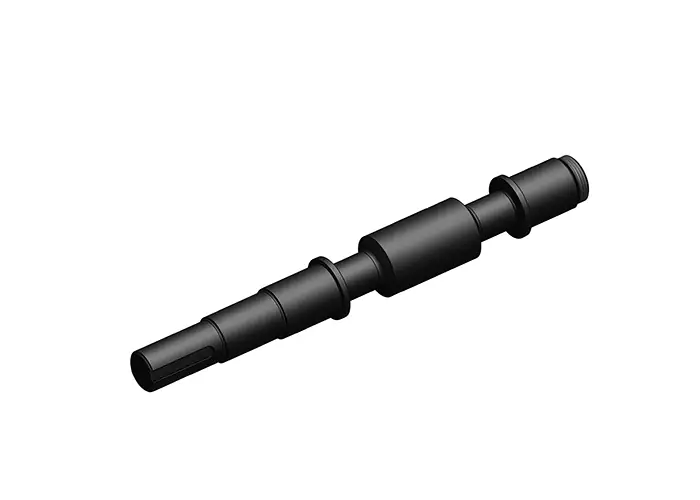
أعمدة مجوفة ومخروطية وملولبة
تُقلل الأعمدة المجوفة من الكتلة وتوفر نسبة مثالية بين الصلابة والوزن في التطبيقات التي لا تتطلب مقطعًا عرضيًا صلبًا. وتعتمد صعوبة تصنيعها على عمق التجويف، وسماكة الجدار، واستقامته، وما إذا كان من الضروري الحفاظ على محاذاة دقيقة بين القطرين الداخلي والخارجي.
تُعدّ الأعمدة المخروطية مفيدةً في الحالات التي تتطلب تلامسًا ذاتيًا أو مُتحكّمًا به. يجب أن تكون زاوية المخروط وحالة السطح مناسبةً للمكوّن المُتزاوج، لأنّ أيّ اختلاف بسيط قد يؤثر على المحاذاة أو التلامس.
تُضاف الخيوط عادةً إلى نهايات الأعمدة أو الأجزاء الوسيطة لأغراض التثبيت المحوري أو الضبط أو التجميع. وتُصنع هذه الميزات عادةً أثناء عملية الخراطة أو من خلال عملية تشكيل خيوط منفصلة، وذلك حسب الحجم والمواصفات.
كيف تتم عملية تشكيل العمود؟
لا توجد سلسلة إنتاج واحدة لكل عمود. قد ينتقل العمود البسيط غير المُقسّى مباشرةً من مرحلة الخراطة إلى مرحلة الفحص، بينما قد يحتاج العمود الدقيق ذو مقاعد المحامل والمعالجة الحرارية والمتطلبات الهندسية الدقيقة إلى عدة مراحل من الخراطة الأولية والتشطيب.
يتبع مسار التصنيع النموذجي منطق تحضير المواد → التشغيل الخشن → تشغيل الميزات → المعالجة الحرارية عند الحاجة → التشغيل النهائي أو الطحن → التشطيب → الفحص.
المواد الخام والتشغيل الأولي
غالباً ما تبدأ عملية إنتاج الأعمدة بقضبان دائرية، ولكن يمكن أيضاً استخدام المشغولات المطروقة أو غيرها من القطع الخام ذات الشكل النهائي القريب للمكونات الأكبر حجماً أو الأكثر تعرضاً للأحمال.
تُزيل مرحلة التشغيل الأولية المواد الزائدة وتُشكّل الشكل الأسطواني الأساسي. في هذه المرحلة، لا يكون الهدف عادةً هو الوصول إلى الدقة النهائية. قد تُترك كمية كافية من المواد على الأسطح الحساسة لتسهيل عمليات التشطيب اللاحقة، أو المعالجة الحرارية، أو التجليخ.
تُعدّ حالة المادة مهمة أيضاً في هذه المرحلة. إذ يمكن أن تؤثر الاستقامة والإجهاد المتبقي والصلابة وجودة الخامة على كيفية تصرف العمود أثناء إزالة المادة.
الخراطة باستخدام الحاسوب وتشكيل الميزات
تُنتج عملية الخراطة باستخدام الحاسوب (CNC) معظم الأشكال الهندسية الدورانية للعمود، بما في ذلك الأقطار الخارجية، والدرجات، والأكتاف، والأخاديد، والمخاريط، والعديد من أشكال الخيوط. تدور قطعة العمل حول محورها بينما تتحكم أداة القطع في القطر والشكل المحوري.
تُنتج الميزات غير الدورانية عادةً بعمليات تكميلية. يمكن لعملية الطحن إنشاء مجاري المفاتيح، والأسطح المستوية، والفتحات، أو أشكال التضليع المختارة، بينما يضيف الحفر ثقوبًا محورية أو عرضية.
تستطيع معدات الخراطة والطحن الحديثة متعددة المحاور أحيانًا إنجاز العديد من هذه العمليات في عملية إعداد واحدة. ويُعدّ تقليل عمليات إعادة التموضع غير الضرورية أمرًا بالغ الأهمية عندما يكون من الضروري الحفاظ على دقة ارتباط العديد من العناصر بمحور العمود.
الطحن والفحص النهائي
يمكن أن ينتج عن الخراطة هندسة دقيقة للعمود، ولكن بعض مقاعد المحامل أو مناطق منع التسرب أو الأسطح الدوارة عالية السرعة تتطلب تحكمًا أكثر دقة في الأبعاد أو تشطيبًا أكثر سلاسة مما يمكن أن توفره الخراطة وحدها باستمرار.
تُزيل عملية الطحن الأسطواني كمية صغيرة من المادة لتقريب الأقطار الحرجة من الحجم النهائي مع تحسين الاستدارة وجودة السطح. كما أنها مفيدة بعد المعالجة الحرارية عند الحاجة إلى تصحيح التشوه.
بعد اكتمال عملية التصنيع، يتم إجراء فحص للتأكد من مطابقة العمود للرسم الهندسي، وليس فقط من حيث المظهر. ومن بين الخصائص التي قد تحتاج إلى التحقق: القطر، والانحراف، والاستقامة، والمحاذاة بين الأقطار الوظيفية، وخشونة السطح.
طرق تشغيل العمود الرئيسي
تُستخدم عمليات التشغيل المختلفة لحل مشاكل مختلفة. فالخراطة تُنشئ الشكل الدوراني الأساسي، بينما تُضيف عمليات التفريز والحفر ميزات محلية، أما التجليخ فيُستخدم عادةً للأبعاد أو الأسطح التي تتطلب تحكمًا نهائيًا أكبر.
إن استخدام المزيج الصحيح من العمليات يكون بشكل عام أكثر فعالية من محاولة فرض كل ميزة في عملية واحدة.
CNC خراطة
تُعدّ عملية الخراطة باستخدام الحاسوب (CNC) أساس معظم عمليات تصنيع الأعمدة، لأن هذه العملية تتوافق بشكل طبيعي مع الشكل الأسطواني. فمع دوران العمود، تستطيع أداة القطع توليد الأقطار، والأكتاف، والأخاديد، والمخاريط، وغيرها من الأشكال المتمركزة بكفاءة عالية.
من أهم مزايا الخراطة القدرة على الحفاظ على خصائص الدوران المتشابهة من إعداد مشترك. وهذا مفيد بشكل خاص للأعمدة المتدرجة حيث يجب أن تبقى أقطار متعددة متوازية.
توفر عملية الخراطة أيضًا دقة عالية في تكرار عمليات الإنتاج على دفعات. فبمجرد تحديد البرنامج، ونظام تثبيت القطعة، واستراتيجية الأدوات، يمكن إعادة إنتاج نفس الشكل الهندسي باستمرار دون الحاجة إلى تعديلات يدوية متكررة.
الطحن والحفر باستخدام الحاسوب
تُكمل عمليات الطحن والحفر الميزات التي لا يمكن للخراطة إنتاجها بكفاءة. ومن الأمثلة النموذجية على ذلك: مجاري المفاتيح، والأسطح المستوية، والفتحات، والثقوب العرضية، وميزات التثبيت، والخطوط المحيطية المختارة.
يتمثل التحدي الهندسي الرئيسي في العلاقة الموضعية. قد يكون مجرى المفتاح صحيح الأبعاد ولكنه قد يسبب مشاكل في التجميع إذا كان موضعه الزاوي أو المحوري غير صحيح بالنسبة للميزات الأخرى.
بالنسبة للأعمدة التي تحتوي على العديد من الميزات المخرطة والمطحونة، فإن تقليل عمليات الإعداد غير الضرورية والحفاظ على بيانات مرجعية موثوقة يساعد في حماية المحاذاة طوال سلسلة التصنيع.
الطحن الأسطواني والطحن بدون مركز
تُعتبر عملية التجليخ عموماً عملية تشطيب وليست الطريقة الرئيسية لتشكيل هندسة الأعمدة. وتُستخدم عندما يتطلب قطر حرج استدارةً أو دقةً في الأبعاد أو تشطيباً سطحياً أفضل مما يمكن أن توفره عملية الخراطة السابقة بشكل موثوق.
يُعدّ التجليخ الأسطواني مناسبًا تمامًا للأعمدة التي تتطلب تحكمًا دقيقًا في العلاقة بين عدة خصائص. كما أنه مفيد للأعمدة المتدرجة أو الأكثر تعقيدًا، نظرًا لإمكانية استهداف أقطار محددة.
تُعدّ عملية الطحن اللامركزي أنسب في كثير من الأحيان للمكونات الأسطوانية البسيطة نسبيًا ولإنتاج كميات كبيرة، نظرًا لقدرتها على دعم الطحن المستمر أو المتكرر بكفاءة. ويعتمد الاختيار الأمثل على الشكل الهندسي، والدقة، والحجم، وكيفية ترابط الأسطح المختلفة.
متطلبات دقة وتفاوتات تشغيل الأعمدة
لا تقتصر مواصفات الأعمدة الدقيقة على التفاوتات العامة في الأبعاد (±). فتركيب المحامل، والانحراف، والاستقامة، وخشونة السطح، والعلاقة بين الأقطار المتعددة، كلها عوامل تؤثر على سلوك العمود النهائي أثناء الدوران.
ولهذا السبب، يجب أن يميز الرسم بين السمات الحاسمة حقًا والأبعاد التي لا تحتاج إلى نفس مستوى التحكم.
تفاوت القطر وملاءمة المحامل
تُعدّ مقاعد المحامل من بين أكثر العناصر حساسيةً للتفاوتات في العديد من الأعمدة. ويحدد حجمها ما إذا كان المحمل يُركّب بشكل صحيح وما إذا كانت العلاقة المقصودة بين الحلقة الداخلية والعمود محفوظة.
قد تظهر فئات التفاوت المسموح بها لأعمدة ISO، مثل h6 أو g6، في الرسومات الهندسية، ولكن التوافق الصحيح يعتمد على ترتيب المحامل، واتجاه الحمل، والدوران، ودرجة الحرارة، وطريقة التجميع، وتوصيات مورد المحامل. لا ينبغي تطبيق فئة تفاوت واحدة على جميع الأعمدة بشكل عام.
المبدأ الأساسي هو التحكم الوظيفي. يجب أن يكون قطر العمود ضيقًا بما يكفي لتوفير التوافق المطلوب، ولكن تحديد هوامش خطأ ضيقة بشكل غير ضروري في مناطق غير ذات صلة لا يؤدي إلا إلى زيادة تكلفة التشغيل والفحص.
الانحراف، والمركزية، والاستقامة
يقيس الانحراف الدوراني مدى تغير سطح ما أثناء دوران العمود بالنسبة لمحور مرجعي. وهو مفيد بشكل خاص لمقاعد المحامل، ومواقع موانع التسرب، والأسطح الدوارة الأخرى التي يكون فيها السلوك الدوراني الفعلي مهمًا.
يُستخدم مصطلح "التمركز" بشكل غير رسمي في مناقشات التصنيع الآلي لوصف ما إذا كانت أقطار متعددة تشترك في خط مركزي واحد. أما في الرسومات الهندسية المُحكمة، فقد يستخدم المصممون بدلاً من ذلك ضوابط التفاوت الهندسي المناسبة، مثل الانحراف أو الموضع، وذلك حسب المتطلبات الوظيفية.
تزداد أهمية استقامة العمود مع زيادة طوله. قد يتمتع العمود بأقطار فردية دقيقة، ولكنه مع ذلك يؤدي أداءً ضعيفًا إذا انحنى محوره الكلي بدرجة كافية تُسبب اهتزازًا أو تلامسًا غير متساوٍ أو مشاكل في المحاذاة.
لذلك ينبغي اختيار هذه المتطلبات الهندسية وفقًا لكيفية دوران العمود وتجميعه، بدلاً من إضافتها لمجرد أن المكون يوصف بأنه "دقيق".
تشطيب السطح لمناطق التحميل والمانعات
تؤثر خشونة السطح على الاحتكاك والتشحيم والتآكل وسلوك منع التسرب، وأحيانًا على أداء مقاومة الإجهاد.
يستفيد مقعد المحمل عمومًا من سطح نهائي مضبوط يدعم التلامس والتجميع المستقرين دون خشونة غير ضرورية. تشير بعض إرشادات التشغيل المنشورة إلى قيمة Ra تقريبية تتراوح بين 0.4 و1.6 ميكرومتر لبعض أسطح المحامل، ولكن يجب أن تتبع القيمة الصحيحة في النهاية مواصفات المحمل، والمانع للتسرب، والمادة، والحمل، والتطبيق، بدلاً من اعتبارها هدفًا عالميًا.
قد تتطلب أسطح منع التسرب متطلبات خاصة، إذ قد يؤدي عدم ملاءمة خشونة السطح أو نمطه إلى تسريع تآكل مانع التسرب أو تسربه. لذا، عندما يكون للسطح وظيفة واضحة في مجال الاحتكاك أو منع التسرب، يجب تحديد تشطيبه بشكل مستقل عن المناطق العادية غير المتلامسة.
المواد المستخدمة في تشكيل الأعمدة
يؤثر اختيار المادة بشكل مباشر على قوة العمود، ومقاومته للإجهاد، ووزنه، ومقاومته للتآكل، وسهولة تشكيله، ومعالجته الحرارية، وتكلفته النهائية. فالمادة سهلة التشكيل ليست بالضرورة الخيار الأمثل لجزء دوار يتعرض لأحمال عالية.
يبدأ الاختيار الأكثر عملية بالحمولة والبيئة، ثم يأخذ في الاعتبار متطلبات التصنيع.
| الخامة | الميزة الرئيسية | الاستخدام النموذجي للعمود |
| معدن الكربون | التكلفة وقابلية التشغيل العملية | أعمدة ميكانيكية عامة |
| سبائك الصلب | القوة، ومقاومة الإجهاد والتآكل | أعمدة نقل الحركة عالية التحميل |
| ستانلس ستيل | المقاومة للتآكل | معدات غذائية وطبية وبحرية |
| الامونيوم | وزن خفيف وقابلية جيدة للتشغيل الآلي | مكونات دوارة خفيفة الوزن |
| التيتانيوم | نسبة عالية من القوة إلى الوزن | قطع غيار الطائرات والأجزاء عالية الأداء |
| سبائك النيكل | مقاومة الحرارة والتآكل | معدات درجات الحرارة الشديدة |
تظهر مواد مثل الفولاذ الكربوني، والفولاذ السبائكي، والفولاذ المقاوم للصدأ، والألومنيوم، والتيتانيوم، وسبائك النيكل، والنحاس الأصفر، وغيرها من المواد الهندسية في صناعة الأعمدة، ويعتمد الاختيار الصحيح على المتطلبات الوظيفية.
أعمدة من الفولاذ الكربوني والسبائكي
تُستخدم الفولاذات الكربونية على نطاق واسع في صناعة الأعمدة للأغراض العامة، لأنها توفر توازناً عملياً بين القوة والتوافر وسهولة التشغيل والتكلفة. وتُعدّ الدرجات ذات الكربون المتوسط، مثل 1045، أمثلة شائعة حيثما تكون هناك حاجة إلى أحمال متوسطة ومقاومة للتآكل.
تُستخدم سبائك الصلب عادةً عندما يتعرض العمود لعزم دوران عالٍ، أو أحمال دورية، أو تآكل، أو ظروف إجهاد أكثر قسوة. كما أن مواد مثل 4140 أو ما يماثلها من فولاذ الكروم والموليبدينوم تستجيب جيدًا للمعالجة الحرارية.
يكمن المقابل في صعوبة التصنيع. فزيادة الصلابة والقوة قد تزيد من قوى القطع، وتآكل الأدوات، ومتطلبات التشطيب، لذا يجب مراعاة أداء المواد وتكلفة التصنيع معًا.
مهاوي الفولاذ المقاوم للصدأ
تُختار أعمدة الفولاذ المقاوم للصدأ بشكل أساسي عندما تكون مقاومة التآكل مهمة. ومن الأمثلة الشائعة على ذلك معدات تجهيز الأغذية، والأنظمة البحرية، والمعدات الطبية، والبيئات الكيميائية، والآلات المكشوفة.
تُعدّ الدرجة المحددة مهمة. فالفولاذ المقاوم للصدأ الأوستنيتي والمارتنسيتي والفولاذ المقاوم للصدأ المُقسّى بالترسيب يوفران تركيبات مختلفة من مقاومة التآكل والقوة والصلابة والاستجابة للمعالجة الحرارية وقابلية التشغيل.
بالمقارنة مع العديد من أنواع الفولاذ الكربوني، فإن بعض أنواع الفولاذ المقاوم للصدأ أكثر عرضة للتصلب بالتشكيل، وقد تكون أقل مرونة أثناء عمليات التشغيل. وهذا بدوره قد يؤثر على الأدوات المستخدمة، ووقت دورة الإنتاج، وجودة السطح النهائية.
أعمدة من الألومنيوم والتيتانيوم وسبائك خاصة
يُعدّ الألومنيوم خيارًا جذابًا عندما يكون تقليل الكتلة الدوارة أمرًا بالغ الأهمية، وتكون الأحمال معتدلة بما يكفي لانخفاض صلابته. كما أن سهولة تشكيله تجعله عمليًا للعديد من النماذج الأولية خفيفة الوزن، والأجهزة، ومكونات الأتمتة، وأنظمة مختارة عالية السرعة.
يتميز التيتانيوم بنسبة قوة إلى وزن أعلى بكثير ومقاومة فائقة للتآكل، مما يجعله مناسبًا لتطبيقات الفضاء الجوي والتطبيقات التي تتطلب أداءً عاليًا. إلا أن هذه المزايا تأتي مصحوبة بصعوبة أكبر في التصنيع وارتفاع في تكلفة المواد.
تُستخدم سبائك النيكل في الحالات التي تتجاوز فيها الحرارة والتآكل قدرة مواد الأعمدة التقليدية. ورغم أنها توفر أداءً ممتازًا، إلا أن صعوبة تشكيلها وتآكل أدواتها يجعلانها خيارًا متخصصًا وليس الخيار الافتراضي.
المعالجة الحرارية والتشطيب السطحي للأعمدة
لا تتحدد خصائص العمود بالمادة الأساسية فحسب، بل يمكن للمعالجة الحرارية أن تغير الصلابة ومقاومة الإجهاد، بينما يمكن للمعالجة السطحية أن تحسن مقاومة التآكل والتلف والمظهر أو سلوك الاحتكاك.
يجب التخطيط لهذه العمليات الثانوية جنبًا إلى جنب مع الأبعاد النهائية لأن بعض المعالجات يمكن أن تغير العمود بعد التشغيل الأولي.
المعالجة الحرارية والتصليد السطحي
يمكن استخدام التصليد والتطبيع على أعمدة الصلب التي تتطلب قوة أو مقاومة تآكل أعلى، بينما يمكن للتصليد بالحث أن يُصلّد الأسطح الوظيفية بشكل انتقائي دون معالجة المقطع العرضي بأكمله بنفس الطريقة. كما يمكن استخدام معالجات تخفيف الإجهاد عندما يكون الإجهاد المتبقي مصدر قلق.
يُعد التشوه أحد الاعتبارات الرئيسية في التصنيع. يمكن أن تؤدي المعالجة الحرارية إلى تغيير الاستقامة أو الاستدارة أو القطر النهائي، ولهذا السبب غالبًا ما يتم تشكيل الأعمدة عالية الدقة بشكل أولي ثم تشكيلها أو صقلها بعد المعالجة الحرارية.
يسمح هذا التسلسل بتحديد خصائص المواد قبل أن يتم تجهيز الأسطح النهائية الأكثر أهمية بالحجم المطلوب.
التشطيبات السطحية الشائعة للأعمدة
تعتمد معالجة السطح بشكل كبير على مادة العمود وبيئة التشغيل. يمكن معالجة أعمدة الفولاذ المقاوم للصدأ بالتخميل عندما تكون هناك حاجة إلى تحسين نظافة السطح ومقاومة التآكل، بينما يمكن معالجة مكونات الألومنيوم بالأكسدة لحمايتها من التآكل وحماية سطحها.
يمكن استخدام الطلاء على أعمدة فولاذية أو معدنية مختارة عند الحاجة إلى مقاومة التآكل أو الصدأ أو خصائص سطحية معينة. أما التلميع والطحن، فهما في الأساس طريقتان ميكانيكيتان للتشطيب تُستخدمان لتحسين النعومة والتحكم في الأبعاد.
يجب أن تتطابق اللمسة النهائية دائمًا مع السطح الوظيفي. قد تتطلب المعالجة الزخرفية على منطقة غير ملامسة وسطح محمل أو مانع تسرب دقيق مواصفات مختلفة تمامًا.
التحديات في تصنيع الأعمدة الدقيقة
تزداد صعوبة تشكيل الأعمدة كلما زاد طولها، أو كلما زادت صلابة المواد، أو كلما تطلب الأمر الحفاظ على محاذاة العديد من العناصر الدقيقة. لا تكمن هذه التحديات في إنتاج شكل أسطواني بقدر ما تكمن في الحفاظ على الاستقرار طوال عملية التشكيل بأكملها.
إن فهم مكان حدوث الأخطاء يسهل تحديد التفاوتات بشكل واقعي والتخطيط لعمليات التشطيب الصحيحة.
انحراف واهتزاز العمود الطويل
تتصرف الأعمدة الطويلة والنحيلة بشكل أقل شبهاً بالقضبان الصلبة وأكثر شبهاً بالعوارض المرنة تحت تأثير قوى القطع. ومع ازدياد نسبة الطول إلى القطر، يصبح الانحراف والاهتزاز وعدم استقرار الأبعاد أكثر أهمية.
قد يؤدي الانحراف إلى تباين في القطر أو تدرج في الشكل نتيجة ابتعاد قطعة العمل عن أداة القطع. كما قد تترك الاهتزازات علامات اهتزاز، وتقلل من جودة السطح، وتجعل التحكم في الأبعاد أقل قابلية للتنبؤ.
يمكن تحسين الاستقرار باستخدام أدوات تثبيت خلفية، ودعامات ثابتة، وقوى قطع مضبوطة، وعمليات تشغيل خشنة وتشطيبية متدرجة. والهدف هو منع انحناء العمود أثناء التشغيل بدلاً من الاعتماد على الفحص النهائي لاكتشاف الخطأ لاحقاً.
الحفاظ على التوافق عبر ميزات متعددة
قد يحتوي عمود معقد على عدة أقطار، وخيوط لولبية، وأكتاف، وثقوب، ومجاري مفاتيح تم إنتاجها في عمليات مختلفة. كل عملية إعداد جديدة تخلق فرصة أخرى لحدوث خطأ في المحاذاة.
كلما أمكن، يمكن تقليل تراكم التفاوتات عند تشغيل الأجزاء الدوارة ذات الصلة من مرجع مشترك. وعندما يلزم إعادة وضع الجزء، تساعد البيانات المرجعية الثابتة والتثبيت المحكم في الحفاظ على العلاقة بين الأجزاء السابقة واللاحقة.
يُعدّ هذا الأمر بالغ الأهمية، لا سيما بالنسبة للأعمدة المتدرجة والمكونات عالية السرعة. قد تجتاز الأبعاد الفردية الفحص بنجاح، بينما يظل العمود بأكمله يُظهر انحرافًا زائدًا إذا لم تكن محاوره متطابقة بشكل صحيح.
تشغيل المواد الصلبة والصعبة
تتطلب سبائك الصلب الصلبة، والفولاذ المقاوم للصدأ، والتيتانيوم، وسبائك النيكل متطلبات أكبر على الأدوات واستقرار العملية مقارنة بالفولاذ الطري أو الألومنيوم الذي يسهل تشكيله.
قد تؤثر قوى القطع العالية وتآكل الأدوات على اتساق القطر وجودة السطح خلال دفعة الإنتاج. كما أن بعض المواد تولد أو تحتفظ بكمية أكبر من الحرارة أثناء القطع، مما قد يساهم في التمدد الحراري أو تدهور الأدوات.
لذا، فإن أنسب مادة للعمود ليست بالضرورة أقوى الخيارات المتاحة، بل يجب أن توفر الأداء المطلوب دون إضافة أي تعقيدات تصنيعية لا تُحقق أي فائدة وظيفية.
فحص جودة تشغيل الأعمدة
تُكمل عملية الفحص الربط بين الرسم الهندسي والمكون الدوار الفعلي. ولأن أداء العمود يعتمد على عدة أبعاد وأسطح مترابطة، فإن فحص قطر خارجي واحد فقط نادرًا ما يكون كافيًا للتطبيقات الدقيقة.
ينبغي أن تركز خطة الفحص على الخصائص التي تؤثر بشكل مباشر على الملاءمة والدوران والإحكام ونقل الأحمال.
الفحص البُعدي والهندسي
تُستخدم الميكرومترات بشكل شائع للتحقق من أقطار الأعمدة ومقاعد المحامل لأنها توفر قياسًا مباشرًا وعالي الدقة للأحجام.
يمكن التحقق من الانحراف الدوراني بتدوير العمود مقابل مؤشر أو باستخدام معدات قياس متخصصة. قد تتطلب الاستقامة والعلاقات المحورية والأشكال الهندسية الأكثر تعقيدًا تجهيزات خاصة، أو معدات قياس الاستدارة، أو فحصًا باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) وفقًا لمتطلبات الرسم. يُستخدم الطحن الدقيق والفحص المُتحكم به معًا عادةً عند الحاجة إلى دقة عالية في أبعاد العمود.
ينبغي أن تعكس طريقة القياس المواصفات. فعلى سبيل المثال، يجب فحص عنصر يتم التحكم فيه من حيث الانحراف الدوراني بطريقة تقيّم التغير الدوراني بدلاً من مجرد فحص قطره.
التحقق من السطح والمادة
يصبح قياس خشونة السطح أمراً مهماً في مناطق التحميل أو منع التسرب أو الانزلاق حيث يؤثر النسيج على التشغيل الفعلي.
عند معالجة الأعمدة حرارياً، قد يلزم إجراء اختبار الصلابة للتأكد من الوصول إلى حالة المادة المطلوبة. وتُعدّ شهادات المواد أو غيرها من وسائل التحقق مهمة عندما يكون تحديد هوية السبيكة وإمكانية تتبعها جزءاً من متطلبات المشروع.
توفر عمليات الفحص البُعدية والهندسية والسطحية والمادية مجتمعة مؤشراً أكثر دلالة على جودة العمود من الفحص البُعدي الأساسي وحده.
تطبيقات الأعمدة المشغولة آلياً
تُستخدم الأعمدة المصنّعة آليًا حيثما تتطلب الحاجة إلى دوران مُتحكّم به، أو نقل عزم الدوران، أو توجيه خطي. قد يكون التصميم الهندسي الأساسي متشابهًا بين مختلف الصناعات، ولكن الأولويات قد تختلف اختلافًا كبيرًا تبعًا لمتطلبات السرعة، والحمل، والتآكل، والنظافة، والموثوقية.
لذلك، يجب تصميم العمود الناجح وفقًا لبيئة التشغيل الفعلية وليس وفقًا لعلامة صناعية فقط.
سيارات
تشمل أعمدة نقل الحركة في السيارات أعمدة الدفع، وناقل الحركة، والمحركات، وغيرها من مكونات الطاقة الدوارة. وتركز هذه التطبيقات بشكل كبير على قدرة عزم الدوران، ومقاومة الإجهاد، والتآكل، والتوازن، والاستقرار البُعدي على المدى الطويل.
يتعرض عمود نقل الحركة الدوار لأحمال دورية بدلاً من حمل ثابت واحد، مما يجعل اختيار المواد وتركيز الإجهاد أمراً بالغ الأهمية.
يمكن لأنظمة القيادة الكهربائية أيضًا أن تفرض متطلبات صارمة على أعمدة المحرك، حيث يؤثر الانحراف والتوازن على سلوك الدوران عالي السرعة.
معدات صناعية
تعتمد المضخات وعلب التروس والمحركات الكهربائية والناقلات والضواغط والبكرات ومعدات المعالجة جميعها على أعمدة مصنعة آلياً.
تُعدّ ملاءمة المحامل ومحاذاتها بالغة الأهمية، لأن هذه الآلات قد تعمل باستمرار لفترات طويلة. فقد يتحول خطأ يبدو بسيطًا أثناء التجميع إلى اهتزاز مستمر، أو تآكل، أو ضوضاء، أو حتى تلف في مانع التسرب خلال آلاف ساعات التشغيل.
لذلك، غالباً ما يولي تصميم الأعمدة الصناعية الأولوية للمتانة وسهولة الصيانة إلى جانب الدقة الأساسية في الأبعاد.
خدمات الطبية
قد تستخدم المعدات الطبية أعمدة دقيقة في أنظمة التحكم في الحركة، والمضخات، والأجهزة، ومعدات المختبرات، وغيرها من التجميعات الميكانيكية.
يمكن أن تركز متطلبات المواد على مقاومة التآكل وسهولة التنظيف، بينما تعتمد المتطلبات الأبعاد على الحركة والتجميع المعنيين.
لا يُعدّ كل عمود مصنوع من الفولاذ المقاوم للصدأ أو عمود دقيق مناسبًا تلقائيًا للاستخدام الطبي. يجب تقييم المواد المحددة، وظروف السطح، والمتطلبات التنظيمية، وبيئات التنظيف أو التعقيم للمنتج المعني.
الفضاء والأتمتة
غالباً ما تُعطى الأولوية في تطبيقات الفضاء الجوي لأداء مقاومة الإجهاد، وتقليل الوزن، والموثوقية، وإمكانية تتبع المواد. ويمكن اختيار التيتانيوم، أو الفولاذ السبائكي، أو الفولاذ المقاوم للصدأ، أو غيرها من المواد المتخصصة، وذلك حسب الحمل والبيئة.
قد تشمل الأتمتة والروبوتات أعمدة المحركات، والأعمدة الخطية، والبكرات، ومكونات المشغلات، وأجزاء الحركة الأخرى. وهنا، يمكن أن تؤثر الاستقامة، والانحراف، والمحاذاة، والتكرارية بشكل مباشر على دقة تحديد المواقع وسلاسة الحركة.
يوضح كلا القطاعين سبب اعتماد أداء العمود على أكثر من الأبعاد الاسمية: يجب أن يظل المكون دقيقًا أثناء تحركه تحت الأحمال الحقيقية.
ما الذي يؤثر على تكلفة تصنيع الأعمدة؟
تعتمد تكلفة تصنيع الأعمدة على متطلبات التصنيع الكاملة، وليس فقط على طول العمود وقطره. فالمواد، والهندسة، والتفاوتات المسموح بها، والمعالجة الحرارية، والطحن، والفحص، وحجم الإنتاج، كلها عوامل تؤثر على كمية العمل المطلوب.
لذلك فإن الرسم الأكثر اقتصادية للعمود ليس الرسم ذو الأبعاد الأقل، بل الرسم الذي يميز بوضوح بين السمات الحرجة والهندسة العادية.
المادة وحجم العمود
تؤثر المادة على كل من سعر المواد الخام ووقت التشغيل. قد يتطلب عمود من الفولاذ الكربوني سهل التشغيل نسبيًا وقتًا أقل للأدوات والآلات مقارنةً بسبائك صلبة أو مادة أساسها النيكل من نفس الشكل.
يُعد القطر والطول عاملين مهمين أيضاً. فالأعمدة الأكبر حجماً تستخدم كمية أكبر من المواد وتتطلب إزالة كمية أكبر منها، بينما قد تحتاج المكونات الطويلة والرفيعة إلى دعم إضافي، وقوى قطع أقل، ومزيد من الاهتمام بالاستقامة.
تصبح هذه العوامل ذات أهمية خاصة عندما يكون العمود ذو المظهر البسيط كبيرًا بما يكفي أو مرنًا بما يكفي ليتطلب تثبيتًا متخصصًا.
التفاوتات والتشطيب السطحي
تتطلب التفاوتات الدقيقة عمومًا تشطيبًا أكثر دقة وفحصًا أكثر شمولًا. وعندما لا تكفي عملية الخراطة وحدها لتلبية المتطلبات بشكل موثوق، قد تضيف عملية الطحن الأسطواني مرحلة تصنيع أخرى.
وينطبق الأمر نفسه على تشطيب السطح. فلا ينبغي أن يخضع السطح المصقول بشكل عام ومقعد المحمل الدقيق لنفس المتطلبات تلقائيًا.
إن تقييد التفاوتات الضيقة للغاية في مقاعد المحامل، والأختام، وأقطار التزاوج، أو غيرها من الميزات الوظيفية يمكن أن يقلل من تكلفة التصنيع غير الضرورية دون التضحية بأداء المنتج.
الهندسة وحجم الإنتاج
يُعدّ العمود المستقيم الأساسي فعالاً نسبياً في عملية التصنيع. أما مجاري المفاتيح، والوصلات المسننة، والثقوب المتقاطعة، والخيوط المتعددة، والأخاديد العميقة، والخطوات المُحكمة، فتزيد من وقت التشغيل والإعداد.
يؤثر حجم الإنتاج أيضاً على الجدوى الاقتصادية. فالبرمجة والأدوات والتثبيت وجهود الإعداد تمثل جزءاً أكبر من سعر النموذج الأولي الواحد مقارنةً بدفعة متكررة.
بالنسبة لأعمدة الإنتاج، يمكن أن يسمح استقرار التصميم وقابليته للتكرار بتحسين عملية التصنيع على عدد أكبر من الأجزاء، مما يؤدي إلى تحسين الكفاءة الإجمالية.
كيفية تصميم عمود لتصنيع CNC
يبدأ التصميم الجيد للعمود بالوظيفة الميكانيكية، لكن سهولة التصنيع هي التي تحدد مدى كفاءة تحقيق هذه الوظيفة. لا يجب تبسيط التصميم إلى درجة توقفه عن العمل، بل يجب تجنب التعقيد الذي لا يُحقق أي فائدة.
ثلاثة مجالات تستحق اهتماماً خاصاً: المادة والقطر، وتركيز الإجهاد، وتخصيص التفاوتات.
قم بمطابقة القطر والمادة مع الحمولة
ينبغي اختيار قطر العمود ومادته وفقًا لمتطلبات عزم الدوران والانحناء والسرعة والإجهاد والبيئة والصلابة.
قد يؤدي تحسين قوة المواد المختارة إلى تقليل حجم المقطع المطلوب أحيانًا، ولكن لا ينبغي النظر إلى خصائص المواد بمعزل عن صلابتها أو سلوكها أثناء التصنيع. فعلى سبيل المثال، قد يؤدي استبدال الفولاذ بالألومنيوم إلى تقليل الوزن، ولكنه يُغير أيضًا الصلابة المرنة بشكل ملحوظ.
التصميم الصحيح يوازن بين الهندسة والمواد بدلاً من توقع أن تحل خاصية واحدة كل المتطلبات.
تجنب التركيزات غير الضرورية للتوتر
تقطع الأكتاف والأخاديد والخيوط ومجاري المفاتيح والثقوب المتقاطعة قسم العمود المتصل ويمكن أن تزيد من الإجهاد الموضعي.
يمكن أن تقلل الانتقالات السلسة والحواف المشطوفة المناسبة من تركيز الإجهاد حول الأقطار المتدرجة، خاصةً على الأعمدة المعرضة للانحناء الدوري أو الالتواء. مع ذلك، يجب أن يظل نصف القطر الدقيق متوافقًا مع المكونات المتصلة مثل المحامل أو الأكتاف.
ينبغي كذلك تحديد حجم ووضع مجاري المفاتيح وغيرها من ميزات نقل عزم الدوران مع مراعاة كل من الحمل وقابلية التشغيل بدلاً من إضافتها ببساطة بعد الانتهاء من تحديد قطر العمود.
لا تطبق معايير التفاوت الصارمة إلا عند الضرورة.
تتطلب الدقة تكلفة إضافية عند الحاجة إلى عمليات تشغيل أو تجليخ أو تثبيت دقيق أو فحص. ولا تحتاج جميع أسطح العمود إلى نفس مستوى التفاوت.
قد تبرر مقاعد المحامل الحرجة وأسطح منع التسرب والبيانات وميزات التزاوج التحكم الدقيق، في حين أن مناطق الخلوص والأقطار غير الوظيفية يمكن أن تقبل في كثير من الأحيان حدودًا أوسع.
هذا النهج يجعل عملية تصنيع الرسم وفحصه أسهل مع تركيز قدرة العملية حيث تؤثر بشكل مباشر على أداء العمود.
كيفية اختيار طريقة تشكيل العمود المناسبة
تتبع استراتيجية التشغيل الأكثر كفاءة عادةً التسلسل الهرمي الوظيفي للعمود. أولاً، يتم إنشاء الهندسة الدورانية، ثم إضافة الميزات غير الدورانية، وأخيراً يتم تطبيق التشطيب عالي الدقة فقط حيثما يوفر قيمة قابلة للقياس.
من الناحية العملية، يمكن تلخيص القرار غالبًا على أنه الخراطة للهندسة، والطحن أو الحفر للميزات، والطحن للدقة.
استخدم الخراطة لهندسة العمود الرئيسي
ينبغي أن تتعامل عملية الخراطة باستخدام الحاسوب عادةً مع الأقطار الرئيسية والأكتاف والمخاريط والأخاديد والخصائص الدورانية لأنها توفر طريقة فعالة ومستقرة لتوليد هندسة متحدة المركز.
بالنسبة للأعمدة البسيطة ذات التفاوتات المعتدلة ومتطلبات السطح، قد ينتج عن الخراطة الجزء الأكبر من الجزء النهائي دون الحاجة إلى التجليخ.
أضف خاصية الطحن أو الحفر للميزات الوظيفية
يصبح الطحن أو الحفر ضروريًا عندما يتضمن العمود مجاري مفاتيح أو أسطح مستوية أو ثقوبًا متقاطعة أو فتحات أو أشكالًا هندسية أخرى لا تتبع المظهر الدوراني.
ينبغي التخطيط لهذه العمليات حول نقاط مرجع العمود والميزات الرئيسية التي تم تشكيلها بحيث يظل موضعها متسقًا مع التجميع النهائي.
باستخدام المعدات المناسبة، يمكن أن يؤدي الجمع بين الخراطة والطحن في عدد أقل من عمليات الإعداد إلى تحسين سير العمل وتقليل إعادة التموضع غير الضرورية.
استخدم عملية التجليخ للحصول على تركيبات وتشطيبات دقيقة.
ينبغي إضافة عملية الطحن حيثما يبررها المتطلب الوظيفي، وليس لمجرد أن المكون يسمى عمود دقيق.
تعتبر مقاعد المحامل، وأقطار الأختام، والمناطق الدوارة عالية السرعة، والأسطح المقواة، والأجزاء التي تتطلب تحسين الاستدارة أو الاستقامة من المرشحين الشائعين.
يتجنب هذا النهج المستهدف إضافة مرحلة تشطيب مكلفة للأسطح التي تلبي متطلباتها بالفعل بعد الخراطة، مع توفير التحكم الإضافي اللازم في المناطق الحرجة حقًا.
الأسئلة الشائعة
ما هي أفضل مادة للأعمدة؟
لا يوجد مادة واحدة مثالية للأعمدة. يُعدّ فولاذ الكربون 1045 خيارًا عمليًا للأعمدة ذات الأغراض العامة لأنه يوازن بين المتانة وسهولة التشكيل والتكلفة. أما فولاذ السبائك 4140 فهو أفضل للأحمال العالية ومقاومة الإجهاد والتآكل، بينما يُفضّل الفولاذ المقاوم للصدأ لمقاومته للتآكل. ويمكن اختيار الألومنيوم أو التيتانيوم عندما يكون تقليل الوزن أكثر أهمية.
كيفية تشكيل مجرى مفتاح في عمود؟
تُصنع مجرى مفتاح العمود عادةً باستخدام آلة التفريز CNC وقاطع طرفي أو قاطع مجرى المفتاح. يُوضع العمود من نقطة مرجعية محددة، ثم تُصنع الفتحة بالعرض والعمق والموقع المطلوبين. بعد التصنيع، يجب إزالة النتوءات من مجرى المفتاح وفحصه، لأن ملاءمته وموضعه يؤثران بشكل مباشر على نقل عزم الدوران والتجميع.
كيفية تشكيل الأخاديد على عمود؟
يمكن تصنيع وصلات الأعمدة الخارجية باستخدام تقنيات التشكيل بالقطع، أو الطحن، أو التشكيل بالدرفلة، وذلك حسب هندسة الوصلة، والمادة المصنعة منها، ودقة التصنيع، وحجم الإنتاج. بالنسبة للوصلات المقساة أو عالية الدقة، يمكن إضافة عملية التجليخ بعد المعالجة الحرارية لتحسين دقة الأسنان ونعومة السطح. يجب أن تتوافق العملية المختارة مع عزم الدوران المطلوب ومدى ملاءمتها.
خاتمة
تعتمد عملية تصنيع الأعمدة الموثوقة على تنسيق المواد، والخراطة باستخدام الحاسوب، وتشكيل الميزات، والطحن، والتفاوتات، والانحراف، والاستقامة، وجودة السطح مع ظروف التشغيل الفعلية للعمود. لا يقتصر نجاح العمود على مطابقة قطره الاسمي فحسب، بل يجب أن تظل أسطحه الحساسة محاذية ومصقولة بشكل صحيح لضمان عمل المحامل، والأختام، والتروس، والمكونات الأخرى المتصلة بسلاسة تحت أحمال الدوران الحقيقية.
في شركة TiRapid ، نقدم خدمات تصنيع وتشكيل دقيقة باستخدام آلات CNC للأعمدة المخصصة والمكونات الدوارة الأخرى. تشمل إمكانياتنا عمليات الخراطة باستخدام آلات CNC، وتشكيل الميزات المعقدة، واختيار المواد، والفحص البُعدي، والتشطيب الدقيق للنماذج الأولية والإنتاج بكميات صغيرة.
















