
平面安裝面、深凹槽和曲面模具需要不同的切削方法。選擇銑刀首先要了解待加工的特徵,然後檢查刀具是否能夠到達該特徵位置、可靠地去除材料並達到所需的表面光潔度。
本指南介紹了銑刀的主要類型、典型用途以及在數控加工中需要考慮的選擇因素。對於工程師和採購人員而言,本指南還展示了零件幾何形狀和刀具要求如何影響製造工作量和成本。
什麼是銑刀?
銑刀是一種旋轉切削工具,其切削刃與工件接觸時會去除材料。銑刀的幾何形狀決定了它可以加工哪些表面以及如何加工諸如面、壁、槽和輪廓等特徵。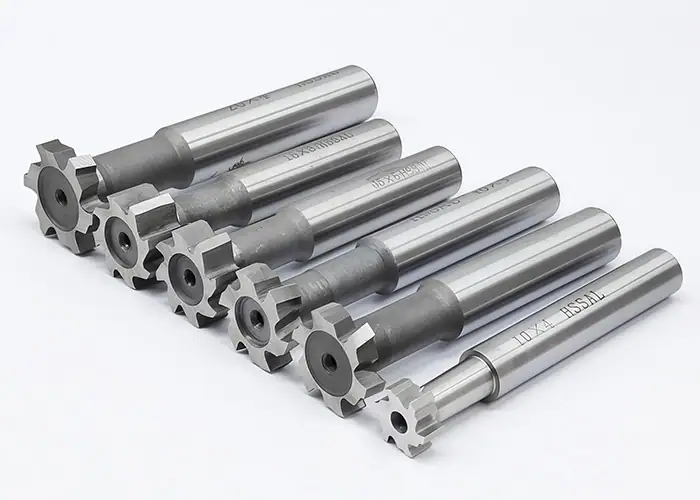
銑刀如何去除材料
銑削過程中,主軸帶動刀具旋轉,刀具與工件之間透過精確控制的運動來加工出所需的形狀。每次切削刃切出一個切屑後,便會移出切削區域,然後再進行下一次切削。
週邊切削利用刀具外側的刃口來加工壁面或輪廓。端面切削利用刀具末端的刃口加工表面或在刀具設計允許的範圍內切入材料。許多刀具結合了這兩種切削方式。
鑽頭主要透過軸向進給來鑽孔。立銑刀可以進行橫向加工,但直接切入需要合適的中心切削設計。斜坡進給和螺旋進給也取決於刀具的幾何形狀和製造商的建議。
銑刀的分類
刀具描述綜合了多種屬性。例如,球頭立銑刀描述的是刀具輪廓,而整體硬質合金刀具則描述了刀具的材料和結構選擇。塗層則增加了另一項規格。
比較工具時,請將以下類別分開:
| 分類 | 它描述的是什麼 | 包機成本結構範例 |
| 幾何學及其應用 | 切割形狀和預期用途 | 球頭銑床、面銑床、螺紋銑床 |
| 建設 | 切割部分的構造或更換方式 | 固態、可索引、模組化 |
| 切割材料 | 構成切削刃的材料 | 高速鋼、硬質合金、PCD |
| 表面處理 | 塗覆在切割材料上的塗層 | AlTiN、TiB₂、鑽石塗層 |
可轉位刀具使用可更換刀片。模組化系統可以更換切削頭或其他刀具零件。這些結構選擇可能出現在不同的刀具系列中。
銑刀主要有哪些種類?
常用的銑刀包括立銑刀、面銑刀、側銑刀和麵銑刀、板坯銑刀、分切鋸以及用於開槽、倒角、螺紋加工和成型輪廓加工的專用刀具。工件形狀和加工空間決定了選擇哪一種刀具。
以下比較為詳細介紹各個工具提供了一個起點。
| 切刀類型 | 典型特徵 | 主要選擇檢查 |
| 立銑刀 | 口袋、牆壁、縫隙、輪廓 | 末端輪廓、延伸範圍和進入能力 |
| 面銑 | 寬闊的平面 | 切割寬度、切入角度和機器產能 |
| 側切刀和麵切刀 | 開放式槽口 | 刀具寬度、刀軸支撐和檢修通道 |
| 板坯軋機 | 與刀具軸線平行的寬廣表面 | 軸套佈置與工件間隙 |
| 縱切鋸 | 窄槽和切口 | 厚度、深度和側向支撐 |
| T 型槽或伍德魯夫切割機 | T型槽或軸鍵座 | 所需形狀和頸部間隙 |
| 倒角或燕尾槽切割器 | 斜邊或斜槽 | 角度和碰撞間隙 |
| 螺紋銑床 | 內螺紋或外螺紋 | 螺紋形狀、螺距和插值能力 |
| 成型銑床 | 指定的輪廓和邊緣半徑 | 工具形狀與圖紙的匹配 |
立銑刀
立銑刀廣泛用於數控加工型腔、肩部、槽和外形輪廓。其周邊切割刃加工壁面,而端部幾何形狀決定了切削底部留下的表面形狀。
常見的設計包括:
- 方形立銑刀的端部平坦,外角尖銳。它們適用於加工平底凹槽、台階和牆面精加工。
- 球頭立銑刀的刀尖呈圓形,適用於曲面和輪廓加工。刀具接觸位置至關重要,因為切削速度會向刀尖中心遞減。步距和刀具方向有助於決定最終的表面紋理。
- 圓角立銑刀保持平直的中心端面,並將外側切削角圓滑化。圓角有助於防止崩刃。當刀具完成牆面與地面連接處的加工時,其圓角半徑決定了此處留下的標稱圓角大小。
- 粗加工立銑刀設計用於去除材料。鋸齒狀的粗加工立銑刀將切削刃分成更小的部分,以便更好地控制切屑和切削負荷。當圖紙需要更光滑的表面或更嚴格的尺寸控制時,通常會安排單獨的精加工工序。
- 底切銑刀採用倒角刀頸和切削頭,可深入到懸垂結構的下方。棒棒糖銑刀就是一個常見的例子。在進刀、加工和退刀過程中,都要檢查切削覆蓋率、刀頸直徑和間隙。
這些描述存在重疊。粗加工刀具也可能有圓角半徑。請選擇完整的刀具規格,而不是將每個目錄標籤視為單獨的、互斥的類別。
面銑刀
面銑刀加工平面,其主軸軸線通常垂直於被加工表面。它們常用於加工安裝面、基準面和大面積毛坯。
許多面銑刀採用可轉位刀片,以便對磨損的刀刃進行轉位或更換。刀片幾何形狀、切入角度和刀距都會影響切削力和刀具對工件的適用性。
選擇刀具時,應考慮可用功率、工件夾持方式和表面需求。較大的刀具直徑可以加工更寬的工件,但也會改變工具機的負載,並增加夾具和相鄰部件周圍所需的間隙。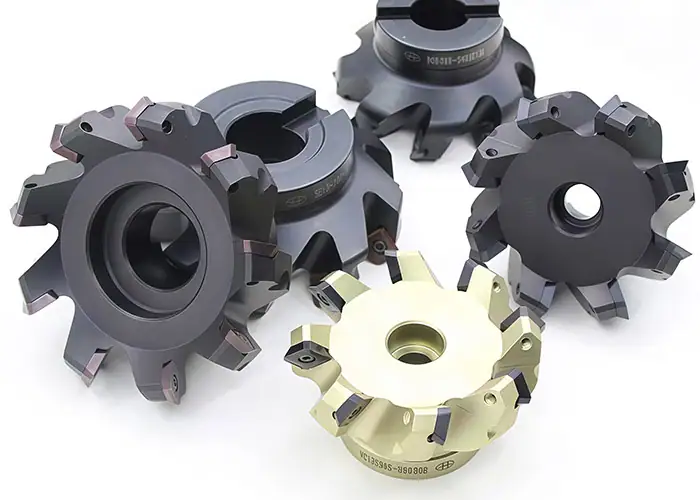
側銑刀和端銑刀
側銑刀和端銑刀在其圓周和側面均設有切削刃。這種結構使得刀具能夠在加工側面的同時,從凹槽中去除材料。
它們適用於加工易於操作的直槽、溝槽以及某些肩部加工。當工具機配置允許時,軸式安裝裝置可以為高難度切削提供支撐。
檢查刀具寬度與成品槽寬之間的關係,包括任何調整或精加工餘量。對於入口受限的封閉型腔,可能需要使用立銑刀。
板坯銑刀
板坯銑刀,也稱為平面銑刀,主要依靠其圓柱形圓週上的齒進行切削。其軸線與被加工表面平行,使其基本用途與端面銑削有所區別。
它們通常與水平式、軸裝式安裝裝置相關,用於加工大面積平面。刀具寬度、軸剛性和工件加工空間決定了這種佈置方式是否實用。
它們在刀具方案中的位置取決於工具機配置。例如,一台帶有立式主軸的CNC加工中心,可能會使用面銑刀或立銑刀來加工相應的表面。
縱切鋸
縱切鋸是一種薄型圓形刀具,用於切割窄槽、進行減壓切割和切割作業。其薄型設計使其能夠實現窄切口,而無需使用直徑同樣很小的立銑刀。
同樣的薄截面也限制了橫向剛度。軸頸跳動、無支撐長度、排屑和側向負荷等問題都需要注意。
根據工件材料和嚙合情況選擇合適的齒形和切削條件。確認刀具和刀柄能夠達到預定切削深度,且不會與相鄰表面接觸。
T型槽和伍德魯夫鍵座銑刀
T型槽刀具用於加工T型槽開口下方較寬的部分。典型的加工路線是先打開較窄的開口槽,再用T型槽刀具加工底切部分。
伍德魯夫鍵槽銑刀用於在軸上銑出伍德魯夫鍵的凹槽。它們的圓盤狀刀頭可能與其他鍵槽銑刀相似,但具體選擇取決於鍵和鍵槽的幾何形狀。
對於這兩個系列的刀具,請檢查刀頭直徑、寬度、頸部間隙和操作空間。外觀相似並不意味著這兩個刀具在特定功能上可以互換。
倒角和燕尾槽切割器
倒角刀具可加工斜面邊緣,並能進行可控制的倒角或去毛邊。所需的角度和倒角尺寸決定了切割輪廓和預設位置。
燕尾榫銑刀用於製作傾斜的底切壁,例如滑動接頭和定位槽。其較寬的刀頭需要預留入口通道和開口下方的空間。
選擇斜角刀具時,應依實際橫斷面進行選擇。倒角和燕尾槽可能角度相同,但所需的切削範圍、頸部餘裕和刀具進給方式卻不相同。
螺紋銑刀
螺紋銑床透過協調的刀具旋轉和螺旋刀具路徑來加工螺紋。合適的刀具和工具機運動可以加工內螺紋或外螺紋。
與絲錐不同,螺紋銑刀是按照預先設定的路徑進行加工的,而不是像全尺寸螺紋刀具那樣直接穿過孔洞。刀具形狀、螺紋標準、螺距和切削長度必須與預期應用相符。
對於內螺紋加工,需確認孔的準備情況、刀具與孔的間隙、可用深度及切屑排出。透過刀具路徑調整直徑固然有用,但仍需進行螺紋檢查以驗證最終結果。
成型銑床和其他專用刀具
成形銑刀透過其切削刃的形狀來加工出特定的輪廓。例如,用於加工刃口半徑和特定齒輪齒形的刀具。
圓角銑刀在工件邊緣形成圓角。這與圓角立銑刀不同,後者圓角切削角通常會在壁面與底面的交界處形成凹形過渡。
其他專用切割工具的應用範圍則較為狹窄:
| 工具 | 典型用途 | 規劃考慮 |
| 飛刀 | 採用掃掠式切削刃進行平面加工 | 平衡性、剛性和安全操作限度 |
| 空心磨 | 加工具有內向邊緣的外圓柱特徵 | 功能尺寸和訪問 |
| 齒輪成型刀具 | 形成特定的牙齒間隙輪廓 | 牙齒幾何形狀、索引和檢測 |
當專用切割機的形狀或生產方法能夠以切實可行的方式生產出指定特徵時,應選擇專用切割機。
刀具材料和塗層如何影響刀具選擇?
切削材料和塗層會影響耐磨性、刃口性能以及與工件的兼容性。選擇切削材料和塗層時,應結合刀具幾何形狀和加工條件,而不是想當然地認為某種材料或塗層適用於所有加工任務。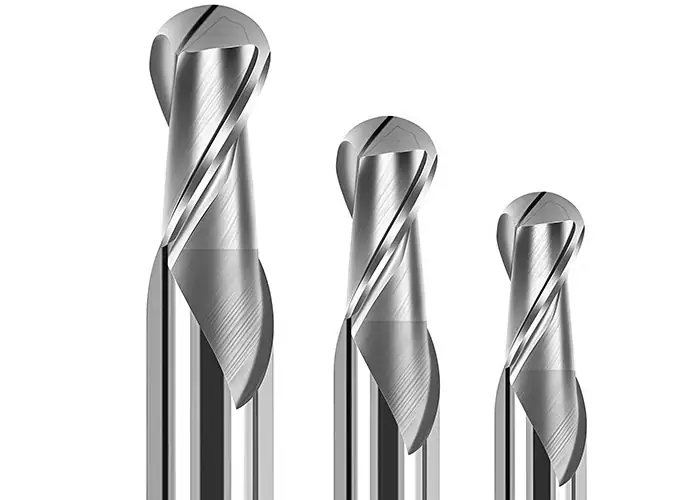
高速鋼和硬質合金銑刀
高速鋼(HSS)具有良好的韌性,適用於多種通用和專用刀具。鈷合金和粉末冶金高速鋼則進一步拓展了可供選擇的種類。
硬質合金具有高硬度、耐磨性和高剛性。當切削條件和設定與所選牌號和幾何形狀相匹配時,它能支援高效的數控加工。但其切削刃對衝擊、剛性不足及操作不當較為敏感。
切勿僅根據工件硬度來選擇刀具。硬質合金刀具可能適用於鋁材加工,而高速鋼刀具在適當的條件下也可能適用於鋼材加工。應綜合考慮材料、產量、刀具形狀和工具機性能等因素。
PCD 及其他專用切割材料
多晶鑽石(PCD)用於某些有色金屬和磨料加工領域,包括鋁加工。在需要保持切割刃鋒利度以貫穿整個生產過程的場合,其耐磨性尤其重要。
PCD主要用於有色金屬加工。黑色金屬加工通常需要使用適合合金成分和加工製程的其他切削材料。
陶瓷切削材料適用於特定應用,包括某些耐熱合金的加工。這些應用需要合適的材料等級、加工流程和操作條件,而不是簡單地在通用刀具的基礎上進行升級。
塗層和非塗層刀具
塗層會改變工具的表面性能。根據其成分和應用,它可以提高工具的耐磨性、耐熱性或材料附著力。
用於鋼材加工的塗層不應直接應用於鋁材。未經塗層處理的拋光刀具以及專為有色金屬加工設計的塗層,可以為特定應用提供更合適的刃口和摩擦特性。
PCD切割刃和鑽石塗層硬質合金的構造也不同。評估刀具推薦時,應綜合考慮所有因素,而不要僅依賴「鑽石」這個詞。
如何選擇合適的銑刀?
選擇刀具時,需明確加工特性及工序,搭配工件材料,檢查刀具尺寸及加工空間,並確認刀具與工具機及刀柄的相容性。然後,針對該特定組合建立切削條件。
首先進行特徵加工和銑削操作
在選擇刀具之前,請先閱讀圖紙和模型。明確需要移除哪些部分、需要保留哪些表面,以及刀具如何進入和離開切削區域。
將大塊材料去除與最終的表面加工工序分開。粗加工刀具可以有效率地清除凹槽,而另一把刀具則可以精加工凹槽的壁面、底部或內部細節。
對於封閉型腔,進刀能力不足可能會導致無法使用原本合適的刀具。對於倒扣型腔,刀頭可能在刀頸或刀柄仍與工件發生碰撞時就已到達目標特徵。請仔細檢查完整的進刀和退刀路徑以及刀具位置。
選擇與工件材料相符的工具
請使用實際的材料規格,包括相關的材料狀態。不同的鋁合金、鋼材熱處理製程或塑膠牌號都會改變模具要求。
考慮鋁材的黏著性和排屑性能、難加工合金的熱性能和邊緣負荷,以及工程塑膠中的熱敏性或磨蝕性填料。適用於未填充聚合物的刀具可能不適用於玻璃纖維增強聚合物。
製造商的應用指南提供了幾何形狀、塗層和切割資料的起點。應透過實際設定來優化流程,而不是將通用的材料標籤應用於每個作業。
檢查直徑、切割長度和延伸範圍
刀具直徑必須與工件特徵相匹配,並為預設的加工路徑留出空間。即使刀具寬度與槽寬相符,也可能不適用於該刀具的進給方式或加工策略。
切削長度描述的是切削刃的軸向延伸範圍。切削深度描述的是刀具較大截面下方的切削深度,而安裝懸伸量是指刀具從刀柄延伸出的距離。這些尺寸相關但不可互換。
使用足夠長的切割長度,但不要增加不必要的懸伸。檢查頸部和夾具與整個腔體是否貼合,尤其是在台階、斜牆和夾具周圍。切割長度增加並不一定意味著可用深度更大。
考慮槽數和排屑
刀槽數量會影響可用切屑空間和切削刃嚙合情況。必須結合材料、刀槽幾何形狀和徑向嚙合量來考慮刀槽數量。
全寬開槽對排屑的要求與輕加工有所不同。刀刃較多的刀具可能適用於特定的精加工工序,但在其他工序中則容易造成切屑堆積。
螺旋角和螺距也會影響切削性能。可變設計有助於在合適的應用中控制振動,但它們無法彌補不穩定的刀架或無支撐的工件。
驗證工具機和刀柄的相容性
檢查主軸轉速、可用功率和扭力、刀柄介面以及組裝刀具的允許操作極限。大型刀具和小型刀具對同一台工具機的要求可能截然不同。
跳動會改變切削負荷在刀刃間的分配方式。因此,除了刀具本身之外,刀柄狀況、正確組裝和合適的夾持長度也至關重要。
生產前,請務必確認工件夾持、冷卻液輸送及切屑排出情況。模擬或以其他方式驗證刀具間隙,然後在受控條件下驗證程序。只有經過這些實際檢查,產品目錄中的建議才能成為生產流程。
刀具選擇如何影響零件設計和成本?
零件幾何形狀決定了刀具的可及性,而刀具可及性又會影響加工時間、精加工難度和生產風險。選擇能夠利用現有刀具穩定切削的設計方案,可以在不改變零件功能的前提下,簡化零件的製造過程。
內角、深口袋和底切
從上方觀察,旋轉刀具在銑削凹槽時會留下與其直徑相關的內圓弧半徑。方形立銑刀無法消除此側壁圓角半徑。其尖銳的端角則用於處理另一個問題:壁面與平面之間的過渡。
在功能允許的情況下,增加內角半徑可以使刀具更加堅固,切削路徑更加順暢。深凹槽和小內角半徑的組合可能會導致刀具直徑小、切削距離長難以兼顧。
底切會增加切削麵以外的加工限制。在設計評審期間,應討論進刀口開口、頸部間隙以及可能的加工設定變更,然後再將幾何形狀發佈到生產環節。
表面光潔度和尺寸要求
刀具對最終表面品質有一定影響,但刀具路徑、步距、振動、跳動、磨損和工件移動也會影響最終結果。
根據零件的需要,明確規定表面光潔度和公差。表面處理策略應針對這些功能性表面,並配備能夠驗證是否符合要求的檢測方法。
對於曲面,更換精加工刀具或路徑可能會改變殘留的刀痕。對於精密壁面加工,控製刀具的撓度和磨損可能比改變刀具的標稱形狀更為重要。應根據具體特徵評估加工工藝。
標準刀具和總加工成本
刀具購置價格只是加工成本的一部分。設定、編程、加工週期、換刀、檢驗和更換等費用都會增加成品零件的成本。
標準模具可以縮短準備時間,而當重複性特徵或產量足夠大時,客製化模具的開發投入才算合理。應根據預期訂單量,比較包括準備和生產在內的完整製造流程。
例如,鋁製外殼的安裝面可能需要使用面銑刀,凹槽需要使用較大的立銑刀進行加工,而局部細節則需要使用較小的刀具。如果整個型腔加工都使用最小的刀具,則會增加加工難度。重新審視型腔幾何形狀,或許可以使用剛度更高的刀具進行大面積材料去除,同時保留關鍵細節。任何圖紙變更都需要經過工程部門的批准才能納入報價流程。
如需報價,請提供圖紙、模型、材料、數量、表面處理和關鍵要求。這些資訊有助於製造商評估某項功能是否需要特殊模具,或是否可以透過合理的設計調整來簡化生產。
常見問題
為什麼銑刀會在零件上留下顫紋?
切削過程中的振動會導致顫紋的產生。常見原因包括刀具懸伸過大、工件夾持不牢固、切削條件不當、刀具磨損。首先檢查刀具和夾具的剛性,然後檢查主軸轉速、進給量和刀具嚙合情況。單獨更換刀具可能無法解決根本問題。
客製化銑刀何時才值得付出額外的成本?
當標準刀具無法有效加工所需特徵,或需要合併重複工序時,定製刀具可能就很有價值。應將加工時間和刀具更換的預期節省與計畫產量下的開發、更換和維護成本進行比較。
訂購CNC零件時需要指定銑刀型號嗎?
通常情況下不需要。請提供材料、幾何形狀、公差、表面光潔度、數量和檢驗要求。製造商隨後可以選擇合適的刀具和加工方法。如果已批准的工藝流程、圖紙或合約要求使用特定刀具,則應在報價前明確告知。
結語
了解銑刀的類型有助於將圖紙與可行的製造流程聯繫起來。首先確定所需特徵,然後評估刀具幾何形狀、切削材料、結構、操作空間和設備相容性。合適的刀具必須能夠與整個裝置配合使用,並達到預期的效果。
TiRapid為複雜的金屬和工程塑膠零件提供精密CNC加工服務。我們的團隊會審查零件幾何形狀、材料需求和關鍵尺寸,從而製定實際可行的加工方案。請將您的圖紙、CAD 模型、數量和專案要求發送給我們,我們將提供製造方面的回饋並為您量身定制報價。
















