
2型和3型陽極氧化製程都廣泛應用於鋁製零件,但選擇它們的理由並不相同。 2型陽極氧化製程通常用於需要耐腐蝕性、美觀性和更廣泛顏色選擇的項目,而3型陽極氧化製程則更常用於耐磨性、表面硬度和長期耐久性比外觀效果更重要的場合。
本指南從製程目標、性能、外觀、尺寸影響、成本和應用等方面對 2 型陽極氧化和 3 型陽極氧化進行了比較。目的是幫助工程師和採購人員根據零件的實際使用條件選擇合適的陽極氧化類型,而不是僅憑習慣選擇表面處理方式。
什麼是陽極氧化?
陽極氧化是一種電化學工藝,用於在鋁表面形成可控的氧化層。與在零件表面添加單獨的塗層不同,此工藝直接改變金屬表面,從而提高耐腐蝕性,並可改善耐磨性和電絕緣性能。
這在機械加工中至關重要,因為許多鋁製零件需要的不僅僅是良好的尺寸精度。它們可能還需要更耐用的表面、更好的環境防護性能,或滿足外觀要求的表面處理。陽極氧化有助於彌合加工幾何形狀與最終使用表面性能之間的差距。
在眾多陽極處理方案中,2型和3型陽極氧化是機械加工鋁零件最常被比較的兩種選擇。雖然兩者都能形成保護性氧化層,但它們在厚度、硬度、外觀和預期用途方面有所不同。
什麼是2型陽極氧化?
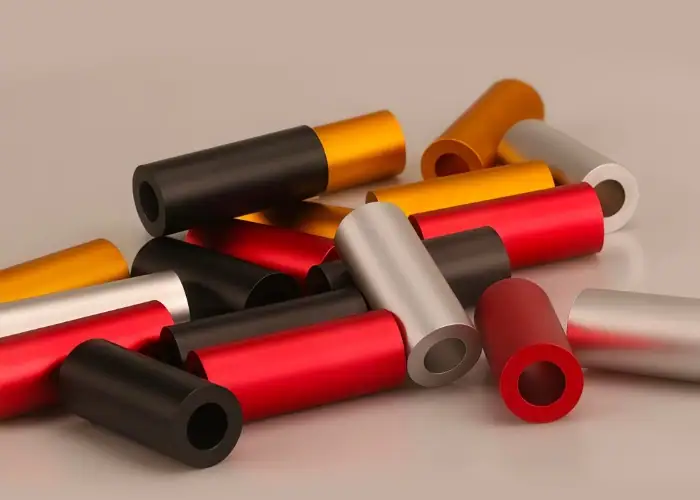
2型陽極氧化,通常稱為硫酸陽極氧化,是較常見的通用選擇。它形成的氧化層比3型陽極氧化更薄,通常在需要耐腐蝕性、更簡潔的裝飾外觀以及更靈活的染色或配色方案的項目中選擇。
由於塗層更薄、孔隙更多,2 型塗層比 3 型塗層更容易著色。因此,對於需要黑色、透明或其他裝飾性顏色的零件來說,2 型塗層是實用的選擇,同時也能獲得更好的耐腐蝕性和適中的耐磨性。
在實際製造中,2 型鋁材常用於外殼、可見的鋁製零件、裝飾零件、電子零件、消費品和一般工業零件,這些零件需要的是均衡的表面光潔度,而不是最大的硬度。
什麼是3型陽極氧化?
三型陽極氧化,通常稱為硬質陽極氧化或硬質陽極氧化,適用於表面需承受較嚴苛機械性質的場合。它形成的氧化層比二型陽極氧化更厚更緻密,因此具有更強的耐磨性、更高的硬度和更優異的耐久性,尤其適用於惡劣的工作環境。
這種更緻密的塗層是3型塗層常用於工業、航空航天、汽車和其他功能性應用的主要原因之一,在這些應用中,磨損、摩擦或反覆接觸會損壞較軟的表面。它通常更注重功能性保護,而非裝飾性。
第三類金屬也可以染色,但其較厚較緻密的氧化層不如第二類金屬容易著色。因此,其顏色選擇通常較為有限,往往以黑色、深灰色或其他工業色調等較深的色調為主。
2型陽極氧化與3型陽極氧化:主要區別
在詳細比較應用案例之前,不妨先先比較一下這兩種表面處理流程。雖然它們都是鋁陽極氧化處理,但它們的差異並非微不足道的工藝細節。這些差異會影響零件的外觀、耐磨性、塗層對尺寸的影響程度以及最終的成本。
| 比較區域 | 2型陽極氧化 | 3型陽極氧化 |
| 主要目的 | 耐腐蝕性和裝飾性飾面 | 更堅硬、更厚實、更耐磨的功能性塗層 |
| 塗層厚度 | 較薄的氧化層 | 更厚更緻密的氧化層 |
| 耐磨性 | 良好至中等 | 更高,尤其是在磨損嚴重的場合 |
| 硬度 | 低於3型 | 高於 2 型 |
| 色彩能力 | 更好的染料吸收率和更多顏色選擇 | 顏色範圍較窄,通常為較深的色調。 |
| 外觀 | 更適合可見或裝飾性零件 | 更具工業風格的外觀 |
| 尺寸影響 | 降低 | 越高,容差規劃越重要。 |
| 價格 | 通常較低 | 通常較高 |
| 最合適 | 外觀和通用鋁製零件 | 重型和易磨損鋁製零件 |
這種對比表明,選擇通常取決於功能。對於每個項目而言,2 型塗層並非只是 3 型塗層的廉價版本,3 型塗層也並非只是 2 型塗層的強化版本。每種塗層都更適合在外觀、耐用性、公差敏感度和成本之間取得不同的平衡。
哪款外觀和顏色比較好?
如果外觀是主要要求,那麼2型鋁通常是更好的選擇。它更薄、更易染色的氧化層可支援更廣泛的顏色選擇和更多裝飾性飾面,因此被廣泛用於消費品、建築、電子產品和裝飾相關應用中的可見鋁製部件。
3 型塗料雖然也能染色,但對於需要鮮豔或高度可控的裝飾色彩的項目來說,通常並非首選。這種塗料顏色較深,外觀更偏工業風,而且與 2 型塗料相比,其更緻密的塗層限制了色彩的靈活性。
因此,當主要目標是視覺一致性、品牌色彩或更簡潔的裝飾效果時,類型 2 通常是更實用的選擇。而當功能性比色彩範圍更重要時,類型 3 則更具吸引力。
哪種比較耐磨、更硬?
就耐磨性、抗刮擦性和表面硬度而言,3 型陽極氧化通常是更優的選擇。更厚更緻密的氧化層正是硬質陽極氧化適用於摩擦、反覆接觸或更嚴苛使用環境的部件的原因所在。
第二類表面處理製程雖然也能改善鋁表面性能,並提供一定的耐腐蝕性和抗刮擦性,但如果零件需要承受更嚴重的機械磨損,通常不會選擇這種表面處理方式。在這種情況下,第三類表面處理製程通常是更優的工程解決方案。
這就是為什麼工業機械部件、重度使用的配件和對磨損敏感的鋁製部件等零件更傾向於採用 3 型材料,而 2 型材料在外觀和一般環境耐受性比最大耐用性更重要的零件上仍然很常見。
它們如何影響尺寸和公差?
類型 2 和類型 3 之間最實際的區別之一在於尺寸影響。由於類型 3 會形成更厚的氧化層,因此它對最終尺寸的影響比類型 2 更大。這意味著,當對精密配合零件採用硬質陽極氧化製程時,公差規劃就顯得格外重要。
第二種製程也會增加塗層厚度,但影響通常較小,更容易在通用設計中得到適應。對於許多外觀裝飾件或中等性能部件而言,這種工藝更容易施工,無需過多擔心塗層在狹窄區域過度生長。
對工程師而言,關鍵在於:表面處理絕不能被視為事後考慮。如果零件包含精密孔、配合直徑、螺紋或接觸面,則應在設計階段就考慮陽極氧化類型,而不僅僅是在表面處理階段。
哪個比較貴?
三級陽極氧化製程的成本通常高於二級陽極氧化製程。其製程條件更為苛刻,氧化層較厚,且整個處理過程耗時且耗力。因此,通常只有當額外性能足以抵消增加的成本時才會選擇三級陽極氧化製程。
對於需要防腐蝕和改善外觀,但對耐磨性要求不高的項目,第二種類型通常是更經濟的選擇。對於許多通用鋁製零件而言,它在表面處理品質、性能和預算之間取得了更均衡的結果。
因此,成本問題應與功能掛鉤,而不僅僅是價格。對於裝飾性零件選擇3型表面處理可能會導致表面處理過度,而對於易磨損零件選擇2型表面處理則可能導致表面處理不足。更佳的選擇取決於部件的實際工作環境。
2型和3型陽極氧化的典型應用
透過實際應用案例,可以更清楚地了解2型和3型陽極氧化處理之間的差異。雖然這兩種表面處理流程都用於鋁製零件,但它們的選擇通常是基於不同的使用需求。在實際生產中,正確的選擇與其說是取決於表面處理的名稱,不如說是取決於零件需要的是更好的外觀、更強的耐磨性,還是兩者兼顧。
2型陽極氧化的常見應用
2型陽極氧化處理常用於需要耐腐蝕性、美觀性和更廣泛顏色選擇的鋁製零件。它常用於消費品、電子產品外殼、建築構件、裝飾件和可見的工業零件,這些零件的表面既需要保持潔淨,又需要增強對氧化和一般環境侵蝕的防護能力。
這種表面處理方式對於那些視覺一致性比最大耐磨性更為重要的項目來說,也是一個實用的選擇。由於2型表面更容易著色,因此常用於機械加工鋁零件的黑色、透明或其他顏色表面處理。這使得它在品牌形象、產品外觀或表面品質是設計要求之一時尤其適用。
在實際生產中,如果零件不會承受劇烈摩擦、反覆磨損或嚴重的機械磨損,則通常2型陽極氧化是更佳選擇。如果目標是在提高耐腐蝕性的同時滿足裝飾性要求,那麼2型陽極氧化通常是更實用、更經濟的選擇。
3型陽極氧化的常見應用
三型陽極處理更常用於需要在嚴苛工況下運作的鋁製零件。它常用於航空航太零件、汽車零件、工業設備、機械零件、閥體、管件和其他功能性零件,在這些零件中,表面硬度、耐磨性和長期耐久性比裝飾外觀或豐富的顏色選擇更為重要。
這種表面處理方法尤其適用於零件會反覆接觸、摩擦、滑動或在更惡劣的工作環境下使用的情況。由於3型表面處理會形成更厚更緻密的氧化層,因此更適合需要更強表面保護而非僅需中等耐腐蝕性的零件。在這種情況下,選擇這種表面處理方法更多是出於性能而非外觀的考慮。
在實際工程應用中,當鋁製零件需要在磨損、高負荷或嚴苛的使用條件下保持可靠工作時,3 型陽極氧化通常是更佳選擇。如果設計優先考慮的是功能耐久性而非顏色靈活性或外觀效果,那麼 3 型陽極氧化通常是更持久有效的解決方案。
哪些材料適合進行 2 型和 3 型陽極氧化處理?
2型和3型陽極氧化主要用於鋁及鋁合金。在實際製造中,合金種類會影響塗層的外觀、硬度、顏色反應和整體表面處理品質。因此,陽極氧化類型應與材料選擇同時考慮,而不是在加工後作為單獨的表面處理步驟。
2型陽極處理常用材料
當專案需要兼顧耐腐蝕性、美觀性和更佳的色彩靈活性時,通常會對鋁合金進行二型陽極氧化處理。這種處理方法常用於外殼、面板、把手、裝飾件和其他可見的鋁製部件,這些部件的表面不僅需要光潔美觀,還需要增強表面防護性能。
這種表面處理方法尤其適用於常見的加工鋁合金,例如 6061 和其他一些適合硫酸陽極氧化處理的通用型鋁合金。選擇這些材料通常是因為它們在可加工性、陽極氧化均勻性和表面外觀方面取得了良好的平衡,尤其是在需要染色的情況下。
在實際生產中,對於裝飾性、面向客戶或處於中等使用條件下的鋁製零件,2 型通常更合適。如果設計優先考慮外觀、顏色和一般耐腐蝕性,而非最佳耐磨性能,可陽極氧化鋁合金通常是更合適的材料選擇。
3型陽極處理常用材料
三型陽極氧化也主要用於鋁及鋁合金,但更常用於需要在嚴苛工況下運作的零件。它通常應用於工業、航空航太、汽車和設備相關領域的鋁製零件,在這些領域,耐磨性和表面硬度比裝飾性表面處理更為重要。
這種表面處理過程通常與用於製造功能性機械零件(例如外殼、接頭、閥體和機械部件)的鋁合金配合使用。在這種情況下,材料不僅必須與陽極氧化製程相容,還必須具備更強的表面保護能力,以應對使用過程中反覆接觸、摩擦或磨損。
在實際工程應用中,3 型陽極氧化劑最適合用於高性能應用的陽極氧化鋁合金。如果零件需要更高的耐久性和更硬的氧化層,而非廣泛的顏色選擇,則應從一開始就考慮硬塗層的性能來選擇材料。
如何選擇2型陽極氧化和3型陽極氧化?
首先要考慮的是零件在使用過程中需要滿足哪些要求。如果表面處理的主要目的是提高耐腐蝕性、保持顏色鮮豔以及在一般環境下保護零件,那麼2型表面處理通常是更合適的選擇。如果零件必須承受重度磨損、反覆摩擦或更嚴苛的使用條件,那麼3型表面處理通常是更可靠的選擇。
何時選擇2型陽極氧化
當表面處理主要要求提高耐腐蝕性、保持色彩鮮豔以及在適度的使用環境下保護零件時,第二種類型通常是更好的選擇。它尤其適用於裝飾性鋁製部件、外露組件以及那些外觀、色彩靈活性和低成本比最大耐磨性更重要的項目。
何時選擇3型陽極氧化
當零件需要承受更嚴重的磨損、反覆摩擦或嚴苛的使用條件時,3 型通常是更好的選擇。它更適用於功能性鋁製零件,因為在這些零件中,表面硬度、耐磨性和長期耐久性比裝飾性表面處理或豐富的顏色選擇更為重要。
何時容差和成本應影響選擇
公差和預算也應影響決策。如果設計包含緊密配合零件或項目對成本較為敏感,則通常更容易管理,因為 2 型塗層較薄,價格通常也較低。如果零件在沒有更強的耐磨保護的情況下會過快失效,則儘管 3 型塗層更厚更貴,但它仍然可能是更合適的選擇。
常見問題
3 型陽極處理是否總是物有所值?
並非總是如此。 3 型塗層通常成本更高,因為塗層更厚,製程要求也更高。如果零件主要需要耐腐蝕性、顏色和一般表面保護,2 型塗層可能就足夠了。當零件將面臨磨損、重複接觸或較嚴苛的使用環境時,3 型塗層則較為合適。
哪種陽極氧化類型更適合用於外觀裝飾性鋁製零件?
對於外觀裝飾件而言,2 型通常是更好的選擇,因為它具有更好的染色性和更廣泛的裝飾色彩選擇。如果項目對錶面效果或顏色一致性要求較高,2 型通常比 3 型更實用。
什麼時候應該更重視尺寸成長?
當零件包含緊密配合的孔、緊密配合的直徑、螺紋或配合面時,尺寸膨脹就顯得格外重要。在這種情況下,通常需要更加關注3型塗層,因為其較厚的塗層對最終尺寸的影響比2型塗層更大。
一個零件在一個專案中可以使用類型 2,而在另一個專案中可以使用類型 3 嗎?
是的。合適的陽極氧化類型取決於零件的使用條件,而不僅僅是零件名稱或材質。同一個鋁製零件,在裝飾性或輕型應用中可能使用 2 型陽極氧化,而在對磨損要求更高或工業環境則可能使用 3 型陽極氧化。
結語
2型陽極氧化與3型陽極氧化的差異不僅在於表面處理,更關乎設計與性能。 2型陽極氧化通常是需要耐腐蝕性和顏色靈活性的裝飾性鋁製零件的更佳選擇,而3型陽極氧化通常是需要在嚴苛條件下擁有更高硬度、耐磨性和長期耐久性的零件的更佳選擇。
在TiRapid,我們根據實際設計要求、表面性能和生產目標,幫助客戶為 CNC 加工的鋁零件選擇實用的陽極氧化方案。
















