
作為精密機械製造的基石,CNC車削利用電腦數控技術引導切削刀具對旋轉工件進行加工。從航空航太軸到醫療器材的微型螺紋,車削技術是關鍵零件生產的基礎。掌握加工細節和參數調整對於提高合格率和降低單位切削成本至關重要。
影響尺寸公差和表面粗糙度的關鍵因素
零件品質直接取決於工具機狀態、刀具選擇和切削參數。平衡這三個要素能夠提高生產效率和產品品質。
機器剛度和熱變形控制
結構穩定性是尺寸精度的基礎。
高速運轉時,主軸軸承和導軌摩擦產生的熱量會導致局部熱膨脹,從而改變刀尖相對於工件的精確位置。
- 床身結構選擇:與平床相比,斜床設計具有更優異的彎曲和扭轉剛度,其排屑路徑更短,可最大限度地減少主軸箱周圍的熱量積聚。
- 主軸熱伸長補償:油冷器保持主軸軸承溫度恆定,而數控系統中編程的熱膨脹係數則補償連續大批量生產過程中產生的膨脹。
- 傳動系統間隙維護:定期檢查滾珠螺桿預緊力和導軌滑塊,消除機械間隙,將重複定位精度鎖定在 0.003 毫米以內。
一旦確保機器處於最佳狀態,再搭配最佳刀具,就能最大限度地提高加工效率。
刀具幾何形狀和材料匹配
材料在切削應力作用下性能會發生劇烈變化,因此選擇合適的刀具材料和幾何形狀至關重要。
塗層硬質合金刀片在高溫切削區仍能維持較高的紅硬性,減緩刀尖磨損。
- 塗層材料選擇:TiAlN 塗層刀片在不銹鋼和高溫合金上表現優異,而未塗層、超細微晶硬質合金刀片(帶拋光槽)在鋁合金等有色金屬上表現最佳。
- 刀尖半徑(R 角)調整:粗加工需要較大的刀尖半徑(例如 R0.8)以承受較大的切削深度並增強刀尖強度;精加工使用較小的半徑(R0.2 或 R0.4)並結合較低的進給率,以降低切削阻力並獲得 Ra0.8 以下的鏡面光潔度。
- 前角和後角組合:切削延性材料時增加刀具前角可確保切屑形成平滑,防止積屑瘤(BUE)形成,從而降低表面品質。
要達到真正的切削效率,必須透過精確的參數調優來選擇合適的刀具。
平衡三個切割參數
主軸轉速、進給速度和切削深度相互關聯。優化這三者之間的平衡可以延長刀具壽命並縮短加工週期。
更快的參數並不總是能帶來更好的結果;數值需要根據工件硬度和刀具耐用性進行計算。
切削速度 (Vc) 取決於材料的可加工性,較硬的材料需要降低線速度以防止刀刃過熱。進給率 (f) 決定峰谷表面粗糙度,精車進給率通常設定在 0.05 mm/rev 至 0.12 mm/rev 之間。粗加工時的切削深度 (ap) 應盡可能利用刀具的切削能力以減少切削次數,而精加工時的切削深度則應保持較小(0.1 mm 至 0.25 mm),以最大限度地減少切削力。
微調參數為處理複雜幾何形狀奠定了堅實的基礎。
複雜軸和薄壁圓盤的加工技術
不規則或柔性工件在標準夾緊和切割方法下容易振動或變形,需要專門的製程策略。
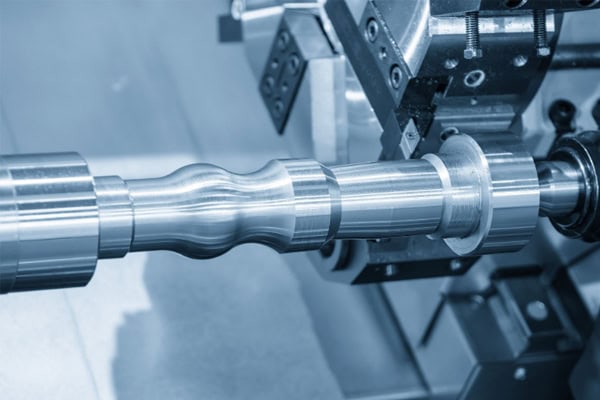
防止細軸彎曲變形
長徑比超過 10 的軸在徑向切削力作用下容易彎曲和顫動。
彈性變形會導致刀具中部膨脹、嚴重磨損和刀尖崩裂。
- 單夾持、單中心帶隨動支架:液壓尾座中心施加可控軸向夾緊力,而隨動支架支撐精確切削點以抵消徑向切削力。
- 反向車削方法:反轉進給方向-將刀具從主軸箱向尾座移動-使工件處於張力而非壓縮狀態,從而消除受力造成的彎曲。
- 應力消除與分階段加工:粗加工後進行應力消除退火,然後在最終精密車削前進行矯正,可消除扭曲同心度的殘餘內應力。
克服軸撓曲是控制薄壁部件變形的途徑。
控制薄壁圓盤的夾緊變形
薄環和薄盤在標準三爪卡盤的集中夾緊力作用下會變形,鬆開後會彈回原狀。
分散接觸壓力和降低夾緊力是維持尺寸穩定性的核心邏輯。
全圓弧形夾爪或環繞式筒夾卡盤擴大了接觸面積,避免了點接觸造成的局部壓痕。氣動或液壓系統將夾緊壓力降低到防止滑動所需的最小值,同時避免壓扁工件。精加工過程中的多道次輕切削最大限度地減少了熱量和切削阻力,從而消除了圓度誤差。
這些先進技術的標準化可以降低生產成本。
提高效率和降低單位成本的策略
一旦品質得到保證,程式最佳化和車間自動化就能縮短週期時間並提高獲利能力。
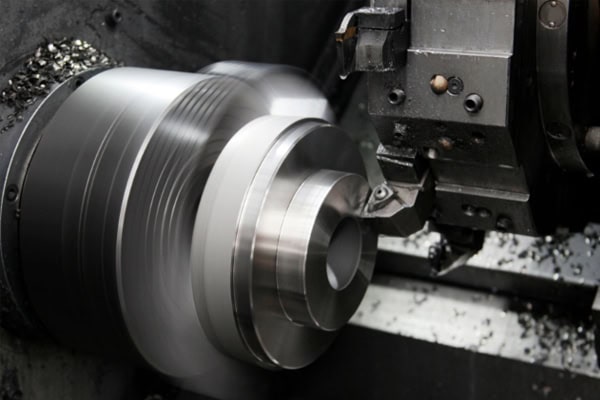
刀具路徑優化和非切削時間減少
詳細的程式碼決定了機器的空閒時間。
低效率的快速定位 (G00) 路徑和過於謹慎的縮回距離會在每個週期中增加隱性的秒數。
優化進刀和離刀路徑,使安全切削入口點更靠近工件輪廓。使用預設複合循環(例如 G76)進行螺紋加工,系統演算法可自動減少切削深度,與單次切削程式碼(例如 G92)相比,螺紋加工週期可縮短 20% 以上。將換刀點設定在接近間隙極限的位置,可最大限度地減少軸向行程。
將程式碼調整與硬體級自動化結合,可以帶來長期的生產力提升。
銑車升級與自動化物料搬運
整合流程並減少人工接觸點可提高現代機械車間的整體設備效率 (OEE)。
將多個工序合併到一台機器上,可以消除部門間的排隊時間,並消除因重新夾緊而產生的累積設定錯誤。
- 車銑複合加工:配備動力刀具和 C 軸控制的數控車削中心可在一次裝夾中完成外徑車削、端面銑削、橫孔鑽孔和攻絲。
- 棒料送料器和龍門機器人:自動棒料送料器或頂部安裝的龍門機器人負責毛坯裝載和成品卸載,從而實現全天候無人值守的無人值守生產。
- 零點快速更換系統:工作台零點夾緊板允許在機器外進行夾具設置,將設定更換時間從數小時縮短到數分鐘。
系統化的流程最佳化和自動化打造了精實化、極具競爭力的精密加工營運。
數控車削是一門綜合性的工程學科。從工具機剛性維護、刀具幾何形狀到參數調優和無變形工件夾持,每個細節都直接影響最終零件的精度和生產成本。靈活運用客製化的加工技術並結合現代自動化技術,能夠幫助機械加工車間提高合格率、最大化生產效率,並在競爭激烈的市場中獲得顯著的成本優勢。















