
PBT材料是一種半結晶工程熱塑性塑料,因其尺寸穩定性、電絕緣性、耐化學腐蝕性、機械強度和高效的注塑成型性能而備受青睞。製造商將其用於連接器、感測器外殼、開關、電器元件、閥門部件、汽車電子產品以及其他需要在溫度和濕度變化條件下保持可靠尺寸的零件。
本指南解釋了什麼是 PBT 材料,其聚合物結構如何影響性能,有哪些等級可供選擇,PBT 如何進行注塑成型和 CNC 加工,工程師必須控制哪些設計和加工風險,以及如何確定 PBT 是否適用於電氣、汽車、工業、醫療或消費品應用。
什麼是PBT材料?
PBT是聚對苯二甲酸丁二醇酯的縮寫。它屬於熱塑性聚酯家族,具有半結晶分子結構,有利於快速結晶、相對較低的吸濕性、穩定的電氣性能和高效的大批量成型。
聚合物的結構與組成
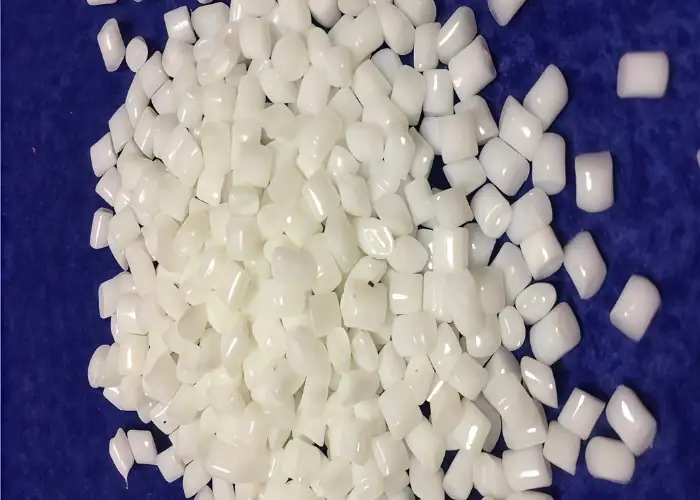
PBT通常是透過對苯二甲酸或對苯二甲酸二甲酯與1,4-丁二醇的反應而得。所得聚合物含有芳香族聚酯基團,這些基團賦予其強度、耐熱性、化學穩定性和電絕緣性。
PBT的半結晶結構使其有別於聚碳酸酯等非晶態塑膠。冷卻過程中,部分聚合物會形成有序的結晶區域。這些區域能夠提高材料的剛度、抗蠕變性、耐化學性和尺寸穩定性,但也會產生成型收縮,這在模具設計中必須加以考慮。
與PET相比,PBT更容易結晶,且通常在較低溫度下加工。其更快的結晶速度有助於縮短注塑成型週期,而其衝擊性能——尤其是在較低溫度下——對於某些工程部件而言更具優勢。
PBT是如何供應的?
PBT最常見的供應形式是射出成型用的顆粒。製造商提供各種等級的PBT,包括未填充級、玻璃纖維增強級、阻燃級、耐水解級、低翹曲級、摩擦學級、食品接觸級和醫療技術級,以滿足不同的工程需求。
擠出成型製程還可以生產PBT板材、棒材、型材、管材、薄膜和其他半成品。這些標準件可以加工成原型、替換零件、小批量生產零件,或是難以直接在模具中成型的精密零件。
並非所有牌號的材料都有所有現貨形式。射出成型材料可提供最廣泛的增強材料和功能性添加劑,而可加工板材和棒材的選擇可能較為有限。因此,在最終確定部件設計之前,應確認材料的可用性。
工程師為何選擇PBT?
PBT 兼具強度高、剛性佳、蠕變小、吸濕性低、耐化學腐蝕、電絕緣性佳、易於成型等優點。這種均衡的性能使其適用於通用塑膠尺寸穩定性不足,而高性能聚合物又會增加不必要成本的場合。
由於PBT材料在氣候變遷條件下仍能保持相對穩定的機械和電氣性能,因此電氣和汽車設計師經常選擇PBT材料。阻燃和耐水解等級的PBT材料進一步拓展了其在連接器、感測器、充電系統、控制單元和高壓設備等領域的應用。
PBT材料的選擇仍應依據具體的等級,而不僅僅是聚合物名稱。增強等級、阻燃劑化學成分、衝擊改質、紫外線穩定性、耐水解性、顏色以及法規狀態都會顯著影響其加工性能和最終部件的性能。
PBT材料的關鍵特性
PBT的性能取決於樹脂配方、增強材料、調理條件、壁厚、溫度、製造方法和測試標準。通用材料系列描述有助於初步選擇,但最終設計值必須參考特定的牌號資料表。
機械強度、剛度和蠕變
未填充的PBT兼具韌性、剛性和表面品質等優點,適用於製造卡扣、蓋板、電氣外殼、開關和機械部件等,這些部件對結構穩定性的要求高於許多通用熱塑性塑膠。
玻璃纖維增強材料可顯著提高剛度並減少負載下的變形。典型的PBT GF30可加工型材的拉伸模量約為3400MPa,拉伸強度約為46MPa,彎曲強度約為78MPa。這些數值僅適用於所引用的型材產品,不應被視為PBT的通用資料。
PBT材料也具有良好的抗蠕變性能,但其持續承載能力會隨著溫度和使用時間的增加而降低。卡扣配合、螺紋連接、過盈配合、彈簧和無支撐凸台的設計應基於長期蠕變數據,而不僅依賴短期拉伸強度。
耐熱性和熱行為
許多牌號的PBT熔點接近220–225°C,但熔點並不等於允許的工作溫度。即使溫度遠低於聚合物的熔點,零件也可能發生剛度下降、蠕變或超出公差範圍的變化。
典型的GF30 PBT型材的短期使用溫度約為200°C,長期使用溫度接近110°C。其他化合物的耐熱性能可能更高或更低,具體取決於增強材料、熱穩定性、壁厚、負載和測試方法。
塞拉尼斯公司表示,部分PBT產品系列可承受高達約140°C的連續使用溫度。這是產品組合層面的性能指標,而非通用額定值,因此設計人員在確定連續使用溫度上限之前,必須驗證特定的材料等級和工作應力。
吸濕性和尺寸穩定性
與許多聚醯胺相比,PBT的吸濕性相對較低。這有助於其機械尺寸和電絕緣性能在環境濕度變化時保持更穩定,這對於連接器、開關、感測器本體和精密模製外殼等應用至關重要。
TECADUR PBT GF30 代表性庫存等級在 23°C 下 24 小時後的吸水率約為 0.02%,96 小時後的吸水率約為 0.04%。實際值會因配方、測試方法、壁厚和暴露條件而異。
低吸濕性並不意味著完全能抵抗熱水損害。普通PBT在高溫水環境下會發生水解降解。耐水解等級的產品則添加了穩定劑,以減緩聚合物鏈的斷裂,從而延長其在高溫高濕環境下的使用壽命。
電氣絕緣和火焰行為
PBT具有優異的介電性能和絕緣電阻,因此常用於連接器、插座、開關、線圈骨架、控制元件和高壓電氣組件。其低吸濕性有助於減少氣候條件變化引起的電氣性能波動。
阻燃性能因等級而異。標準PBT可能無法滿足嚴格的電氣防火要求,而特殊配方等級的PBT在特定厚度和顏色下可以滿足UL94 V-0和其他電氣絕緣標準。
僅標註「PBT,阻燃」的通用圖紙說明不夠精確。規格說明應明確供應商等級、顏色、最小壁厚、適用的UL認證或標準,以及任何要求的無鹵或監管條件。
化學、摩擦和磨損性能
PBT通常能耐受油、油脂、燃料、污漬和許多工業化學品。然而,其相容性取決於特定的化學品種類、濃度、溫度、暴露時間、機械應力以及PBT的配方。
該材料還為特定導軌、滾輪、滑動機構和運動部件提供優異的摩擦和磨損性能。摩擦學化合物可包含潤滑劑、增強材料或PBT/PET共混物,以改善摩擦、磨損、噪音和黏滑性能。
PBT不應被描述為普遍耐熱水、耐強鹼或耐所有溶劑。例如,GF30標準等級的產品明確指出其耐60°C以上熱水的能力有限,而耐水解配方則是為更嚴苛的濕熱環境而開發的。
代表性PBT材料數據
以下數值僅代表一種玻璃纖維增強可加工PBT基材牌號。這些數值有助於了解其整體性能範圍,但並非所有未填充、注塑成型、增強、阻燃或耐水解PBT化合物的規格參數。
| Property | 代表性PBT GF30值 | 工程意義 |
| 密度 | 1.46g /cm³ | 由於玻璃纖維增強,其值高於未填充的PBT。 |
| 拉伸模量 | 3400MPa | 表示剛度相對較高 |
| 抗拉強度 | 46MPa | 所引用股票型態的短期測試價值 |
| 抗彎強度 | 78MPa | 與受彎載荷的部件相關 |
| 夏比衝擊強度 | 37千焦/平方米 | 等級和測試特定的衝擊性能 |
| 熔點溫度 | 224°C | 處理參考值,而非連續使用限制 |
| 長期使用溫度 | 110°C | 所提及產品的供應商指南 |
| 短期使用溫度 | 200°C | 有限時長暴露指南 |
| 熱膨脹 | 80–100µm/m·K | 仍然遠高於大多數金屬。 |
| 吸水率 | 0.02小時後24% | 支援尺寸和電氣穩定性 |
| UL94 評級 | HB | 此特定等級鋼材的火焰性能 |
設計人員不應將不同等級的PBT材料的特性值混用到相同材料規格中。注塑成型的PBT GF30連接器化合物與機械加工的GF30坯料相比,其強度、收縮率、阻燃性、耐水解性、纖維取向和尺寸特性可能存在差異。
常用PBT等級和改良型
PBT 並非單一的塑料,而是涵蓋廣泛的材料家族。牌號的選擇決定了最終零件的重點是韌性、剛性、電氣安全性、低翹曲度、耐水解性、外觀、法規符合性或生產效率。
未填充的PBT
與高強度增強型PBT相比,未填充的PBT通常具有更好的韌性、表面外觀、焊接性能和延伸率。它適用於對剛度要求不高的蓋板、旋鈕、小型外殼、夾子、開關和其他元件。
其較低的剛度有利於卡扣配合和柔性組裝。然而,未填充的PBT通常比玻璃纖維增強型PBT具有更大的成型收縮率和更低的結構剛度,因此大面積的平面截面可能需要加強筋或改變幾何形狀。
未填充樹脂更容易著色,並且可以製成光滑的模塑表面。在外觀至關重要的情況下,樹脂、模具表面處理、澆口位置、流路和加工溫度應作為一個完整的系統來開發。
玻璃纖維增強PBT
玻璃纖維增強PBT的常用增強比例約為15%、20%、30%或更高。添加玻璃纖維可以提高材料的剛度、尺寸穩定性、耐熱變形性能以及在機械負載下的抗變形能力。
增強材料也帶來了設計上的挑戰。纖維會沿著熔體流動方向排列,因此收縮和機械性能都具有方向性。壁厚不均、澆口位置、熔接線以及局部纖維取向都可能導致翹曲或不同方向上的強度差異。
加工後的玻璃纖維增強PBT比未填充的PBT更具磨蝕性。切削刀具、進給速度、刃口幾何形狀、除塵措施和表面處理要求都應考慮纖維暴露和可能的邊緣磨損問題。
耐水解PBT
耐水解PBT材料專為暴露於高溫高濕環境的零件而設計。典型應用包括汽車感測器、電動車連接器、引擎室電氣系統以及暴露於濺水或潮濕熱循環環境的零件。
水會破壞聚酯分子鏈,尤其是在高溫加速反應的情況下。耐水解添加劑可以延緩這種降解,使零件在濕熱條件下更長時間地保持機械和電氣性能。
高耐火等級並不意味著可以免除測試。溫度、暴露時間、壓力、化學添加劑、道路鹽、密封設計、壁厚和機械應力都會影響使用壽命。
阻燃和低翹曲等級
阻燃PBT化合物廣泛應用於電氣和汽車零件,這些零件必須滿足特定的防火安全和絕緣要求。現有配方還可針對高相對耐電痕指數、耐電弧性、顏色穩定性或高電壓性能等特性進行最佳化。
低翹曲複合材料透過調整增強材料、礦物含量、聚合物共混物和流動性能,來提高平整度和尺寸重複性。它們適用於大尺寸外殼、框架、連接器以及具有非對稱幾何形狀的零件。
材料替換需要仔細驗證。從一種阻燃或低翹曲等級的材料更換為另一種,可能會改變模具收縮率、流動長度、表面光潔度、熔接線強度、電氣性能和零件尺寸。
食品接觸級和醫用級
食品接觸和醫療應用需要提供特定等級的合規性證明文件。通用的PBT標誌並不能證明其適用於食品接觸、飲用水、生物相容性、醫藥或醫療器材。
醫用 PBT 等級可提供受控生產、變更通知服務、生物相容性文件、一致的顏色、減少摩擦的配方,或用於藥物傳輸和診斷組件的增強。
成品器械仍由製造商負責。材料文件必須與滅菌、接觸時間、化學品暴露、組裝方法、製造流程和適用法規一併審核。
PBT材料是如何加工的?
PBT可採用注塑成型、擠出成型、吹塑成型、焊接、黏接和數控加工等製程進行加工。射出成型是目前最主要的生產方法,因為這種聚合物結晶迅速,能夠實現複雜、大量零件的短週期生產。
注射成型
射出成型製程廣泛應用於連接器、開關、感測器外殼、家電組件、汽車電子產品、醫療器材機械裝置以及其他精密零件的生產。 PBT材料的快速結晶特性有助於提高生產效率,但必須嚴格控制濕度和溫度。
熱塑性聚酯樹脂在熔融加工過程中,如果樹脂中水分過多,可能會發生水解。巴斯夫通常建議加工時樹脂水分含量低於0.04%,並使用乾燥空氣或真空設備進行預乾燥。一份典型的加工工藝單上規定,加工溫度約為80–120°C,加工時間為4小時,但具體要求取決於樹脂牌號。
熔體和模具溫度會影響流動性、結晶度、收縮率、表面品質和最終機械性能。巴斯夫列出的典型熔膠溫度範圍約為 250–280°C,而對於增強型鋼或需要改善表面外觀的產品,通常會採用更高的模具溫度。
擠壓成型與半成品型材
擠出製程可以生產片材、棒材、管材、型材、薄膜和單絲。這些半成品可以切割或加工成小批量生產的零件、夾具、閥門零件、絕緣體和替換零件。
並非所有註塑級材料都適合擠出成型。熔體強度、黏度、結晶性能、冷卻控制和尺寸穩定性決定了配方是適用於片材還是型材。
對於精密數控零件而言,坯料形狀的製造和退火歷史至關重要。殘餘應力、纖維取向、中心線質量、平面度和厚度變化都會影響最終的加工尺寸。
數控加工
PBT材料可進行CNC銑削、車削、鑽孔、鉸孔和精加工。其半結晶結構和尺寸穩定性使得製造商在加工參數與材料等級相符的情況下,能夠獲得精確的幾何形狀和良好的表面品質。
機械加工適用於原型製作、小批量生產、替換零件、工程驗證或模製毛坯的二次精加工。當年需求量不足以抵銷射出成型模具的投資時,機械加工還可以避免射出成型模具的製造。
混合製程可以將模塑與數控加工結合。模塑坯料可提高材料利用率和大量生產效率,而數控加工則可控製密封面、軸承介面、關鍵孔或其他需要更高精度的特性。
PBTCNC加工指南
PBT通常比高彈性或對濕度敏感的塑膠更容易加工,但不應直接套用金屬切割的原理。熱量產生、夾緊壓力、增強材料、坯料應力和熱膨脹等因素仍然至關重要。
切削刀具、熱和切屑控制
銳利的硬質合金或高速鋼刀具可用於許多PBT加工操作。鋒利的切削刃可減少摩擦、熱量產生、毛刺形成和切割力。強化級PBT通常更適合使用耐磨的硬質合金刀具。
PBT材料的導熱係數低於金屬,因此過多的切削熱量會集中在刀具和工件附近。適當的進給量、切屑負荷、間歇切削、空氣冷卻和排屑可以限制局部軟化和尺寸變化。
需要進行液冷時,應確認冷卻液的兼容性。醫療或食品零件可能更適合乾式加工或採用清潔相容的冷卻方法,因為這些方法不會產生難以清除的殘留物。
工件夾持和尺寸控制
夾具應在不產生過大夾緊應力的情況下支撐工件。對於薄壁或大型平面零件,寬口鉗口、軟墊、真空夾具和分佈式支撐是更佳選擇。
從厚板加工零件時,可能需要從相對的兩側均衡去除材料。如果從一側移除大部分材料,會導致內部應力釋放不均勻,從而產生彎曲、扭曲或平面度損失。
由於PBT的膨脹係數高於鋁或鋼,因此應控制檢測溫度。僅對功能性特徵設定非常嚴格的公差,並根據溫度、壁厚、負荷和使用環境等因素留出合理的容差。
玻璃填充PBT的加工
玻璃纖維會增加磨損,並可能縮短刀具壽命。切削刀具應保持足夠鋒利,以便乾淨利落地剪斷增強材料,而不是將纖維從加工邊緣拉扯下來。
纖維取向會在不同的表面上產生不同的表面紋理。沿著纖維主導方向銑削與橫切纖維方向銑削可能會產生不同的表面光潔度,尤其是在註塑成型坯料上。
設計人員還應考慮密封、滑動或裝飾表面上的裸露纖維。增強型PBT可能具有更高的剛度,但其加工外觀不如未填充的PBT均勻。
PBT的優點和局限性
PBT材料性能均衡,但其適用性取決於使用環境和等級。不應僅僅因為某種PBT材料出現在現有部件上,或其他等級的PBT材料在其他應用中表現良好就選擇它。
| PBT優勢 | PBT的局限性 |
| 低吸濕性 | 標準等級的產品在高溫潮濕的環境下會發生水解。 |
| 良好的尺寸穩定性 | 成型收縮和纖維取向會導致翹曲。 |
| 強電絕緣 | 火焰性能取決於牌號和厚度。 |
| 快速結晶和短成型週期 | 樹脂在熔融加工前必須仔細乾燥。 |
| 良好的耐化學性和耐油性 | 並非所有化學品都具有相容性。 |
| 提供加強型和功能型兩種等級 | 增強型鋼材對機械加工的磨損性較強。 |
| 良好的表面外觀 | 玻璃纖維可能會在表面顯現出來。 |
| 有效的蠕變和磨損性能 | 高溫負載能力仍取決於牌號。 |
| 比許多高性能聚合物成本更低 | 在所有嚴苛環境下,它都無法取代PPS、PEEK或PPA。 |
PBT 與 PET 和 PA66 的比較
PBT、PET 和 PA66 都可用於製造工程零件,但它們的加工性能和環境響應各不相同。選擇時應基於具體的增強型或非增強型等級,而不僅僅是聚合物的縮寫。
| 選擇因素 | PBT | 聚酯 | PA66 |
| 聚合物家族 | 熱塑性聚酯 | 熱塑性聚酯 | 聚酰胺 |
| 模塑過程中的結晶 | 比較快 | 整體比較慢 | 與年級相關的 |
| 吸濕性 | 低 | 低 | 高於PBT |
| 濕度下的尺寸穩定性 | 整體強勁 | 整體強勁 | 更容易受到條件反射的影響 |
| 低溫影響 | 通常比PET更好。 | 與年級相關的 | 與年級相關的 |
| 強度和耐熱性 | 良好;用玻璃纖維改良後更佳 | 良好;通常硬度較高 | 增強等級可能超過 PBT |
| 共同優先事項 | 電氣零件和高效成型 | 精密機械和聚酯部件 | 更高強度的結構和熱應用 |
Ensinger 指出,PBT 通常比 PET 具有更好的低溫衝擊強度,而旭化成指出,增強型 PA66 可以為特別苛刻的結構應用提供更高的機械強度和耐熱性。
在需要降低濕度敏感度和保持穩定電氣性能的情況下,PBT 可能優於 PA66。而在需要更高結構強度或耐熱性,且對濕度敏感性要求較高的情況下,PA66 可能更為合適。
PBT和PET不應被視為可互換的材料。結晶速率、成型週期、衝擊性能、庫存形式、表面光潔度和等級配方都會影響哪種聚酯材料更實用。
PBT材料的常見應用
PBT適用於需要同時具備電絕緣性、尺寸穩定性、成型精度、表面品質以及耐油或耐工業化學品性能的零件。具體應用仍需確定是否需要未填充、增強、阻燃、耐水解或受監管等級的PBT材料。
| 應用領域 | 典型的PBT組件 | 主要選擇原因 |
| 汽車業 | ECU外殼、感應器、連接器、點火部件和充電部件 | 電氣絕緣性、耐熱性和尺寸穩定性 |
| 工業設備 | 閥門零件、泵浦殼、齒輪和機械支架 | 耐化學腐蝕性、剛性和低蠕變性 |
| Medical | 注射筆部件、吸入器機構和診斷組件 | 特定等級的合規性、精度和表面質量 |
| 航太 | 電氣連接器和選定的內部或控制組件 | 絕緣性、強度和阻燃等級的供應情況 |
| 自動化 | 感測器本體、接線端子和執行器組件 | 尺寸重複性和電氣性能 |
| 顯示器與電子產品 | 開關、插座、連接器、線圈骨架和絕緣外殼 | 介電性能和快速成型 |
| 機器人 | 感測器介面、齒輪機構和控制殼體 | 剛度、磨損性能和尺寸穩定性 |
| 消費產品 | 家電把手、開關、旋鈕和個人護理組件 | 外觀、耐化學性和生產效率 |
| 航空航天與國防 | 合格的連接器和電氣支撐組件 | 特定等級的阻燃、電氣和環境性能 |
| 動力運動 | 感測器外殼、連接器和控制系統組件 | 耐油、耐振動、耐濕、耐溫度循環 |
| 石油與天然氣 | 選定的儀器和流體處理組件 | 耐化學性,取決於等級和介質驗證 |
PBT 在電動車和充電系統中尤其重要,因為連接器和電氣外殼可能需要絕緣、色彩穩定性、阻燃性、耐熱衝擊性能和耐冷卻液性能。
PBT零件的設計考量
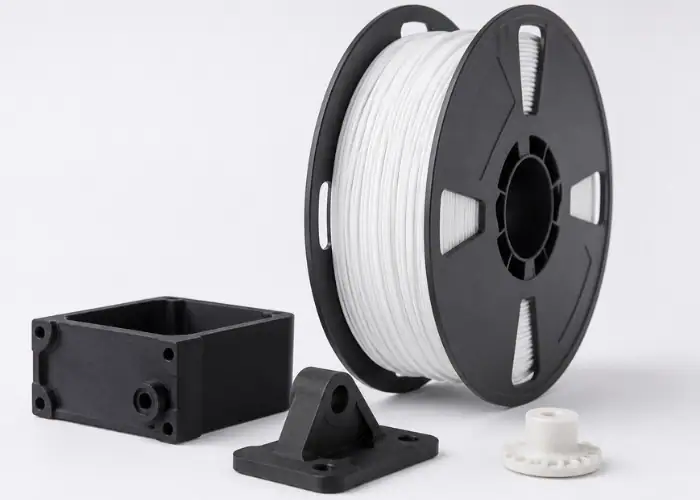
材料選擇和幾何形狀應同步設計。在機械加工金屬或非晶態塑膠中表現良好的特徵,在註塑成型的PBT中可能會產生縮痕、熔接線強度不足、翹曲、纖維取向問題或應力集中等缺陷。
壁厚、肋條和凸台
模塑壁厚應盡可能保持均勻。突變處的壁厚冷卻速率不一致,可能導致縮痕、空隙、收縮率差異和變形。
加強筋可以在不增加過厚壁面的情況下提高剛度。加強筋的厚度、高度、拔模斜度、間距和連接半徑應與基壁和預期熔體流動相協調。
凸台應由加強筋支撐,而非透過大型實心塊連接。在模具發布前,應檢查螺絲負載、嵌件安裝、蠕變、熔接線和局部纖維取向等問題。
收縮和翹曲
PBT的收縮率取決於牌號、增強材料、澆口位置、壁厚、模具溫度、保壓方式、冷卻方式和流動方向。巴斯夫某款典型的未填充牌號PBT在規定的測試條件下,平行方向的成型收縮率約為1.3%,垂直方向的成型收縮率約為1.6%。
玻璃纖維通常會減少總收縮率,但會增加定向性能。流動方向收縮率與橫向收縮率之間的差異可以使寬大或不對稱的部件彎曲。
因此,模具尺寸應使用所選牌號的精確數據。通用PBT收縮率值對於精密模具而言不夠可靠,尤其是在未填充、GF15、GF30、礦物填充和低翹曲化合物之間切換時。
熱水、化學物質和戶外暴露
標準PBT等級的材料在環境濕度下可能表現良好,但長時間暴露於熱水中會降解。靠近冷卻迴路、蒸氣、潮濕熱源或引擎室濺水環境的零件應評估是否採用耐水解材料。
必須在工作溫度和應力條件下檢查化學相容性。即使某種材料在實驗室短時間浸泡後仍可能在組裝負載下的長期使用中出現裂縫或強度下降。
戶外部件應使用適當的耐候或抗紫外線等級材料。天然PBT材料不應自動被認為適用於長時間紫外線照射。
公差和功能特性
射出成型可以提供極佳的重複性,但成型公差取決於模具精度、收縮率、纖維取向、澆口位置、冷卻和生產控制。
CNC 加工可以更精確地控制各個界面,但薄壁、無支撐跨度、熱膨脹、內應力和玻璃纖維取向仍然會影響最終穩定性。
關鍵配合件應在實際使用溫度、濕度和負載條件下進行驗證。在室溫下通過檢驗的尺寸,在經歷熱循環或濕熱暴露後,其性能可能會改變。
如何選擇合適的PBT材料?
應根據部件的最高風險要求選擇合適的PBT等級。若不考慮濕度、防火性能、加工性能或合規性,而選擇最硬或最便宜的化合物,則可能導致後續的重新設計和驗證成本。
| 專案需求 | 建議的PBT方向 |
| 普通外殼或開關 | 未填充的PBT |
| 高剛性和結構支撐 | 玻璃纖維增強PBT |
| 濕熱環境 | 耐水解PBT |
| 具有平面度風險的寬精度外殼 | 低翹曲PBT |
| 電氣防火要求 | 經認證的阻燃PBT |
| 滑動或齒輪機構 | 摩擦學或磨損改性PBT |
| 食品接觸部件 | 經認證的食品接觸級 |
| 醫療器材機制 | 合格的醫療技術等級 |
| 戶外組件 | 紫外線或耐候性穩定等級 |
| 原型或小批量生產 | 可加工的PBT坯料形狀 |
| 高體積複雜幾何 | 注塑 |
| 具有關鍵接口的模製坯料 | 射出成型加數控精加工 |
在批准之前,工程師應確認完整的材料名稱、增強等級、顏色、供應商等級、加工方法、監管文件、調節和測試條件。
常見問題
PBT材料能否維持嚴格的CNC加工公差?
PBT材料具有較高的尺寸穩定性,因此可以進行精密加工。然而,可達到的公差取決於坯料應力、加強筋、壁厚、特徵尺寸、夾緊方式、切削溫度、檢測溫度和操作條件。關鍵尺寸應單獨評估,而不是對整個零件應用單一的嚴格公差。
玻璃纖維填充的PBT材料總是比未填充的PBT材料更好嗎?
不。玻璃纖維增強PBT雖然剛度更高、變形更小,但對刀具的磨損性更強,延展性更差,方向性更強,並且可能出現纖維外露。當不需要最大剛度時,未填充的PBT可以提供更好的韌性、表面外觀和卡扣配合性能。
標準PBT能否在熱水中連續使用?
標準PBT材料在高溫水環境中可能發生水解降解。對於熱水、高濕度、汽車感測器和濕熱應用,應考慮使用耐水解等級的材料。性能鑑定應反映實際溫度、暴露時間、化學品種類和機械應力等因素。
PBT零件應該採用射出成型還是CNC加工?
對於大批量複雜零件,在模具成本得到認可後,注塑成型通常更經濟。 CNC加工更適合原型製作、小批量生產、替換零件、設計驗證以及利用標準零件加工高精度特徵。當需要兼顧材料利用率和加工精度時,也可以對射出成型的毛坯進行精加工。
結語
PBT材料兼具機械強度、尺寸穩定性、電絕緣性、耐化學性和高效注塑成型性能等優點。成功選型取決於區分未填充、增強、耐水解、阻燃、低翹曲、醫用和食品接觸級PBT材料,同時也要考慮耐熱性、耐濕性、收縮率、纖維取向、加工條件和長期負荷等因素。
在TiRapid,我們為客製化 PBT 和工程塑膠零件提供精密 CNC 加工和製造服務,幫助客戶控製材料選擇、加工穩定性、尺寸精度、表面品質和功能性能,以滿足苛刻的應用需求。
















