
尼龍作為一種常見的工程塑料,因其優異的強度、耐磨性和自潤滑性能,被廣泛應用於機械、汽車、電氣等領域。它不僅適用於注塑成型,也非常適合數控加工。本文將從尼龍的基本特性入手,系統地講解其在數控加工中的實用技巧和注意事項,幫助您更深入地了解如何更有效率地將尼龍材料應用於精密製造。
事件 Is N尼龍
尼龍是一種合成聚合物,全稱為聚醯胺,由杜邦公司於1935年首次開發,廣泛應用於工程製造領域。在實際專案中,我最常用的是PA6和PA66,它們具有優異的機械強度(PA66的拉伸強度為80-90 MPa)、良好的耐磨性、低摩擦係數(0.25),並且在乾摩擦條件下可以長時間穩定運作。
尼龍還具有良好的耐油性和耐鹼性,以及優異的電絕緣性能,使其成為汽車零件、電子元件、滑動部件、齒輪和工業滑輪的理想材料。
在CNC加工中,尼龍材料因其熱塑性和中等硬度,非常適合車削、銑削和鑽孔等加工操作。尤其是在對輕量化和自潤滑性要求較高的應用場景中,尼龍材料可以有效地替代部分金屬零件,同時降低系統噪音和維護成本。
無論是未增強的PA6還是添加30%玻璃纖維增強的PA66-GF30,透過合理的刀具選擇和加工參數,我都能達到±0.05毫米的公差。對於結構件和功能件,尼龍始終是我推薦的性價比最高的材料之一。
共同 TYPES Of N尼龍 And T繼承者 Performance D推論
在我參與過的各種專案中,尼龍不僅以其強度和韌性著稱,而且還衍生出多種改性型號以滿足不同的應用需求。最常用的類型包括PA6、PA66、PA12和玻璃纖維增強尼龍。它們之間的性能差異直接影響加工策略和最終應用性能。不僅種類繁多,而且每種等級的物理性能也存在顯著差異。
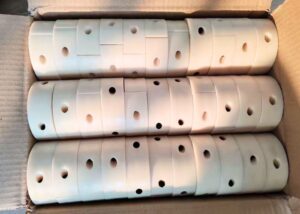
在我的CNC加工專案中,我會根據零件的用途、機械性能要求和環境條件選擇合適的尼龍材料。以下是對幾種常用尼龍材料的分析:
PA6(尼龍6)
PA6是我最常加工的尼龍材質之一,特別適用於滑輪、導軌和一般結構件。它的抗拉強度高達80 MPa,斷裂伸長率高達50%,並且具有良好的抗衝擊性和韌性。然而,它的吸水率高達2.5%,濕度變化會影響尺寸精度,因此我通常需要在加工前將其乾燥6-12小時(80℃)。
PA66(尼龍66)
與PA6相比,PA66具有更高的結晶度,拉伸強度提高至85-95 MPa,熱變形溫度可達250℃(0.45MPa以下)。它常用於製造連接器、齒輪、緊固件等承受高力的零件。 PA66剛性較強,但吸濕性也較高,加工前需充分乾燥。
PA12
PA12 是我在需要高尺寸穩定性和低吸水率的項目上的首選材料,例如醫用密封件、氣動接頭等。它的吸水率低至 0.2%,加工後的尺寸保持性極佳。雖然其抗拉強度略低(約 50-60 MPa),但其耐化學性和抗衝擊性優異,使其成為精密結構件的理想選擇。
30%玻璃纖維增強尼龍
這種型號的尼龍材料抗拉強度可提升至90 MPa以上,部分型號甚至可達130 MPa。它是我加工高強度支撐件(如支架和承重殼體)時的首選材料。其剛度、尺寸穩定性和熱變形溫度遠高於未增強尼龍,但加工過程中刀具磨損也顯著增加。我通常使用硬質合金刀具,並輔以霧冷,以延長刀具壽命並獲得更好的表面品質。
可以 N尼龍 Be P已處理 By CNC
尼龍是一種適用於數控加工的工程塑料,具有良好的切削性能和廣泛的加工適應性。其加工難度適中,但也需要掌握一些關鍵技能,例如材料應力控制、刀具選擇、冷卻方法等。尤其是在大量生產中,必須事先控制尺寸穩定性、吸濕性和熱膨脹性,否則極易出現公差偏差或表面缺陷。
準備 W獸人 B之前 N尼龍 P加工(SUCH As A研磨, D嘗試)
尼龍具有吸濕性,因此加工前的乾燥至關重要。例如,PA6 的吸水率高達 2.5%,遇水後尺寸膨脹可能超過 0.3%。我通常將其在 80°C 下乾燥 8-12 小時,以確保其含水率降至 0.2% 以下。此外,對於高應力模坯(例如注塑件),我會考慮進行退火處理(90°C-100°C,2 小時),以釋放內應力,防止加工過程中出現翹曲或開裂。
推薦的 M修整 P參數(Ctting S尿了, F種子, D埃普斯 Of Cut)
根據尼龍類型的不同,加工參數略有不同:
尼龍6/尼龍66
切割速度:180–250 公尺/分鐘
進給速度:0.1-0.3毫米/轉
切削深度:0.5–1.5 毫米
30%玻璃纖維增強尼龍
切削速度:100-180 公尺/分鐘(因為玻璃纖維會磨損刀具)
使用硬質合金刀具或鈦塗層高速鋼刀具,並使用噴淋冷卻系統保持溫度穩定。
在許多實驗中,我發現使用帶有斷屑槽的工具可以減少切屑纏繞,減少熱量積聚,並提高表面品質。
共同 P加工 P鬧事 And S解決方案(EDGE C崩潰, E擴展)
問題1:許多 C髖部/Burrs尼龍
材料韌性高。如果刀具不夠鋒利或進給力過大,容易拉扯材料而不是切削它。解決方法是使用鋒利的刀具,並採用較小的前角,同時將進給速度降低到0.1毫米/轉。
問題 2:維度 E擴展/D資訊
這主要是因為吸濕或局部受熱不均導致應力釋放所造成的。我透過預乾燥材料並採用分階段粗加工+精加工的策略來避免這種情況。例如,粗加工和精加工之間間隔4小時有助於穩定材料。
表面 T吃飯 M方法(P拋光, Dyeing, S(爆破)
雖然尼龍表面本身比較光滑,但如果有特殊要求,我通常會這樣做:
機械拋光:提高透明度或光滑度(Ra<0.8 μm )
染色:用於客製化顏色,常見於消費品外殼。
噴砂:用於改善摩擦性能或獲得啞光效果,常用於手持部件!
比較 A分析 Of N尼龍 And O療法 E工程學 P塑膠製品
在實際加工項目中,尼龍經常與其他常見的工程塑膠進行比較,例如POM、ABS和聚碳酸酯(PC)。我的經驗是,尼龍適用於對強度、耐磨性和自潤滑性有中等要求的零件;POM的耐磨性更佳;ABS輕質但強度較低;而PC在透明度和抗衝擊性方面更勝一籌。材料選擇的關鍵在於性能匹配,尤其要關注摩擦係數、吸濕性和熱變形溫度。
| 比較維度 | 尼龍(PA6/PA66) | POM(聚甲醛) | ABS(丙烯腈丁二烯苯乙烯) | 聚碳酸酯(PC) |
| 摩擦係數 | ≈0.25 | ≈0.2 | ≈0.35 | ≈0.4 |
| 耐磨性 | ★★★★☆ | ★★★★★ | ★★☆☆☆ | ★★☆☆☆ |
| 衝擊強度 | 中等 | 中等 | 通常 | 非常高(>850 J/m) |
| 尺寸穩定性 | 中(高吸濕性) | 高(低吸濕性) | 高 | 中等 |
| 熱變形溫度 | 約200–250°C | 約160–180°C | 約90–100°C | 約135–145°C |
| 處理性能 | 優秀 | 優秀 | 優秀 | 通常 |
| 推薦用途 | 齒輪、滑塊、襯套 | 滑輪、軸承、齒條 | 住房、玩具、結構支撐 | 透明蓋,抗衝擊外殼 |
共同 I行業 A應用 S塞納里奧斯 尼龍
在我的數控加工專案中,尼龍材料因其輕量、高強度、自潤滑性和優異的電絕緣性能而被廣泛應用於眾多關鍵產業。無論是在汽車、電子、食品或醫療設備領域,我都會根據其機械性能要求、環境條件和相關法規標準,選擇合適的尼龍類型(例如PA6、PA66、PA12、玻璃纖維增強尼龍等)。尼龍的拉伸強度可達90 MPa,熱變形溫度可達250°C。此外,尼龍還具有良好的尺寸穩定性和耐化學腐蝕性,使其適用於在惡劣環境下進行高頻加工和精密零件製造。
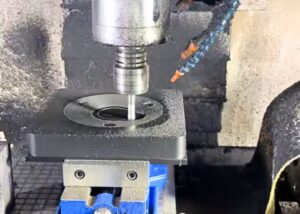
以下是我經常在不同產業中接觸到的尼龍零件的典型應用:
汽車產業
我經常為客戶加工用於動力系統和車身結構的尼龍零件,包括:
高耐磨尼龍齒輪(PA66-GF30)適用於變速箱和馬達傳動系統。
固定支架和連接件,兼具剛性和減振性能
油管卡箍、線束卡箍以及其他需要耐油耐高溫的小型結構件
電氣工業
尼龍的優異性能使其成為電氣系統中不可或缺的材料。我加工過的典型部件包括:
絕緣螺絲、絕緣墊圈(常用PA6和PA66材質)
用於電纜隔離的隔離墊,具有高擊穿電壓和卓越的安全性。
電氣控制箱內的尼龍定位塊確保了線路系統的穩定可靠運作。
在食品業,我們主要使用低吸濕性、經過FDA認證的PA12材料。常用部件包括:
輸送輥和鏈條滑塊,摩擦係數低,運轉安靜
切割導軌和導槽在滿足結構強度要求的同時,也能保持高度清潔。
可拆卸尼龍卡扣式連接器,方便清潔和維護
醫療產業在我服務的歐美醫療客戶中,尼龍被廣泛用於製造高精度結構件,例如:
醫療設備外殼,支架系統(採用PA12材料,尺寸穩定性極佳)
一次性手術工具中的定位組件
牙科設備中的驅動齒輪和緊固件
材料 S選舉 R表揚 T能 For N尼龍C控 M修整
可以列出以下對比表格(建議放在最前面):
| 材料等級 | 吸水率 | 拉伸強度 | 尺寸穩定性 | 應用場景 |
| PA6 | 高(2.5%) | 80兆帕 | 通常 | 滑輪、導軌 |
| PA66 | 高(2.0%) | 90兆帕 | 好 | 齒輪、連接器 |
| PA12 | 低(0.2%) | 60兆帕 | 優 | 醫用密封環 |
| PA66-GF30 | 低 | 130兆帕 | 極佳 | 支架、殼體 |
常見問題
尼龍的可加工性如何?
尼龍材料易於加工,可使用CNC工具機進行銑削和車削等加工。我通常能達到±0.05毫米的加工精度。其中等硬度和低摩擦係數使其切割平滑,但鋒利的刀具和冷卻措施對於防止熔化或變形至關重要。
加工尼龍的最佳方法是什麼?
我建議使用鋒利的硬質合金刀具,中等切削速度(180–250 公尺/分鐘),並噴灑冷卻液。尼龍預乾並採用間斷切削有助於防止毛邊和表面軟化。避免過大的進給量以保持尺寸穩定性。
尼龍和PA6有什麼差別?
尼龍是聚醯胺的統稱,而PA6特指尼龍6。 PA6的拉伸強度約為80 MPa,且具有良好的抗衝擊性。然而,其2.5%的吸水率會影響加工精度,因此加工前必須進行乾燥處理。
尼龍在機械加工中的公差是多少?
我加工尼龍時通常會保持±0.05毫米的公差。對於要求嚴格的配合,在材料乾燥且夾具緊固的情況下,可以達到±0.02毫米的公差。然而,考慮到濕度和熱膨脹的影響,對於複雜零件,±0.1毫米的公差更為穩健。
尼龍有哪些限制?
尼龍會吸收水分(最高可達2.5%),這會導致尺寸變化。它對熱敏感,剛度中等,並且在加工過程中容易變形或產生毛刺。這些因素使得嚴格的公差和長期穩定性更具挑戰性。
機械加工的合理公差是多少?
根據我的經驗,對於數控塑膠零件而言,±0.1 mm 是一個實用的預設公差。如果材料準備充分且工具機控制得當,±0.05 mm 的公差也很常見。低於 ±0.02 mm 的公差則需要進行加工後校準或使用專用夾具。
尼龍的耐溫極限是多少?
標準尼龍材料在連續使用條件下可承受-40°C至120°C的溫度。短時衝擊下,它可承受高達150°C的溫度。為了獲得更高的耐溫性,我使用PA66-GF30,它在高溫下仍能保持強度,並且在負載下不易軟化。
哪些等級的尼龍適合機械加工?
我常用的材料有 PA6、PA66、PA12 和 PA66-GF30。 PA6 堅韌且價格實惠,PA66 增加了剛性,PA12 吸濕性低,而 30% 玻璃纖維增強的 PA66 可將抗拉強度提高到 130 MPa 以上,適用於結構應用。
結語
編寫本尼龍加工指南的目的是幫助您全面了解尼龍的性能差異、應用場景和數控加工技術。無論您是設計工程師、採購人員或生產操作人員,只要掌握吸濕控制、合理選型和加工參數,就能有效提高零件質量,降低次品率,並在汽車、電子、醫療等行業更靈活地實現功能設計和成本優化。希望本指南能為您的材料選擇和精密加工提供實用參考。
















