
鋁材銑削是指使用銑床和切削刀具從鋁工件上去除材料,並加工出所需的幾何形狀、尺寸和表面特徵。它是鋁材零件最常用的加工方法之一,因為它能夠為簡單和複雜的設計提供良好的精度、靈活性和效率。
在本指南中,您將了解什麼是鋁銑削,為什麼鋁非常適合銑削,常用的機器和工具,以及銑削過程的逐步工作原理。
事件 is 鋁冶煉?
鋁材銑削是指使用旋轉切削刀具以可控的方式去除鋁材,從而對鋁工件進行加工。它通常用於製造功能性或結構性零件所需的平面、凹槽、槽口、輪廓、孔、安裝特徵和其他精密細節。
- 典型公差為±0.01毫米至±0.05毫米
- 常用表面粗糙度 Ra 為 0.8–3.2 μm
- 典型CNC工具機轉速範圍為 8,000–24,000 轉/分鐘
- 適用於 6061、6063 和 7075 鋁合金
- 適用於原型製作和中等批量生產
- 支援口袋、槽口、孔洞和輪廓
為什麼鋁材適合銑削加工?
鋁材易於銑削,加工效率高,且在許多對重量、外觀、導電性或耐腐蝕性有要求的行業中均可應用,因此非常適合銑削加工。其優異的加工性能使其成為客製化數控零件的首選材料。
重量輕且加工性能好
鋁材最大的優點之一是它比鋼輕得多,同時仍能提供良好的機械性能。這使得它成為那些透過減輕重量來改善功能、操控性、運輸效率或整體設計靈活性的產品的理想選擇。
其良好的可加工性也是一大優勢。許多鋁材牌號都能形成良好的切屑,並且可以以相對較高的速度進行加工。這有助於提高生產效率,尤其是在原型製作和中等大量生產。
良好的強度重量比
鋁材因其優異的強度重量比而被廣泛應用於各種工程部件中。雖然它不能完全取代鋼材在所有結構應用中的地位,但它在許多外殼、框架、支架、外殼、安裝部件、支撐結構和輕型機械部件中都表現出色。
對許多設計師而言,鋁材的這種平衡正是其魅力所在。它強度足夠,可滿足多種功能需求,同時又足夠輕便,有助於減輕系統重量。
廣泛應用於工業零件
鋁銑削廣泛應用於各種工業零件,包括:
- 外殼
- 括號
- 底板
- 機器罩
- 散熱片
- 結構框架
- 機器人組件
- 電子產品外殼
- 航空航天配件
- 汽車支撐部件
鋁材的廣泛應用是其銑削加工仍然是客製化CNC加工製造中一項核心服務的原因之一。
鋁材銑削需要用到哪些機器和工具?
用於鋁材銑削的工具機和工具通常包括數控銑床、高速主軸、硬質合金刀具、鑽頭、端銑刀和穩定的夾具系統。合適的工具機組合會影響生產效率和零件品質。
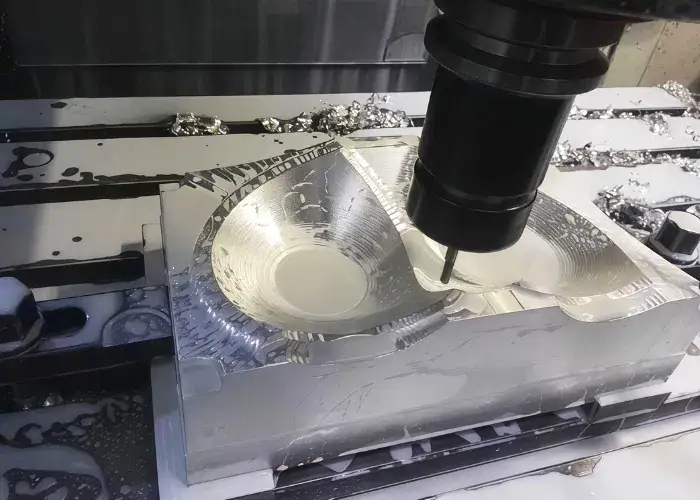
數控銑床
數控銑床是現代製造業中用於銑削鋁材的標準設備。它們之所以備受青睞,是因為它們能夠精確地保持程式設計運動,並在原型製作、小批量生產和大量生產中都能產生可重複的結果。
常見的機器類型包括:
- 3 軸數控銑床
- 4 軸數控銑床
- 5 軸數控銑床
- 立式加工中心
- 水平加工中心
對於結構簡單的鋁製零件,三軸加工中心通常就足夠了。而對於具有多面特徵或傾斜表面的複雜零件,四軸或五軸加工可以減少裝夾次數並提高精度。
鋁材常用切削工具
鋁材切削刀具的選擇通常考慮鋒利度、排屑能力和切削性能穩定性。鋁材不像淬硬鋼那樣難以切削,但它對切屑焊接和積屑瘤非常敏感,因此刀具幾何形狀至關重要。
用於加工鋁材的工具通常具有以下特點:
- 鋒利的切削刃
- 拋光笛
- 適用於有色金屬材質的幾何形狀
- 採用硬質合金結構,具有較好的耐磨性
- 塗層在有利於切屑流動或熱控制時發揮作用
即使材料本身易於加工,選擇不當的刀具也可能導致粘連、表面光潔度差、顫動或毛刺形成。
鑽頭、立銑刀和麵銑刀
不同的刀具適用於不同的加工任務,選擇合適的刀具有助於提高精度、表面品質和生產效率。鋁零件加工中最常使用的刀具包括鑽頭、立銑刀和麵銑刀。
- 鑽頭用於鑽通孔、導引孔以及為攻牙或緊固預留的結構。
- 立銑刀是鋁材銑削中最常用的工具,因為它們可以銑削槽、輪廓、型腔、台階和一般輪廓。
- 面銑刀用於高效加工較大平面。它們尤其適用於製備毛坯表面或加工寬闊的基準面。
在許多實際項目中,一個鋁製零件可能在一個加工週期內使用到所有這三種類別。
工件夾持與夾具工具
工件夾持是鋁銑削加工中最重要的環節之一,因為夾持不當會導致工件移動、變形或振動。鋁製零件,尤其是薄壁或低剛度零件,如果夾持控制不當,比厚鋼塊更容易變形。
常用的工件夾持方法包括:
- 工具機虎鉗
- 柔軟的下巴
- 夾具板
- 真空裝置
- 模組化夾具
- 用於重複生產的客製化夾具
良好的夾具可以提高尺寸一致性,減少顫動,並有助於在粗加工和精加工過程中保持零件的穩定性。
如何一步一步地銑削鋁材?
鋁材銑削加工通常包括以下步驟:零件規劃、原料準備、工件夾緊、刀具選擇、切削參數設定、粗加工和精加工去除材料,以及最終零件的檢驗和清理。每個步驟都對加工品質至關重要。
零件設計和製程規劃
第一步是了解零件設計。工程師會審查圖面或CAD模型,以確定關鍵特徵、公差需求、表面光潔度預期、壁厚、孔深、轉角情況以及加工便利性。
良好的計劃可以降低風險。它有助於確定零件應該由板材、坯料、擠壓件還是鑄件加工而成,也會影響刀具選擇、夾具設計和加工順序。
材料準備
材料準備包括選擇合適的鋁合金並確認坯料尺寸。原料可能需要在加工前切割成毛坯。在此階段,根據零件要求,還可以檢查表面狀況、平整度和餘裕。
如果使用了錯誤的材料牌號,加工性能和最終零件的性能都會受到影響。因此,材料確認是實際生產控制的重要組成部分。
工件裝夾
然後將工件夾緊,使其牢固固定並最大程度地減少變形。這一點至關重要,因為夾緊過鬆會導致零件移動,而夾緊過緊則會導致較薄的鋁製部件彎曲。
夾具的設置也必須確保刀具有足夠的活動空間。在許多情況下,夾具設計與刀具路徑本身同等重要。
工具選擇和設定
工件固定好後,根據工件特徵類型和加工階段選擇刀具。粗加工通常使用較大的刀具,而精加工則使用較小或更鋒利的刀具。
工具設定包括:
- 載入正確的工具
- 檢查刀具長度
- 確認刀具直徑偏移
- 確保刀具跳動得到控制
參數設定
然後根據鋁材牌號、刀具類型、零件幾何形狀和質量目標來設定切削參數。這些設定包括主軸轉速、進給速度、軸向切削深度、徑向切削深度、冷卻液用量和刀具路徑策略。
這步驟直接影響切屑控制、熱產生、刀具壽命、循環時間和最終表面光潔度。
粗銑和精銑
粗銑快速去除大部分材料。其目的是有效率地成形零件,同時保留足夠的餘裕進行最終精加工。精銑則將零件加工至最終尺寸並改善表面狀況。
常見的錯誤是試圖以過大的切削力進行精加工。在鋁加工中,較好的表面光潔度通常來自於更穩定、更輕柔、更可控的精加工,而不是簡單地增加切削力。
檢查和清潔
加工完成後,零件需進行檢驗及清潔。檢驗內容可能包括尺寸測量、外觀檢查、毛邊檢查、孔徑驗證和表面檢查。清潔工作可去除切屑、冷卻液殘留物和鬆散碎屑,這些物質可能會影響後續的組裝或交付狀態。
鋁銑削過程中哪些切削參數最重要?
鋁銑削加工中最重要的切削參數是切削速度、進給率、切削深度和排屑情況。這些因素對加工效率、刀具壽命、毛邊控制和表面光潔度有顯著影響。
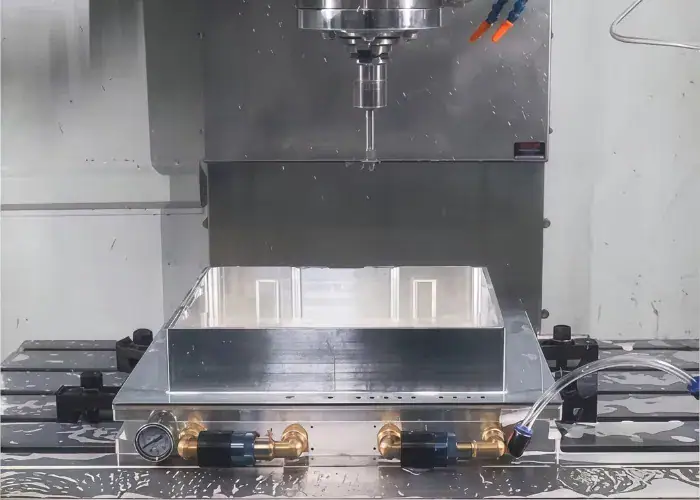
切割速度
切削速度至關重要,因為鋁通常比許多鋼材的切削速度更快,但過高的速度若控制不當,仍可能導致過熱和切割不穩定。適當的切削速度取決於合金成分、刀具直徑、刀具材料、工具機主軸能力以及切削類型(粗加工或精加工)。
進給率
進給速度會影響刀具與材料的接觸方式。如果進給速度過低,刀具可能會摩擦材料而不是乾淨利落地切削,從而增加熱量並產生積屑瘤。如果進給速度過高,表面光潔度可能會變差,毛邊的形成也會增加。
穩定的切屑負載通常比單純使用盡可能高的進給量更重要。
切深
切削深度會影響生產效率和零件穩定性。較大的切削深度可以提高粗加工效率,但也會增加切削力和振動風險。在薄壁、窄邊或精密表面附近,通常優選較小的切削深度。
冷卻液和切屑清除
在鋁銑削加工中,切屑清除尤其重要,因為切屑可能會附著在刀具上或重新切削到工件表面。冷卻液、噴霧或氣流系統有助於將切屑從切削區域排出,從而減少黏屑問題。
良好的晶片排出通常會對以下方面產生直接影響:
- 表面質量
- 工具清潔度
- 邊緣質量
- 加工穩定性
如何才能在鋁銑削過程中獲得更好的結果?
鋁銑削加工的較佳效果源自於合適的刀具、參數、夾具和製程控制的完美結合。儘管鋁是一種可加工材料,但如果加工設定未最佳化,仍然可能出現品質問題。
加工鋁材時,請使用鋒利的工具。
鋒利的刀具有助於乾淨利落地切割鋁材,而不是將其刮成糊狀。這可以減少毛刺的產生、表面撕裂和熱量積聚。專為鋁材加工設計的刀具通常性能較佳,因為其幾何形狀有助於切屑更順暢地排出。
減少堆積邊緣
加工鋁材時,積屑瘤是最常見的問題之一。當材料黏附在切削刃上並改變刀具的切削方式時,就會發生積屑瘤。
減少堆積邊緣的方法包括:
- 使用更鋒利的工具
- 改善冷卻液或潤滑
- 調整速度和進給平衡
- 改善晶片排出
- 及時更換磨損的刀片
防止零件變形
薄鋁零件在加工過程中會因夾緊力、內應力或切削負荷而變形。更完善的製程規劃通常有助於減少此類問題。
常見的方法包括:
- 採用平衡夾緊
- 按計劃順序處理兩側
- 留出足夠的餘料用於收尾
- 使用較輕的拋光工序
- 減小薄特徵附近的力
提高表面光潔度
表面光潔度對於可見零件、密封面、滑動接觸面和配合組件至關重要。良好的表面光潔度通常源自於穩定的工件夾持、良好的刀具狀態、精細的精加工工序以及有效的切屑控制。
控制振動和顫振
在鋁銑削加工中,當夾具剛性不足或刀具伸出過長時,顫振是常見問題。它會在工件表面留下可見的痕跡,縮短刀具壽命,並降低加工精度。
通常可以透過以下方式改善:
- 縮短工具懸伸
- 提高夾緊剛度
- 調整主軸轉速
- 優化步距和深度值
- 提高機器設定穩定性
鋁材銑削過程中常見的問題有哪些?
鋁銑削加工中最常見的問題是材料附著在刀具上、表面粗糙度差、毛邊、顫紋和尺寸誤差。這些問題並不罕見,它們是實際加工控制的一部分,應該透過製程規劃來管理。
鋁黏在工具上
鋁材黏附在刀具上是很常見的現象,因為鋁材在高溫和摩擦作用下會黏附在切割刃上。這種情況發生時,切削會變得不穩定,加工表面也會快速劣化。
表面粗糙度差
表面粗糙度差可能是由於刀具鈍化、刀具振動、進給不穩定、冷卻液供應不足或切屑重複切削所造成的。這種現像在外觀件或暴露的平面上往往更為明顯。
毛刺形成
鋁材邊緣、孔口和薄壁部位容易出現毛邊。這些毛邊看似很小,但卻會影響組裝、安全性和零件外觀。毛邊控制通常是精加工流程的一部分。
顫動標記
顫紋表示切削過程不穩定。這些痕跡通常表現為加工表面上的重複圖案或波紋。當夾具剛性不足或刀具嚙合不平衡時,顫紋較常見。
尺寸不準確
尺寸誤差可能源自夾具移動、刀具變形、溫度變化、工具機校準問題或刀具偏移量錯誤。對於精密鋁製零件而言,這些因素至關重要,因為即使是微小的偏差也會影響零件的配合和功能。
銑削加工常用的鋁牌號碼有哪些?
銑削加工中最常使用的鋁材牌號包括 6061、6063 和 7075。每種牌號在可加工性、強度、外觀和應用適用性方面都有不同的平衡。
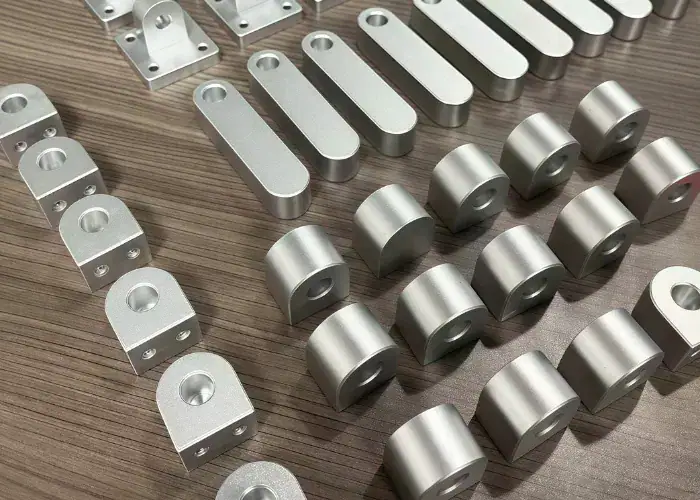
6061鋁
6061鋁合金是CNC加工中最常用的通用鋁合金之一。它具有良好的加工性能、足夠的強度、廣泛的適用性和可靠的性能,廣泛應用於各種結構件和工業零件。
它通常用於:
- 括號
- 外殼
- 底板
- 機框
- 機器零件
6063鋁
6063鋁合金常用於CNC加工,特別適用於外觀、表面光滑度和耐腐蝕性要求較高的場合。它常用於擠壓成型,適用於較輕的結構和裝飾應用,同時也適用於客製化加工零件。
它通常用於:
- 拓展式模組
- 機框
- 蓋板
- 建築構件
- 輕型結構件
7075鋁
7075鋁合金因其強度高、機械性質優異,廣泛應用於數控加工領域。它常用於航空航太、高負載和對重量要求嚴格的應用。雖然其價格通常高於6061鋁合金,但它能為高要求零件提供卓越的強度。
它通常用於:
- 航空航天配件
- 機器人組件
- 結構框架
- 高負載支架
- 精密機械零件
材料等級如何影響銑削性能
材料等級透過以下途徑影響加工性能:
- 強度
- 晶片行為
- 毛邊傾向
- 表面響應
- 切削力
- 最終用途適用性
因此,合金的選擇不應僅基於其可加工性,還應滿足零件的實際性能要求。
什麼情況下應該採用銑削工藝而不是其他工藝?
當零件需要幾何形狀靈活、加工控制精度更高、設計變更速度快,或需要定制特徵而這些特徵僅靠成型工藝難以高效生產時,應考慮採用銑削加工鋁材。銑削加工尤其適用於原型製作、開發零件以及中小批量生產。
與 Turning 相比
車削最適合加工旋轉零件,例如軸、襯套和環。而銑削則是加工具有平面、槽、凹槽、複雜外形輪廓或多面特徵的零件的更佳選擇。
與沖壓相比
沖壓更適合大量生產幾何形狀穩定、且需要專用模具的鈑金零件。銑削則更適合較厚、結構較複雜、客製化程度較高或仍在研發階段的零件。
與鑄造相比
當需要近淨成形生產和提高產量效率時,鑄造很有用;但對於公差更小、特徵更精確、設計變更速度更快的情況,銑削通常更好。
與擠壓加二次加工相比
擠壓成型適用於橫截面恆定的長零件,但許多擠壓鋁零件之後仍需要銑削加工,以形成孔、端部特徵、槽、安裝細節或局部精密表面。
常見問題
哪一種鋁材最適合用來數控銑削?
6061-T6 是數控銑削中最常用的鋁型材,因為它具有良好的加工性能、強度和耐腐蝕性。其抗拉強度約為 290 MPa。對於強度較高的零件,通常使用 7075-T6,其強度約為 510 MPa。
如何防止鋁材黏在切割工具上?
使用鋒利的硬質合金刀具、拋光的切割邊緣和合適的冷卻液可以減少鋁材粘連。 2刃或3刃刀具通常能改善排屑效果。正確的切屑負荷和穩定的切削條件也有助於防止積屑瘤的形成。
銑削鋁材適合使用哪些主軸轉速和進給速度?
鋁材的銑削速度通常比鋼材高。對於硬質合金刀具,切削速度通常在 300 至 1,000 公尺/分鐘之間。 6 毫米立銑刀的轉速可能達到 12,000 至 18,000 轉/分鐘,進給速度約為 1,000 至 3,000 毫米/分鐘。
鋁材銑削加工可以達到怎樣的表面光潔度?
鋁材的標準數控銑削加工通常可得到表面粗糙度 Ra 約為 1.6 至 3.2 µm 的表面。透過精加工和穩定的加工條件,表面粗糙度可以提高到 Ra 約為 0.8 至 1.6 µm。
銑削後的鋁製零件可以進行陽極處理嗎?
是的,銑削加工後的鋁製零件可以進行陽極處理。常用的合金包括6061鋁合金,因為它們對陽極氧化處理的反應良好。標準陽極氧化層的厚度通常為5至25微米,取決於應用。
結語
鋁銑削之所以重要,是因為它為製造商提供了一種切實可行的方法,可以在眾多行業中生產輕量化、高精度且用途廣泛的零件。如果刀具選擇、切削參數、夾具、切屑控制和精加工策略都得到妥善管理,鋁銑削就能實現極高的尺寸一致性、良好的表面品質和高效的生產性能。
TiRapid為製造商提供精密 CNC 加工服務,加工客製化鋁製零件,涵蓋原型製作和大量生產項目。上傳您的圖紙,與我們討論您的加工需求,我們將為您量身定制解決方案,助力您的下一個項目。















