
鈦合金因其高強度、低密度以及優異的耐熱性和耐腐蝕性,被廣泛應用於航空航太、醫療器材、汽車和高階設備製造等領域。然而,這些特性也使其成為數控銑削加工中最難加工的材料之一。在高速銑削過程中,刀具容易崩刃、加速磨損並縮短刀具壽命,不僅降低了加工效率,還可能導致尺寸偏差和表面品質差。為了有效控制崩刃,需要對刀具、切削參數、冷卻方式和加工策略進行系統最佳化。
為什麼鈦合金高速銑削過程中容易發生崩刃
鈦合金加工具有挑戰性,因為切削刀具在高速條件下會受到複雜的熱力耦合作用。
切割溫度迅速升高
鈦合金導熱性差,導致切削過程中產生的大量熱量集中在刀具與工件的接觸區,使切削刃長時間處於高溫環境。
- 減少不必要的熱量積聚,防止因過熱而導致刀具刃口強度下降。
- 適當調整切削速度,使刀具在更穩定的溫度範圍內運作。
採用高效率冷卻方式及時散熱,減少工具的熱衝擊。
切削力波動導致刃口衝擊
鈦合金強度高,加工過程中會產生顯著的切割阻力。這一點在刀具進入或退出材料,或加工複雜表面時尤其明顯,因為此時容易產生突發衝擊負荷。
- 避免切削負荷突然增加,以減少對切割刃的衝擊。
- 優化刀具進入策略,確保切削更平穩、更連續。
- 保持晶片厚度穩定,防止局部過載導致晶片崩裂。
鈦合金高速銑削的關鍵不在於提高主軸轉速,而是確保刀具始終處於穩定的負荷條件下。
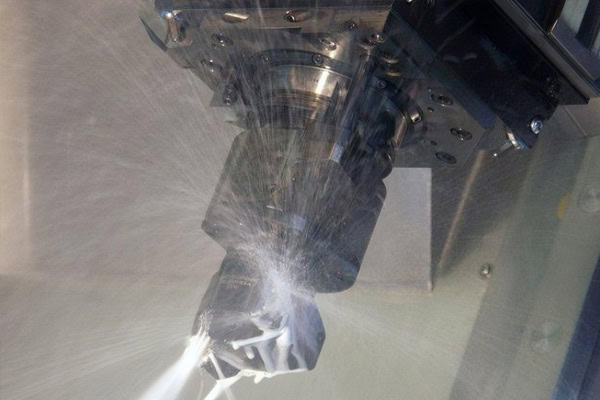
選擇合適的工具以降低崩裂風險
刀具選擇直接影響加工穩定性。不恰當的刀具配置會顯著縮短刀具壽命。
優先考慮高性能硬質合金刀具
鈦合金加工對刀具的剛性、耐磨性和耐熱性要求較高。因此,應根據材料牌號和加工條件選擇合適的刀具。
- 使用韌性更高的刀具基材來提高抗崩刃能力。
- 選擇適合鈦加工的塗層,以提高耐磨性和高溫性能。
根據粗加工、半精加工和精加工階段,適當配置刀具規格。
優化刀具幾何形狀
刀具刃口設計必須兼顧鋒利度和抗衝擊性。合理調整前角和後角有助於降低切削阻力,改善排屑效果。優化螺旋角設計可確保切削過程更加連續穩定。應根據加工深度控製刀具懸伸量,避免因懸伸過大而造成的振動與變形。最終,精心設計的刀具結構能夠更均勻地分散切削力,減少刃口異常損傷。
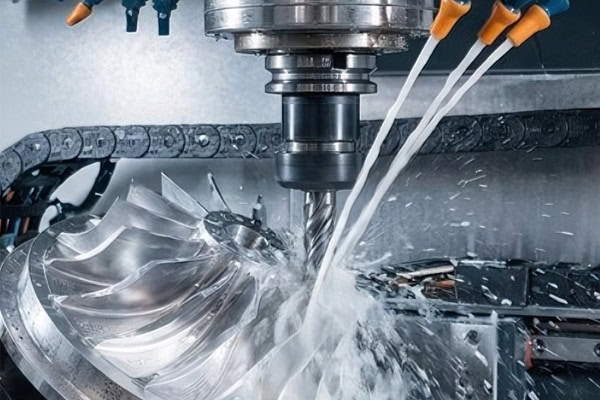
優化高速銑削參數和冷卻方法
即使使用高品質的工具,不正確的參數設定仍然會導致崩刃。
正確控制切削速度與進給量
高速加工參數應根據刀具直徑、刀刃數、材料特性和工具機能力來決定,而不是盲目追求高主軸轉速。
- 適當降低過高的切削速度,以盡量減少持續的熱量累積。
- 增加每齒進給量,以減少刀具與工件之間的無效摩擦。
- 控制徑向和軸向切削深度,以維持穩定的切削負荷。
適當的參數匹配有助於在效率、刀具壽命和表面品質之間取得更好的平衡。
增強冷卻和晶片排氣
冷卻和排屑條件對刀具壽命有顯著影響。必須確保冷卻液充分到達切削區,有效覆蓋刀具與工件的接觸面,並及時清除熱切屑,以避免二次切削磨損。在深腔或複雜結構加工中,可採用高壓冷卻來改善散熱。穩定的冷卻和排屑條件能夠顯著降低熱量積聚,並提高加工可靠性。
透過加工策略減少崩刃
除了刀具和參數外,刀具路徑規劃也會影響刀具負荷條件。
避免切削載重突然變化
在複雜的鈦合金零件加工中,應盡量減少刀具的進出衝擊。
- 採用平穩的切入和切出策略,以減少瞬間切割衝擊。
- 採用動態銑削策略以保持均勻的切削負荷。
- 合理規劃深腔和薄壁結構的加工順序,避免局部過載。
優化後的刀具路徑能夠顯著提高加工穩定性並降低崩刃風險。
建立刀具狀態監測
高速加工對刀具狀態變化非常敏感。及時監測有助於防止小問題演變成嚴重的崩刃。
- 定期檢查切割刃,以便及早發現磨損和微崩裂。
- 根據加工時間和材料去除量建立刀具壽命管理標準。
- 對關鍵零件實施流程檢驗,以防止使用異常刀具繼續加工。
系統化的管理有助於提高鈦合金數控銑削的整體穩定性。
結語
鈦合金高速銑削中的崩刃問題不能簡單地透過降低主軸轉速來解決,而需要對刀具選擇、切削參數、冷卻排屑以及刀具路徑策略進行全面優化。只有確保刀具在適當的負荷和溫度條件下運行,才能在加工效率、尺寸精度和刀具壽命之間取得平衡。 TiRapid可根據鈦合金零件的結構和精度要求,提供客製化的CNC銑削解決方案,協助客戶降低加工風險,提高批量生產的穩定性。
















