
在精密加工產業,報廢零件不僅意味著材料浪費,還意味著加工時間、設備資源和交貨期的損失。尤其對於高精度零件而言,一旦出現尺寸誤差、變形或表面缺陷,往往無法修復,只能報廢。對製造商而言,降低報廢率不僅關乎降低成本,更關乎提升顧客信任度與整體生產效率。因此,防患於未然已成為現代精密製造的關鍵環節。
加工前的準備工作決定廢品風險
許多零件故障並非加工過程中造成的,而是由於加工前準備不足所引起的。
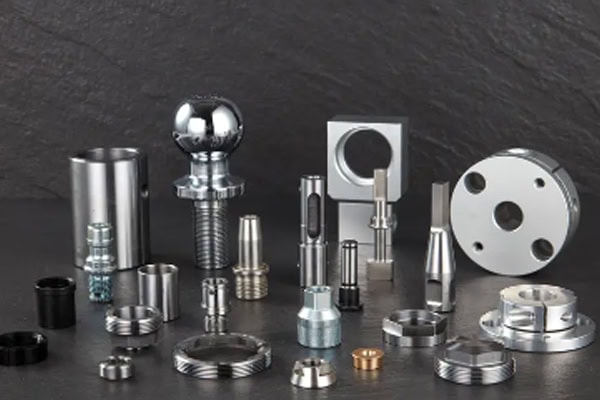
材料品質必須提前控制。
材料穩定性直接影響最終加工品質。
- 加工後,內部裂縫、孔隙或夾雜物可能導致結構缺陷。
- 不同批次材料之間硬度差異較大,使得參數控制變得困難。
- 殘餘應力高的材料在切割後更容易發生翹曲或回彈。
- 原料尺寸一致性差會影響定位和夾具精度。
- 高精度零件通常需要預先進行時效處理或退火處理以釋放應力。
材料問題往往會在加工過程中放大。
圖紙和製程分析必須足夠充分。
許多報廢零件是由於製程規劃不合理造成的,而不是機器性能的限制。
- 過高的公差會增加加工難度和風險。
- 如果沒有分階段加工計劃,複雜結構容易變形。
- 深腔和薄壁需要專門的加工策略。
- 錯誤的加工順序可能導致尺寸無法在後期進行修正。
流程分析越透徹,後續出現的問題就越少。
優化夾具和定位方法
夾具穩定性直接影響加工一致性。
- 定位參考點不當會導致重複定位錯誤。
- 過大的夾緊力可能導致薄壁結構變形。
- 支撐不足會增加切割過程中的振動
- 多次設定可能會累積尺寸偏差
好的夾具不僅可以固定零件,還能幫助控制誤差。
製程控制是降低廢品率的核心
零件的最終品質通常取決於加工過程的控製程度。
保持穩定的切削參數和刀具狀態
不穩定的切削條件是造成尺寸和表面缺陷的主要原因。
- 刀具磨損會逐漸增加切削力並導致尺寸偏移。
- 主軸轉速和進給速度不正確會導致顫紋和毛邊。
- 切削深度過大會增加變形風險
- 不同的材料需要不同的刀具和切割策略。
- 冷卻液不足會導致局部溫度迅速升高
穩定的加工性能比單純追求速度更重要。
控制熱變形與加工應力
溫度變化直接影響尺寸穩定性。
- 連續加工會產生熱積聚和熱膨脹。
- 機器熱變形改變了實際刀具定位
- 局部切削熱可能導致表面變形
- 冷卻不均勻會導致結構變形。
許多微米級的誤差實際上是由溫度波動引起的。
採用分階段檢驗以避免批量報廢
即時檢測有助於在整批產品受到影響之前發現問題。
- 首件檢驗可實現早期製程調整
- 製程內抽樣可防止大量生產中的尺寸偏差。
- 線上測量可減少關鍵尺寸上的累積誤差
- 表面檢測有助於及早發現刀具問題。
- 數據記錄有助於根本原因分析。
問題發現越早,損失就越小。
生產管理和環境影響長期穩定性
除了機械加工本身,管理能力也會對廢品率產生很大影響。
保持穩定的加工環境
環境變化會直接影響精密加工結果。
- 溫控車間可減少熱膨脹誤差
- 濕度變化可能會影響某些材料的穩定性。
- 外部振動會降低加工精度
- 灰塵和污染物會損害表面質量
高精度加工對環境控制的要求遠比一般製造嚴格。
提高設備維護和校準頻率
不穩定的機器運作狀況會不斷放大誤差。
- 主軸磨損會影響加工精度
- 導軌淨空變化會導致定位偏差
- 缺乏校準會導致系統誤差隨時間累積。
機器維護本質上是防止潛在報廢風險的一種方法。
建立標準化的加工流程
標準化是穩定生產的基礎。
- 統一的加工參數可減少人為因素造成的變異
- 標準操作程序提高了一致性
- 生產記錄有助於日後追蹤問題。
- 訓練系統可減少操作員失誤
- 穩定的工作流程對於高精度批量生產至關重要。
流程越標準化,就越容易降低廢品率。
在精密加工中,零件報廢很少是由單一錯誤造成的。大多數故障都是由於加工過程中多個小問題累積所致。只有透過優化材料、製程、設備、檢測和環境控制等各個環節,製造商才能真正降低報廢風險,提高生產穩定性。在高精度製造領域,像Tirapid這樣專注於複雜零件加工的公司,憑藉成熟的製程體系和嚴格的品質控制能力,幫助客戶提高成品率,降低報廢風險。















