
車削加工過程的穩定性直接影響尺寸一致性、表面品質和刀具壽命。在連續加工環境中,即使是振動、熱行為或參數不匹配等微小變化也會被放大,最終導致明顯的加工誤差。為了維持穩定的切削過程,需要協調工具機結構、切削參數、刀具系統和冷卻控制,以確保加工的一致性和可預測性。
機器剛度和結構優化
工具機剛性決定了系統在切削過程中抵抗變形和振動的能力。加工合金鋼等高強度材料時,切削力可能非常大。如果工具機結構剛性不足,則可能發生彈性變形,導致尺寸偏差和表面波紋。穩定性取決於床身、導軌、主軸系統和刀塔的綜合性能。
結構剛度和支撐優化
穩定的加工始於堅固的工具機基礎。結構完整性決定了切削力如何被吸收和分配到整個工具機本體。剛性差會導致振動傳遞到工件,從而降低加工精度和表面品質。
在高負荷和連續生產環境中,切削力會長時間持續作用,因此穩定的結構基礎尤其重要。合理的支撐設計有助於均勻分散應力,防止局部變形,從而避免影響加工精度。
- 加強機器底座阻尼結構
- 提高導軌接觸剛度和潤滑穩定性
- 優化主軸軸承預緊力
- 減少懸臂結構引起的振動放大
- 使用高剛性夾緊繫統
結構剛度提高後,切削過程會更加平穩,振動幅度也會顯著降低,產生更穩定的加工性能。
動態穩定性和運作狀態控制
動態穩定性決定了工具機在不斷變化的切削負荷下的運作特性。在長時間的加工循環中,伺服響應不穩定或主軸波動會逐漸累積誤差,最終導致振動不穩定。
在實際生產環境中,動態行為會持續受到加速、減速和負載變化的影響。如果控制不當,這些波動會導致連續加工過程中出現共振或不穩定。
- 平滑的主軸加減速曲線
- 避免長時間的共振速度範圍。
- 優化刀具轉塔分度衝擊
- 穩定進給系統中的伺服響應
- 降低高速運轉時的結構共振
經過動態穩定性優化後,加工一致性提高,製程波動顯著降低。
切削參數對穩定性的影響
切削參數包括主軸轉速、進給速度和切削深度。這些變數密切相關。不恰當的組合可能導致切削力或熱量集中發生突變,對加工穩定性產生不利影響。
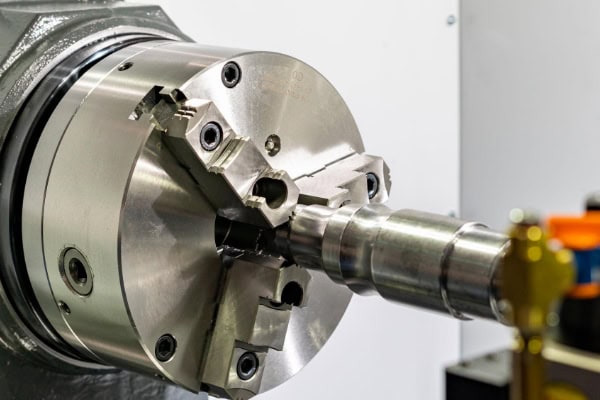
主軸轉速和切削平衡控制
主軸轉速決定切削速度和熱量產生情形。每種材料都有一個穩定的工作範圍,偏離該範圍可能導致切削效果不佳。
轉速選擇也會影響切屑形成和刀具磨損情況。穩定的主軸設定可確保持續去除材料,避免中斷或過大的熱負荷。
- 根據材料硬度調整主軸轉速
- 避免低速運轉時產生過熱和高速運轉時產生過熱
- 提高精加工速度以獲得更好的表面質量
- 控制速度波動以減少衝擊
- 粗加工和精加工速度策略分開制定
適當的主軸轉速控制可確保更平穩的切削過程和更均勻的熱量分佈。
進給速度和切削負載控制
進給速度決定了每轉切削量,並直接影響切削負荷。如果進給速度突然變化,振動和刀具應力可能會顯著增加。
穩定的進給控制對於保持切屑形成一致性和減少突發力峰值至關重要。它還有助於確保可預測的表面紋理和尺寸精度。
- 粗飼期間增加飼料量以提高效率
- 減少精加工過程中的進給量,以獲得更好的表面質量
- 保持連續穩定的進給運動
- 根據刀尖半徑調整進給量
- 保持切削力變化平穩
平衡進給控制可提高負載一致性並增強表面穩定性。
切削深度與穩定性關係
切削深度決定了刀具與工件的接觸面積,直接影響切削力的大小。切削深度變化過大會導致切削過程不穩定,增加振動風險。
在對尺寸精度要求極高的精加工工序中,控制切削深度尤其重要。穩定的切削深度設定有助於保持均勻的切削條件。
- 使用更大的加工深度可以提高粗加工效率
- 減小深度以實現精密加工
- 切割過程中避免負載突然變化
- 保持穩定的加工節奏
- 根據機器剛性設定限值
適當的深度控制可確保更平穩、更可預測的加工性能。
工具系統和安裝穩定性
刀具系統的穩定性會影響切削力、振動水平和表面光潔度。任何輕微的錯位或鬆動都可能在高速加工過程中被放大,從而影響精度。
工具安裝剛性控制
刀具安裝穩定性對於確保切削條件的一致性至關重要。即使是微小的位移也會導致振動放大和尺寸偏差。
穩定的夾持和正確的對準有助於在整個加工週期中保持一致的切削嚙合。這在公差要求嚴格的精密應用中尤其重要。
- 減少刀具懸伸長度
- 提高刀架夾持剛度
- 定期檢查砲塔接觸面
- 保持安裝參考點的一致性
- 防止操作過程中鬆動
提高安裝剛性可顯著降低振動並提高加工一致性。
刀具磨損對穩定性的影響
刀具磨損會逐漸改變切削條件,增加阻力並改變力分佈。隨著磨損加劇,振動和溫度升高,影響加工一致性。
磨損監測對於保持可預測的加工性能和避免生產過程中品質突然下降至關重要。
- 定期檢查刀尖磨損狀況
- 監聽切割聲音的變化
- 追蹤尺寸偏差趨勢
- 控制工具使用週期
- 避免加工超過刀具壽命。
穩定的磨損控制確保了加工品質的一致性。
冷卻系統和振動控制
冷卻和振動控制共同影響熱穩定性和動態加工性能。過熱或振動不穩定會顯著降低加工精度和刀具壽命。
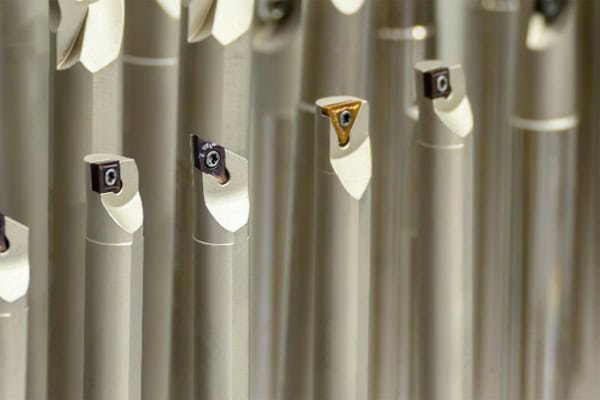
冷卻效率優化
高效率的冷卻系統對於維持穩定的切割溫度和改善排屑效果至關重要。冷卻不足會導致熱膨脹和刀具磨損加劇。
適當的冷卻液管理有助於穩定加工條件,尤其是在連續生產週期中,熱量累積會非常顯著。
- 提高冷卻劑壓力和流量
- 將冷卻液精確地直接輸送到切割區域
- 定期更換冷卻液
- 選擇適合材料的冷卻液類型
- 保持系統壓力穩定
優化冷卻系統可提高熱穩定性並延長刀具壽命。
振動和熱變形控制
振動和熱變形是影響加工精度的關鍵因素。如果控制不當,兩者會相互作用並相互放大。
穩定的加工需要最大限度地減少共振,控制熱量積累,並保持夾具條件的一致性。
- 避免共振速度範圍
- 提高機器整體剛性
- 控制切割過程中的熱量積累
- 穩定夾緊繫統
- 優化加工節奏
穩定的控制顯著提高了尺寸精度和表面品質。
















