
在精密軸加工中,尤其是傳動軸、階梯軸、襯套、精密套筒、連接器和其他旋轉部件的加工中,CNC車削的同心度是一項重要的品質要求。當零件包含多個同心外徑、內孔、肩部或精密配合面時,僅控制單一尺寸公差可能不足以確保正確的組裝和運作性能。如果同心或徑向跳動超過規定的公差,則零件在運作過程中可能會出現振動、偏心旋轉、不均勻磨損或組裝困難等問題。數控車削可以透過穩定的主軸性能、合適的工件夾持、一致的加工基準、精確的刀具補償和製程檢測來提高同心度和批次一致性。 TiRapid 提供軸、套筒和其他旋轉部件的CNC車削服務,具備精密加工、面向製造的設計 (DFM) 支援和品質檢測能力。
為什麼CNC車削同心度會影響精密零件的性能?
對於軸類零件而言,同心度並非一項孤立的尺寸要求,它與旋轉精度、組裝配合、軸承性能以及零件使用壽命密切相關。當零件包含多個軸徑、內孔、螺紋段和定位肩時,它們中心軸線之間的關係會直接影響組裝的最終性能。用於馬達、齒輪箱、自動化設備、汽車傳動系統和精密機械的精密旋轉零件必須保持穩定的旋轉。不同軸段之間的顯著不對中會產生額外的徑向力和振動,這可能會影響整個系統的運作穩定性。對於精密數控車削而言,同心度控制需要在零件設計、工件夾持、加工順序和最終檢驗的整個過程中加以考慮,而不僅僅依賴最終檢驗來發現問題。
同心度與徑向跳動密切相關
工程圖可能會根據零件的功能要求,指定同心度、圓週跳動或總跳動。對於旋轉零件,徑向跳動可以實際指示加工表面在旋轉過程中偏離參考軸的程度,而同心度則描述了受控特徵中心與基準軸之間的關係。在生產過程中,一次裝夾加工多個軸徑可以減少重新定位誤差,並有助於維持不同特徵之間的關係。精密數控車削供應商可能會根據圖紙要求和零件幾何形狀,使用千分錶、V 型塊、專用量規或三坐標測量機 (CMM) 進行檢測。
軸類部件需要精確的同心度控制
軸類零件通常包含多個加工區域,例如軸承座、密封面、定位肩、螺紋段和連接端。當這些區域需要一起旋轉或與其他零件精確配合時,僅控制每個區域的直徑不足以確保組裝性能。例如,軸上的兩個軸承座可能都符合尺寸公差要求,但它們之間仍然存在顯著的軸向偏差。組裝後,這種情況會導致旋轉阻力增大、振動或過早磨損。對於精密傳動軸、機器人關節軸、自動化設備軸和精密機械軸,關鍵基準和配合區域應在設計階段定義,並在整個數控車削過程中保持一致。
哪些因素會影響CNC車削的同心度?
數控車削的同心度受工具機狀態、刀具、工件特性、夾具、切削參數和溫度變化等因素的影響。任何這些因素的顯著變化都可能導致精密軸類零件的軸向或徑向偏差增加。 TiRapid 的車削資訊也指出,主軸精度、工具機剛性、夾緊方式、刀具狀態和溫度變化也是影響車削精度的重要因素。
主軸精度決定旋轉穩定性
數控車床主軸在加工過程中帶動工件旋轉,因此主軸精度直接影響切削效果。如果主軸跳動過大、軸承磨損嚴重或長時間運轉後精度下降,即使精確編程的刀具路徑也可能無法獲得穩定的同心度。精密數控車削需要定期檢查主軸狀態、刀塔定位精度和工具機幾何形狀,並根據工具機使用情況進行相應的維護和校準。穩定的工具機基礎有助於減少批量生產過程中的尺寸偏差,並提高不同批次生產之間的重複性。
工件夾持決定基準穩定性
工件夾持是影響CNC車削同心度的關鍵因素。標準三爪卡盤適用於許多常規旋轉零件,但精密階梯軸、薄壁套筒和長軸可能需要更穩定的夾持方式。夾持長度不足、夾緊力不均或定位面上的毛邊都可能導致工件偏心。對於長軸零件,尾架支撐、中心架或其他輔助支撐可以減少加工過程中的振動和變形。 TiRapid 的精密加工指南也強調了在加工長軸零件時使用尾架支撐、中心架和減少懸吊的重要性。
刀具磨損會導致尺寸和幾何誤差
隨著切削刀具使用時間的推移,磨損會逐漸改變實際切削條件。粗加工過程中的微小變化可能不會立即影響刀具功能,但在精加工過程中,刀尖圓弧半徑、切削刃狀況或刀具位置的變化都可能導致直徑偏差、表面光潔度變化和幾何精度波動。對於批量數控車削生產,製造商可以建立刀具壽命管理流程,進行首件檢驗,在生產過程中監控關鍵尺寸,並在刀具達到磨損極限之前更換或補償刀具。這有助於減少大批量生產中的一致性問題。
數控車削製程如何控制同心度?
在精密車削中,控制同心度不僅需要使用高精度工具機。合適的加工流程還必須根據零件幾何形狀確定定位基準、工件夾持方法、粗加工和精加工順序以及檢測點。加工過程越穩定,基準變更越少,就越容易維持不同特徵之間的同心關係。
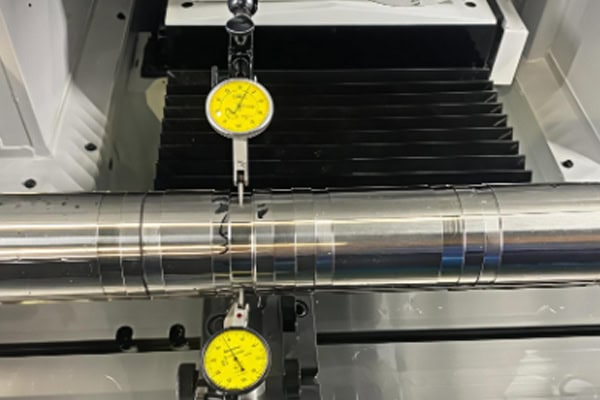
盡量減少重複工件夾持
當零件包含多個必須保持同心圓的特徵時,盡可能在一次裝夾中完成關鍵特徵的加工可以減少定位誤差。重複夾持工件會引入新的定位誤差,每次重新定位操作都可能改變工件軸線。對於軸類零件,可以先加工主基準面,然後以此為基礎加工其他關鍵直徑、端面和孔。這種方法可以減少累積定位誤差,並提高精密數控車削零件的一致性。
建立合適的粗加工和精加工順序
粗加工的主要目的是高效去除多餘材料,而精加工則確定最終尺寸和幾何精度。如果在一次加工中就達到最終尺寸,且缺乏足夠的製程控制,則內應力、切削熱和刀具負荷都可能導致尺寸變化。合適的製程通常會在粗加工後預留適當的精加工餘量。這樣,工件在精加工關鍵直徑、孔和端面之前,就能達到更穩定的狀態。對於精密軸,還可以根據材料特性採用分階段加工,以提高最終精加工過程的穩定性。
優化長軸部件的支撐
細長軸的剛性可能不足,導致切削過程中彎曲或振動。這些情況會影響直徑精度、圓度和同心度。尾架支撐、中心架或其他輔助支撐可以減少有效懸伸量,並限制切削力造成的變形。對於較長的軸,工程師在製程規劃階段也應考慮刀具位置、加工方向和切削參數。長徑比越高,在報價和工程設計階段評估支撐和振動控制就越重要。
精密數控車削中同心度應如何檢驗?
加工完成後,應根據工程圖和零件的功能要求選擇合適的檢測方法。常用的檢測方法包括千分錶測試、V型塊測試、專用量規和座標測量機。標準機械零件可依其公差要求採用經濟的檢測方法,而高精度軸類零件、醫療器材零件、航太零件和關鍵傳動零件則可能需要更全面的尺寸和幾何檢測。檢測方法應始終與圖面基準和功能要求相符,以確保測量結果能夠準確反映零件的實際性能。
千分錶適用於快速檢測徑向跳動
在車間,千分錶常用於檢查旋轉跳動。工件固定好後,將千分錶探針貼在被測表面上。然後緩慢旋轉工件,同時觀察千分錶的移動,以確定跳動情況。此方法簡單且高效,適用於首件檢驗、流程檢驗和快速出貨前驗證。然而,測量結果會受到工件夾具、基準選擇和偵測位置的影響。對於幾何公差要求嚴格的工件,可能還需要更精確的測量設備。
三坐標測量機適用於複雜幾何形狀的檢測
三坐標測量機能夠根據工程圖建立基準體系,並對多個尺寸和幾何特徵進行數位化測量。對於具有多個軸徑、內孔、端面以及複雜定位特徵的精密車削零件,三坐標測量機檢測可以提供更全面的測量數據。它可以驗證關鍵尺寸、位置關係、圓度和同心度等相關特徵,並產生檢測報告。精密加工供應商可依客戶要求提供首件檢驗或品質報告,幫助工程和採購團隊確認零件是否符合規定的設計要求。
檢驗要求應與零件功能相符
並非所有軸類部件都需要極高的同心度公差。如果零件對旋轉精度要求不高,過高的公差反而會增加加工、檢驗和交付成本。軸承座、密封表面和精密旋轉區域可能需要根據實際組裝情況進行更嚴格的控制。工程圖應清楚標示直接影響功能的尺寸和幾何特徵,以便加工供應商能夠準確評估製造流程並進行報價。關鍵公差應根據實際應用需求來決定,而不是對所有特徵一概採用極高的公差。
如何選擇精密CNC車削軸類零件的製造商?
對於需要高同心、高重複性和穩定批量生產的項目,供應商的工程和品質管理能力與機器規格同等重要。在採購精密數控車削零件時,採購團隊可以評估加工設備、製程經驗、偵測能力、面向製造的設計 (DFM) 支援、原型驗證和生產能力。 TiRapid 提供CNC車削、DFM 支援和精密加工服務,加工材料包括鋁合金、不銹鋼、鈦合金、黃銅、銅和工程塑膠。其公佈的CNC車削資訊表明,根據零件幾何形狀、材料和圖紙要求,規定的公差可達約 ±0.005 毫米,典型表面粗糙度可達 Ra 0.6。
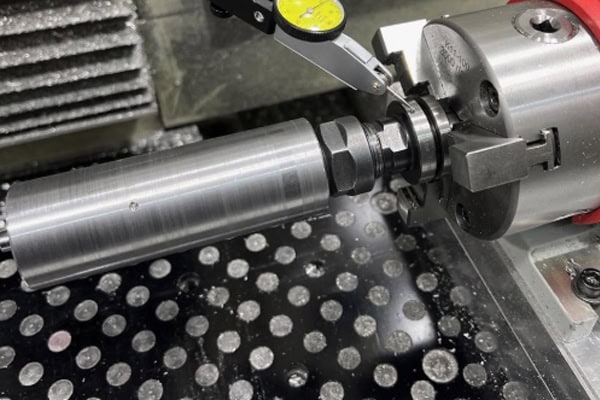
確認精密軸加工能力
下單前,請將零件圖面提供給數控加工供應商,以便其工程團隊審核關鍵軸徑、內孔徑、同心度、跳動、螺紋和表面處理要求。對於長軸、薄壁軸套、小直徑軸或複雜階梯軸,供應商也應確認其可加工範圍和支援方式。
- 精密CNC車削設備
- 適用於關鍵軸徑和內孔
- 長軸加工經驗
- 同心度和跳動控制
- 首件檢驗能力
- 支援從原型到量產的各種生產環節
明確的技術確認能夠讓採購團隊在生產前評估可製造性,並降低生產開始後製程變更的風險。
提供完整的工程圖和3D CAD模型
精密數控車削報價不應僅依賴基本的3D模型。 2D工程圖應清楚標示關鍵尺寸、材料、表面粗糙度、公差、螺紋標準和幾何要求。 3D CAD模型有助於工程師全面了解零件的幾何形狀。同時提供這兩種文件可以提高DFM(面向製造的設計)評審的效率。
- STEP或其他3D CAD模型
- PDF 或 DWG 工程圖紙
- 材料等級
- 關鍵尺寸公差
- 同心或跳動要求
- 表面粗糙度
- 表面處理要求
- 訂貨量
- 所需交貨時間表
技術資訊越完整,工程師就越容易確定加工流程、刀具配置、檢驗計畫和生產進度,這也有助於提供更準確的CNC車削報價。
先製作原型,再進行大量生產
對於高精度軸類零件,立即投入大量生產可能會增加製程調整的風險。 CNC車削樣件可讓製造商在增加生產數量之前驗證材料選擇、工裝夾具、刀具、加工順序和檢驗程序。基於樣件檢驗結果,可以對加工流程進行調整和標準化。樣件獲得批准後,供應商即可採用更穩定的製造流程進行大量生產,從而降低批量生產過程中出現尺寸偏差的可能性。
對於需要精密軸、襯套、連接器和其他旋轉部件的項目,採購團隊可在報價階段提供工程圖、3D模型、材料規格、關鍵公差、同心度要求、數量和交貨時間表。 TiRapid提供從原型加工到批量生產的CNC車削和DFM支持,並可根據每個部件的具體幾何形狀和要求評估其可製造性。















