
在數控銑削中,恆速切削應用廣泛,但當刀具進入角落、深腔、窄槽或材料餘裕變化較大的區域時,刀具上的實際負荷會不斷變化。自適應進給策略透過即時或基於刀具路徑的負載分析動態調整進給速度,使刀具在不同的加工區域中保持更穩定的切削狀態。對於追求更高加工效率、更長刀具壽命和更佳尺寸一致性的製造商而言,自適應進給的優勢不僅體現在更高的切削速度上,還體現在更少的空轉時間和更低的異常磨損風險上。
為什麼恆速切割容易遇到效率瓶頸?
要了解這兩種策略之間的區別,首先需要認識到恆定進給在複雜零件加工中的限制。
直線區域的材料餘裕很容易浪費。
恆定進給速度意味著刀具無論切削多少材料都以預設速度運行,這可能會阻止某些區域的加工能力得到充分利用。
- 當局部材料餘裕較小時,預設進給速度可能過於保守。
- 對於材料餘裕變化較大的零件,實際切削負荷在不同區域之間會有相當大的差異。
- 固定的參數使得同時實現高加工效率和穩定的切削條件變得困難。
在直線區域或材料餘裕較小的區域,恆速切割往往會導致一定的效率損失。
角落區域的負載容易增加
當刀具進入內角或狹窄區域時,瞬時材料切削量可能會增加。如果保持原有的進給速度,切削力和主軸負載可能會迅速上升,導致刀具振動和磨損。對於鋁合金、不銹鋼和鈦合金等材料,負載變化會進一步影響表面品質和尺寸穩定性。因此,為了安全起見,恆速加工策略通常需要降低整體加工速度。
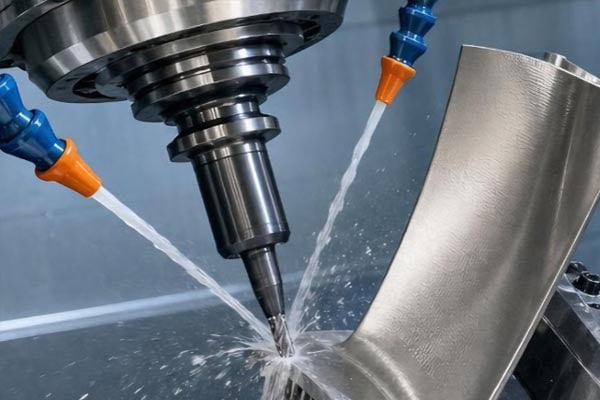
自適應飼餵策略的核心優勢是什麼?
自適應進給的目的不只是提高速度,而是根據加工條件調整刀具的工作節奏,使不同區域使用更合適的切削參數。
在低負載區域加速工具
當切削餘量較小且負載較低時,可以適當增加進給速度,以減少低負載區域的加工時間。
- 縮短非生產性時間,提高單位時間內材料去除效率。
- 充分發揮工具機、主軸和切削刀具的性能。
- 在維持加工品質的同時,提高整體刀具路徑效率。
自適應進給可以減少恆速切削中常見的保守操作時間。
在高負荷區域主動降低車速
當刀具進入深槽、角落或材料餘裕較大的區域時,自適應策略可以主動降低進給速度,使切削過程更加穩定。
- 降低瞬時切削力。
- 降低刀具崩刃和異常磨損的風險。
- 減少主軸負載的突然增加。
- 保持切削溫度和加工條件在更穩定的範圍內。
這種動態調整避免了為了少數高負載區域而犧牲整個刀具路徑的效率。
自適應飼料究竟能提升多少?
實際的改進效果與材料、刀具、工具機、刀具路徑的複雜程度以及原始參數密切相關。任何單一的百分比都無法代表所有數控銑削項目。一般來說,應根據加工時間、刀具壽命和加工品質等因素綜合評估結果。
加工時間或將顯著縮短
對於材料餘裕變化較大、角落較多或型腔複雜的零件,自適應進給通常比純粹的恆速策略提供更大的最佳化空間。
- 降低低負荷區域的保守進給速度可以縮短整體加工時間。
- 在複雜的刀具路徑中,動態調整進給速度可以減少不必要的減速。
- 對於具有深腔、窄槽和多個角落的零件,最佳化效果通常更明顯。
- 刀具路徑越複雜,材料分佈越不均勻,自適應進給的價值越大。
加工時間的改善主要來自於根據不同負載區域合理分配進給速度,而不是簡單地提高整個加工過程的進給速度。
刀具壽命也是一項重要指標。
如果僅為了提高生產率而增加進給速度,刀具磨損也可能隨之增加。自適應策略能夠控制高負載區域的切割強度,並提高低負載區域的加工效率,從而降低刀具持續過載、局部溫升、異常磨損、崩刃和斷刀的風險,同時保持穩定的切割刃狀態。評估其真正優勢應該綜合考慮加工時間、刀具消耗量和零件合格率,而不僅僅是關注單一零件的加工週期。
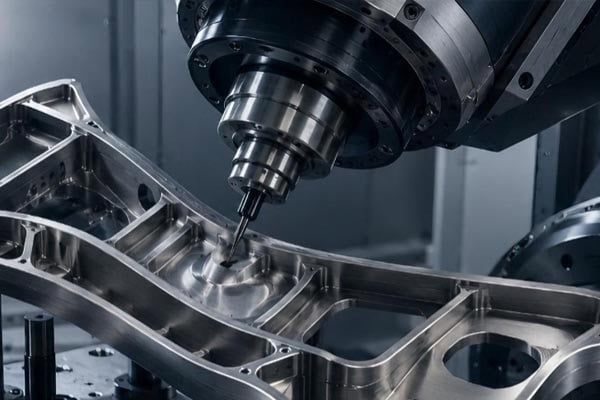
哪些數控銑削應用較適合採用自適應進給?
並非每個零件都需要複雜的動態進給控制,但自適應進給的價值通常在以下加工應用中更為顯著。
深腔和複雜腔加工
深腔加工通常涉及刀具懸伸、空間受限以及材料餘裕變化等問題。自適應進給可以根據不同區域的負載情況調整加工節奏。
- 降低狹窄區域內工具過載的風險。
- 降低因刀具懸伸過長而引起的振動的可能性。
- 提高深腔底部和側壁的切削穩定性。
- 提高複雜型腔加工過程中的尺寸一致性。
這有助於深腔數控銑削在效率、穩定性和加工品質之間取得更好的平衡。
難加工材料
鈦合金、高溫合金和某些高強度不銹鋼對切削條件更為敏感。自適應策略有助於控制切削負荷和加工溫度。
- 防止工具長時間處於高負載狀態。
- 降低切削熱集中對刀具壽命的影響。
- 降低材料黏附和異常磨損的風險。
- 提高加工難加工材料時的製程穩定性。
對於這些材料,當與合適的刀具、冷卻方法和切削參數一起使用時,自適應進給通常會更有效。
粗加工和大塊材料去除
在粗加工過程中,材料去除量可能會變化很大。固定進給速度會導致某些區域加工過於保守,而其他區域則承受過大的負荷。自適應進給可根據實際材料餘裕調整刀具速度,從而減少餘量較大區域的切削衝擊,提高餘裕較小區域的材料去除效率,並減少主軸負載波動。
如何判斷適應性策略是否真正創造了價值?
在選擇加工策略時,製造商不應只比較理論參數,還應透過實際生產數據來驗證結果。只有綜合考慮效率、成本和質量,才能準確評估自適應進給的真正優勢。
比較每個零件的加工時間
在相同的零件、刀具和設備條件下記錄加工時間,以確定自適應進給在生產週期時間方面取得的實際改進。
- 比較恆速切削和自適應進給的零件加工時間。
- 記錄不同加工區域的實際操作時間。
- 觀察減速和等待時間是否顯著減少。
- 利用大量生產資料來確定週期時間改進是否具有一致性。
透過不斷記錄和分析加工數據,可以更準確地評估自適應進給策略的實際效益。
追蹤工具消耗
同時,記錄每批零件使用的刀具數量和異常換刀次數,從總成本的角度評估加工策略。
- 記錄使用單一刀具可以加工的零件數量。
- 記錄刀具崩刃、斷裂和異常磨損的情況。
- 比較不同加工策略下的換刀頻率。
- 計算刀具成本對零件加工成本的影響。
如果加工時間減少而刀具消耗量顯著增加,則應再次最佳化進給速度調整範圍。
檢查加工質量
還應評估尺寸一致性、表面粗糙度和邊緣質量,以確保效率的提高不會以犧牲產品品質為代價。
- 檢查關鍵尺寸是否保持穩定。
- 比較不同區域的表面粗糙度。
- 觀察邊角、槽底或薄壁區域是否有品質缺陷。
- 評估批量生產過程中的產品驗收率。
只有當加工效率、刀具壽命和產品品質之間達到合理的平衡時,自適應進給才能真正發揮其價值。
結語
與恆速切削相比,自適應進給策略的優點在於能夠根據加工負載動態調整刀具運動,而不是像恆速切削那樣,在整個加工過程中強製刀具以相同的速度應對不同的切削條件。對於複雜型腔、深型腔、難加工材料以及材料餘裕較大的數控銑削任務,此策略在同時提升加工週期、刀具壽命和生產穩定性方面具有更大的潛力。 TiRapid 可根據材料、零件結構和設備狀況優化數控銑削工藝,確保在保證加工品質的前提下提升加工效率。
















