
通訊設備通常包含精密組件,例如外殼、射頻腔體、屏蔽件、連接器、散熱結構和安裝支架。這些產品必須滿足模組安裝和訊號傳輸要求,同時也要兼顧散熱、電磁屏蔽、尺寸公差和長期運作穩定性。對於設備研發和採購團隊而言,供應商需要提供快速原型製作、小批量驗證、穩定的大量生產以及品質可追溯性。 CNC精密加工能夠根據二維圖紙和三維模型製造複雜的通訊設備組件,從而為從產品開發到大量生產提供靈活的製造方法。
通訊設備數控精密加工的核心需求是什麼?
通訊設備組件的結構和功能差異很大。加工方案的製定需要圍繞尺寸精度、散熱、屏蔽和組裝關係等因素。
尺寸精度直接影響模組組裝
通訊設備通常包含印刷電路板 (PCB)、連接器、射頻模組和散熱元件。它們的安裝孔、定位結構和配合尺寸必須保持精確的空間關係。
- 外殼、安裝板和支架需要控制孔間距、平面度和關鍵定位尺寸。
- 連接器安裝區域需要穩定的孔位和介面尺寸。
- 當多個模組組裝在一起時,也必須控制組件之間的組裝間隙。
穩定的尺寸精度可以減少現場組裝和重複調試,幫助不同批次的零件保持良好的組裝一致性。
熱結構必須兼顧加工精度
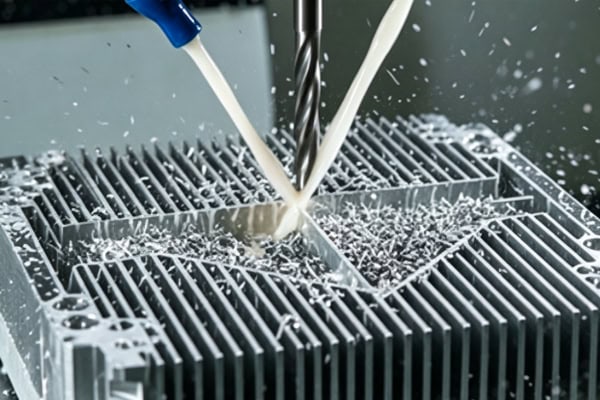
高功率通訊設備在運作過程中會產生大量熱量。散熱器、散熱底板和冷卻結構的加工品質會影響熱傳遞。
- 散熱底座表面必須保持良好的平整度和表面品質。
- 散熱片、散熱槽和冷卻通道必須依照設計尺寸進行加工。
- 晶片或功率模組的熱接觸區域需要控制平整度和表面粗糙度,以確保在塗覆導熱界面材料 (TIM) 後能夠有效地進行熱傳遞。
良好的熱接觸介面有助於設備保持合理的運作溫度,並降低因組裝偏差引起的散熱風險。
射頻結構和屏蔽部件需要注重細節
射頻通訊設備中的腔體、屏蔽罩和導電結構對尺寸、表面狀況和組裝間隙非常敏感。數控加工能夠製造複雜的腔體、台階、孔、螺紋以及密封或接觸結構,因此非常適合定制射頻元件。
| 通訊設備組件 | 常用材料 | CNC加工重點 |
| 射頻腔 | 鋁合金、銅合金等。 | 內部空腔、孔位置、接觸面 |
| 設備外殼 | 鋁合金、不銹鋼等。 | 壁厚、安裝孔、平面度 |
| 散熱器 | 鋁合金、銅等。 | 散熱片、基面、熱接觸區 |
| 屏蔽罩 | 鋁合金、銅合金等。 | 整體形狀、階梯、組裝間隙 |
| 連接器和安裝組件 | 銅合金、不銹鋼等。 | 孔位置、螺紋、同心度 |
| 安裝支架 | 鋁合金、鋼等。 | 孔間距、定位面、結構剛度 |
根據每個部件的功能選擇材料和加工工藝,有助於同時滿足結構強度、導熱性、導電性和組裝要求。
CNC加工如何提升通訊設備的研發與生產效率?
通訊設備更新迭代速度很快。在研發階段,外殼尺寸、安裝位置和內部結構通常需要調整,因此製造流程必須能夠快速回應設計變更。
快速數控原型製作縮短了研發驗證週期
在原型階段,通訊設備通常需要驗證模組安裝、介面位置、散熱結構和整體尺寸。數控加工可以根據更新的三維模型和工程圖直接生產原型。
- 單一原型無需專門的模具投資。
- 它適用於複雜腔體、安裝板和客製化支架。
- 實體部件可直接用於整機組裝測試。
- 設計修改後,加工程序可以快速調整。
透過使用實體零件驗證結構,工程團隊可以更早發現干涉、間隙和組裝問題。
小批量生產適用於通訊設備試生產
通訊產品通常在原型製作和正式量產之間會經歷一個試生產階段。此階段需要一定數量的組件用於現場測試、可靠性驗證和客戶測試。 CNC小批量加工可以滿足此階段的製造需求。小批量生產既能滿足測試數量,又能避免產品定型前投入過多資金。此外,它還便於根據測試結果不斷調整組件結構。
在批量生產中,一致性更為重要
通訊設備進入穩定生產階段後,可以持續購買同型號的外殼、散熱器和支架。此時,需要對加工程序、刀具狀態、夾具方法和檢驗標準進行嚴格把控。
- 應特別注意檢查鑰匙孔位置、安裝面和接口尺寸。
- 應以首件檢定確認加工參數的穩定性。
- 應監測刀具磨損所引起的尺寸變化。
- 連續批次產品應依專案品質要求進行抽樣或100%檢驗。
穩定的批量生產加工流程可以減少組裝差異,並有助於降低返工和現場調試成本。
哪些通訊設備組件適合CNC精密加工?
通訊設備中使用的非標金屬零件種類繁多。結構複雜、精度要求高或訂單數量波動較大的零件尤其適合採用數控加工。
射頻腔體和屏蔽結構
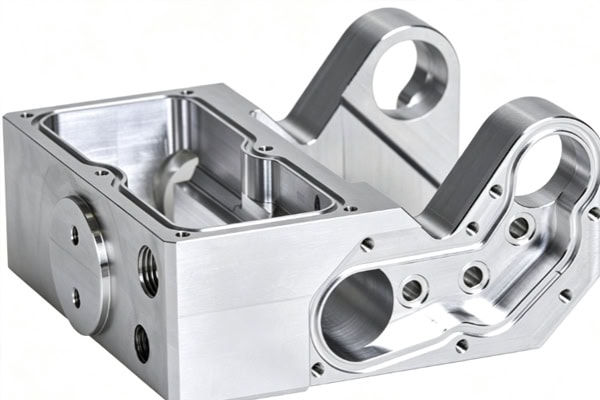
射頻腔通常包含多個腔室、孔、台階和安裝面,因此對加工精度要求很高。 CNC精密加工主要包括:
- 加工複雜的腔室、凹槽和內部通道。
- 精確加工連接孔、安裝孔和定位孔。
- 採用 4 軸或 5 軸加工來減少重複裝夾造成的誤差。
- 控制安裝面、密封面和導電接觸面的平整度和表面品質。
- 檢查關鍵尺寸,例如空腔深度、壁厚、孔間距和台階高度。
- 根據應用要求選擇合適的加工參數和表面處理方法。
合理的加工和檢測製程可以提高射頻腔的尺寸一致性、組裝穩定性和運作可靠性。
通訊設備外殼和隔熱結構
外殼必須同時具備保護、安裝、屏蔽和散熱功能。常見的結構包括安裝孔、內部加強筋、定位槽、介面開口和散熱區域。散熱器需要特別控制底座表面、鰭片幾何形狀和安裝孔位置。鋁合金因其重量輕、導熱性佳,常用於通訊設備的結構部件及散熱部件。具體材料仍需根據產品設計和運作環境來決定。
連接器、安裝支架和精密小型組件
雖然連接器安裝件、模組支架、定位塊和緊固結構相對較小,但它們直接影響通訊設備的組裝精度。機械加工通常著重於控制:
- 孔徑和孔間距,以確保連接器和模組的精確安裝。
- 螺紋尺寸確保緊固可靠。
- 同心度和配合尺寸可減少組裝偏差。
- 根據零件結構選擇數控銑削、車削或多軸加工。
- 根據使用環境進行表面處理,以提高耐磨性、耐腐蝕性和外觀一致性。
適當的加工製程和品質控制可以提高小型通訊設備組件的組裝穩定性和運作可靠性。
如何選擇通訊設備數控精密加工供應商?
採購通訊設備組件時,僅考慮單價是不夠的。還需要確定供應商是否能夠處理複雜的結構,能否持續控製質量,以及能否順利地從原型過渡到批量生產。
檢討多軸加工和材料能力
通訊設備組件可能涉及鋁合金、銅合金、不銹鋼、鋼和工程塑膠。供應商需要根據每個組件的結構選擇合適的設備和工藝。
- 三軸加工適用於傳統外殼、支架和安裝板的加工。
- 4軸或5軸加工適用於多面結構、複雜腔體及高難度零件的加工。
- 數控車削適用於加工連接器、軸和螺紋旋轉零件。
- 特殊結構也可以透過電火花加工和線切割等精密製程完成。
將設備和工藝與組件結構相匹配,可以減少重複的夾具安裝和不必要的外包。
確認品質檢驗能力
通訊設備組件的品質控制需要涵蓋尺寸、幾何精度、表面品質和關鍵組裝關係。在採購過程中,必須了解供應商是否能夠根據圖面要求建立首件檢驗、流程檢驗和最終檢驗程序。對於關鍵孔位、平面度、同心度和配合尺寸,可根據所需的精度採用座標測量機、光學測量等檢測方法。完整的檢驗記錄也有助於追蹤後續批量生產過程中的品質變化。
重點關注從原型到量產的交付能力
通訊設備專案通常要經歷設計、原型製作、測試、試生產和大量生產等階段。選擇具備全流程服務能力的供應商可以減少重複溝通和流程驗證,進而提高專案效率。
- 支援圖紙審查和DFM分析,以便提前發現結構和加工問題。
- 提供快速數控原型製作服務,以便及時進行組裝和功能測試。
- 支援小批量試生產,以滿足產品驗證和客戶測試要求。
- 提供表面處理、品質檢驗和大量生產服務。
- 以整合的方式管理加工過程,以減少更換供應商所耗費的時間和溝通成本。
從原型開發到大量交付的一站式服務可以幫助縮短專案週期,提高通訊設備組件的交付穩定性。
CNC精密加工對於通訊設備至關重要,其價值在於能夠確保外殼、射頻腔體、散熱器、屏蔽件和安裝結構等部件的尺寸穩定性、組裝精度、散熱性能和批量一致性。 TiRapid 為非標通訊設備組件提供CNC精密加工服務,支援原型製作、小批量生產和大規模生產。 TiRapid 可根據客戶圖面和3D模型製造複雜的結構件,協助通訊設備企業降低研發和採購過程中的製造風險。
















