
石油和天然氣設備通常在高壓、振動、腐蝕性和劇烈溫度變化的環境下運作。隨著設備設計的不斷進步,其結構部件也變得日益複雜。不規則的殼體、精密支架、多孔連接器、設備安裝底座和整合式承重結構通常具有不規則的輪廓、深腔、交叉孔、薄壁和多角度加工表面。傳統的加工方法可能難以同時滿足尺寸精度、結構強度和組裝要求。 CNC精密加工利用多軸加工、客製化夾具和數位編程,以穩定的品質製造複雜的結構部件,為石油鑽探、油田監測、管道系統和能源加工設備提供支援。
CNC加工在複雜油田結構件製造的主要優勢
油田設備中的複雜結構件承擔著安裝、連接、支撐、密封、保護和傳遞負載等重要功能。其結構設計直接影響設備的組裝和長期運作穩定性。數控加工使製造商能夠基於三維模型和工程圖來制定加工策略,從而減少重複裝夾造成的定位誤差,並提高加工複雜輪廓和精密特徵時的一致性。
多軸加工提升複雜結構製造效率
複雜的結構件通常包含斜孔、曲面、深腔、不規則溝槽以及不同方向的安裝孔。使用傳統的三軸設備加工這些特徵時,可能需要多次工件重新定位,增加裝夾時間和加工誤差。五軸數控加工允許刀具和工件沿著多個方向移動,從而可以在一次裝夾中加工多個表面。這尤其適用於具有複雜空間特徵的油田部件。
多軸加工的主要優點包括:
- 減少重複裝夾次數:多個加工區域可以在一次或更少的裝夾次數內完成,從而減少因改變定位參考點而造成的誤差。
- 改進複雜曲面加工:可以調整刀具和工件之間的相對位置,以便更好地加工不規則表面和傾斜加工區域。
- 更高的孔位定位精度:不同方向的安裝孔、定位孔和連接孔可以使用一致的座標參考進行程式設計。
- 減少加工時間:減少工件轉移、重新定位操作和輔助工序,有助於提高製造效率。
對於結構緊湊、加工特性眾多的油氣設備零件,多軸數控加工可提供更大的製造彈性。但實際的工具機配置仍需根據零件的尺寸、材料特性和公差要求來選擇,以避免不必要的成本。
客製化結構加工提高設備相容性
油田設備的設計通常取決於現場條件、設備型號和運作要求。不同系統的安裝介面、支撐位置和可用安裝空間可能有所不同。標準組件可能無法完全滿足這些要求。 CNC加工能夠根據客戶提供的CAD圖紙或3D模型進行客製化生產,使製造商能夠調整孔徑、槽寬、壁厚、連接位置和外部輪廓。
對於必須與感測器、控制模組、管道或其他機械組件配合使用的零件,可以在加工前評估潛在的干涉和組裝間隙。客製化製造能夠提高各個部件與完整設備系統之間的兼容性,同時減少現場改造工作。
多種可加工材料支援不同的操作條件
複雜油田結構件的材料選擇必須考慮機械負荷、腐蝕環境、溫度變化、重量和製造成本。常用材料包括不銹鋼、合金鋼、鋁合金以及部分耐腐蝕鎳基合金。數控加工可以透過調整切削刀具、切削速度、進給速度和冷卻方式來適應不同的材料特性。
對於承重結構,可考慮採用強度和韌性適當的合金鋼。對於重量要求較高的儀器支架和輔助外殼,可考慮使用鋁合金。暴露於腐蝕性介質中的零件,其材料選擇需根據介質的化學成分、工作溫度和使用環境而定。材料牌號、熱處理條件和實際運作要求均應在生產前確認。
複雜油田結構件的加工方法及應用
製造複雜的結構件需要協調一致的規劃,涵蓋從圖面評估、材料準備到製程開發和最終檢驗的各個環節。不同的部件具有不同的結構特性。深腔、薄壁、交叉孔和複雜的連接面都需要合適的刀具路徑和工裝夾具。精心設計的加工順序有助於減少材料變形,提高製程穩定性,並確保成品零件符合設備組裝要求。
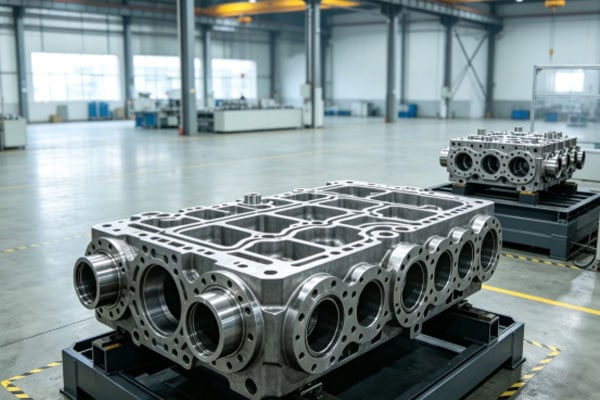
數控加工製程與製造工作流程
油田零件通常要經過粗加工、半精加工、精加工和檢驗。對於形狀不規則的零件或需要大量材料移除的工件,必須精心安排加工順序,以防止局部應力集中和薄壁變形。
常見的製造流程包括:
- 圖紙和模型評估:審查三維模型、尺寸公差、幾何公差、孔關係和組裝參考。辨識深腔、薄壁和工具難以觸及的區域。
- 材料切割和坯料準備:根據零件幾何形狀和材料規格選擇合適的坯料。預留適當的加工餘裕並核對材料文件。
- CNC粗加工:去除主要材料餘裕並建立關鍵參考面,優先考慮穩定定位和承載區域。
- 半精加工:逐步加工複雜的輪廓、內部空腔、安裝槽和連接結構,同時保留足夠的材料以進行最終精加工。
- 多軸精加工:使用適當的刀具和加工路徑完成曲面、斜孔、精密介面和關鍵配合特性的加工。
- 去毛邊和表面處理:去除孔口、交叉孔和零件邊緣的毛邊。依工程要求進行表面處理。
- 尺寸檢驗與交付:檢查關鍵尺寸、孔位、平面度和幾何公差。根據項目規範和適用標準提供檢驗記錄。
對於薄壁零件,分階段去除材料、優化夾緊位置和控制切削負荷有助於降低變形風險。深腔加工需要特別注意刀具懸伸、排屑和加工振動,以防止刀具撓曲影響尺寸精度。
清晰的製造流程能夠使複雜零件的生產更具可控性。對於結構特殊或公差要求高的零件,應在批量生產前進行試加工,以驗證製程穩定性。
不規則外殼和設備安裝底座的加工應用
油田控制設備、監測系統、井場輔助設備和能源處理設備中經常使用不規則外殼和安裝底座。這些部件通常需要滿足外部安裝尺寸、內部空間佈局、連接孔位置和設備保護等方面的要求。
數控加工可以製造不規則的外形輪廓、定位台階、螺紋孔、電纜通道和設備安裝接口。這有助於保持外殼與內部組件之間的正確組裝關係。對於大型或結構複雜的底座,應特別注意安裝面、支撐位置以及孔型的定位精度,以防止組裝後出現錯位或受力不均。
如果某個部件是壓力邊界的一部分,則必須依照其設計規定進行壓力、洩漏和其他方面的檢驗。僅尺寸符合要求不足以確保其承壓安全性。
多孔連接器和設備支架的加工應用
油田設備中常用的多孔連接器、儀表安裝板和機械支撐部件用於連接不同的模組或承受設備運作過程中產生的負荷。這些部件可能包含不同直徑的通孔、螺紋孔、沉孔和定位孔。有些孔還可能呈現角度排列或交叉排列。
數控鑽孔、銑削、鏜孔和攻絲工藝可以利用一致的座標參考來加工這些特徵。對於孔密集分佈的零件,製造商必須控制孔間距、直徑、垂直度和螺紋品質。對於承載支撐件,關鍵橫斷面尺寸、角落過渡和連接區域需要仔細檢查。
適當的結構設計和加工流程可提高組裝穩定性,並有助於降低長期振動下鬆動或局部損壞的風險。
複雜油田零件的常用材料和加工工藝
不同的結構部件具有不同的運轉環境和載重條件。材料選擇和加工方法應與實際設計要求相符。下表列出了常見零件類型的製造參考。最終選擇應基於工程圖、材料標準和設備運作條件。
| 組件類型 | 常用材料 | 主要加工工藝 | 關鍵品質要求 | 應用例子 |
| 不規則設備外殼 | 不銹鋼、鋁合金 | 數控銑削、鑽孔、鏜孔 | 整體尺寸、孔位、安裝接口 | 控制設備、監控設備 |
| 複雜的安裝底座 | 合金鋼、不銹鋼 | 粗銑、精銑、鑽孔 | 平面度、孔間距、承載尺寸 | 井場設備、輔助機械 |
| 多孔連接板 | 不銹鋼、合金鋼 | 鑽孔、攻絲、銑削 | 孔徑、孔間距、螺紋精度 | 管道模組、設備連接 |
| 精密儀器支架 | 鋁合金、不銹鋼 | 多軸銑削、鑽孔 | 定位精度、剛性、組裝間隙 | 感測器、檢測模組 |
| 深層腔組件 | 不銹鋼、合金鋼 | 深腔銑削、鏜削 | 空腔尺寸、壁厚、表面質量 | 內部設備支撐與安裝結構 |
複雜油田結構件的功能性能與品質控制
複雜結構件的加工品質不僅影響單一部件的尺寸,還影響整機組裝、載荷傳遞和運作穩定性。油田設備在振動、溫度變化和複雜介質環境中運行,其結構件必須滿足強度、剛度、耐腐蝕性和尺寸穩定性的特定要求。製造過程中應制定明確的檢驗要求,並根據每個部件的預期功能選擇相應的檢驗項目。
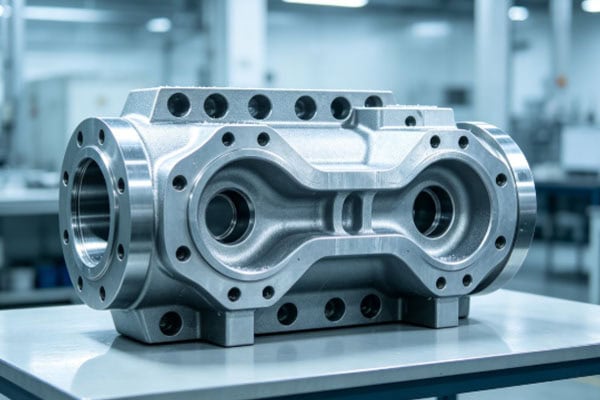
精密檢測和加工品質控制
複雜結構件的品質管制應涵蓋加工前、加工中和加工後階段。對於具有多個加工參考點、複雜孔型和空間曲面的零件,普通的卡尺或單次尺寸測量可能無法提供關於成品零件的充分資訊。
製造商可以使用座標測量機、精密高度規、孔徑規、螺紋規和表面粗糙度測試儀來檢驗關鍵尺寸和幾何公差。
主要品質控管程序包括:
- 關鍵尺寸檢定:檢查總長度、寬度、高度、壁厚、孔徑和槽寬,以確認是否符合圖面公差。
- 幾何精度檢定:測量平面度、平行度、垂直度、同心度和位置公差,以驗證複雜特徵之間的空間關係。
- 孔和螺紋檢查:檢查通孔、盲孔、交叉孔和螺紋連接,以防止毛邊、切屑堵塞和螺紋損壞影響組裝。
- 表面品質檢驗:依零件要求檢查表面粗糙度、刀痕、刮痕和局部加工缺陷。
- 材料和製程文件:根據專案要求核實材料證書、熱處理記錄和加工檢驗報告,以保持生產可追溯性。
- 特殊性能驗證:用於壓力承載、密封或其他安全相關功能的組件應按照適用的標準和工程規範的要求進行壓力測試、洩漏測試或無損測試。
完整的檢驗流程有助於及早發現加工偏差,降低不合格零件進入組裝流程的風險。對於關鍵的油氣設備零件,應明確定義驗收標準、檢驗方法和文件要求,以確保交付的品質可驗證。
複雜結構件的性能也受材料狀態、熱處理、表面處理和實際組裝條件的影響。對於暴露於腐蝕性環境中的零件,應根據工作介質評估材料的耐腐蝕性和表面防護要求。對於長期承受循環負荷的支撐部件,應特別注意結構過渡區、孔邊緣和薄壁截面周圍的應力集中問題。
透過適當的設計評估、數控加工和品質檢驗,製造商可以提高尺寸一致性和組裝可靠性,為石油鑽探、油田監測和能源加工設備提供可靠的製造支援。
















