
通訊模組是機器人控制系統、工業自動化設備和智慧終端資料傳輸的關鍵組件。它們通常整合了通訊晶片、PCB組件、介面組件、天線連接器和散熱元件。在長期運作過程中,通訊模組可能會受到振動、灰塵、溫度波動、電磁幹擾以及頻繁的連接器插拔等因素的影響。因此,其外殼不僅需要提供基本的保護,還需要具備穩定的安裝結構、有效的散熱性能、精確的介面定位以及可靠的機械支撐。 CNC精密加工技術能夠利用銑削、鑽孔、攻牙、倒角和精密型腔加工等工藝,採用鋁合金、不銹鋼、銅合金和工程塑膠等材料製造通訊模組外殼。這使得製造商能夠保持嚴格的尺寸公差、精確的孔位、可控的平面度和一致的組裝介面。對於機器人應用,客製化的CNC加工能夠為控制器、機械手臂、末端執行器、移動平台和工業通訊系統提供靈活的外殼尺寸和結構。它還支援原型開發、小批量生產和批量製造,為先進的通訊模組提供可靠的機械外殼。
通訊模組外殼的CNC加工製程及製造優勢
通訊模組外殼通常具有薄壁、內部空腔、安裝孔、連接器開口、定位槽和散熱結構。加工過程必須同時確保外部尺寸和內部結構的精度。精心設計的數控加工流程可以減少重複夾緊造成的定位誤差,同時保持安裝面和介面開口之間關係的一致性。對於機器人通訊設備,材料的選擇和壁厚也必須與運行環境相匹配,以使外殼在輕量化和足夠的結構強度之間取得平衡。
通訊模組外殼的精密數控加工工藝
通訊模組外殼的C控制加工通常始於三維CAD模型和工程圖。製造團隊根據外殼設計確定原料尺寸、加工基準、夾緊方式和加工順序。鋁合金外殼通常採用高速銑削加工外部輪廓、安裝面和內部空腔,然後進行鑽孔和攻絲,以加工安裝螺絲、定位孔和通訊介面。對於孔型密集的緊湊型通訊模組,可以使用高速主軸和小直徑刀具來實現精確的特徵加工。
加工內部空腔時,必須嚴格控製刀具懸伸量和切削負荷,以防止薄壁變形。對於PCB安裝,外殼內部可以設置支撐柱、定位槽和階梯狀表面。精密加工確保PCB在安裝後得到妥善支撐。連接器開口、乙太網路連接埠、航空連接器、電纜出口和其他介面也需要精確的定位關係,以簡化組裝。
數控加工還可以進一步加工倒角、沉頭孔、螺紋孔、密封槽和其他精細特徵。這些特徵可以提高組裝品質並減少部件間的干涉。對於複雜的曲面或多方向接口,四軸或五軸數控加工可以減少裝夾次數並提高尺寸一致性。
通訊模組外殼的CNC加工生產工作流程
通訊模組外殼屬於精密結構件,因此製造流程需要兼顧生產效率、尺寸穩定性和組裝要求。安裝在機器人上的通訊模組在運作過程中可能會持續振動。如果安裝孔、定位結構或連接器介面的尺寸偏差過大,可能會影響電氣連接和設備維護。
典型的CNC加工工作流程包括以下步驟:
- 圖紙和 3D 模型驗證:確認外殼尺寸、壁厚、孔位置、螺紋規格、組裝基準和表面處理要求。
- 材料和坯料準備:根據強度、重量、導熱性和環境要求,選擇鋁合金、不銹鋼、銅合金或工程塑膠。
- 基準面加工:為後續的型腔、孔和安裝面加工創建穩定的基準面。
- 外部和腔體加工:使用數控銑床加工外部輪廓、內部腔體、台階、凹槽和支撐結構。
- 孔和螺紋加工:加工安裝孔、定位孔、連接器開口和螺紋孔,同時保持精確的直徑和位置。
- 精加工和倒角:對關鍵表面和配合區域進行精加工,同時去除毛邊並最大限度地減少組裝干涉。
- 表面處理:依應用需要,可進行陽極氧化、噴砂、塗層、電鍍、鈍化或其他處理。
- 最終檢驗和包裝:在進行保護性包裝之前,請檢查關鍵尺寸、螺紋、外觀、平面度和孔的位置。
標準化的製造流程有助於將原材料加工成符合精確組裝要求的通訊模組外殼。穩定的製程控制也有助於減少不同生產批次之間的尺寸偏差。
通訊模組外殼的常用材料和性能
不同的機器人通訊系統對重量、熱性能、耐腐蝕性和機械強度有不同的要求。材料的選擇應基於工作環境和外殼結構。
| 材料 | 典型性能 | 適合的應用 |
| 6061-T6鋁合金 | 輕巧、易加工、熱性能好 | 機器人通訊模組,工業通訊盒 |
| 7075-T6鋁合金 | 高強度低重量 | 高負載移動機器人通訊組件 |
| 304不銹鋼 | 耐腐蝕性和高結構強度 | 惡劣環境下的通訊設備 |
| 銅合金 | 優異的導熱性和導電性 | 散熱和電磁屏蔽結構 |
| 窺視 | 耐高溫、電絕緣、耐化學腐蝕 | 專用工業通訊模組 |
| 5052鋁合金 | 良好的耐腐蝕性和成形性能 | 輕型通訊設備外殼 |
6061-T6鋁合金為安裝在移動機器人和機械手臂上的通訊模組提供了優異的整體性能。如果需要更高的機械強度,可以考慮使用7075-T6鋁合金。對於腐蝕性環境、高溫、電氣絕緣或特殊化學條件的應用,可以選擇不銹鋼和工程塑膠。
機器人通訊模組外殼的應用、使用方法、功能和性能要求
通訊模組外殼的功能不僅限於保護內部電子元件。安裝在機器人設備上時,外殼還可以支援PCB安裝、介面保護、散熱、設備連接和維護操作。機械手臂、AGV、AMR、機器視覺系統、工業網關和自動化生產線在不同的環境下運行,因此客製化的外殼結構具有很高的價值。介面、安裝孔和內部支撐的合理佈局,能夠確保通訊模組有效率地整合到機器人本體或控制系統中。
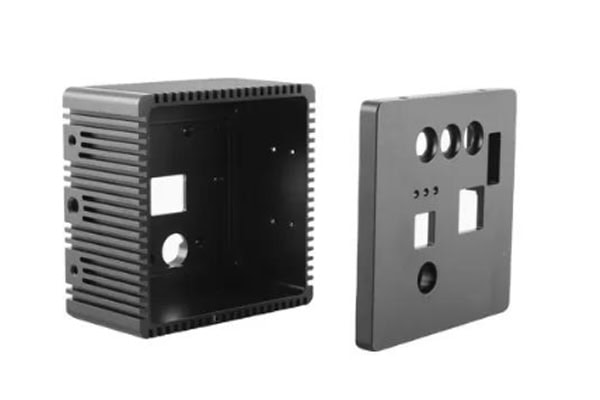
機器人通訊模組外殼的典型應用
通訊模組外殼可用於工業乙太網路系統、無線通訊設備、現場匯流排網路、機器對機器通訊系統以及工業資料擷取平台。不同的應用對結構的要求各不相同。例如,機械手臂通常優先考慮輕量化和抗振性能,而工業通訊網關可能更注重散熱、防塵和介面耐久性。
典型應用包括:
- 工業機器人:用於機器人控制器、聯合通訊單元和內部資料傳輸系統,為通訊電子設備提供安全安裝和保護。
- 協作機器人:緊湊型鋁製CNC外殼可以減輕重量和減少空間需求,同時保持可靠的連接器定位。
- AGV 和 AMR:移動機器人需要具有良好抗震性能的外殼,以及足夠的空間用於無線通訊組件和控制板。
- 機器視覺設備:精密開口和安裝孔可容納工業相機、視覺控制器、連接器和安裝支架。
- 自動化生產線:工業閘道器、PLC通訊模組和資料擷取單元需要長期的結構穩定性、散熱性和便利的維護性。
- 智慧型檢測設備:便攜式檢測機器人和自動化檢測平台可以使用根據其特定尺寸設計的輕型客製化外殼。
這些應用對尺寸一致性和介面定位提出了很高的要求。客製化的數控加工能夠使外殼幾何形狀適應可用的安裝空間和系統架構。
通訊模組外殼的使用方法和結構功能
安裝前,應確認內部PCB、電源連接器、通訊介面及安裝螺絲的位置。組裝過程中,通常將PCB或通訊組件固定在內部支撐柱和定位槽上。然後連接外部電纜,最後將上下外殼部分固定到位,或將外殼固定到設備安裝支架上。
對於高熱負荷的模組,外殼可以設計成與晶片、散熱器或導熱界面組件直接接觸的區域。這樣可以使運行過程中產生的熱量更有效地傳遞到外殼外部表面。
外殼還可以包含密封槽、防塵結構、屏蔽接觸區和線纜管理功能。對於需要頻繁維護的機器人設備,優化的螺絲佈局可以縮短拆卸時間。對於永久安裝的通訊模組,定位銷和加強筋可以提高結構穩定性。
通訊模組外殼的功能和性能要求
通訊模組外殼需要兼顧機械保護、散熱、介面支援和電磁相容性。高速運作或連續工作的機器人可能會產生振動和機械衝擊,因此外殼必須保持結構完整性,避免過度變形,以免影響印刷電路板或連接器。
| 功能/性能 | 需求 | CNC結構設計 |
| 內部保護 | 減少粉塵、衝擊和機械性損傷 | 可控壁厚和封閉空腔 |
| 散熱性 | 將內部熱量傳遞到外部 | 加工後的散熱表面、溝槽或熱接觸區域 |
| PCB安裝 | 防止電路板移動 | 支撐柱、定位孔和安裝台階 |
| 介面保護 | 保持連接器位置穩定 | 精密連接器開口和安裝孔 |
| 耐振動 | 承受機器人運動 | 優化的壁厚、加強筋和安裝結構 |
| EMC效能 | 減少電磁幹擾 | 屏蔽接觸區域和導電連接結構 |
| 維修方便 | 簡化模組拆卸和更換 | 優化的螺絲佈局和組裝接口 |
| 尺寸一致性 | 滿足重複組裝要求 | 一致的數據和穩定的數控加工工藝 |
這些結構特性直接影響通訊模組的運作穩定性。透過精密數控加工和優化的外殼設計,該外殼能夠支援機器人系統的安裝、保護、散熱和長期運作。
通訊模組外殼的客製化數控加工和品質控制
機器人設備配置多樣,通訊模組的尺寸、連接器位置、安裝方式和內部佈局也可能有顯著差異。標準外殼未必總能滿足所有安裝空間的需求。 CNC客製化加工使製造商能夠根據客戶的3D模型、工程圖或實體樣品開發加工解決方案。材料選擇、壁厚、孔位、表面處理及生產規模等因素均可納入製造流程。可以先生產小批量原型進行初步組裝測試,然後根據實際安裝回饋優化結構,最後再進行穩定的批量生產。這種方法尤其適用於從研發階段過渡到商業化生產的機器人通訊模組。
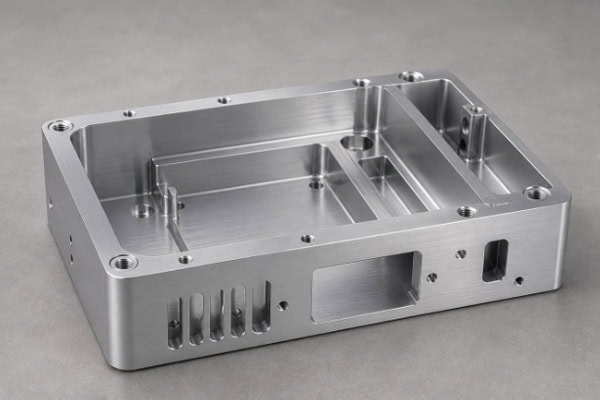
提高通訊模組外殼數控加工精度的方法
通訊模組外殼通常包含大量的安裝孔和介面開口。即使是微小的局部偏差也會影響最終的組裝位置。加工精度應透過設備選擇、刀具、夾具和製程參數管理來控制。
- 使用一致的加工基準:盡可能使關鍵安裝面、介面面和定位結構與穩定的基準保持一致。
- 最佳化夾緊方法:對薄壁鋁製外殼採用均勻夾緊,以減少變形和加工後回彈。
- 選擇合適的切削刀具:根據材料硬度、型腔深度和特徵幾何形狀選擇銑刀、鑽頭和絲錐。
- 控制切削參數:配合主軸轉速、進給速度和切削深度,以減少振動和過大的切削力。
- 粗加工和精加工分開進行:在對關鍵表面、孔和配合區域進行精密精加工之前,先在粗加工過程中去除大部分材料。
- 加強過程測量:使用卡尺、千分尺、高度規、光學測量系統或三座標測量機驗證關鍵尺寸。
- 控製刀具磨損:建立刀具壽命管理,防止孔徑、表面品質和尺寸精度逐漸改變。
- 執行組裝驗證:測試具有 PCB、連接器、支架和緊固件的原型,以識別潛在的組裝問題。
這些製程控制措施可以提高尺寸穩定性和批次間一致性。對於精密機器人通訊組件而言,製程檢驗和最終組裝驗證都是重要的品質控制措施。
通訊模組外殼的表面處理和維護
通訊模組外殼經過數控加工後,通常需要進行表面處理,以改善外觀、耐腐蝕性、耐磨性或電氣性能。鋁製外殼的常用處理方法包括陽極氧化、噴砂陽極氧化和塗層,而不銹鋼外殼則可能採用鈍化、拉絲或其他表面處理工藝。
當外殼設計用於電磁屏蔽時,應在表面處理之前確定導電接觸區域。這樣可以防止絕緣塗層幹擾屏蔽表面之間的電氣連續性。
運作過程中,應保護連接器免受側向衝擊,並定期檢查安裝螺絲、支架和電纜出口是否鬆動。對於有散熱槽的殼體,應保持散熱區域清潔,防止灰塵過度堆積降低散熱效率。正確的安裝和維護可以延長殼體和內部通訊組件的使用壽命並提高其運作穩定性。
通訊模組外殼的品質檢驗和客製化供應服務
通訊模組外殼的品質檢驗可根據工程圖中規定的關鍵尺寸進行。檢驗項目包括外部尺寸、內部腔體尺寸、孔徑、孔間距、螺紋、平面度、垂直度和連接器位置。標準尺寸可使用卡尺、千分尺、銷規等測量工具進行檢查,而複雜的尺寸關係則可使用光學測量設備或座標測量機進行驗證。
對於客製化機器人行業的訂單,製造商可能還需要管理材料證書、表面處理規格、批次識別和包裝要求。原型訂單通常著重於首件尺寸驗證和組裝測試,而大量生產則需要穩定的製程參數和系統化的檢驗程序。
從圖面處理、數控編程、首件生產、尺寸檢驗、表面處理到最終包裝的全程管理,有助於確保通訊模組外殼滿足機器人控制器、移動機器人、工業網關和自動化通訊設備的要求。可靠的CNC加工供應商還可以根據外殼幾何形狀、材料要求、公差規格和訂單量調整生產流程,為機器人通訊設備開發的不同階段提供靈活的製造解決方案。
















