
印表機、影印機、汽車門鎖執行器、小型減速器-幾乎所有對噪音敏感且無需承受重載的動力傳輸應用中都能見到POM齒輪的身影。 POM作為齒輪材料的一個天然優勢在於其固有的自潤滑性,因此齒輪嚙合時無需額外潤滑脂即可保持靜音。但這並不意味著POM齒輪易於製造。要獲得精確的齒形並確保齒輪在數百萬次的循環中平穩安靜地運轉,其難度遠高於切割普通結構件。
齒輪加工與一般零件加工的最大差異在於:普通零件的加工重點在於確保整體尺寸正確、孔位精確度以及嚙合面平整。而齒輪加工則在此基礎上增加了額外的精度要求-齒廓、累積節距誤差和徑向跳動。齒廓誤差為十幾微米的齒輪在剛安裝到減速器時可能聽起來沒什麼問題,但運行幾十個小時後,噪音就會逐漸增大,嚙合面上的磨損痕跡也會變得不均勻。 POM材質雖然比金屬軟,但對齒廓精度的要求卻毫不遜色。
POM材料特性及其在齒輪加工上的適用性
聚甲醛(POM)分為兩種:均聚物和共聚物。均聚物POM(以杜邦公司的Delrin最為知名)強度和剛度略高,但其熱穩定性不如共聚物級POM。加工過程中溫度控制不當會導致均聚物POM分解並釋放甲醛氣體。共聚物POM具有更寬的加工窗口和更好的熱穩定性,因此是大多數齒輪加工應用的首選材料。除非另有特別說明,市面上常見的POM板材和棒材預設都是共聚物級POM。在工程塑膠中,POM的吸濕率極低,約0.2%,而PA6在飽和狀態下的吸濕率可高達3%。這一數值對於齒輪加工至關重要。齒輪齒隙通常設計在0.05至0.15毫米的範圍內。如果材料因吸濕而膨脹並佔據了該間隙,輕則導致運轉噪音增大,重則導致齒輪卡死。使用 POM 齒輪幾乎無需擔心濕度變化引起的尺寸漂移,這正是許多精密傳動設計選擇 POM 而不是尼龍的原因。
然而,POM並非完美無缺。它的結晶度很高,成形過程中的冷卻收縮率約2%,遠高於尼龍。當從板材上切割齒輪毛坯並去除大量材料時,內部應力的釋放會導致零件變形。如果齒輪輪緣相對較薄,變形量可達數十微米。 POM對缺口也很敏感。如果在齒根處留下鋒利的刀痕或微裂紋,則運行一段時間後齒根斷裂的風險高於金屬齒輪。因此,對POM齒輪的齒根圓角進行適當的處理並非錦上添花,而是防止早期失效的必要條件。
工具選擇和配置
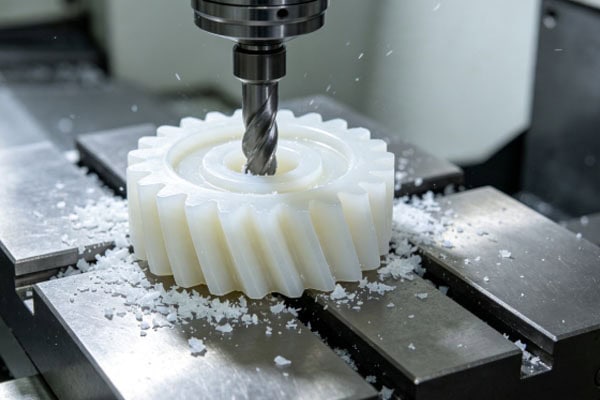
與一般POM零件加工相比,POM齒輪加工的刀具選擇要求更高。主要限制因素是齒隙。小齒距齒輪(模數0.5至1.5)的齒隙寬度可能只有1至2毫米,這意味著刀具直徑必須更小才能進入齒隙。對於模數0.8的齒輪,齒根處的齒隙寬度約為1.4毫米,這意味著立銑刀直徑不能超過1.2毫米——而刀具路徑還需要一些額外的間隙。小直徑刀具的剛性本身就較低。 POM雖然質地較軟,但即使是較小的切削深度也會導致刀具發生彈性變形,這種變形會直接體現在齒面上,表現為輪廓變形——壓力角發生變化,齒厚變得不均勻。最直接的解決方法是盡量減少刀具懸伸:選擇盡可能短的刀柄,並儘可能縮短刀具伸出長度。小直徑高速鋼(HSS)立銑刀可以加工POM,並且足以滿足原型製作的需求。然而,在大量生產中,高速鋼磨損很快——上午加工的齒輪尺寸可能與下午加工的齒輪尺寸不一致。整體硬質合金立銑刀單價較高,但其更長的使用壽命和更穩定的尺寸精度使其成為批量生產中更經濟的選擇。單刃刀具排屑效果最佳,是精加工齒面的理想選擇;雙刃刀具兼顧了效率和表面質量,更常用於粗加工和半精加工。 30°至35°的螺旋角能夠很好地平衡排屑效果和切削力。
在POM加工中,刀刃鋒利度是首要變數。 POM的抗切削性並非源自其硬度,而是源自於其柔軟性。鈍化的刀刃會將材料推開而非切削,導致齒面毛邊、齒尖捲曲,以及尺寸偏差。判斷刀具是否需要更換的方法很簡單:觀察齒尖是否有薄薄的捲邊。如果發現捲邊,則表示刀刃已經鈍化到只能推開材料而無法切削的程度。排屑是齒輪加工中一個特別棘手的問題。 POM切屑是細粉或短絲狀-理論上比尼龍的長絲狀切屑更容易處理。問題在於,齒隙狹窄且深,切屑會堆積在齒隙內無法排出。刀具會反覆切削這些滯留的切屑,摩擦生熱,一旦局部溫度過高,POM就會軟化並開始黏附在刀具上。在這種情況下,使用壓縮空氣吹掃晶片幾乎是必須的——而且氣流必須指向齒槽底部,將碎屑從槽口吹出。僅靠冷卻液並不總是有效;冷卻液難以到達狹窄槽的底部,而且滯留的氣穴和死角會使局部冷卻幾乎失效。
切削參數選擇
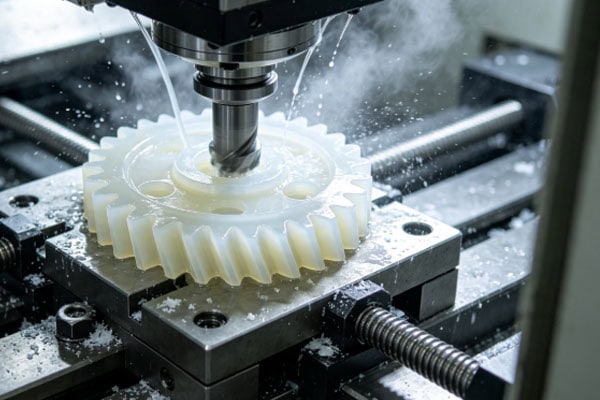
POM材料的建議表面速度範圍為150至300公尺/分鐘,上限略高於尼龍材料。然而,在實際加工中,很少有加工人員在加工齒輪時會使用最高速度——因為目標是齒廓精度和表面質量,而不是材料去除率。以3毫米整體硬質合金立銑刀為例:主軸轉速最好保持在15,000至20,000轉/分鐘之間,對應的表面速度範圍為140至190公尺/分鐘。每齒進給量設定為0.03至0.06毫米-與一般POM加工相比,這是一個較為保守的數值。每次軸向切削深度限制在刀具直徑的15%以內。在傳統的POM加工中,20%甚至40%的切削深度很常見,但齒輪齒隙狹窄且深,刀具懸伸較長。切削深度過大導致的刀具偏轉會直接轉化為齒形誤差,節省下來的時間無法彌補重工的成本。
齒側精加工是所有切削中最關鍵的。切削深度降至 0.1 至 0.15 毫米,主軸轉速保持不變,進給量降至每齒 0.02 至 0.03 毫米。刀具路徑應沿齒側輪廓切削,而非橫向切削。沿齒側切削可使刀痕方向與嚙合方向保持一致,進而降低齒輪運轉雜訊;橫向刀痕如同接觸面上的微小波紋,會增加雜訊並加速磨損。對於 POM 齒輪的加工,通常使用少量潤滑劑的壓縮空氣進行冷卻即可。乾式切削並採用空氣冷卻的優點在於工件溫度分佈均勻;精加工不會因冷卻液飛濺到局部區域而導致熱膨脹不均。如果必須使用冷卻液,則應使用濃度為 5% 至 8% 的水溶性冷卻液,並將噴嘴對準切削區域,而不是將冷卻液噴灑到整個工件上。
工件夾持和變形控制
齒輪毛坯通常是圓形圓盤或階梯狀圓形零件。工件夾持面臨兩個相互矛盾的要求:零件必須牢固夾持,但又不能因夾緊而變形。 POM(聚甲醛)的彈性模量約為鋁的五十分之一。如果將毛坯直接夾在三爪卡盤中,夾緊力會將毛坯擠壓成略微橢圓的形狀,齒輪就是在這種變形狀態下進行加工的。剛從機床上取下的齒頂圓看起來是圓形的,但一旦鬆開卡爪,零件回彈,徑向跳動就會超過公差。對於薄壁齒輪毛坯,這個問題特別嚴重;當壁厚低於3毫米時,幾乎無法避免。有幾種解決方案。在壁厚允許的情況下,可以在毛坯外緣留出一個夾緊凸台,然後在齒輪加工完成後進行二次加工將其移除——這會增加一道工序,但可以顯著提高精度。如果壁厚太薄,無法進行凸台加工,則應使用包裹毛坯的軟爪,將夾緊壓力分散到更大的接觸面積上。對於精度要求極高的齒輪,真空吸盤夾具是最佳選擇——可實現零夾緊應力變形——但需要專門定制真空吸盤夾具,並且需要考慮前期在工裝和時間方面的投入。
翻轉操作中的定心精度同樣至關重要。大多數齒輪的兩面都有特徵-一面是帶鍵槽的孔,另一面是減重槽或階梯。如果翻轉後兩面未對準同一軸線,齒輪安裝到軸上時就會晃動。一個可靠的方法是在翻轉前先精加工中心孔,然後以該中心孔為基準來拾取另一側的零件,而不是透過調整外徑來定心。外徑的精度很大程度取決於前一道工序;而中心孔的精度則較容易控制。
牙側骨質及根管充填治療
POM齒輪齒面的表面粗糙度通常精加工至Ra 0.8至1.6 µm。如果設備和刀具狀況良好,可以達到低於Ra 0.8的穩定表面粗糙度。要達到Ra 0.4,則需要在刀具、加工參數和刀具路徑策略這三個方面都進行重點關注:刀具必須鋒利,進給量必須精確,刀具路徑必須平滑,不能出現明顯的方向變化。刀具的進出位置是一個容易被忽略的細節。如果刀具直接切入或直接退出齒面,會留下明顯的痕跡;每次齒輪旋轉經過該點時,都會發出週期性的咔嗒聲。正確的做法是將進刀點設置在齒槽底部或齒尖過渡區,使痕跡遠離嚙合面。這種調整成本極低,卻能立即改善噪音表現。
POM齒輪的根部圓角與金屬齒輪的根部圓角所扮演的角色不同。 POM對缺口非常敏感,根部突兀的過渡(例如使用小直徑刀具直接切削至根部以銳化拐角)會顯著增加循環載荷下裂紋萌生的機率。加工過程中,應利用刀具的自然角落半徑形成根部過渡弧,避免追求尖銳的角落。如果圖紙中指定了特定的根部圓角半徑,則應在精加工程序中設置一個圓角過渡路徑,刀具半徑略小於指定的圓角半徑,以留出必要的幾何間隙。
齒輪精度檢測要點
加工POM齒輪後,僅測量齒頂直徑是不夠的-齒頂直徑正確並不代表齒輪在公差範圍內。必須檢查以下幾個指標:
累積節距誤差 (Fp) 反映了齒輪在一個完整旋轉週期內所有齒的均勻性,通常控制在 0.03 至 0.05 毫米以內。如果此參數偏差較大,齒輪的轉速將週期性波動,並且在雜訊頻譜中會出現明顯的齒嚙合頻率峰值。徑向跳動 (Fr) 主要受工件夾持和定心的影響;當這些因素控制良好時,跳動通常保持在公差範圍內,但仍必須進行測量。基切線長度是判斷齒厚是否正確的最直接方法。 POM 齒輪的基切線公差通常規定為 -0.03 至 -0.06 毫米,留有一定的齒隙以確保齒輪運轉順暢。需要注意一個測量細節:POM 比金屬軟,測量儀器的接觸力可能會在表面造成幾微米的壓痕。過度鎖緊基切線千分尺的棘輪,或使用齒厚卡尺施加過大的力,都會導致讀數偏低。只有採用一致的測量技術和控製手部壓力,才能做出可靠的判斷。
常見問題
加工POM齒輪後如何處理齒尖毛邊?
齒尖上的毛刺通常意味著切割刃已經鈍化,刀刃在推壓材料而不是切割材料。首先嘗試更換刀具並觀察結果;不要立即進行去毛邊處理。如果更換新刀具後毛邊仍然存在,則在加工循環的最後階段,沿著齒尖輪廓進行一次精加工,並將進給量降低到約 0.01 毫米。這種方法的效果更像是刮削而不是切削。低溫去毛邊對 POM 齒輪的幫助有限——POM 在低溫下不會明顯變脆,因此細小的毛邊不會輕易脫落。
如何選擇POM材質的齒輪和尼龍材質的齒輪?
在濕度波動較大的環境中,POM的性能明顯優於尼龍-其吸濕性低一個數量級,因此齒輪尺寸幾乎不受濕度影響。 POM還具有更長的疲勞壽命,在反覆嚙合循環後,齒面磨損更加均勻。尼龍的優勢在於其卓越的韌性;在衝擊負荷下,它更不容易發生齒斷裂。
加工過程中如果出現白煙或刺鼻氣味該怎麼辦?
聚甲醛(POM)過熱分解會釋放甲醛。如果出現刺鼻氣味或可見的白色煙霧,則表示切削溫度已超出安全範圍。請立即停止加工,並依下列順序檢查:主軸轉速是否過高?進給速度是否過低(低進給速度會產生摩擦熱而非切削熱)?壓縮空氣排屑器是否運作正常?刀具是否變鈍?任何情況下都不要強行繼續切削。聚甲醛的熱分解是一個自加速過程;一旦開始,就會不斷加劇。繼續加工不僅會損壞工件,而且甲醛還會危害操作人員的健康。
結語
要確保POM齒輪具有穩定的尺寸精度、良好的嚙合性能和長期的運行可靠性,需要綜合考慮材料特性、刀具選擇、切削速度、進給參數、餘量控制以及後續的品質檢驗等因素,並在整個加工過程中進行統籌管理。對於用於高精度應用的POM齒輪,選擇經驗豐富、技術實力雄厚的CNC加工服務商,能夠有效減少加工誤差,提高零件一致性,並為零件的穩定運作奠定堅實的基礎。如果您有POM齒輪、精密塑膠零件或其他CNC加工需求,請事先提供圖面、樣品或具體的應用細節,以便經驗豐富的加工團隊能夠根據零件幾何形狀和運行環境制定合適的加工方案,幫助您更快地獲得合格的零件。無論是小批量原型製作或大量生產,精心設計的加工流程都能使POM齒輪發揮最佳性能。
















