
塑料零件广泛应用于电子设备、医疗设备、自动化系统、汽车零部件、通信设备和工业机械等领域。随着产品更新换代速度的加快,越来越多的企业选择CNC塑料加工进行原型开发、小批量试生产和定制化制造。与需要模具开发的注塑成型相比,CNC加工具有交货周期短、精度高、易于修改等优点,使其成为研发阶段的重要制造方法。那么,为什么看似相同的塑料零件价格却相差如此之大?有些零件只需几十元,而有些零件却能达到几百甚至几千元。价格差异不仅与材料本身有关,还包括加工时间、设备成本、编程难度、质量检验以及后处理要求等因素。
了解数控塑料加工的成本结构
无论是简单的塑料垫片还是复杂的精密零件,最终价格始终取决于成本核算。工厂会根据产品的整体状况而非仅仅根据材料重量来评估价格。
材料成本的计算方法?
材料成本是数控加工定价的关键组成部分。不同塑料的价格差异显著。常用材料包括ABS、POM、尼龙、PC、丙烯酸酯、PEEK、PEI、PPS和PTFE。其中,ABS和POM是常用的工程塑料,价格相对适中;而PEEK和PI等特种工程塑料具有耐高温、耐腐蚀和耐磨等特性,因此原材料成本更高。
生产过程中,工厂并非根据成品零件的重量来计算成本,而是根据原材料的尺寸。例如,成品零件的尺寸可能是 100×80×20 毫米,但加工时可能需要 120×100×25 毫米的毛坯。额外的材料用于加工余量和夹紧面积,也必须计入成本。在某些情况下,不规则形状可能会产生无法利用的废料,这些也会反映在最终报价中。
M机器每小时成本
许多客户认为材料成本决定产品定价。但实际上,对于大多数数控塑料零件而言,机床使用时间在总成本中所占比例更大。数控机床是高价值设备,其成本包括折旧、维护、刀具磨损和电力消耗。因此,工厂通常根据机床的每小时使用量来计算成本。
例如:
机器成本:150-300元人民币/小时
加工时间:3 小时
加工总费用:450-900元人民币
如果零件结构复杂,需要多次装夹和较长的加工时间,则加工成本甚至可能超过材料成本。
人工和管理成本
塑料零件生产尚未完全自动化。工程师在收到图纸后,必须进行工艺分析、编程、刀具选择、加工验证和质量检验。一个复杂的零件可能需要数小时的编程时间。五轴加工、曲面加工和高精度项目需要经验丰富的工程师,因此人工成本是定价的重要组成部分。此外,订单管理、采购、质量控制、仓储和物流等运营成本也必须计入产品成本。
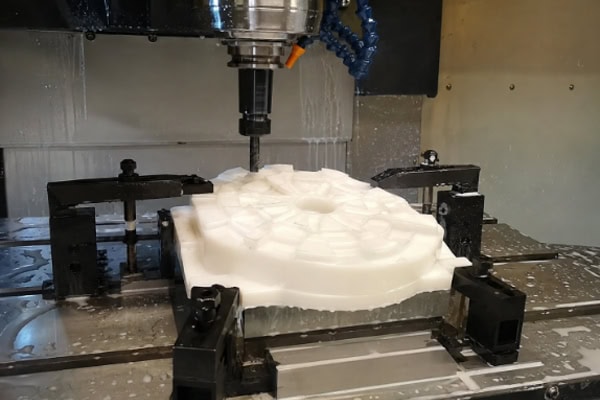
CNC塑料加工成本计算流程
工厂收到图纸后,首先评估技术可行性,然后进行材料计算和加工时间估算。每一步都会影响最终价格。即使产品外观相似,结构细节或精度要求也会显著影响成本。
图纸评估和过程分析
收到图纸后,工程师首先要确定零件是否可制造,并分析加工难题。这一阶段不仅仅是核对尺寸,还需要凭借丰富的工艺经验做出判断。
关键因素包括:
- 产品尺寸
- 加工公差
- 孔的数量和分布
- 曲面结构
- 装配要求
- 表面光洁度要求
深孔、窄槽、薄壁和复杂曲线等复杂结构会显著增加加工难度。简单的平面铣削只需基本的刀具路径,而曲面加工则可能需要三维编程和复杂的刀具路径规划,导致加工时间成倍增加。刀具的可及性、分段加工要求和夹具设计也必须考虑在内。夹具越复杂,总成本就越高。因此,图纸分析直接决定了成本估算的准确性。
材料消耗量估算
材料成本是根据原材料尺寸而非成品重量计算的。数控加工需要考虑切割和夹紧的余量,因此实际材料用量大于最终零件尺寸。
例如:
零件尺寸:150×100×30 毫米
预计原材料尺寸:170×120×35 毫米
如果材料价格为200元/公斤,则总成本必须根据材料密度计算。
对于PEEK和PEI等高性能塑料,即使是少量废料也会显著增加成本。因此,材料利用率在成本控制中起着至关重要的作用。有些材料必须整张采购,这意味着废料成本也必须计入。透明PC和亚克力材料可能还需要保护膜、运输损耗以及仓储成本,这些都是最终定价中隐性的成本。
加工时间估算
加工时间通常是最大的成本组成部分,包括机床运行时间和辅助设备运行时间。工程师根据经验或CAM仿真来估算总加工周期。
典型的加工步骤包括:
- 设置时间
- 刀具设定时间
- 粗加工
- 半精加工
- 处理
- 品检
计费示例:
设置时间:20 分钟
粗加工:40 分钟
完成时间:60分钟
检查时间:20分钟
总计:140分钟
如果机床加工速度为200元/小时,则成本约为466元。加工时间不仅受刀具路径长度的影响,还受刀具选择、切削参数和材料特性的影响。塑料比金属更容易加工,但为了保证高精度,仍然需要降低进给速度,以避免变形或熔化。复杂零件可能需要多次装夹,从而增加重新定位和校准时间。
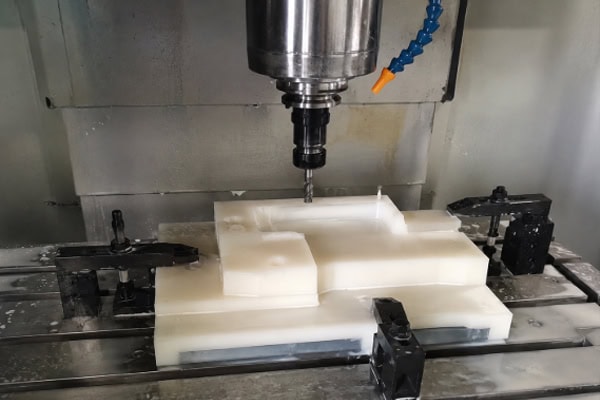
影响加工成本的技术因素
即使采用相同的材料和相似的尺寸,由于技术要求不同,价格也可能存在显著差异。
精度要求
更高的精度会显著增加加工难度。用于自动化定位系统、医疗器械和电子元件的零件通常需要±0.05毫米甚至±0.01毫米的精度。这需要更慢的切削速度、更精细的进给控制和更频繁的检测。某些尺寸需要使用专用测量工具。加工和检测时间的增加会直接推高成本。
结构复杂
复杂的结构会直接影响效率,包括:
- 深龋洞
- 微孔
- 复杂表面
- 薄壁
- 不规则形状
薄壁零件特别容易变形,需要分层切削。即使是小型零件,其加工时间也可能比几何形状简单的零件长得多。
表面处理要求
许多塑料零件不仅需要尺寸精度,还需要良好的外观。常见的后处理工艺包括去毛刺、抛光、喷砂、丝网印刷、雕刻和激光打标。对于透明的PC和亚克力材料,要达到镜面般的光泽通常需要多道抛光工序,这些工序主要依靠手工完成,因此会增加成本。
如何有效降低数控塑料加工成本?
优化产品设计
过于复杂的结构会增加加工时间。深槽、深孔和复杂曲面都会增加刀具路径和编程时间。尽可能简化设计有助于降低成本并提高效率。
选择合适的材料等级
高成本材料并非总是必需的。例如,POM足以满足许多机械零件的需求,而PEEK可能就没必要了。根据实际应用选择材料可以显著降低成本。
增加订单批量
小批量订单的固定成本较高,例如编程和设置费用。增加订单数量可以将成本分摊到更多零件上,从而降低单价。批量生产比单件定制更具成本效益。
Q&A
为什么CNC塑料加工的价格差异如此之大?
即使是同一幅图纸,由于以下原因,价格也可能相差 30% 至 100%:
- 装备等级
- 工程师经验
- 材料采购
- 检验标准
- 服务范围
- 加工效率
有些厂家只提供基础加工服务,而有些厂家则会提供检验报告、表面处理和售后支持。因此,价格比较时不仅要考虑成本,还应考虑质量、精度和交货标准。
结语
CNC塑料加工成本受多种因素影响,包括材料、设备、人工、工艺复杂度和管理。材料成本构成基础价格,加工时间决定主要成本,而结构复杂度、精度要求和表面质量则直接影响最终价格。标准精度的简单零件成本更容易控制,而结构复杂、精度高的零件以及使用特殊工程塑料的零件则显著增加加工难度和时间。为了更准确地定价,企业应提供完整的图纸和技术要求,并与制造商充分沟通。优化设计、选择合适的材料以及规划批量生产可以有效降低整体制造成本并提高效率。
















