
Thiết bị SMT chứa nhiều thành phần định vị, truyền động, dẫn hướng và kết nối cần duy trì độ khớp ổn định trong quá trình hoạt động tốc độ cao và chuyển động thường xuyên. Đối với các nhà sản xuất thiết bị, chất lượng gia công linh kiện có thể ảnh hưởng đến hiệu quả lắp ráp, khả năng phản hồi chuyển động và điều kiện hoạt động lâu dài. Khi mua các linh kiện gia công CNC, điều quan trọng là phải hiểu các yêu cầu quy trình tổng thể ngoài dung sai kích thước. Lập kế hoạch quy trình gia công theo ứng dụng cụ thể của từng linh kiện có thể giúp giảm thiểu các điều chỉnh trong quá trình lắp ráp và vận hành thử.
Những linh kiện thiết bị SMT nào phù hợp cho gia công CNC chính xác?
Cấu trúc cơ khí trong thiết bị SMT được tùy chỉnh rất cao, các bộ phận định vị, bộ phận chuyển động và các bộ phận chức năng đều có thể được sản xuất bằng gia công CNC theo bản vẽ kỹ thuật.
Định vị và lắp đặt các thành phần
Các cấu trúc định vị cung cấp kết nối và định vị giữa các mô-đun khác nhau. Gia công cơ khí cần thiết lập các mối quan hệ kích thước chính xác xung quanh các bề mặt tham chiếu và các lỗ lắp đặt.
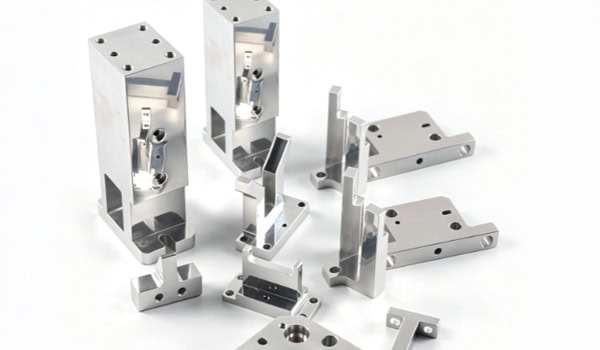
- Khối và đế định vị: Chủ yếu được sử dụng để gia công các lỗ định vị, rãnh lắp đặt và bề mặt tham chiếu, với khả năng kiểm soát vị trí lỗ và kích thước bề mặt quan trọng.
- Đế gắn ray dẫn hướng: Tập trung vào độ phẳng và song song của bề mặt lắp đặt cũng như độ chính xác vị trí của các lỗ cố định.
- Tấm đế gắn thiết bị: Thường có nhiều kiểu lỗ, bậc thang và khu vực lắp đặt, đòi hỏi chiến lược cố định phù hợp dựa trên cấu trúc.
Việc sử dụng các mốc chuẩn gia công nhất quán có thể giảm thiểu sai số vị trí tích lũy trong quá trình lắp ráp.
Các thành phần chuyển động và truyền động tốc độ cao
Các cơ cấu chuyển động của thiết bị đặt thường xuyên tăng tốc, giảm tốc và thay đổi hướng. Các bộ phận liên quan cần phải tính đến sự phân bố khối lượng, độ cứng kết cấu và sự thay đổi quán tính.
- Trục chính xác và trục nối: Cần kiểm soát đường kính ngoài, độ tròn, độ đồng tâm và kích thước vai trục. Đối với các cấu trúc quay tốc độ cao, cần đánh giá sự cân bằng động dựa trên tốc độ quay và hình dạng hình học.
- Thanh trượt và giá đỡ chuyển động: Độ dày tường và cấu trúc gia cố cần được thiết kế đúng cách để kiểm soát trọng lượng trong khi vẫn duy trì độ cứng cần thiết.
- Các bộ phận kết cấu chuyển động tốc độ cao: Các khoang rỗng và cấu trúc giảm trọng lượng có thể được sử dụng để giảm khối lượng chuyển động tịnh tiến, đồng thời cần xem xét các điều kiện vận hành khi đánh giá rủi ro rung động.
Các bộ phận chuyển động tốc độ cao không nên chỉ được thiết kế để giảm trọng lượng. Khối lượng, độ cứng, quán tính và đặc tính rung động cần được xem xét đồng thời.
Vòi phun, phụ kiện và các bộ phận chức năng nhỏ
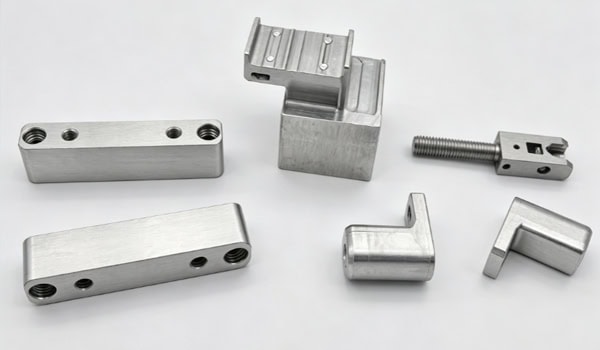
Các đầu nối vòi phun, đế gá và các bộ phận giao diện thường có kích thước nhỏ nhưng chứa nhiều lỗ, bậc thang và vùng tiếp xúc, khiến chúng phù hợp với gia công CNC chính xác. Đối với các cấu trúc nhỏ, cần đánh giá trước khả năng tiếp cận dụng cụ, độ ổn định của gá và biến dạng khi gia công để đảm bảo các bộ phận hoàn thiện đáp ứng yêu cầu lắp ráp.
Làm thế nào để kiểm soát độ chính xác lâu dài trong quá trình gia công linh kiện chính xác SMT?
Độ chính xác hoạt động của thiết bị SMT có thể bị ảnh hưởng bởi sai sót gia công, mối quan hệ lắp ráp, điều kiện chuyển động và thay đổi nhiệt độ. Do đó, việc kiểm tra linh kiện cần được lập kế hoạch dựa trên điều kiện hoạt động thực tế.
Tiến hành phân tích DFM và dữ liệu chuẩn trước khi gia công.
Trước khi đưa vào sản xuất chính thức, cấu trúc linh kiện cần được xem xét dựa trên bản vẽ 2D và mô hình 3D để xác định các ưu tiên gia công và yêu cầu lắp ráp.
- Xác nhận các kích thước quan trọng: Tập trung vào đường kính lỗ, khoảng cách giữa các lỗ, độ dày, chiều cao bậc thang và dung sai ghép nối.
- Lập kế hoạch gia công chuẩn: Xác định các bề mặt định vị và các điểm chuẩn gá lắp theo mối quan hệ lắp ráp cuối cùng.
- Đánh giá các khu vực phức tạp: Kiểm tra khả năng gia công đối với các rãnh sâu, thành mỏng, hốc hẹp và các góc trong.
Việc làm rõ các điều kiện sản xuất ngay từ giai đoạn đầu có thể giảm thiểu các điều chỉnh quy trình sau này.
Lựa chọn phương pháp gia công phù hợp với cấu trúc.
Các mặt phẳng, các mẫu lỗ và các hốc tiêu chuẩn có thể được gia công bằng máy CNC 3 trục, trong khi các chi tiết nhiều mặt và các bề mặt cong phức tạp có thể sử dụng gia công 4 trục hoặc 5 trục tùy thuộc vào hình dạng thực tế. Trục và ống lót thích hợp cho gia công tiện CNC. Đối với các chi tiết cần gia công từ nhiều hướng, việc giảm số lần thiết lập một cách thích hợp có thể giảm thiểu sai số do thay đổi mốc chuẩn.
Kiểm soát biến dạng nhiệt trong quá trình vận hành liên tục
Việc vận hành thiết bị và thay đổi nhiệt độ trong xưởng có thể gây ra sự biến đổi kích thước. Hợp kim nhôm có hệ số giãn nở nhiệt tương đối cao, do đó các bộ phận quan trọng như đế định vị và tấm tham chiếu cần được đánh giá độ ổn định nhiệt theo nhiệt độ hoạt động thực tế. Các cấu trúc có độ chính xác cao có thể giảm thiểu ảnh hưởng của sự thay đổi nhiệt độ thông qua các biện pháp sau:
- Lựa chọn vật liệu: Đánh giá độ ổn định nhiệt của vật liệu theo môi trường hoạt động.
- Thiết kế kết cấu: Bố trí độ dày tường và kết cấu cốt thép một cách hợp lý để giảm thiểu biến dạng nhiệt cục bộ.
- Môi trường gia công: Kiểm soát sự thay đổi nhiệt độ trong quá trình gia công.
- Nhiệt độ kiểm tra: Đảm bảo các điều kiện kiểm tra kích thước quan trọng phù hợp với yêu cầu thực tế.
- Bù trừ vận hành: Đối với thiết bị có độ chính xác cao, việc bù trừ nhiệt độ có thể được lập kế hoạch dựa trên điều kiện vận hành thực tế.
Việc đưa các yếu tố nhiệt vào kế hoạch gia công có thể giúp cải thiện độ ổn định kích thước trong điều kiện vận hành.
Thiết lập quy trình kiểm tra chính xác
Sau khi gia công, các kích thước chính, dung sai hình học và các chi tiết phức tạp có thể được kiểm tra bằng các phương pháp kiểm tra thích hợp như đo kích thước và máy đo tọa độ (CMM), đồng thời lưu giữ hồ sơ kiểm tra để kiểm soát chất lượng và sản xuất hàng loạt.
| Loại linh kiện SMT | Vật liệu điển hình | Trọng tâm gia công chính | Các hạng mục kiểm tra chính |
| Khối định vị và đế | Hợp kim nhôm, thép không gỉ | Các bề mặt tham chiếu, lỗ định vị, đặc điểm lắp đặt | Độ phẳng, vị trí lỗ, độ chính xác kích thước |
| Đế gắn ray dẫn hướng | Hợp kim nhôm, thép | Gia công bề mặt lắp đặt và lỗ cố định | Độ phẳng, độ song song, độ chính xác vị trí |
| Giá đỡ và thanh trượt chuyển động | Hợp kim nhôm, nhựa kỹ thuật | Cấu trúc nhẹ, độ cứng cáp, giao diện chuyển động | Kích thước, các đặc điểm liên quan đến độ cứng, sự phù hợp |
| Trục chính xác và trục nối | Thép không gỉ, thép hợp kim, hợp kim nhôm | Các đường cong, các đặc điểm đồng tâm, vai | Đường kính, độ tròn, độ đồng tâm, cân bằng động (nếu cần). |
| Tấm gắn thiết bị | Hợp kim nhôm, thép không gỉ | Các mẫu nhiều lỗ, bậc thang, bề mặt tham chiếu | Độ phẳng, khoảng cách lỗ, dung sai vị trí |
| Đồ gá và các bộ phận chức năng nhỏ | Hợp kim nhôm, thép không gỉ, nhựa kỹ thuật | Các lỗ nhỏ, rãnh, bề mặt tiếp xúc | Kích thước quan trọng, độ hoàn thiện bề mặt, độ khít khi lắp ráp |
Bảng này cung cấp tài liệu tham khảo nhanh để đối chiếu các linh kiện SMT thông dụng với các vật liệu phù hợp, yêu cầu gia công và các hạng mục kiểm tra.
Nên lựa chọn vật liệu và phương pháp xử lý bề mặt như thế nào cho các linh kiện SMT chính xác?
Việc lựa chọn vật liệu cần xem xét trọng lượng linh kiện, điều kiện tải trọng, đặc tính chuyển động và môi trường hoạt động. Xử lý bề mặt cũng cần tính đến khả năng chống mài mòn, chống ăn mòn, thay đổi kích thước và kiểm soát tĩnh điện.
Hợp kim nhôm dùng cho các cấu trúc nhẹ được lựa chọn.
Hợp kim nhôm có trọng lượng tương đối nhẹ và khả năng gia công tốt, do đó phù hợp để chế tạo một số loại tấm gắn, giá đỡ, vỏ và cấu trúc chuyển động.
- Vật liệu kết cấu thông dụng: Thích hợp để gia công các đế lắp đặt, giá đỡ và vỏ thiết bị.
- Hợp kim nhôm cường độ cao: Có thể được sử dụng cho các kết cấu đòi hỏi độ cứng và khả năng chịu tải cao hơn.
Khi sử dụng hợp kim nhôm cho các bộ phận chuyển động tốc độ cao, độ cứng kết cấu và đặc tính rung động cũng cần được đánh giá chứ không chỉ dựa vào việc giảm trọng lượng làm tiêu chí thiết kế.
Chọn phương pháp xử lý bề mặt cho các khu vực chịu mài mòn phù hợp với điều kiện vận hành.
Đối với các chi tiết nhôm chịu ma sát hoặc trượt, có thể xem xét phương pháp anot hóa cứng và các phương pháp xử lý khác tùy thuộc vào tải trọng, tốc độ và điều kiện tiếp xúc. Anot hóa cứng có thể cải thiện độ cứng bề mặt và khả năng chống mài mòn, nhưng lớp phủ gây ra sự thay đổi kích thước, do đó cần phải lên kế hoạch trước về dung sai gia công cho các khu vực tiếp xúc quan trọng. Đối với các khu vực chuyển động yêu cầu ma sát thấp hơn, cũng có thể lựa chọn các giải pháp giảm ma sát bề mặt phù hợp tùy theo điều kiện hoạt động thực tế. Quy trình cụ thể cần phù hợp với chức năng và yêu cầu tiếp xúc của chi tiết.
Xử lý bề mặt cần đáp ứng các yêu cầu về chống tĩnh điện (ESD).
Thiết bị SMT liên quan đến PCB và các linh kiện điện tử, do đó một số cấu trúc kim loại cần được tích hợp vào hệ thống kiểm soát tĩnh điện tổng thể. Các lớp mạ anod có tính chất cách điện. Nếu một linh kiện cung cấp kết nối nối đất hoặc dẫn điện, cần phải dành ra các vùng tiếp xúc dẫn điện đáng tin cậy. Các phương pháp cụ thể bao gồm:
- Các khu vực chưa được xử lý tại chỗ: Giữ sẵn các bề mặt tiếp xúc bằng kim loại để làm điểm nối đất.
- Bề mặt tiếp đất dự phòng: Duy trì kết nối đáng tin cậy giữa linh kiện và cấu trúc tiếp đất của thiết bị.
- Thiết kế dẫn điện tương thích: Chọn phương pháp xử lý theo yêu cầu kiểm soát tĩnh điện tổng thể của thiết bị.
Sau khi xác định phương pháp xử lý bề mặt, cần kiểm tra ảnh hưởng của nó đến kích thước lắp ráp và các mối quan hệ tiếp xúc.
Nhà cung cấp linh kiện SMT chính xác cần có những năng lực gì?
Các linh kiện chính xác thường trải qua nhiều giai đoạn từ bản vẽ thiết kế đến lắp ráp thiết bị cuối cùng, và khả năng hỗ trợ kỹ thuật của nhà cung cấp có thể ảnh hưởng đến hiệu quả thực hiện dự án.
Từ khâu xem xét bản vẽ đến khâu kiểm định nguyên mẫu
Sau khi nhận được bản vẽ 2D và mô hình 3D, nhà cung cấp cần xem xét vật liệu, dung sai, cấu trúc và phương pháp gá lắp, sau đó xác minh kết quả gia công thực tế thông qua các nguyên mẫu.
- Kiểm tra bản vẽ: Xác định các dung sai quá chặt, thành mỏng, hốc sâu và các cấu trúc ghép nối đặc biệt.
- Gia công nguyên mẫu: Kiểm tra kích thước quan trọng, mối quan hệ lắp ráp và chất lượng bề mặt.
- Phản hồi về vấn đề: Điều chỉnh quy trình gia công dựa trên kết quả kiểm tra.
Việc giải quyết các vấn đề phát sinh trong quá trình sản xuất ở giai đoạn nguyên mẫu có thể giúp giảm chi phí sửa đổi sau khi bắt đầu sản xuất hàng loạt.
Hỗ trợ các khối lượng sản xuất khác nhau
Các linh kiện thiết bị SMT có thể trải qua quá trình sản xuất từ các mẫu riêng lẻ đến thử nghiệm theo lô nhỏ và sau đó là sản xuất ổn định. Các nhà cung cấp cần duy trì điều kiện quy trình nhất quán đồng thời liên tục giám sát độ mòn dụng cụ, tình trạng thiết bị và sự thay đổi kích thước. Một quy trình sản xuất ổn định giúp giảm thiểu sự khác biệt về kích thước giữa các lô hàng.
Kiểm tra chất lượng toàn diện trước khi giao hàng.
Sau khi gia công các chi tiết chính xác, cần kiểm tra kích thước, ren, bavia, xử lý bề mặt và số lượng. Các chi tiết cũng cần được phân loại và bảo quản theo cấu trúc của chúng. Các biện pháp cụ thể bao gồm:
- Kiểm tra chất lượng: Xác minh kích thước, ren, gờ, xử lý bề mặt và số lượng.
- Phân loại: Các bộ phận riêng biệt theo số hiệu linh kiện và mối quan hệ lắp ráp.
- Bao bì bảo vệ: Sử dụng vật liệu chống va đập và chống trầy xước để bảo vệ các bề mặt tiếp xúc chính xác.
- Kiểm tra hàng hóa: Xác nhận số lượng, thông số kỹ thuật và thông tin đóng gói đáp ứng yêu cầu của đơn đặt hàng.
Việc chuẩn bị hàng hóa đúng cách có thể giảm thiểu tổn thất phát sinh trong quá trình vận chuyển và lắp ráp.
Sản xuất linh kiện chính xác cho thiết bị SMT đòi hỏi các quy trình gia công phải được lập kế hoạch dựa trên cấu trúc linh kiện, điều kiện chuyển động, tính chất vật liệu và môi trường hoạt động. Các nhóm mua sắm có thể tập trung vào việc xem xét bản vẽ của nhà cung cấp, gia công CNC, kiểm tra chính xác và khả năng sản xuất hàng loạt. TiRapid cung cấp các dịch vụ gia công tùy chỉnh để hỗ trợ các nhà sản xuất thiết bị SMT từ sản xuất nguyên mẫu đến sản xuất hàng loạt.
















