
Hợp kim titan được sử dụng rộng rãi trong ngành hàng không vũ trụ, thiết bị y tế, ô tô và sản xuất thiết bị cao cấp nhờ độ bền cao, mật độ thấp và khả năng chịu nhiệt và chống ăn mòn tuyệt vời. Tuy nhiên, những đặc tính này cũng khiến chúng trở thành một trong những vật liệu khó gia công nhất bằng máy phay CNC. Trong quá trình phay tốc độ cao, dụng cụ dễ bị sứt mẻ, mài mòn nhanh và tuổi thọ ngắn, điều này không chỉ làm giảm hiệu quả gia công mà còn có thể dẫn đến sai lệch kích thước và chất lượng bề mặt kém. Để kiểm soát hiệu quả hiện tượng sứt mẻ, cần tối ưu hóa một cách có hệ thống các yếu tố như dụng cụ, thông số cắt, phương pháp làm mát và chiến lược gia công.
Vì sao hiện tượng sứt mẻ dễ xảy ra trong quá trình phay tốc độ cao hợp kim titan?
Gia công hợp kim titan rất khó khăn vì các dụng cụ cắt phải chịu sự kết hợp nhiệt-cơ học phức tạp trong điều kiện tốc độ cao.
Nhiệt độ cắt tăng nhanh
Hợp kim titan có độ dẫn nhiệt kém, khiến một lượng lớn nhiệt sinh ra trong quá trình cắt tập trung tại vùng tiếp xúc giữa dụng cụ và phôi, giữ cho lưỡi cắt luôn ở môi trường nhiệt độ cao trong thời gian dài.
- Giảm thiểu sự tích tụ nhiệt không cần thiết để ngăn ngừa sự suy giảm độ bền của lưỡi dụng cụ do quá nhiệt.
- Điều chỉnh tốc độ cắt cho phù hợp để giữ cho dụng cụ hoạt động trong phạm vi nhiệt độ ổn định hơn.
Sử dụng hệ thống làm mát hiệu quả để tản nhiệt kịp thời và giảm sốc nhiệt cho dụng cụ.
Sự dao động lực cắt gây ra hiện tượng va đập cạnh.
Hợp kim titan có độ bền cao và tạo ra lực cản cắt đáng kể trong quá trình gia công. Điều này đặc biệt rõ rệt khi dụng cụ cắt đi vào hoặc ra khỏi vật liệu hoặc gia công các bề mặt phức tạp, nơi dễ xảy ra các tải trọng va đập đột ngột.
- Tránh tăng tải cắt đột ngột để giảm tác động lên lưỡi cắt.
- Tối ưu hóa chiến lược đưa dao vào vị trí để đảm bảo quá trình cắt diễn ra mượt mà và liên tục hơn.
- Duy trì độ dày chip ổn định để ngăn ngừa hiện tượng quá tải cục bộ có thể gây ra hiện tượng sứt mẻ.
Chìa khóa để phay tốc độ cao hợp kim titan không chỉ đơn giản là tăng tốc độ trục chính, mà còn là đảm bảo dụng cụ luôn chịu tải trọng ổn định.
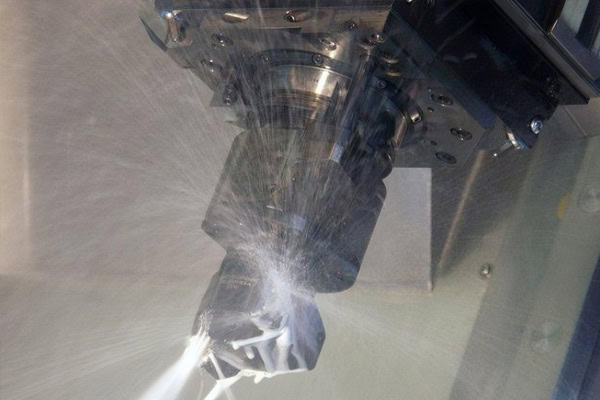
Lựa chọn công cụ phù hợp để giảm thiểu rủi ro sứt mẻ
Việc lựa chọn dụng cụ ảnh hưởng trực tiếp đến độ ổn định gia công. Cấu hình dụng cụ không phù hợp có thể làm giảm đáng kể tuổi thọ dụng cụ.
Ưu tiên các dụng cụ cacbua hiệu suất cao
Gia công hợp kim titan đòi hỏi độ cứng vững, khả năng chống mài mòn và chịu nhiệt cao của dụng cụ. Do đó, cần lựa chọn dụng cụ phù hợp dựa trên mác vật liệu và điều kiện gia công.
- Sử dụng vật liệu nền dụng cụ có độ bền cao hơn để cải thiện khả năng chống sứt mẻ.
- Chọn các lớp phủ phù hợp cho gia công titan để tăng cường khả năng chống mài mòn và hiệu suất ở nhiệt độ cao.
Cấu hình thông số kỹ thuật dụng cụ sao cho phù hợp với các giai đoạn gia công thô, bán tinh và tinh.
Tối ưu hóa hình học công cụ
Thiết kế cạnh dao phải cân bằng giữa độ sắc bén và khả năng chống va đập. Điều chỉnh góc thoát phôi và góc nghiêng dao đúng cách giúp giảm lực cản cắt và cải thiện khả năng thoát phôi. Tối ưu hóa thiết kế góc xoắn đảm bảo quá trình cắt liên tục và ổn định hơn. Độ nhô ra của dao cần được kiểm soát theo chiều sâu gia công để tránh rung động và biến dạng do độ nhô ra quá mức. Cuối cùng, cấu trúc dao được thiết kế tốt sẽ phân bổ lực cắt đồng đều hơn, giảm thiểu hư hỏng bất thường ở cạnh dao.
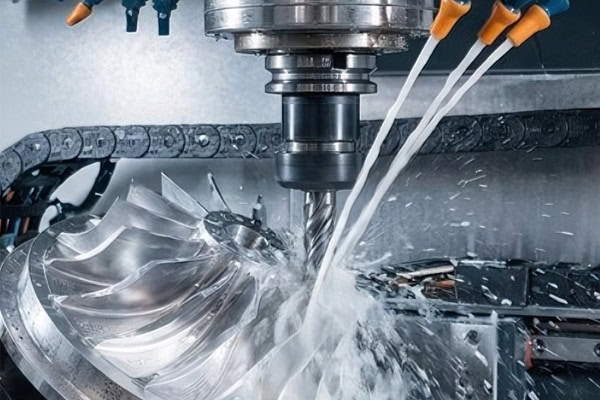
Tối ưu hóa các thông số phay tốc độ cao và phương pháp làm mát.
Ngay cả với các công cụ chất lượng cao, việc thiết lập thông số không chính xác vẫn có thể dẫn đến hiện tượng sứt mẻ.
Kiểm soát tốc độ cắt và lượng tiến dao một cách chính xác
Các thông số gia công tốc độ cao nên được xác định dựa trên đường kính dao, số rãnh, tính chất vật liệu và khả năng của máy công cụ, chứ không phải chỉ theo đuổi tốc độ trục chính cao một cách mù quáng.
- Giảm tốc độ cắt xuống mức thích hợp để giảm thiểu sự tích tụ nhiệt liên tục.
- Tăng lượng tiến dao trên mỗi răng để giảm ma sát không hiệu quả giữa dụng cụ và phôi.
- Kiểm soát độ sâu cắt theo hướng xuyên tâm và hướng trục để duy trì tải trọng cắt ổn định.
Việc lựa chọn thông số phù hợp giúp đạt được sự cân bằng tốt hơn giữa hiệu quả, tuổi thọ dụng cụ và chất lượng bề mặt.
Tăng cường khả năng làm mát và tản nhiệt cho chip
Điều kiện làm mát và loại bỏ phoi ảnh hưởng đáng kể đến tuổi thọ dao cắt. Cần đảm bảo chất làm mát tiếp cận hoàn toàn vùng cắt, bao phủ hiệu quả diện tích tiếp xúc giữa dao và phôi, và nhanh chóng loại bỏ phoi nóng để tránh mài mòn thứ cấp. Trong các hốc sâu hoặc cấu trúc phức tạp, có thể sử dụng làm mát áp suất cao để cải thiện khả năng tản nhiệt. Điều kiện làm mát và loại bỏ phoi ổn định giúp giảm đáng kể sự tích tụ nhiệt và nâng cao độ tin cậy gia công.
Giảm hiện tượng sứt mẻ thông qua chiến lược gia công
Ngoài các công cụ và thông số, việc lập kế hoạch đường chạy dao cũng ảnh hưởng đến điều kiện tải trọng của dao.
Tránh thay đổi đột ngột tải trọng cắt
Trong gia công các chi tiết hợp kim titan phức tạp, cần giảm thiểu tối đa tác động khi dụng cụ đi vào và đi ra khỏi khuôn.
- Hãy sử dụng các chiến lược vào và ra khỏi máy cắt một cách mượt mà để giảm thiểu tác động đột ngột khi cắt.
- Áp dụng các chiến lược phay động để duy trì tải trọng cắt đồng đều.
- Lập kế hoạch trình tự gia công cho các hốc sâu và cấu trúc thành mỏng một cách hợp lý để tránh quá tải cục bộ.
Tối ưu hóa đường chạy dao giúp cải thiện đáng kể độ ổn định khi gia công và giảm nguy cơ sứt mẻ.
Thiết lập hệ thống giám sát tình trạng công cụ
Gia công tốc độ cao rất nhạy cảm với sự thay đổi trạng thái của dụng cụ. Việc giám sát kịp thời giúp ngăn ngừa các vấn đề nhỏ phát triển thành hiện tượng sứt mẻ nghiêm trọng.
- Thường xuyên kiểm tra các cạnh cắt để phát hiện sớm sự mài mòn và sứt mẻ nhỏ.
- Thiết lập các tiêu chuẩn quản lý tuổi thọ dụng cụ dựa trên thời gian gia công và khối lượng vật liệu được loại bỏ.
- Thực hiện kiểm tra trong quá trình sản xuất đối với các bộ phận quan trọng để ngăn ngừa việc tiếp tục gia công bằng các dụng cụ bất thường.
Quản lý có hệ thống giúp cải thiện độ ổn định tổng thể trong quá trình phay CNC hợp kim titan.
Kết luận
Hiện tượng sứt mẻ trong quá trình phay tốc độ cao hợp kim titan không thể giải quyết đơn giản bằng cách giảm tốc độ trục chính. Nó đòi hỏi sự tối ưu hóa toàn diện trong việc lựa chọn dụng cụ, thông số cắt, làm mát và thoát phoi, cũng như chiến lược đường chạy dao. Chỉ bằng cách đảm bảo dụng cụ hoạt động trong điều kiện tải trọng và nhiệt độ thích hợp, mới có thể đạt được sự cân bằng giữa hiệu quả gia công, độ chính xác kích thước và tuổi thọ dụng cụ. TiRapid có thể cung cấp các giải pháp phay CNC tùy chỉnh dựa trên cấu trúc chi tiết hợp kim titan và yêu cầu độ chính xác, giúp khách hàng giảm thiểu rủi ro gia công và nâng cao tính ổn định sản xuất hàng loạt.
















