
Токарна обробка глибоких отворів на верстатах з ЧПК – це складний процес обробки, який використовується для прецизійних валів, втулок, гідравлічних компонентів, корпусів клапанів, трубопровідної арматури та інших порожнистих обертових деталей. Порівняно зі звичайним зовнішнім токарним обробким, обробка глибоких внутрішніх отворів вимагає, щоб ріжучі інструменти проникали глибоко в заготовку. Зі збільшенням глибини обробки все важче контролювати виліт інструменту, видалення стружки, охолодження, вібрацію та стабільність розмірів. Якщо процес обробки розроблено неправильно, можуть виникнути такі проблеми, як відхилення діаметра отвору, нестабільна шорсткість поверхні, конусність, овальність, сліди від вібрації та передчасний вихід інструменту з ладу. Для прецизійних втулок, гідравлічних компонентів, корпусів підшипників та інших деталей, що потребують точної внутрішньої посадки, якість обробки глибоких отворів може безпосередньо впливати на продуктивність складання та експлуатації. TiRapid надає послуги токарної обробки на верстатах з ЧПК, що охоплюють свердління, розточування, точіння, нарізання різьби та канавок для прецизійних обертових компонентів, причому типова обробка поверхні токарним обробким досягає Ra 0.6 залежно від матеріалу, геометрії та вимог до інженерних креслень.
Які деталі підходять для токарного різання глибоких отворів на верстатах з ЧПК?
Точення глибоких отворів підходить для обертових компонентів з відносно глибокими внутрішніми отворами, концентричними внутрішніми та зовнішніми діаметрами, а також суворими вимогами до розмірів отвору. На відміну від базового свердління, прецизійна обробка внутрішніх отворів може вимагати поєднання операцій свердління, розгортання, розточування та чистового точіння. Коли співвідношення між глибиною отвору та діаметром отвору стає великим, жорсткість інструменту та відведення стружки суттєво впливають на стабільність обробки. Вибираючи постачальника верстата з ЧПК для глибокої обробки отворів, групи закупівель повинні надати діаметр отвору, глибину отвору, матеріал, точність осі, шорсткість поверхні та вимоги до остаточного складання, щоб інженери могли визначити відповідний інструмент та процес обробки.
Втулки та гільзи для глибоких отворів
Втулки та гільзи є поширеним застосуванням для токарної обробки глибоких отворів на верстатах з ЧПК. Ці компоненти часто потребують контролю зовнішнього діаметра, внутрішнього отвору, торцевих поверхонь та концентричності між внутрішньою та зовнішньою поверхнями. Для гільз, що використовуються з підшипниками, ущільненнями або ковзними посадками, недостатньо підтримувати лише номінальний діаметр отвору. Округлість, прямолінійність та якість внутрішньої поверхні також можуть бути критичними.
- Прецизійні втулки
- - Довгі рукави;
- Направляючі втулки
- Втулки підшипників
- Герметичні втулки
- Позиціонуючі рукави
Для серійного токарного виробництва на ЧПК гільзи для глибоких отворів можуть досягти кращої повторюваності завдяки стабільному кріпленню заготовки, стандартизованому інструменту та послідовним програмам обробки. Чим менший отвір і чим більша глибина обробки, тим вищі вимоги до жорсткості розточувального бруска, охолодження та відведення стружки.
Гідравлічні та пневматичні компоненти
Гідравлічні циліндри, корпуси клапанів, з'єднувальні муфти та прецизійні фітинги часто мають глибокі внутрішні отвори. Ці компоненти вимагають точних розмірів отворів та хорошої якості внутрішньої поверхні для герметизації, ковзання та передачі тиску. Якщо глибокі внутрішні поверхні містять значні подряпини, конусність або сліди від вібрації, це може вплинути на встановлення ущільнення та довгострокову експлуатаційну стабільність. Гідравлічні компоненти зазвичай потребують інженерних креслень для визначення допусків отворів, шорсткості поверхні, глибини отвору та точності положення.
Порожнисті конструкції в прецизійних валах
Деякі трансмісійні вали, шпинделі, з'єднувальні вали та легкі компоненти валів використовують порожнисті конструкції для зменшення ваги, зберігаючи при цьому достатню структурну міцність. Ці деталі потребують одночасного контролю зовнішнього діаметра, внутрішнього отвору, торцевих поверхонь та співвідношення осей. Токарна обробка на верстатах з ЧПК добре підходить для обертових компонентів, що базуються переважно на центральній осі. Інформація про токарну обробку на верстатах з ЧПК від TiRapid також визначає вали, втулки, штифти, ролики та різьбові з'єднання як поширені деталі, що точаться на верстатах з ЧПК.
Чому токарне різання глибоких отворів на різьбі з ЧПК складніше, ніж звичайне внутрішнє точіння?
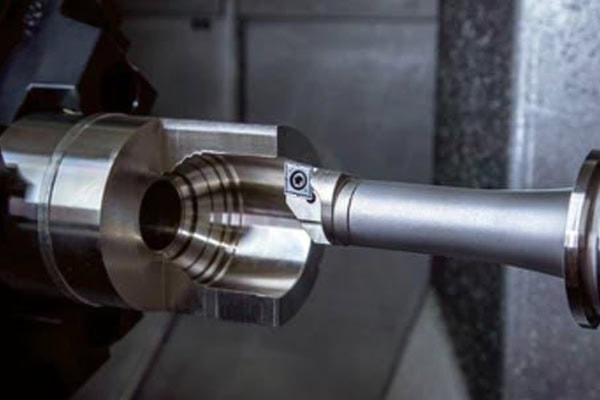
Основна проблема при обробці глибоких отворів полягає не лише в глибині отвору. Коли ріжучий інструмент глибше проникає в заготовку, виліт інструмента збільшується, а жорсткість зменшується. Інструмент може прогинатися або вібрувати під дією сил різання, що може вплинути на якість поверхні отвору та стабільність розмірів. Обробка глибоких отворів також створює проблеми з відведенням стружки. Якщо стружка залишається всередині отвору та знову вдаряється об інструмент та заготовку, вона може подряпати поверхню отвору або навіть призвести до поломки інструменту. Антивібраційні розточувальні оправки зазвичай використовуються в операціях глибокого розточення для зменшення вібрації, спричиненої великим вильотом інструменту.
Збільшений виліт інструменту може спричинити вібрацію
Під час звичайного зовнішнього точіння відстань між ріжучим інструментом та заготовкою зазвичай відносно невелика, що полегшує підтримку жорсткості інструменту. Під час глибокого внутрішнього точіння розточувальний оправка повинна достатньо глибоко входити в заготовку, щоб досягти зони обробки. Зі збільшенням вильоту інструменту опір вигину зменшується. Якщо сили різання коливаються, може виникнути вібрація, яка залишатиме періодичні сліди вібрації на внутрішньому отворі.
- Зменшення вильоту інструменту
- Виберіть високожорсткі розточувальні оправки
- Використовуйте антивібраційні розточувальні оправки
- Зменште навантаження на різання
- Параметри керування подачі
- Підтримуйте стабільну ріжучу кромку
Для чистової обробки глибоких отворів ефективний виліт слід мінімізувати, зберігаючи при цьому необхідну глибину обробки. Розмір та геометрію інструменту слід вибирати відповідно до діаметра отвору та матеріалу. Антивібраційні конструкції інструменту можуть допомогти зменшити вібрацію під час обробки з великим вильотом, особливо коли потрібна висока точність внутрішнього отвору.
Евакуація стружки з глибоких отворів впливає на якість поверхні
Коли стружка потрапляє в глибокий отвір, її швидке видалення може бути ускладнене. Довга стружка може накопичуватися навколо зони різання та неодноразово контактувати з інструментом та стінкою отвору, спричиняючи подряпини на поверхні, підвищення температури різання та прискорений знос інструменту. Відповідні параметри різання, відповідна геометрія стружколама пластини та ефективний метод подачі охолоджувальної рідини можуть покращити відведення стружки.
Відведення стружки слід враховувати під час планування процесу. Коли діаметр отвору малий, а глибина обробки велика, звичайного розпилення охолоджувальної рідини може бути недостатньо для видалення стружки з дна отвору. Відповідну стратегію охолодження та відведення стружки слід вибирати відповідно до конфігурації верстата та інструменту.
Накопичення тепла може спричинити зміни розмірів
Внутрішнє середовище глибокого отвору є відносно замкнутим, що ускладнює розсіювання тепла від різання. Безперервне різання в поєднанні з недостатнім охолодженням може призвести до підвищення температури як інструмента, так і заготовки. Зміни температури можуть впливати на виміряні розміри, а також прискорювати знос інструменту. Для прецизійних глибоких отворів виробникам необхідно враховувати не лише розміри під час обробки, але й кінцеві розміри після того, як температура деталі повернеться до стабільної.
Як можна контролювати розмір глибокого внутрішнього отвору та якість поверхні?
Точне точіння глибоких отворів вимагає скоординованого контролю інструментів, параметрів різання, охолодження, послідовності обробки та методів контролю. Просте зменшення швидкості подачі не вирішує всі проблеми обробки глибоких отворів. Інженерам необхідно вибрати відповідний процес обробки на основі діаметра отвору, глибини, матеріалу та вимог до допусків. Для високоточних внутрішніх отворів можна поступово використовувати чорнову, напівчистову та чистову обробку, щоб підтримувати низьке навантаження різання під час остаточної операції.

Використовуйте багатоетапну обробку для зменшення помилок
Глибокі отвори зазвичай не підходять для досягнення кінцевих розмірів за одну операцію різання. Чорнова обробка видаляє більшу частину матеріалу, напівчистова обробка коригує геометрію та розміри отвору, а чистова обробка встановлює кінцевий розмір та якість поверхні. Багатоетапна обробка зменшує навантаження різання в кожній операції та дозволяє поступово перевіряти стан обробки.
- Видалення зайвого матеріалу під час чорнової обробки
- Правильна геометрія отвору під час напівчистової обробки
- Контролюйте кінцеві розміри під час обробки
- Залиште відповідний припуск на обробку
- Зменшення навантаження на різання на операцію
- Покращення узгодженості пакетів
Для прецизійної обробки глибоких отворів на верстатах з ЧПК належне управління припусками важливіше, ніж просто максимізація швидкості різання. Під час остаточної обробки слід підтримувати стабільні інструменти та умови різання, щоб мінімізувати відхилення розмірів.
Використовуйте високожорсткі та антивібраційні розточувальні інструменти
Обробка глибоких отворів висуває високі вимоги до жорсткості інструменту. Діаметр розточувального оправлення, виліт інструмента, геометрія пластини та матеріал інструмента – все це може впливати на стабільність обробки. Для обробки з великим вильотом можна розглянути антивібраційні розточувальні оправки або високожорсткі конструкції інструменту. Однак, вибір інструменту також повинен враховувати доступний діаметр отвору, оскільки просте збільшення діаметра інструмента може зменшити простір для відведення стружки.
Сучасні інструменти для обробки глибоких отворів також можуть мати внутрішню подачу охолоджувальної рідини, що дозволяє охолоджувальній рідині ефективніше досягати зони різання. Це може допомогти знизити температуру та покращити відведення стружки. Для важкооброблюваних матеріалів, таких як нержавіюча сталь, титанові сплави та жароміцні сплави, матеріал інструменту та методи охолодження слід оцінювати окремо.
Оптимізація параметрів різання
Параметри глибокого розточення слід регулювати відповідно до матеріалу заготовки, діаметра отвору, типу інструменту та стадії обробки. Чорнова обробка може надати пріоритет ефективності видалення матеріалу, тоді як чистова обробка приділяє більше уваги точності розмірів, контролю вібрації та шорсткості поверхні. Якщо інструмент для глибокого розточення має обмежену жорсткість, надмірно агресивні параметри можуть спричинити сильну вібрацію. З іншого боку, надмірно консервативні параметри можуть призвести до наростання на кромці, поганого відведення стружки або зниження продуктивності.
У реальному виробництві стабільні параметри різання зазвичай встановлюються шляхом пробної обробки та перевірки першого виробу перед застосуванням до серійного виробництва. В інформації про токарні роботи з ЧПК від TiRapid також зазначається, що швидкість подачі, швидкість різання та глибина різання безпосередньо впливають на час циклу обробки, допуск та шорсткість поверхні, і їх слід регулювати відповідно до матеріалу та цілей обробки.
Як проводиться контроль якості обробки глибоких отворів на верстатах з ЧПК?
Перевірка компонентів для глибоких отворів не повинна обмежуватися вимірюванням діаметра отвору на вході. Для високоточних внутрішніх отворів виробникам може знадобитися перевірити діаметр отвору, круглість, прямолінійність, глибину отвору, шорсткість поверхні та співвідношення положення між внутрішнім отвором та зовнішнім діаметром. Методи перевірки слід вибирати відповідно до інженерного креслення. Стандартні гільзи можна перевіряти за допомогою внутрішніх калібрів, діаметрових мікрометрів або калібрів-пробок, тоді як для високоточних компонентів можуть знадобитися КВМ, спеціалізоване обладнання для перевірки отворів або системи вимірювання в процесі виробництва.
Вимірювання внутрішнього діаметра в кількох положеннях
Вимірювання лише входу глибокого отвору не може надійно виявити конусність або зміну розмірів по всій глибині отвору. Більш ефективним методом контролю є вимірювання отвору на різних глибинах та використання результатів для визначення стабільності розмірів.
- Виміряйте діаметр входу
- Виміряйте середню частину
- Виміряйте нижню частину
- Перевірте зміну діаметра отвору
- Оцінити конусність
- Підтвердьте кінцевий допуск
Багатопозиційний контроль допомагає інженерам виявляти зміни розмірів всередині отвору та запобігає ситуаціям, коли вхід відповідає допуску, тоді як дно отвору виходить за межі специфікації.
Перевірте округлість та прямолінійність
Відхилення інструменту під час обробки глибоких отворів може призвести до того, що отвір стане овальною, конічною або неспіввісною. Для отворів під підшипники, ущільнювальних отворів та прецизійних поверхонь ковзання ці похибки можуть безпосередньо впливати на продуктивність складання. Контрольне обладнання слід вибирати відповідно до необхідної точності та використовувати разом з відповідними опорними поверхнями для визначення фактичного положення отвору.
Перевірте шорсткість поверхні та сліди обробки
Якість внутрішньої поверхні впливає на герметизацію, тертя та продуктивність складання. Після обробки отвір слід перевірити на наявність очевидних слідів вібрації, подряпин, задирок або локальних дефектів обробки. Опублікована TiRapid інформація про сервісне обслуговування токарних верстатів з ЧПК вказує, що типова шорсткість поверхні точіння може досягати Ra 0.6, тоді як стандартна шорсткість поверхні обробки знаходиться в межах приблизного діапазону Ra 0.6–3.2 мкм. Фактичні результати залежать від матеріалу, геометрії, оснащення та умов обробки.
Як вибрати виробника токарних верстатів з ЧПК для глибоких отворів?
Під час пошуку постачальників обладнання для глибокого внутрішнього свердління, команди закупівель не повинні порівнювати постачальників лише за ціною за одиницю. Можливості обладнання, варіанти інструментів, системи контролю та інженерна підтримка є однаково важливими. Компоненти для глибоких отворів часто потребують стабільного контролю процесу. Постачальник може бути здатним обробляти звичайні розміри, але все ще стикатися з труднощами щодо розмірів дна отвору, шорсткості внутрішньої поверхні, концентричності або консистенції партії, коли отвір глибокий. Під час вибору постачальника команди інженерів повинні заздалегідь переглянути 2D-креслення та 3D-модель CAD і підтвердити діаметр отвору, глибину, матеріал, допуск, шорсткість поверхні та обсяг виробництва.
Підтвердьте можливість обробки глибоких отворів та внутрішніх отворів
Постачальник повинен мати можливість вибирати відповідні процеси свердління, розточування та чистової обробки відповідно до глибини отвору, діаметра та матеріалу. Для обробки з великим вильотом також важливо підтвердити, чи має постачальник антивібраційні інструменти або відповідні допоміжні системи підтримки.
- Можливість буріння глибоких отворів
- Можливість внутрішнього токарного різання з ЧПК
- Можливість точного свердління
- Антивібраційні інструменти
- Можливість внутрішнього охолодження та відведення стружки
- Можливість внутрішнього контролю отворів
Ці можливості допомагають командам закупівель визначити, чи підходить компонент для існуючого обладнання та технологічної системи постачальника.
Надайте повні креслення для точної оцінки
Кошторис на токарну обробку глибоких отворів на ЧПК вимагає більше інформації про обробку, ніж на традиційні проекти зовнішнього токарного різання. Однієї лише 3D-моделі може бути недостатньо для точного планування процесу та розрахунку вартості. Інженерне креслення повинно чітко вказувати критичний діаметр отвору, глибину отвору, допуск отвору, концентричність, шорсткість поверхні, матеріал та кількість.
- 2D-інженерне креслення
- 3D CAD модель
- Матеріал класу
- Діаметр отвору
- Глибина отвору
- Допуск отвору
- Вимоги до концентричності
- Шорсткість поверхні
- Обсяг виробництва
- Необхідна дата доставки
Повна технічна інформація дозволяє команді інженерів точніше визначати інструменти, операції обробки, методи контролю та графіки виробництва, підвищуючи надійність кошторису на глибоку обробку отворів на верстатах з ЧПК.
Перевірка зразків перед серійним виробництвом
Для прецизійних компонентів для глибокого отвору створення прототипів надає можливість перевірити процес обробки до збільшення обсягів виробництва. На етапі створення прототипу виробники можуть оцінити свердління, розточування, чистове точіння, подачу охолоджувальної рідини, видалення стружки, термін служби інструменту та процедури контролю. Потім процес можна оптимізувати на основі фактичних даних вимірювань. Для серійних замовлень цей підхід зменшує кількість необхідних коригувань процесу після початку виробництва та допомагає встановити стабільні стандарти якості.
TiRapid надає послуги токарної обробки на верстатах з ЧПК, що охоплюють свердління, розточування, нарізання різьби, пазування та інші операції обробки, з підтримкою різних металів та інженерних пластмас. Опублікована інформація вказує на те, що їхні послуги токарної обробки на верстатах з ЧПК можуть підтримувати деталі розміром приблизно 2 мм, а також дрібносерійне виробництво, прецизійні допуски та варіанти обробки поверхні.
Для проектів, що включають гільзи з глибокими отворами, гідравлічні компоненти, порожнисті вали, прецизійні з'єднувачі та інші обертові компоненти з глибокими внутрішніми отворами, рекомендується надати інженерне креслення, 3D CAD-модель, матеріал, діаметр отвору, глибину отвору, допуски, шорсткість поверхні, кількість та вимоги до поставки під час запиту цінової пропозиції. Повна технічна інформація дозволяє інженерній команді ефективніше оцінити процес обробки та створити стабільну основу для перевірки прототипів та серійного виробництва.
















