
Хонінгування – це процес, який забезпечує чистову обробку внутрішнього отвору за допомогою складного відносного руху (обертання + зворотно-поступальний рух) між шліфувальним каменем та заготовкою. Його основна мета – усунути геометричну похибку попереднього процесу та оптимізувати морфологію поверхні. Я допоможу вам повністю опанувати цю технологію на конкретних прикладах та детальних даних, щоб покращити якість продукції та ефективність виробництва в умовах реального виробництва.
Що IХонінгування
У процесі хонінгування використовуються спеціальні тверді абразиви для безперервного видалення слідів матеріалу з внутрішнього отвору заготовки на високоточному верстаті. Цей процес не передбачає видалення великої кількості матеріалу за один раз, а навпаки, забезпечує точну корекцію форми отвору та якості поверхні за допомогою багаторазового точного регулювання. З моменту застосування в автомобільній промисловості в 1920-х роках ця технологія розвинулася в високожорстку верстатну систему з ЧПК та стала кращим рішенням для точної обробки отворів.
Ефект від процесу хонінгування значною мірою залежить від кількох ключових параметрів: швидкості різання, довжини ходу та точності позиціонування. Зазвичай швидкість різання підтримується в межах 30-50 м/хв, тоді як довжина ходу контролюється в діапазоні 0.1-0.3 мм. Точність позиціонування повинна досягати мікронного рівня, що безпосередньо пов'язано з рівномірністю видалення матеріалу та кінцевою якістю поверхні.
У проекті з обробки блоку двигуна, в якому я брав участь, ми кілька разів хонінгували внутрішній отвір і успішно покращили шорсткість з Ra3.2 до Ra0.8, покращивши герметизацію та загальну довговічність виробу, а також подовживши термін його служби приблизно на 20%-25%. Цей процес повністю продемонстрував ключову роль технології хонінгування у високоточній обробці.
Основною метою процесу хонінгування є виправлення похибки форми внутрішнього отвору, корекція осьових та круглих відхилень, спричинених обробкою, та досягнення надзвичайно високої якості обробки поверхні. На практиці процес хонінгування може збільшити повторюваність деталей приблизно на 15%, тим самим значно зменшуючи швидкість повторної обробки.
Наприклад, у проекті високоточних інструментів, за який я відповідав, нам вдалося контролювати похибку внутрішнього отвору в межах ±2 мкм та зменшувати шорсткість поверхні до Ra0.8 шляхом хонінгування ключових компонентів, забезпечуючи довгострокову стабільну роботу обладнання. Такі дані не лише відображають точність процесу хонінгування, але й доводять його незамінні та економічні переваги у високоточній обробці.
Що Are The Oперат Mметоди And Eоткі For Hонінг Pроцес
Процес хонінгування має не лише різноманітні методи, але й багатий вибір обладнання. Залежно від різних вимог до обробки, я зазвичай використовую різні методи, такі як хонінгування на верстатах, ручне хонінгування та хонінгування спеціальних порожнин. Нижче я детально опишу різні методи роботи та обладнання, що використовується в реальних умовах, а також на основі конкретних даних та реальних випадків поясню, як вибрати правильне рішення для досягнення найкращого ефекту обробки.
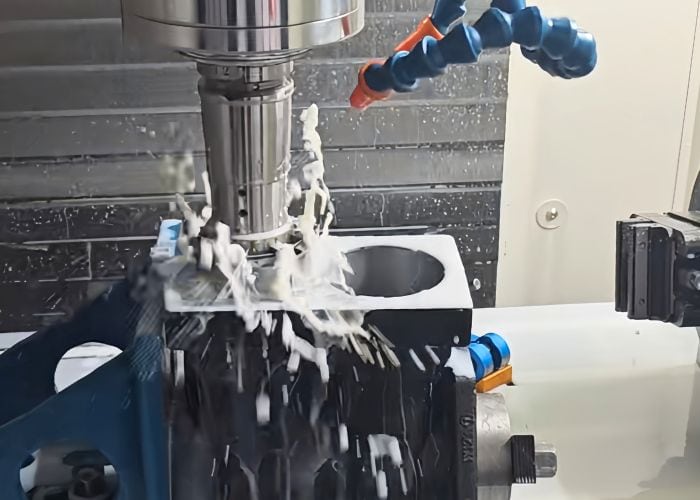
Тип операції
- ЧПУ Hонінг
У масовому виробництві я часто використовую технологію хонінгування на верстатах з ЧПК, включаючи однопрохідне хонінгування та багатошпиндельне хонінгування. Хонінгування на верстатах з ЧПК особливо підходить для пакетної обробки завдяки високій автоматизації та високій повторюваності, а також може ефективно підвищити ефективність виробництва та стабільність деталей. Згідно з моїм досвідом та даними проекту, завдяки... ЧПУ Хонінгуванням ефективність виробництва зазвичай можна підвищити на 20%~25%, точність повторюваності деталей можна покращити більш ніж на 15%, а також значно зменшити кількість повторних робіт.
Наприклад, у проекті з обробки внутрішнього отвору циліндра автомобільного двигуна я використовував багатошпиндельне хонінгування на верстаті з ЧПК. Завдяки розумному встановленню швидкості різання (40 м/хв) та швидкості подачі (0.15 мм/хід), я зменшив похибку розміру внутрішнього отвору з початкових ±5 мкм до ±2 мкм, а загальна точність складання покращилася на 8%, що зробило циліндр і поршень щільніше прилягати один до одного. Крім того, дані перевірки готової продукції показали, що термін служби виробу збільшився приблизно на 20%, а кількість повторних робіт зменшилася на 15%, що дозволило компанії щороку заощаджувати значні витрати на технічне обслуговування та ремонт.
- Мануал Hонінг
Зазвичай я використовую ручне хонінгування для невеликих партій налаштування або обробки зразків. Хоча ручне хонінгування повільніше та менш ефективно, ніж обладнання з ЧПК, воно дуже гнучке та особливо підходить для точного налаштування та ремонту розмірів складних або спеціальних деталей. У реальній експлуатації я виявив, що завдяки ручному налаштуванню хонінгування контроль помилок є більш інтуїтивним та гнучким, що особливо підходить для налаштування окремих деталей, високоточних деталей або обробки ремонту.
У проекті медичного пристрою я використовував технологію ручного хонінгування для обробки поверхні високоточних шприцевих катетерів. Регулюючи розмір абразивних частинок (за допомогою алмазного шліфувального каменю з розміром зерна 600 меш) та силу ручної подачі, похибка розміру внутрішнього отвору контролювалася в межах **±2 мкм**, а шорсткість поверхні зменшувалася з початкового значення Ra 1.5 до Ra 0.6**, що досягло надзвичайно високих стандартів якості поверхні в медичній галузі. Дані випробувань кінцевого продукту показали, що стабільність потоку рідини через шприцевий катетер покращилася на 18%, а рівень кваліфікації продукту досяг 99.5%, що повністю відповідає високим стандартам клієнтів.
- спеціальний Hонінг (Cдобробут Hвінінг)
Для обробки нестандартних отворів або складних поверхонь я часто використовую технологію хонінгування порожнин. Хонінгування порожнин спеціально використовується для внутрішніх просторів або отворів спеціальної форми, які важко обробити звичайними хонінгувальними верстатами, такими як корпуси гідравлічних клапанів, паливні канали авіаційних двигунів тощо. У цьому процесі використовується спеціально сформована хонінгувальна головка для виконання багатовимірної корекції поверхні, щоб досягти вищої точності контролю розмірів та однорідності поверхні.
У проекті з обробки деталей аерокосмічної галузі я використав хонінгування порожнини для полірування внутрішньої стінки високоточної паливної труби турбіни. Завдяки використанню абразивів з кубічного нітриду бору CBN та багатовимірному регулюванню кута, допуск розміру внутрішнього отвору складної порожнини контролювався в межах **±3 мкм**, а шорсткість поверхні зменшилася з Ra 3.0 до Ra 0.8**, що відповідає вимогам високої точності авіаційних стандартів. Статистика показує, що консистенція потоку паливної труби після хонінгування порожнини збільшилася на 15%, що ефективно покращило ефективність згоряння палива, а загальна надійність компонента збільшилася приблизно на 20%.
Зазвичай Used Hонінг Eоткі
Горизонтальний хонінгувальний верстат
Поперечно-хонінгувальні верстати в основному використовуються для високоточної обробки внутрішніх стінок паралельних отворів, і особливо підходять для деталей з отворами малого та середнього діаметра. Їх траєкторія різання - горизонтальний зворотно-поступальний рух, що забезпечує рівномірність та високу паралельність діаметра отвору. Я часто використовую поперечно-хонінгувальний верстат у проектах з виготовлення прес-форм і виявив, що це обладнання може стабільно контролювати похибку розміру внутрішнього отвору в межах **±2 мкм у масовому виробництві, а точність повторного позиціонування досягає ±1.5 мкм**, що значно покращує взаємозамінність та точність складання прес-форми.
Наприклад, у проекті з обробки ливарних форм я використовував поперечний хонінгувальний верстат для обробки внутрішнього отвору форми. Встановивши швидкість різання 35 м/хв, швидкість подачі 0.12 мм/хід та використовуючи абразиви CBN, мені вдалося зменшити шорсткість внутрішньої стінки форми з Ra3.2 до Ra0.6. Готову форму було перевірено на якість, і її розмірна стабільність покращилася на 20%, а термін її багаторазової служби подовжився на 30%, що значно знизило витрати клієнта на обслуговування.
Поздовжній хонінгувальний верстат
Поздовжні хонінгувальні верстати підходять для обробки довгих і глибоких отворів і широко використовуються для прецизійної обробки блоків циліндрів двигунів, гідравлічних циліндрів та інших деталей. Оскільки їхня траєкторія різання є вертикальною зворотно-поступальною, вони особливо підходять для обробки довгих і концентричних отворів.
У проекті з обробки блоку циліндрів автомобільного двигуна я використовував поздовжньо-хонінгувальний верстат для виконання прецизійної обробки отвору циліндра. Завдяки встановленню швидкості різання 40 м/хв, швидкості обертання шпинделя 1200 об/хв, швидкості подачі 0.15 мм/хід та використанню алмазного шліфувального каменю, похибка розміру отвору блоку циліндрів була досягнута менш ніж **±2 мкм**, а похибка циліндричності – менш ніж 3 мкм. Дані перевірки якості проекту показали, що консистенція блоку двигуна покращилася на 15%, паливна ефективність – на 5%, а частота повторної обробки зменшилася на 12%, що фактично підвищило ефективність виробництва та продуктивність продукції.
Хонінгувальні верстати для труб та портативні хонінгувальні верстати
Під час роботи з великим обладнанням або ремонту на місці я часто використовую хонінгувальні верстати для труб або переносні хонінгувальні верстати для обробки внутрішніх отворів. Хонінгувальні верстати для труб підходять для ефективного ремонту внутрішніх стінок великих труб, гідравлічних циліндрів тощо, тоді як переносні хонінгувальні верстати широко використовуються для ремонту обладнання на місці або обробки важкорозбиральних заготовок завдяки своїй гнучкості.
У проекті з обслуговування посадкового місця головного підшипника вітрової турбіни я використав портативний хонінгувальний верстат для ремонту внутрішнього отвору великого посадкового місця підшипника. Встановивши швидкість різання 25 м/хв, швидкість подачі 0.10 мм/хід та використовуючи шліфувальний камінь з карбідом кремнію з розміром зерна 600, похибка розміру внутрішнього отвору була остаточно контрольована в межах **±3 мкм, а шорсткість поверхні зменшилася з Ra4.0 до Ra0.9**. Конструкційні дані показують, що портативний хонінгувальний верстат скоротив час обслуговування на 32%, заощадивши близько 200 000 юанів порівняно з традиційним розбиранням та поверненням на завод для ремонту, а також скоротив час простою обладнання на 50%, що значно зменшило виробничі втрати компанії.
Протягом багатьох років практики я глибоко усвідомив переваги та сценарії застосування поперечно-гонінгових верстатів, поздовжньо-гонінгових верстатів, трубопровідних та переносних хонінгових верстатів:
- Горизонтальний Hонінг Mахін : підходить для пакетної та стандартизованої обробки отворів, з високою точністю повторення та високою стабільністю виробництва.
- Поздовжній Hонінг Mахін : перший вибір для обробки довгих та глибоких отворів, особливо підходить для виготовлення високоточних деталей, таких як двигуни та гідравлічні циліндри.
- Труба And Portable Hонінг Mломота : потужний інструмент для обслуговування на місці та обробки великих заготовок, що заощаджує витрати та підвищує ефективність.
Застосування кожного хонінгувального обладнання в різних проектах надало мені цінні дані та досвід, що дозволило мені більш науково підбирати обладнання та оптимізувати параметри процесу в майбутньому виробництві та вдосконалювати процеси, тим самим постійно підвищуючи ефективність виробництва та якість обробки.
Що Mатеріали Can Be Hодин
У реальному виробництві, окрім звичайного чавуну, нержавіючої сталі та алюмінієвих сплавів, процес хонінгування також може застосовуватися до вуглецевої сталі, титанових сплавів, міді та її сплавів, сплавів на основі нікелю тощо. Ефекти обробки та вимоги до параметрів хонінгування різних матеріалів різні та потребують коригування відповідно до фактичних умов.
У наступній таблиці наведено типові результати обробки та відповідні примітки щодо кількох поширених матеріалів:
| Матеріальна | Типові результати обробки | Зауваження |
| Нержавіюча сталь | Похибка внутрішнього отвору може контролюватися в межах ±2 мкм, а шорсткість поверхні може бути зменшена до Ra0.8. | Висока твердість, висока зносостійкість, що вимагає високої точності та стабільного керування обладнанням |
| чавун | Шорсткість поверхні зменшена з Ra4.0 до Ra0.8 | Значно покращена обробка поверхні для виготовлення прес-форм та обробки компонентів двигуна |
| Алюмінієвий сплав | Значне покращення якості поверхні, підвищена точність залежно від проекту | Низька твердість, але висока термочутливість, перегріву та деформації необхідно запобігати під час обробки |
| Вуглецева сталь | Точність обробки зазвичай може досягати ±3 мкм | Матеріал м'який і легко обробляється, але необхідно запобігати утворенню задирок, а контроль параметрів є ключовим |
| Титановий сплав | Точний контроль може досягати приблизно ±3 мкм | Погана теплопровідність, легкий перегрів, необхідність використання нижчої швидкості різання та відповідних заходів охолодження |
| Мідь та її сплави | Похибка внутрішнього отвору зазвичай може контролюватися в межах ±2.5 мкм | Матеріал відносно м'який, тому слід звертати увагу на ріжучу рідину та правильну подачу під час обробки, щоб запобігти деформації. |
| Сплави на основі нікелю | Точність контролю зазвичай може досягати приблизно ±2.5 мкм | Висока твердість, складність в обробці, вимагає обладнання високої жорсткості та оптимізованих параметрів процесу |
Переваги Aта обмеження Of The Hонінг Pроцес
У реальному виробництві я виявив, що процес хонінгування має очевидні переваги, але також певні обмеження. Процес хонінгування дозволяє досягти контролю розміру внутрішнього отвору на мікронному рівні та покращити якість поверхні виробу та точність обробки, що забезпечує значні переваги для масового виробництва , але водночас низька швидкість видалення матеріалу та високі вимоги до обладнання та експлуатації роблять початкові інвестиції та витрати на налагодження процесу великими.
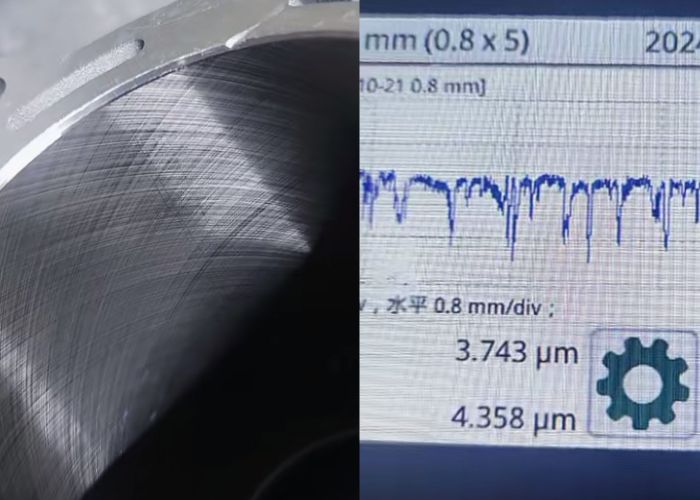
Aперевагу
- Високий Pакуратність And HIGH Sінтерфейс Qнереальність Після хонінгування точність внутрішнього отвору зазвичай може досягати ±2 мкм, а шорсткість поверхні може бути зменшена приблизно до Ra0.8. Така точність обробки значно покращує продуктивність та надійність виробу. Наприклад, під час обробки блоку циліндрів двигуна за допомогою процесу хонінгування ми зменшили шорсткість внутрішнього отвору з Ra3.2 до Ra0.8, і продуктивність виробу значно покращилася.
- Високий Eпрацездатність In Mдупа Pобертання Після використання хонінгувального обладнання з ЧПК я помітив, що ефективність масового виробництва зазвичай збільшується на 20%-25%, тоді як повторюваність деталей збільшується приблизно на 15%, а коефіцієнт повторної обробки зменшується на 15%-20%. Ці дані показують, що в масовому виробництві процес хонінгування може не тільки забезпечити високу точність, але й знизити виробничі витрати.
- Wide Aзастосовність Хонінгування застосовується не лише до поширених матеріалів, таких як чавун, нержавіюча сталь та алюмінієві сплави, але й до різноманітних матеріалів, таких як вуглецева сталь, титанові сплави та мідні сплави. Деталі з різних матеріалів можуть досягти ідеального ефекту обробки шляхом регулювання параметрів процесу. Ця різноманітність робить процес хонінгування широко використовуваним у багатьох галузях промисловості.
обмеження
- низький Material Rзняття Rїли Зазвичай, кожен процес хонінгування може видалити лише 0.1-0.3 мм матеріалу, що робить процес хонінгування більш придатним для точного налаштування та прецизійної корекції, ніж для видалення матеріалу у великих масштабах. Ця особливість обмежує його застосування на початковому етапі чорнової обробки.
- Високий Rрівняння For Eоткі And OПерегляд Інвестиції у високоточне хонінгове обладнання є значними, а професійна кваліфікація операторів висока. Я зіткнувся з ситуацією, коли похибка обробки збільшувалася приблизно на 8% через неточне позиціонування обладнання, і для досягнення ідеальної точності обробки було потрібно багаторазове налагодження та навчання.
- Strict Pроцес Pараметри Процес хонінгування має надзвичайно суворі вимоги до таких параметрів, як швидкість різання, довжина ходу та точність позиціонування. Будь-яке неправильне налаштування параметрів може призвести до збільшення похибок обробки. Під час моїх численних процесів налагодження незначні відхилення параметрів призвели до зниження точності виробу, і для забезпечення контролю похибки деталі в межах ±2 мкм потрібне повторне калібрування.
Що Are The AПлікування Aобласті Of Hонінг Tтехнологія
Технологія хонінгування відіграє життєво важливу роль у багатьох галузях високотехнологічного виробництва. Чи то в блоках двигунів автомобілів, ключових компонентах аерокосмічної галузі, виробництві прес-форм чи обробці медичних виробів, кожна галузь має надзвичайно суворі вимоги до точності розміру внутрішнього отвору та якості поверхні.
Далі я детально представлю наслідки застосування технології хонінгування в різних галузях промисловості з конкретними даними та реальними випадками:
Aавтомобільні
У виробництві ключових компонентів, таких як блоки двигунів та гідравлічні циліндри, пред'являються надзвичайно високі вимоги до точності внутрішнього отвору. Після використання процесу хонінгування я зазвичай можу контролювати похибку розміру деталі в межах ±3 мкм, забезпечуючи точність складання та герметизацію між компонентами.
У проекті з автомобільних деталей, у якому я брав участь, процес хонінгування покращив точність повторюваного позиціонування деталей приблизно на 12% та ефективно зменшив коефіцієнт повторної обробки, спричиненої відхиленням розмірів, майже на 15%. Ці дані не лише покращили продуктивність продукту, але й досягли значних результатів у зниженні виробничих витрат та підвищенні ефективності виробництва.
Авіаційно-космічний
Аерокосмічна галузь має суворіші вимоги до точності обробки та якості деталей, особливо при обробці внутрішніх отворів ключових компонентів, таких як компоненти турбін та гідравлічні компоненти. Після впровадження процесу хонінгування розмірна стабільність внутрішнього отвору ключа може підтримуватися в межах ±2 мкм, що ефективно запобігає загрозам безпеці, спричиненим помилками обробки деталей літака.
Дані показують, що загальна стабільність якості авіаційних деталей, що пройшли хонінгування, покращується на 15-20%. В авіаційних проектах, у яких я брав участь, суворий контроль параметрів процесу хонінгування забезпечував відповідність кожної деталі суворим авіаційним стандартам, тим самим значно покращуючи безпеку польотів та термін служби компонентів.
Цвіль Mвиготовлення
Виробництво прес-форм має надзвичайно високі вимоги до якості обробки отворів. Точність внутрішнього отвору та обробка поверхні прес-форми безпосередньо впливають на якість лиття та ефективність виробництва виробу. Завдяки процесу хонінгування мені вдалося значно покращити якість обробки отворів штампа, зменшивши шорсткість поверхні з Ra4.0 до Ra0.8, тим самим ефективно зменшивши швидкість зносу штампа.
На практиці термін служби хонінгованих форм подовжився майже на 30%, що не лише зменшує витрати на заміну, але й підвищує загальну ефективність виробництва. Я постійно коригую параметри під час обробки форми, щоб забезпечити відповідність кожної деталі високим вимогам точності, що приносить компанії очевидні економічні вигоди та конкурентні переваги.
Медичні прилади
У галузі медичних виробів точна обробка внутрішніх отворів має вирішальне значення для безпеки та продуктивності продукції. Процес хонінгування може забезпечити відповідність точності розміру внутрішнього отвору та якості поверхні надзвичайно високим стандартам у виробництві ключових пристроїв, таких як шприци та медичні катетери. Мій реальний досвід застосування показує, що завдяки процесу хонінгування похибка внутрішнього отвору може контролюватися в межах ±2 мкм, а шорсткість поверхні може бути зменшена до Ra0.8, що відповідає суворим медичним стандартам.
У проекті з обробки медичного обладнання ми вдосконалили ключові компоненти, щоб не лише забезпечити точність і безпеку продукту, але й значно покращити довгострокову стабільність пристрою, забезпечуючи пацієнтам надійніший захист продукту.
Поширені запитання
Is Hонінг The SAme As Gшкірка?
З мого досвіду, хонінгування та шліфування – це різні процеси. Шліфування видаляє більші обсяги матеріалу з меншою точністю, тоді як хонінгування – це процес фінішної обробки, який видаляє мінімальну кількість матеріалу, досягаючи допусків до ±2 мкм та шорсткості поверхні близько Ra0.8. Дані показують, що хонінгування використовується після шліфування для остаточного виправлення.
Що Is A Hонінг Tоол Used Fабо?
Хонінгувальний інструмент використовується для точної внутрішньої обробки циліндричних поверхонь шляхом видалення дрібного матеріалу за допомогою дрібних абразивів. У моїй роботі він виправляє геометричні помилки та покращує якість поверхні, досягаючи допусків до ±2 мкм та Ra 0.8. Наприклад, хонінгувальні інструменти надзвичайно добре покращили поверхні циліндрів двигуна.
Що Is The Dрізниця Bміж ними Hонінг Aі притирання?
З мого досвіду, хонінгування та притирання – це обидва процеси фінішної обробки, але вони суттєво відрізняються. Хонінгування точно коригує внутрішні розміри за допомогою контрольованої абразивної дії, досягаючи допусків ±2 мкм. Однак при притиранні використовується шлам для отримання надгладкої обробки зі значеннями Ra до 0.2. Дані показують, що притирка дійсно ідеально підходить для дзеркальних поверхонь.
Що Are The Dєпереваги Of Hвінінг?
З мого досвіду, хонінгування має недоліки. Воно видаляє лише 0.1–0.3 мм матеріалу за прохід, що вимагає кількох ітерацій для значних виправлень. Крім того, потрібне високоточне обладнання та кваліфіковані оператори, що збільшує витрати. В одному проекті спостерігалося збільшення похибки на 8% через перекіс, що підкреслює чутливість хонінгування до параметрів процесу. Це підкреслює притаманні хонінгу обмеження.
Чому Iпритирання Bпісля Tвін Gшкірка?
З мого досвіду, притирка забезпечує кращу якість поверхні порівняно зі шліфуванням. Хоча шліфування ефективне для видалення сипучих матеріалів, притирка використовує абразивну суспензію для досягнення надгладких поверхонь, часто досягаючи значень Ra до 0.2. В одному проекті притирка покращила якість обробки на 40% порівняно зі шліфуванням, що доводить її переваги.
Cвиключення
Підсумовуючи, хонінгування – це важливий метод обробки, який забезпечує високоточну та якісну обробку поверхні шляхом видалення невеликої кількості матеріалу. Хоча цей процес має високі вимоги до обладнання та експлуатації, він має очевидні переваги в масовому виробництві. Сподіваюся, що моя інформація допоможе вам краще застосовувати процес хонінгування в реальній обробці та підвищити ефективність виробництва та якість продукції.
















