
Під час обробки пластикових матеріалів на верстатах з ЧПК, хоча пластмаси зазвичай мають нижчий опір різанню, їхня теплопровідність значно нижча, ніж у металів. В результаті тепло, що утворюється під час різання, нелегко розсіюється. Якщо тепло від різання продовжує накопичуватися, це може призвести до розм'якшення матеріалу, оплавлення крайок, збільшення задирок, зміни розмірів або навіть слідів від опіків на поверхні. Тому необхідність охолодження та метод охолодження залежить від таких факторів, як тип пластику, структура деталі, час обробки, продуктивність верстата та параметри різання. Правильний контроль температури не тільки покращує точність розмірів та якість поверхні, але й подовжує термін служби інструменту, роблячи весь процес обробки більш стабільним та ефективним.
Чому обробка пластику на верстатах з ЧПК вимагає контролю температури?
Хоча пластмаси мають нижчий опір різанню, ніж метали, тепло від тертя все одно постійно генерується під час обертання інструменту на високій швидкості. Якщо це тепло не розсіюється вчасно, це вплине на якість обробки. Тому контроль температури є ключовим фактором при плануванні процесу обробки пластмас.
Низька теплопровідність пластмас
Більшість інженерних пластмас мають значно нижчу теплопровідність, ніж метали, такі як сталь або алюміній. Тепло, що утворюється під час різання, як правило, концентрується в зоні контакту інструменту та заготовки. На відміну від металів, пластмаси не можуть швидко передавати тепло по всьому матеріалу, що робить більш імовірним локальне накопичення тепла. В результаті зони обробки нагріваються швидше, тоді як ефективність охолодження залишається відносно низькою.
До поширених видів пластику належать:
- POM (поліоксиметилен)
- PA (нейлон)
- ПК (полікарбонат)
- ПММА (акрил)
- PEEK (ефірний кетон поліефіру)
Під час безперервної обробки, якщо умови охолодження недостатні, локальні температури продовжуватимуть зростати. Це особливо помітно під час обробки глибоких канавок, глибоких отворів або складних поверхонь, де відведення стружки відбувається повільніше, а накопичення тепла сильніше. Тому, навіть якщо пластмаси генерують не стільки тепла під час різання, скільки метали, контроль температури не можна ігнорувати. У багатьох випадках справжньою проблемою при обробці пластмас є не «складність різання», а «складність відведення тепла».
Теплота різання впливає на якість обробки
Акумуляція тепла під час обробки впливає як на матеріал, так і на стан інструменту. Коли пластмаси розм'якшуються під дією тепла, поверхня має тенденцію до деформації та продавлювання, а не до чистого різання, що призводить до появи шорстких країв, розтягувань, локальної деформації та поганої якості поверхні.
Якщо температура стає занадто високою, можуть виникнути такі проблеми:
- Пом'якшення матеріалу
- Розплавлені краї
- Збільшення задирок
- Розмірне відхилення
- Поверхневе відбілювання
Для прозорих матеріалів, таких як ПК та ПММА, високі температури також можуть збільшити внутрішні напруження, зменшуючи прозорість та якість поверхні. Для високоточних деталей навіть незначні коливання температури можуть вплинути на точність складання. Тому зниження температури обробки покращує загальну стабільність.
Різні пластики мають різну термостійкість
Хоча всі вони є інженерними пластмасами, різні матеріали суттєво відрізняються допустимою температурою обробки. Тому стратегії охолодження не можуть бути універсально застосовані. Термостійкість матеріалу, твердість, в'язкість та характеристики різання впливають на розподіл та розсіювання тепла.
Наприклад:
- PEEK має високу термостійкість
- POM має добру оброблюваність
- ПА чутливий до вологи та температури
- ПК схильний до навантажень під впливом локального тепла
- ПММА схильний до плавлення країв та розтріскування
Інженери зазвичай регулюють швидкість шпинделя, швидкість подачі та стратегію охолодження залежно від властивостей матеріалу, щоб підтримувати температуру в розумних межах. Для високопродуктивних пластмас оптимізація також повинна включати матеріал інструменту, проектування траєкторії інструменту та стратегію видалення стружки, щоб ефективно контролювати тепло, а не покладатися лише на охолодження.
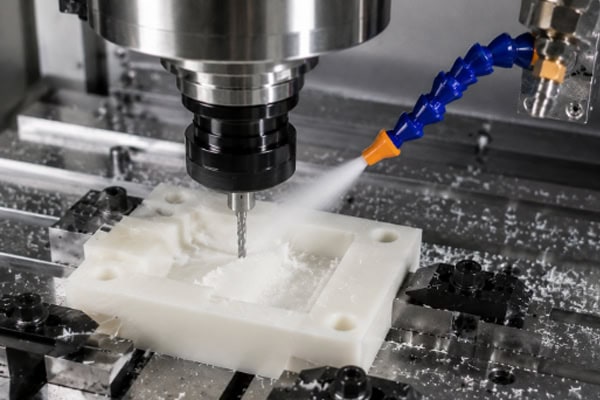
Поширені методи охолодження в обробці пластмас з ЧПК
Після розуміння важливості контролю температури необхідно вибрати відповідні методи охолодження. Обробка пластмас не завжди залежить від традиційних рідин для різання. Різні матеріали та застосування вимагають різних підходів до охолодження. Правильний вибір не тільки підвищує ефективність, але й запобігає забрудненню або деградації матеріалу.
Охолодження стисненим повітрям
Стиснене повітря є одним із найпоширеніших методів охолодження в обробці пластмас на верстатах з ЧПК. Він простий у використанні, економічно ефективний і не залишає залишків на поверхні заготовки, як рідкі охолоджувальні рідини. Повітря під високим тиском безперервно видаляє стружку, розсіюючи тепло, зберігаючи зону обробки прохолоднішою. Пластикова стружка часто легка та довга, що робить її схильною до намотування на інструменти або заготовки. Стиснене повітря сприяє як охолодженню, так і видаленню стружки, зменшуючи вторинне тертя та дефекти поверхні.
Основні переваги:
- Знижує температуру різання
- Зберігає інструменти чистими
- Покращує відведення стружки
- Зменшує поверхневі подряпини
Для таких матеріалів, як POM, PVC та PEEK, стисненого повітря зазвичай достатньо, і воно широко використовується в обробних центрах. Воно особливо ефективне в серійному виробництві завдяки своїй стабільності та низьким вимогам до обслуговування.
Мінімальна кількість мастила (MQL)
Для складніших умов обробки можна використовувати мінімальну кількість мастила. Замість затоплення зони різання, дуже невелика кількість мастила змішується зі стисненим повітрям і розпилюється в зону різання. Це зменшує тертя, контролюючи при цьому температуру.
Він підходить для:
- Тривала безперервна обробка
- Обробка глибоких порожнин
- Високоточні деталі
- Високоякісний інженерний пластик
Оскільки використання мастила мінімальне, вимоги до очищення зменшуються, а ризики забруднення нижчі. Для пластикових деталей, які не переносять велику кількість рідини, MQL пропонує збалансоване рішення між охолодженням, чистотою та ефективністю.
Охолодження різально-рідинною рідиною вимагає ретельного вибору
Хоча рідини для різання широко використовуються в обробці металів, вони не завжди підходять для пластмас. Різні пластмаси мають різну хімічну стійкість, а деякі матеріали можуть негативно реагувати на стандартні охолоджувальні рідини, що призводить до їх побілювання, розтріскування під напругою або зміни розмірів.
Серед можливих проблем:
- Поверхневе відбілювання
- Розтріскування під напругою
- Хімічні реакції
- Зовнішній вигляд змінюється
Якщо необхідне рідинне охолодження, слід використовувати спеціалізовані охолоджувальні рідини, сумісні з пластиком, а також заздалегідь проводити тестування на сумісність матеріалів, щоб уникнути проблем із якістю.
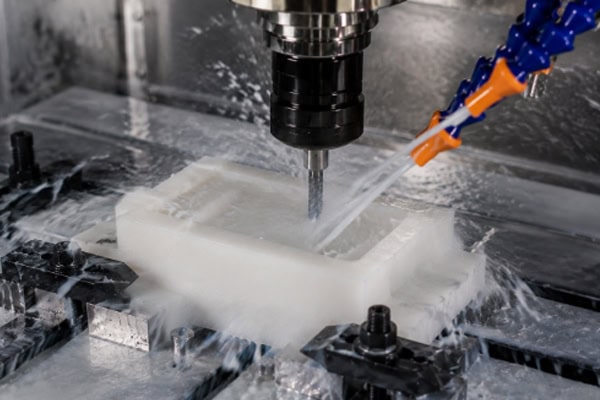
Як зменшити накопичення тепла під час обробки пластмас?
Окрім методів охолодження, оптимізація параметрів обробки також може ефективно зменшити виділення тепла та покращити стабільність.
Правильний вибір інструменту
Гострі інструменти зменшують опір різанню та тепло тертя. Пластмаси відносно м’які, але тупі інструменти мають тенденцію тиснути та деформувати матеріал замість того, щоб різати його чисто, збільшуючи тепло та дефекти поверхні.
Загальні інструменти включають:
- Однокантові кінцеві фрези
- Інструменти високої гостроти
- Твердосплавні інструменти
- Інструменти для роботи з пластиком
Гострі ріжучі кромки зменшують тертя та покращують якість поверхні. Правильна геометрія інструменту та покриття також допомагають зменшити заїдання та подовжити термін його служби.
Оптимізація параметрів різання
Параметри обробки безпосередньо впливають на виділення тепла. Для пластмас швидкість не є метою — стабільність і тепловий баланс важливіші.
Ключові параметри включають:
- Швидкість обертання шпинделя
- швидкість подачі
- Глибина різання
- Подача на зуб
Якщо швидкість обертання шпинделя занадто висока, а швидкість подачі занадто низька, інструмент занадто довго контактує з матеріалом, що збільшує теплоутворення. Правильне балансування параметрів забезпечує плавніше різання та кращий контроль температури.
Ефективне видалення стружки
Якщо стружка накопичується в зоні обробки, вона може затримувати тепло та спричиняти вторинне тертя. Пластикова стружка легка та легко прилипає до інструментів або пристосувань, що призводить до повторного різання та пошкодження поверхні.
Поширені методи включають:
- Продувка стисненим повітрям
- Вакуумна екстракція
- Оптимізовані траєкторії інструменту
- Шарувате різання
Ефективне видалення стружки покращує умови охолодження та якість поверхні, одночасно зменшуючи накопичення тепла.
Як вибрати методи охолодження для різних видів пластику?
Різні інженерні пластмаси потребують різних стратегій охолодження. Універсального рішення не існує.
Загальні інженерні пластмаси
Для таких матеріалів, як POM та PVC, зазвичай достатньо охолодження стисненим повітрям. Ці матеріали добре оброблюються та не прилипають до інструментів. За допомогою належного видалення стружки та правильних параметрів можна досягти стабільних результатів з мінімальними складнощами охолодження.
Прозорі пластики вимагають суворого контролю температури
ПК та ПММА дуже чутливі до нагрівання. Вони вимагають не лише точності розмірів, але й оптичної чистоти та гладких країв. Надмірне нагрівання може спричинити побіління, помутніння, вигорання країв або внутрішню напругу.
Рекомендовані практики:
- Використовуйте гострі інструменти
- Контроль швидкості різання
- Підтримуйте постійне повітряне охолодження
- Зменште час перебування інструменту
Високоефективні пластмаси потребують спеціальних процесів
PEEK, PPS та подібні матеріали використовуються в аерокосмічній, медичній та напівпровідниковій промисловості. Вони вимагають суворого контролю температури та валідації процесу.
Рекомендовані практики включають:
- Фіксовані параметри різання
- Стандартні методи охолодження
- Управління ресурсом інструменту
- Контрольоване середовище обробки
Стандартизація забезпечує стабільну якість та стабільне серійне виробництво.
Часті питання
Чи завжди потрібна рідина для різання для обробки пластмас на верстатах з ЧПК?
Не обов'язково. Більшість видів обробки пластмас не потребують інтенсивного використання рідин для різання, як обробка металу. У багатьох випадках охолодження стисненим повітрям достатньо для контролю температури та видалення стружки. Лише для певних матеріалів або складних умов обробки потрібне мінімальне змащення або спеціалізовані охолоджувальні рідини. Тому вибір методу охолодження повинен залежати від типу матеріалу, часу обробки, вимог до точності та стану обладнання, а не від одного універсального стандарту.
Висновок
Охолодження необхідне при обробці пластмас на верстатах з ЧПК, але це не означає, що рідини для різання повинні завжди використовуватися у великих кількостях. Для більшості інженерних пластмас достатньо стисненого повітря, мінімальної кількості мастила та правильно оптимізованих параметрів різання, щоб ефективно контролювати температуру, зменшувати плавлення крайок, задирки та розмірні коливання, а також покращувати якість обробки. Вибір відповідного методу охолодження на основі властивостей матеріалу не тільки підвищує точність, але й подовжує термін служби інструменту та забезпечує стабільну ефективність обробки.
















