
Ендоскопічні інструменти зазвичай повинні виконувати спостереження, позиціонування, захоплення, різання, транспортування та інші дії у відносно невеликому просторі. Тому розміри, з'єднання та стан поверхні внутрішніх компонентів повинні залишатися стабільними. Порівняно із загальними механічними деталями, хірургічні деталі для ендоскопічних інструментів часто мають малі розміри, дрібні структури, численні отвори та відносно тонку стінку. Деякі деталі також потребують складання з лінзами, катетерами, компонентами захоплення або іншими прецизійними компонентами. Обробка на верстатах з ЧПК може виконувати точне різання металів або інженерних пластмас відповідно до 3D-креслень та інженерних вимог, а також завершувати виробництво деталей на замовлення за допомогою токарної, фрезерної, свердлильної, різьбообробної, мікрообробки та інших процесів.
Які характеристики обробки ендоскопічних хірургічних деталей?
Внутрішній простір ендоскопічних інструментів обмежений, тому компоненти, як правило, потрібно робити меншими, зберігаючи при цьому достатню міцність і стабільність. Невеликий компонент може одночасно містити отвори, пази, різьбу, сходинки та сполучні поверхні. Тому послідовність обробки необхідно організувати заздалегідь, щоб зменшити розмірні коливання, спричинені багаторазовим затисканням.
Стабільна обробка малогабаритних конструкцій
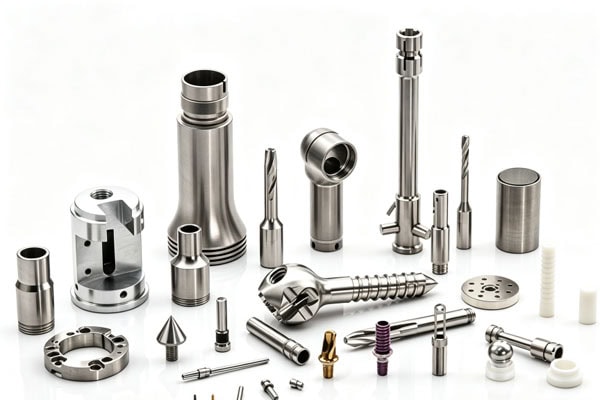
До поширених структур ендоскопічних хірургічних деталей належать з'єднувачі, гільзи, компоненти позиціонування, компоненти захоплення, конструкції для кріплення лінз, напрямні компоненти та різні нестандартні дрібні металеві деталі. Деякі компоненти мають малий зовнішній діаметр, але все ще потребують внутрішніх отворів або сходинок. Традиційним методам обробки може бути важко збалансувати точність розмірів та якість поверхні. Токарна обробка на верстатах з ЧПК підходить для деталей валового, втулкового та циліндричного типу, і може безперервно завершувати такі конструкції, як зовнішні діаметри, внутрішні отвори, торцеві поверхні, пази та різьба. Для деталей з плоскими поверхнями, нерівними контурами та багатонаправленими отворами для завершення процесу можна поєднати фрезерування на верстатах з ЧПК або багатоосьову обробку.
Керування силами обробки для тонких стінок, дрібних канавок та мікроотворів
У деяких ендоскопічних компонентах використовуються тонші стінки для зменшення загального розміру. Якщо сила різання під час обробки занадто висока, компонент може зазнати незначної деформації, що зрештою може вплинути на складання. Тому перед виробництвом необхідно вибрати відповідний метод затискання та послідовність обробки відповідно до структури компонента. Наприклад, спочатку можна обробити основні поверхні позиціонування, а потім дрібні структури; для тонкостінних ділянок можна зменшити кількість різання за прохід, виконавши повторний контроль розмірів під час наступних процесів. Для дрібних канавок, мікроотворів та інших елементів також слід використовувати невеликі інструменти відповідного розміру, контролюючи умови різання.
Монтажні розміри
Ендоскопічні хірургічні деталі рідко використовуються окремо. Одна гільза повинна з'єднуватися з іншим компонентом, один позиціонуючий компонент повинен точно входити в своє монтажне положення, а одна захоплювальна конструкція повинна підтримувати плавний рух. Тому діаметри отворів, діаметри вала, зазори, співвісні співвідношення та позиційні розміри, показані на кресленнях, можуть впливати на остаточне складання. Визначення цих критичних розмірів перед механічною обробкою може зробити виробничий процес стабільнішим.
Як розробити рішення для обробки ендоскопічних деталей на верстаті з ЧПК
Інженерам необхідно спочатку підтвердити структурні характеристики, матеріал, допуски, обробку поверхні та вимоги до складання деталі, а потім визначити, чи доречно використовувати токарну, фрезерну, свердлильну, різьбонарізну або багатоосьову обробку. Ендоскопічні компоненти зазвичай мають відносно компактну структуру. Якщо послідовність обробки не організована належним чином, це може збільшити використання інструменту, кількість затискних операцій та подальшу обробку. Це також може спричинити деформацію в тонкостінних зонах, відхилення положення отворів або нестабільну якість поверхні. Тому попередня розробка розумного маршруту обробки може допомогти підвищити ефективність виробництва, зменшити кількість повторної обробки та забезпечити відповідність деталей вимогам до подальшого складання та застосування.
Підтвердьте креслення та критичні розміри
Після отримання 3D-файлів, таких як STEP, STP та IGES, а також інженерних креслень, таких як PDF, DWG та DXF, спочатку можна перевірити структуру, матеріал, розміри, допуски, вимоги до поверхні та спеціальні позначки деталі. Особливу увагу слід приділити положенням складання та критичним розмірам. Щодо загальних зовнішніх розмірів, виробництво може продовжуватися відповідно до креслень; отвори, канавки, різьба та поверхні позиціонування, що впливають на складання, повинні бути окремо позначені у виробничому плані з відповідними методами контролю.
Виберіть метод обробки відповідно до структури
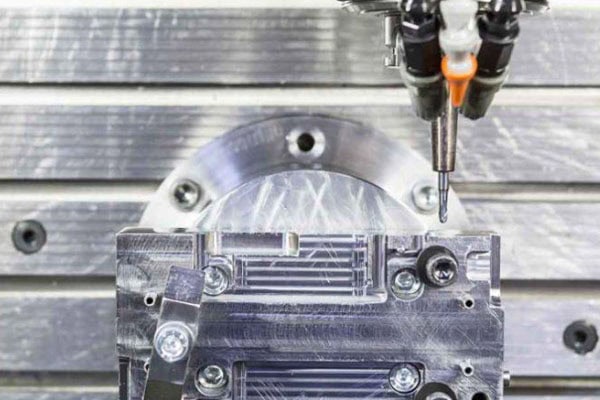
Різні деталі підходять для різного обробного обладнання. Циліндричні деталі, як правило, можна розглядати в першу чергу для токарної обробки на верстаті з ЧПК; деталі зі складними плоскими поверхнями та просторовими контурами можна обробити за допомогою фрезерування на верстаті з ЧПК; якщо конструкція містить складні елементи в кількох напрямках, для зменшення кількості операцій затискання можна використовувати 5-осьову обробку на верстаті з ЧПК. Веб-сайт TiRapid надає послуги з фрезерування на верстатах з ЧПК, токарної обробки на верстатах з ЧПК, 5-осьової обробки на верстатах з ЧПК та мікрообробки, що дозволяє вибирати процес обробки відповідно до структури деталі.
| Загальні методи обробки структур деталей та ключових елементів керування | ||
| Втулки, деталі валів | Токарні роботи з ЧПУ | Зовнішній діаметр, внутрішній отвір, концентричність |
| Малі корпуси | Фрезерні | Положення отворів, плоскі поверхні, товщина стінки |
| Нестандартні роз'єми | 3-осьове/5-осьове фрезерування | Контурні, позиційні розміри |
| Деталі з дрібними пазами та отворами | Мікрообробка з ЧПК | Ширина канавки, діаметр отвору, задирки |
| Різьбові з'єднувальні деталі | Токарство/Фрезерування/Нарізання різьби | Розміри різьби, характеристики сполучення |
Інтегруйте контроль у процес обробки
Ендоскопічні компоненти не підходять для перевірки лише після завершення всієї механічної обробки. Критичні розміри можна перевірити на стадії напівобробки, щоб виявити відхилення розмірів у часі та уникнути втрат матеріалу та часу, спричинених продовженням процесу механічної обробки. Звичайні перевірки можуть включати вимірювання розмірів, перевірку діаметра отвору, перевірку різьби, візуальний огляд та перевірку за допомогою КВМ. На веб-сайті TiRapid описано можливості перевірки КВМ та їх використання в контролі якості прецизійних деталей з ЧПК. Для проектів з вищими вимогами також можуть бути надані відповідні записи про перевірку розмірів згідно з кресленнями замовника, що полегшує інженерним та закупівельним командам підтвердження відповідності деталей вимогам креслень.
Як вибрати матеріали та обробку поверхні для ендоскопічних хірургічних деталей
Вибір матеріалу безпосередньо впливає на складність обробки, міцність компонента, стійкість до корозії та подальші методи обробки. Фактичний вибір матеріалу необхідно визначати на основі застосування компонента, середовища контакту, вимог до складання та інженерних специфікацій, наданих замовником. Вибір не повинен ґрунтуватися виключно на ціні. Для ендоскопічних хірургічних деталей також слід враховувати біосумісність матеріалу, стійкість до високих температур, стійкість до очищення та стерилізації, а також стабільність розмірів під час тривалого використання. Різні матеріали мають різні вимоги до швидкості різання, зносу інструменту, шорсткості поверхні та контролю деформації, тому їх необхідно оцінювати заздалегідь на етапі проектування. Правильний вибір матеріалу може не тільки підвищити ефективність обробки, але й зменшити проблеми під час подальшого складання, обробки поверхні та контролю якості.
Нержавіюча сталь підходить для прецизійних конструкційних деталей
Нержавіючі сталі, такі як 316L, зазвичай використовуються для компонентів медичних виробів і забезпечують добру стійкість до корозії та механічні властивості. Нержавіючу сталь можна розглядати для виготовлення гільз, з'єднувачів, компонентів захоплення, конструкційних опор та інших деталей залежно від конкретної конструкції. Однак, нержавіюча сталь зазвичай має вищу твердість і більшу складність обробки, ніж звичайний алюміній. Тому під час обробки необхідно контролювати знос інструменту, нагрівання різання та деформацію обробки.
Титанові сплави та інженерні пластмаси для спеціальних конструкцій
Титанові сплави пропонують високу міцність і відносно малу вагу, а також мають цінність застосування в деяких конструкціях медичних виробів. Інженерні пластмаси, такі як PEEK, забезпечують такі властивості, як термостійкість і стійкість до хімічних середовищ, і можуть бути використані для певних ізоляційних, опорних або конструкційних компонентів. Слід зазначити, що сама назва матеріалу не вказує на те, що компонент можна використовувати клінічно. Остаточний клас матеріалу, обробка поверхні, вимоги до очищення та середовище застосування повинні бути підтверджені відповідно до проектних та нормативних вимог медичного виробу.
Якість поверхні необхідно визначати відповідно до застосування
Після механічної обробки компоненти можуть потребувати видалення задирок, полірування, пасивації, електрополірування або інших спеціалізованих обробок. Для ендоскопічних хірургічних деталей залишкові задирки на краях можуть впливати на складання та використання, тому видалення гострих країв, як правило, має бути включено до вимог до механічної обробки. Обробка поверхні також може впливати на розміри. Якщо розміри отвору або поверхні, що з'єднується, змінюються після постобробки, то зазор при складанні також може змінитися. Тому вимоги до обробки поверхні необхідно підтвердити перед виробництвом, а відповідні зміни розмірів слід враховувати при контролі розмірів.
Процес виробництва ендоскопічних деталей TiRapid на замовлення
Виробництво ендоскопічних хірургічних деталей на замовлення може розпочатися з інженерного файлу, а потім пройти через оцінку процесу, обробку прототипу, перевірку та серійне виробництво. Спочатку команда інженерів аналізує 3D-модель, 2D-креслення, матеріал, допуски та вимоги до обробки поверхні, щоб визначити, чи підходить деталь для обробки, та виявити потенційні проблеми, спричинені тонкими стінками, глибокими отворами, дрібними канавками або складними конструкціями складання. Потім виконується обробка прототипу для перевірки розмірів, зовнішнього вигляду та продуктивності складання. На основі результатів перевірки параметри обробки можна оптимізувати перед початком дрібносерійного або серійного виробництва. Цей процес може зменшити ризик переробки та дозволити клієнтам підтвердити продуктивність компонентів та результати застосування перед початком офіційного масового виробництва.
Оцінювання креслень та рекомендації DFM
Після того, як клієнти нададуть файли CAD та інженерні креслення, TiRapid може виконати перевірки DFM відповідно до структури деталі, включаючи положення отворів, товщину стінки, доступність інструменту, послідовність обробки та вибір матеріалу. Якщо певна особливість може збільшити складність обробки, пропозиції щодо модифікації можна надати до початку виробництва, замість того, щоб чекати, поки обробка буде завершена. Для проектів медичних виробів, що потребують швидкої розробки, таке раннє повідомлення може зменшити повторне створення прототипів.
Обробка прототипів та перевірка розмірів
Після підтвердження процесу проект переходить на стадію обробки прототипу. Мета прототипів полягає не лише в перевірці зовнішнього вигляду, але й у перевірці складання, руху, розмірів та конструктивних характеристик. Наприклад, після обробки роз'єму для ендоскопічного захоплювального вузла його необхідно зібрати з відповідною конструкцією, щоб підтвердити точність розташування отворів, плавність нарізки та наявність перешкод між рухомими компонентами. Після затвердження прототипу параметри виробництва можна скоригувати відповідно до фактичних даних.
Дрібносерійне виробництво та контроль якості
Після того, як прототипи пройдуть перевірку, можна організувати дрібносерійне виробництво відповідно до вимог проекту. Ключовою метою на етапі дрібносерійного виробництва є підтримка розмірної узгодженості кожного компонента, а не просто збільшення швидкості обробки. Для деталей з однієї партії може бути виконана вибіркова перевірка або 100% перевірка відповідно до вимог креслення, приділяючи особливу увагу діаметрам отворів, зовнішнім діаметрам, різьбі, критичним розмірам позиціонування та стану поверхні. Для конструктивно складних компонентів для перевірки розмірів також може використовуватися таке обладнання, як КВМ.
Пакування та подальша підтримка виробництва
Прецизійні дрібні деталі можуть бути схильні до ударів, подряпин або змішування під час транспортування, тому упаковку також необхідно включити до виробничого плану. Після перевірки деталі можна класифікувати та упаковувати відповідно до номерів деталей, кількості та вимог замовника. TiRapid надає не лише послуги обробки на верстатах з ЧПК, але й послуги з виготовлення листового металу та 3D-друку, підтримуючи виробництво від прототипів та невеликих партій до масштабного виробництва. На веб-сайті також описано додаткові послуги, включаючи підтримку файлів CAD, складання, закупівлі та дизайн упаковки, що може зменшити повторне спілкування між клієнтами та різними постачальниками.
Поширені запитання
Чи можна обробляти ендоскопічні хірургічні деталі в невеликих кількостях?
Так. Для розробки нового продукту спочатку може бути виконана обробка прототипів окремих виробів або невеликих партій, щоб перевірити розміри та продуктивність складання, перш ніж переходити до подальшого серійного виробництва. Це може зменшити значні інвестиції до повного підтвердження конструкції.
Чи може обробка на верстатах з ЧПК обробляти дуже малі ендоскопічні деталі?
Конкретне креслення можна оцінити, щоб визначити доцільність. Розміри деталі, діаметр отвору, ширина паза, товщина стінки, матеріал та допуски можуть впливати на метод обробки. Для відносно невеликих компонентів перед складанням кошторису потрібна інженерна оцінка, щоб визначити відповідні інструменти, обладнання та рішення для обробки.
Яка інформація зазвичай потрібна для ендоскопічних деталей?
Зазвичай рекомендується надавати 3D-файли, такі як STEP та STP, разом з інженерними кресленнями, що містять вимоги до розмірів та допусків. Якщо також є сертифікати матеріалів, вимоги до обробки поверхні, звіти про перевірку або вимоги до упаковки, їх можна надавати разом. Більш повна інформація, як правило, дозволяє провести точнішу інженерну оцінку та скласти цінову пропозицію.
Чи можна виготовити прототипи перед серійною обробкою?
Так. Перевірка прототипів є поширеним методом виробництва під час розробки компонентів медичних виробів. Прототипи можуть допомогти заздалегідь виявити проблеми з розмірами, складанням або конструкцією, перш ніж перейти до дрібносерійного виробництва, що допомагає зменшити кількість повторної роботи після серійної обробки.
Перевага обробки на верстатах з ЧПК полягає в тому, що нестандартні деталі можна виготовляти за спеціальними кресленнями, не вимагаючи від клієнтів змінювати свої конструкції для врахування існуючих продуктів. Для продуктів, які все ще перебувають на ранній стадії розробки, спочатку можна виготовити невелику кількість прототипів, щоб підтвердити правильність встановлення компонентів перед збільшенням кількості. Для проектів, які вже запущені у виробництво, можна організувати дрібносерійну або пакетну обробку відповідно до фактичних вимог. Якщо у вас вже є файли STEP, STP, PDF або інші інженерні файли для ендоскопічних компонентів, ви можете надіслати їх безпосередньо до TiRapid. Інженери можуть спочатку переглянути структуру деталі та вимоги до обробки, а потім надати відповідні рекомендації щодо виробництва та цінову пропозицію. Це робить процес від креслень до готової продукції зрозумілішим, а також полегшує завчасне виявлення потенційних проблем з обробкою. Для проектів ендоскопічних інструментів, що потребують прецизійних деталей з ЧПК, вибір виробника, здатного займатися інженерним спілкуванням, обробкою, перевіркою та подальшою доставкою, може скоротити проміжні кроки та зробити виконання проекту ефективнішим.
Email: projects@tirapid.com
Телефон: + 86 760 8999 8536
















