
Поперечне фрезерування та звичайне фрезерування – це два поширені методи фрезерування, що використовуються в обробці на верстатах з ЧПК. Вони відомі своїми різними напрямками обертання різця, напрямками подачі, методами утворення стружки, поведінкою сили різання та впливом на якість поверхні, термін служби інструменту, стабільність обробки та точність розмірів. Ці відмінності пояснюють, чому обидва методи широко використовуються в чорновій обробці, чистовій обробці, високошвидкісному фрезеруванні, різанні твердих матеріалів та виробництві прецизійних деталей.
У цьому посібнику ми пояснюємо, що таке поспіль фрезерування, що таке звичайне фрезерування, як працює поспіль фрезерування порівняно зі звичайним фрезеруванням, і чому потрібно ретельно вибирати правильний метод фрезерування.
Що таке Climb Milling?
Поперечне фрезерування – це метод фрезерування, при якому напрямок обертання різця збігається з напрямком подачі заготовки. Його також називають поперечним фрезеруванням і він зазвичай використовується в сучасній обробці на верстатах з ЧПК, коли потрібна краща обробка поверхні, вища точність розмірів, нижча температура різання та довший термін служби інструменту.
Визначення та принцип напрямку різання
Поперечне фрезерування означає, що напрямок обертання різця збігається з напрямком подачі. Коли інструмент входить у заготовку, він ріже стружку від максимальної до мінімальної товщини.
Такий напрямок різання дозволяє інструменту ефективніше зрізати матеріал, замість того, щоб тертися об поверхню перед різанням. Це також допомагає притиснути заготовку до пристосування, що може покращити стійкість, коли система затискання достатньо жорстка.
Оскільки стружка стає тоншою, коли інструмент виходить з матеріалу, попутне фрезерування зазвичай забезпечує чистішу поверхню та зменшує утворення задирок. Однак, ця ж сила різання може тягнути заготовку або стіл вперед, якщо у верстата є люфт, тому стан верстата дуже важливий.
Переваги усувального фрезерування
Фрезерування поперечним ходом забезпечує кращу якість обробки поверхні, оскільки ріжуча кромка чистіше видаляє матеріал і зменшує тертя в точці входу інструмента. У відповідних умовах роботи з ЧПК це може допомогти досягти високоякісної обробки поверхні, такої як Ra < 0.8 мкм, а при високошвидкісній чистовій обробці можливі ще більш гладкі результати.
Поперечне фрезерування також може покращити термін служби інструменту. Оскільки стружка утворюється більш рівномірно та ефективніше відводить тепло від зони різання, край інструменту відчуває менше тертя та менше накопичується тепло. При стабільному серійному виробництві термін служби інструменту може покращитися приблизно на 10–25% залежно від матеріалу, покриття інструменту, охолоджувальної рідини та параметрів різання.
Ще однією перевагою є нижча температура різання. Формування стружки від товстої до тонкої дозволяє теплу швидко відходити разом зі стружкою, зменшуючи ризик теплової деформації. Це особливо корисно під час обробки термочутливих матеріалів, таких як алюміній, мідні сплави, титанові сплави, інженерні пластмаси та високоефективні пластмаси.
Недоліки ускользаючого фрезерування
Поперечне фрезерування чутливе до люфту верстата. Якщо верстат має надмірний зазор у ходовому гвинті, кульковому гвинті або приводній системі, різець може несподівано потягнути стіл або заготовку, що спричиняє вібрацію, похибку розмірів, поломку інструменту або виїмку поверхні.
Фрезерування поперечним ходом також не завжди підходить для першого чорнового проходу на твердих або нерівних матеріалах. Оскільки фреза входить з максимальною товщиною стружки, ріжуча кромка може відчувати високе ударне навантаження на вході, особливо під час оброблення загартованої сталі, заготовок, покритих окалиною, литих поверхонь або матеріалів з твердістю вище HRC50.
Ще одним обмеженням є ризик вібрації за низької жорсткості. Якщо верстат, пристосування, тримач інструменту або заготовка нестабільні, тягове дію при попутному фрезеруванні може призвести до появи слідів вібрації та невідповідності розмірів. З цієї причини попутне фрезерування найкраще використовувати на жорстких обробних центрах з ЧПК з надійною компенсацією люфту та надійним затисканням.
Що таке традиційне фрезерування?
Традиційне фрезерування – це метод фрезерування, за якого напрямок обертання різця протилежний напрямку подачі заготовки. Його також називають фрезеруванням і часто використовують для чорнової обробки, на старіших верстатах, ручному фрезерному обладнанні, нестабільних заготовках та в ситуаціях, коли контроль різання важливіший за якість поверхні.
Визначення та принцип напрямку різання
Традиційне фрезерування означає, що різець обертається проти напрямку подачі заготовки. Під час процесу різання інструмент поступово входить у матеріал від тонкої стружки до товстішої.
Оскільки різання починається майже з нульової товщини стружки, інструмент може тертися ще до початку різання. Це може збільшити тертя, нагрівання та знос інструменту, особливо в матеріалах, що деформуються або мають погану теплопровідність.
Однак, поступовий вхід також робить звичайне фрезерування більш поблажливим у чорнових операціях. Це зменшує ризик раптового захоплення різцем заготовки, тому воно часто безпечніше на ручних верстатах або обладнанні з ЧПК з помітним люфтом.
Переваги звичайного фрезерування
Традиційне фрезерування забезпечує високу стабільність при чорновій обробці, оскільки інструмент поступово входить у різ. Це допомагає зменшити раптові удари та полегшує контроль обробки нерівних заготовок, чорнових виробів, виливків, поковок та матеріалів з нерівномірною твердістю.
Він більше підходить для верстатів без ефективної компенсації люфту. Оскільки сила різання, як правило, тисне проти напрямку подачі, а не тягне стіл вперед, звичайне фрезерування зменшує ризик раптового зачеплення інструменту на старіших верстатах.
Традиційне фрезерування також може бути корисним для видалення великої кількості матеріалу, коли якість поверхні не є основною вимогою. У чорнових операціях з великим припуском, міцним затисканням та стабільними траєкторіями інструменту воно може безпечно видалити надлишок матеріалу перед остаточною обробкою за допомогою попутного фрезерування.
Недоліки звичайного фрезерування
Традиційне фрезерування зазвичай призводить до гіршої якості обробки поверхні, оскільки інструмент треться перед різанням і виходить з більшою товщиною стружки. Це може залишати більш помітні сліди інструменту, розриви та залишкову деформацію, причому шорсткість часто перевищує Ra1.6 мкм залежно від матеріалу та параметрів.
Знос інструменту може відбуватися швидше під час звичайного фрезерування. Початкове тертя створює тертя та нагрівання, перш ніж ріжуча кромка повністю ввійде в матеріал. Це може прискорити знос задньої поверхні, затуплення ріжучої кромки та зміцнення, особливо при обробці нержавіючої сталі, титану та деяких мідних сплавів.
Тепло від різання також частіше залишається в зоні контакту інструмента та заготовки. Оскільки утворення стружки відбувається повільніше, а тертя вище, тепло може передаватися в заготовку та інструмент, збільшуючи ризик теплового розширення, зміни розмірів та проблем з якістю поверхні.
Основна різниця між усувальним фрезеруванням та звичайним фрезеруванням
Основна відмінність між попутним фрезеруванням та звичайним фрезеруванням полягає в співвідношенні між обертанням різця та напрямком подачі. При попутному фрезеруванні різець обертається разом із напрямком подачі, а при звичайному фрезеруванні різець обертається проти напрямку подачі.
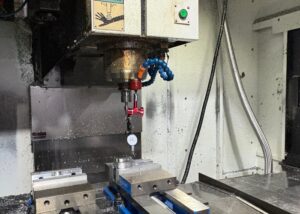
Порівняння зміщення інструменту та точності різання
Під час попутного фрезерування сила різання прагне притискати заготовку до пристосування, коли консоль жорстка. Це допомагає покращити стабільність траєкторії інструменту та точність розмірів, особливо під час чистової обробки.
Для прецизійних деталей з жорсткими допусками, такими як ±0.01 мм, часто перевагу надають паралельному фрезеруванню, коли верстат з ЧПК має добру жорсткість та компенсацію люфту. Це допомагає зменшити розриви поверхні та покращує однорідність розмірів між повторюваними деталями.
Під час звичайного фрезерування сила різання може штовхати інструмент та заготовку в менш сприятливому напрямку. На верстатах з великими зазорами це може призвести до відхилення інструменту, вібрації та зміни розмірів. Однак, чорнова обробка все ще може бути безпечнішою, коли важко контролювати люфт верстата.
Вплив тепла та напрямок сили різання
Поперечне фрезерування утворює стружку від товстої до тонкої, що дозволяє теплу швидко залишати зону різання разом зі стружкою. Це допомагає зменшити температуру інструменту, нагрівання заготовки та теплову деформацію.
Звичайне фрезерування утворює стружку від тонкої до товстої. Інструмент може тертися перед різанням, і більше тепла може залишатися поблизу зони контакту. Це може збільшити тертя, особливо під час оброблення алюмінію, міді, нержавіючої сталі, титану або пластмас, чутливих до тепла.
Напрямок сили різання також відрізняється. Попутне фрезерування може втягувати заготовку в різець, тоді як звичайне фрезерування тисне проти напрямку подачі. Ось чому попутне фрезерування вимагає сильнішого контролю люфту, а звичайне фрезерування часто безпечніше на старому обладнанні.
Аналіз якості поверхні та ефективності обробки
Поперечне фрезерування зазвичай забезпечує кращу якість поверхні, оскільки воно зменшує тертя, знижує коливання сили різання та створює чистіше відділення стружки. Під час чистової обробки воно може допомогти досягти більш гладких поверхонь, таких як Ra0.8 мкм або нижче, коли жорсткість верстата, гострота інструменту та параметри добре контролюються.
Поперечне фрезерування також може підвищити ефективність обробки, оскільки інструмент ріже ефективніше та створює менше тертя. При пакетній обробці на верстатах з ЧПК це може допомогти скоротити час циклу приблизно на 10–20% залежно від геометрії деталі, матеріалу, траєкторії інструменту та можливостей верстата.
Традиційне фрезерування зазвичай залишає більше слідів інструменту та задирок, оскільки різець труться перед різанням і виходить зі стружкою більшої товщини. Для задоволення високих вимог до якості поверхні може знадобитися додаткова обробка, полірування, видалення задирок або остаточний прохід фрезеруванням поперечним фрезеруванням.
Вимоги до структури та системи керування верстатами
Для попутного фрезерування потрібна вища жорсткість верстата, стабільне сервокерування та ефективна компенсація люфту. Якщо стіл верстата, кулькова гвинтова передача, шпиндель, пристосування або тримач інструменту нестабільні, попутне фрезерування може спричинити вібрацію, зачіпання інструменту або похибку розмірів.
Сучасні обробні центри з ЧПК зазвичай краще підходять для попутного фрезерування, оскільки вони мають міцнішу конструкцію, точне керування подачею та програмну компенсацію. Це дозволяє попутному фрезеруванню забезпечити кращу обробку, довший термін служби інструменту та вищу ефективність.
Традиційне фрезерування більше підходить для старіших верстатів, ручних фрезерних верстатів або обладнання з помітним люфтом. Його напрямок різання більш поблажливий і зменшує ризик раптового затягування інструментом заготовки у різець.
Коли обрати усувальне чи звичайне фрезерування
Поперечне або звичайне фрезерування слід вибирати залежно від типу матеріалу, етапу обробки, стану верстата, жорсткості пристосування, вимог до допуску та цільової якості обробки поверхні. Найкращий метод залежить від фактичного середовища обробки, а не від фіксованого правила.
Вибір за типом матеріалу
Різні матеріали по-різному реагують на усувальне та звичайне фрезерування. Твердість матеріалу, пластичність, теплопровідність, характеристики стружки та схильність до зміцнення впливають на найкращу стратегію фрезерування.
| Тип матеріалу | Загальні оцінки | Рекомендований метод фрезерування | Професійні поради |
| Алюмінієвий сплав | 6061, 7075 | Підйом фрезерування | Допомагає зменшити заїдання інструменту, покращити відведення стружки та досягти кращої якості поверхні. |
| Середньовуглецева сталь / штампована сталь | P20, H13, S50C | Чорнова обробка: Звичайне фрезерування, Чистова обробка: Поперечне фрезерування | Традиційне фрезерування покращує стабільність чорнової обробки, попутне фрезерування покращує кінцеву обробку та точність. |
| Титановий сплав | Ti6Al4V, TC4 | Підйом фрезерування | Зменшує теплоутворення та навантаження на інструмент у поєднанні з потужним охолодженням та малою подачею. |
| Нержавіюча сталь | 304, 316, 17-4PH | Чорнова обробка: Звичайне фрезерування, Чистова обробка: Поперечне фрезерування | Традиційне фрезерування покращує стабільність під час важкого різання, а попутне фрезерування допомагає контролювати задирки та чистову обробку. |
| Мідь | C110, C101 | Традиційне фрезерування | Більш стабільна сила різання може допомогти зменшити розмазування, засмічення та перегрів. |
| латунь | H62, C360 | Підйом фрезерування | Відмінна оброблюваність дозволяє виконувати високошвидкісне різання та покращувати якість поверхні. |
| Інженерна пластмаса | ПОМ, ПА6, ПТФЕ | Підйом фрезерування | Допомагає зменшити нагрівання, задирки, плавлення та деформацію матеріалу. |
| Високоякісний пластик | PEEK, PI, UPE | Підйом фрезерування | Забезпечує кращу точність розмірів та чистіші поверхні на дорогих матеріалах. |
| Магнійний сплав | AZ31B, ZK60 | Підйом фрезерування | Зменшує час різання та нагрівання, але необхідно ретельно контролювати пожежну безпеку. |
| Композити з вуглецевого волокна | CFRP | Звичайне фрезерування спеціальними інструментами | Допомагає зменшити висмикування волокна та розшарування країв, якщо геометрія інструменту підходить. |
Відповідно до вимог процесу
Етап обробки є одним з найважливіших факторів при виборі між попутним фрезеруванням та звичайним фрезеруванням на фрезерних верстатах з ЧПК. Чорнова та чистова обробка мають різні пріоритети, тому вони можуть вимагати різних напрямків різання.
У фрезеруванні з ЧПК чорнова обробка зосереджена на швидкому видаленні матеріалу, безпеці інструменту та стабільності процесу. Чистова обробка зосереджена на якості поверхні, точності розмірів, контролі задирок та консистенції кінцевої деталі.
Через це звичайне фрезерування часто використовується для чорнової обробки в нестабільних умовах, тоді як протилежне фрезерування часто використовується для чистової обробки на жорсткому фрезерному обладнанні з ЧПК.
Груба обробка
Чорнова обробка вимагає швидкого та безпечного видалення великої кількості матеріалу. Традиційне фрезерування часто підходить для чорнової обробки, оскільки інструмент поступово входить у різання та забезпечує кращий контроль під час обробки нерівних заготовок або великих припусків.
Таке поступове різання допомагає зменшити раптове зачеплення інструменту, особливо на матеріалах з твердими поверхнями, окалиною, литтєвою скоринкою або нерівномірною твердістю. Це також корисно, коли жорсткість пристосування не ідеальна.
Однак, чорнова обробка не завжди вимагає звичайного фрезерування. На сучасних жорстких верстатах з ЧПК з потужними інструментами та стабільними налаштуваннями, протилежне фрезерування також може бути використане для ефективної чорнової обробки, якщо люфт та навантаження різання належним чином контролюються.
Оздоблення
Чистова обробка вимагає кращої якості поверхні, точності розмірів та якості кромки. Для чистової обробки зазвичай перевагу надають попутному фрезеруванню, оскільки воно зменшує тертя, забезпечує чистіше утворення стружки та зменшує відрив поверхні.
Коли метою є досягнення жорстких допусків, таких як ±0.01 мм або шорсткість поверхні нижче Ra0.8 мкм, паралельне фрезерування може забезпечити більш стабільні результати на жорстких верстатах з ЧПК.
Для високоякісних компонентів остаточний прохід фрезеруванням поперечним ходом може зменшити задирки, покращити точність контуру та зменшити потребу в ручному поліруванні або вторинній обробці.
За типом машини
Тип верстата суттєво впливає на те, чи є протилежне фрезерування, чи звичайне фрезерування безпечнішим та ефективнішим. Сучасні обробні центри з ЧПУ та старіші ручні верстати поводяться дуже по-різному під дією сили різання.
Високожорсткі верстати з ЧПК зазвичай підтримують попутне фрезерування, оскільки вони мають міцніші конструкції, кращий контроль подачі та компенсацію люфту. Ручні верстати або старіше обладнання можуть краще працювати зі звичайним фрезеруванням, оскільки вони більш чутливі до люфту.
Перш ніж вибрати метод, верстатники повинні перевірити жорсткість шпинделя, зазор столу, міцність пристосування, реакцію сервоприводу, биття інструментального державки та навантаження різання.
Високоточні обробні центри з ЧПК
Високоточні обробні центри з ЧПК зазвичай добре підходять для паралельного фрезерування. Ці верстати зазвичай мають кулькові гвинтові гвинти, сервокерування, компенсацію кроку, високу жорсткість шпинделя та стабільну точність подачі.
Фрезерування з можливістю повторного фрезерування на цих верстатах може забезпечити високошвидкісну обробку, точну обробку та стабільне серійне виробництво. Воно широко використовується в аерокосмічній промисловості, медичному виробництві, прецизійних формах, робототехніці та високоякісних промислових компонентах.
Під час обробки дорогих матеріалів або деталей з жорсткими допусками, попутне фрезерування може зменшити кількість повторної обробки, покращуючи якість поверхні, стабільність інструменту та повторюваність розмірів.
Ручні або звичайні фрезерні верстати
Ручні фрезерні верстати та старіші звичайні фрезерні верстати часто краще підходять для звичайного фрезерування. Ці верстати можуть мати помітний люфт та обмежені можливості компенсації.
Під час попутного фрезерування люфт може призвести до того, що різець різко потягне стіл, створюючи вібрацію, перерізання або поломку інструменту. Традиційне фрезерування зменшує цей ризик, оскільки сила різання діє проти напрямку подачі.
Для старого обладнання, грубої обробки та роботи з некритичними допусками звичайне фрезерування часто є безпечнішим та передбачуванішим.
Обробка аналізу бізнес-кейсів
Аналіз бізнес-кейсів обробки допомагає пов'язати теорію фрезерування з реальними виробничими рішеннями. Різні галузі мають різні пріоритети, такі як допуск, шорсткість поверхні, вартість матеріалу, контроль задирок, час циклу, знос інструменту та надійність деталей.
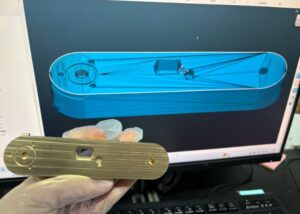
Аерокосмічні компоненти
Для аерокосмічних компонентів фрезерування з плавним перерізом часто є кращим під час чистової обробки, оскільки воно забезпечує кращу цілісність поверхні, точність розмірів та термін служби інструменту. Рами з титанових сплавів, алюмінієві конструкційні деталі та тонкостінні компоненти часто отримують вигоду від стабільного видалення стружки та меншої температури різання.
Оскільки аерокосмічні деталі зазвичай мають високу вартість та високі допуски, жорсткість верстата, конструкція кріплення та контроль траєкторії інструменту є критично важливими. Поперечне фрезерування може зменшити розрив поверхні та покращити консистенцію у поєднанні з потужною охолоджувальною рідиною та оптимізованими параметрами різання.
Для чорнової обробки важких заготовок або нерівних заготовок можна використовувати звичайне фрезерування, коли стабільність важливіша за якість поверхні.
Прецизійна прес-форма
У виробництві прецизійних прес-форм, поспіль фрезерування зазвичай використовується в чистових операціях для покращення гладкості порожнини, зменшення слідів різця та скорочення часу полірування. Це корисно для лиття пластмас під тиском, форм для лиття під тиском та мідних електродів для електроерозійної обробки.
Звичайне фрезерування може використовуватися під час чорнової обробки для безпечного видалення матеріалу, особливо під час обробки твердої сталі або нерівномірної заготовки. Після того, як припуск на матеріал стабілізується, для напівчистової та чистової обробки часто використовується попутне фрезерування.
Комбінована стратегія допомагає збалансувати термін служби інструменту, якість поверхні та ефективність виробництва.
Медичні прилади
Медичні вироби вимагають чіткого контролю розмірів, гладких поверхонь, країв без задирок та стабільної повторюваності процесу. Для обробки медичних деталей, таких як кісткові гвинти, компоненти імплантатів, хірургічні інструменти та прецизійні корпуси, часто надається перевага фрезеруванню поперечним шляхом.
Для титану, нержавіючої сталі, PEEK та інших матеріалів медичного класу, паралельне фрезерування може зменшити накопичення тепла та дефекти поверхні за умови використання гострих інструментів та контрольованих параметрів різання.
Оскільки медичні компоненти вимагають високої надійності, напрямок фрезерування має бути узгоджений з геометрією інструменту, стратегією подачі охолоджувальної рідини, вимогами до якості поверхні та контролем забруднення.
Практичні поради та підказки
Практична продуктивність фрезерування залежить не лише від вибору попутного чи звичайного фрезерування. Геометрія інструменту, параметри різання, затискання, жорсткість верстата, охолоджувальна рідина, стратегія подачі траєкторії інструменту та перевірки оператором – все це впливає на кінцевий результат.
Поради щодо налаштування параметрів різання для усієї обробки та звичайного фрезерування
Параметри різання слід регулювати залежно від матеріалу, діаметра інструмента, покриття інструмента, потужності шпинделя, жорсткості кріплення та цільової якості поверхні. Поперечне фрезерування та звичайне фрезерування зазвичай вимагають різних стратегій параметрування.
Для попутного фрезерування часто використовуються вища швидкість шпинделя, середня подача, мала глибина різання та ефективне охолодження для покращення чистоти та зменшення нагрівання. Для звичайного фрезерування під час чорнової обробки частіше використовуються трохи нижча швидкість, помірна подача, більша глибина різання та безперервне охолодження.
Ці значення слід розглядати як відправні точки, а не як фіксовані стандарти. Пробне різання та перевірка все ще необхідні перед серійним виробництвом.
Рекомендовані параметри для ускользаючого фрезерування
Рекомендовані параметри попутного фрезерування часто включають високу швидкість шпинделя, середню подачу, малу глибину різання та стабільне охолодження. Типовий початковий діапазон може становити 3000–8000 об/хв, подача 600–1200 мм/хв, осьова глибина різання 0.5–1 мм та радіальна ширина різання 50–70% діаметра інструменту.
Переваги протилежного фрезерування за рахунок гострих інструментів, жорсткого кріплення заготовки та стабільного керування верстатом. Примусова подача охолоджувальної рідини або мінімальна кількість змащення можуть допомогти контролювати тепло та покращити відведення стружки.
Для чистової обробки менші кроки та легші навантаження різання можуть покращити шорсткість поверхні та точність розмірів.
Рекомендовані параметри для звичайного фрезерування
Рекомендовані параметри звичайного фрезерування часто передбачають дещо нижчу швидкість шпинделя, помірну подачу та більшу глибину різання для чорнової обробки. Типовий початковий діапазон може становити 2000–5000 об/хв, подача 400–800 мм/хв, осьова глибина різання 1–2 мм та радіальна ширина різання 30–50% діаметра інструменту.
Традиційне фрезерування краще переносить грубіші налаштування, ніж попутне фрезерування, але надмірне нагрівання та тертя необхідно контролювати. Безперервне охолодження допомагає зменшити нагрівання заготовки та знос інструменту.
Для твердих матеріалів, нерівних заготовок або старих верстатів консервативні параметри можуть зменшити викришування та вібрацію інструменту.
Як уникнути слідів від вібрації та тріщин від різання
Сліди від вібрації та тріщини від різання можна зменшити, покращивши жорсткість інструменту, оптимізувавши параметри різання та уникнувши нестабільного зачеплення інструменту. Важливими є коротший виліт інструменту, жорсткі державки, інструменти з покриттям та стабільне кріплення.
Швидкість різання повинна уникати зон резонансу. Якщо з'являється вібрація, зменшення швидкості шпинделя, регулювання швидкості подачі, зменшення глибини різання або зміна траєкторії інструменту можуть допомогти стабілізувати різання.
Для глибоких порожнин ступінчасте різання або багатошарове фрезерування по напрямку Z може зменшити раптове навантаження на інструмент. Попередній перегляд траєкторії інструменту та перевірка пристосування повинні бути виконані перед фактичною обробкою.
Затискання заготовки та контроль люфту
Затискання заготовки та контроль люфту є важливими для стабільного фрезерування. Неправильне затискання може призвести до руху деталі, вібрації, розмірних помилок та поломки інструменту.
Жорстка установка повинна мати надійне позиціонування, достатню площу контакту та збалансоване зусилля затиску. Для м’яких матеріалів, таких як алюміній або мідь, захисні прокладки або м’які затискачі можуть допомогти запобігти деформації поверхні.
Люфт особливо критичний при ускользальному фрезеруванні. Старі верстати слід перевірити перед ускользальним фрезеруванням і, за можливості, застосувати компенсацію. Якщо люфт неможливо контролювати, звичайне фрезерування зазвичай безпечніше.
Типові помилки та рішення
Типові помилки фрезерування включають використання протилежного фрезерування на верстатах з люфтом, надмірну подачу, використання затуплених інструментів, погане затискання заготовки та ігнорування вимог до охолоджувальної рідини. Ці проблеми можуть призвести до викришування інструменту, поганої якості поверхні, заїдання інструменту або нерівномірного розміру деталі.
| Проблема | Аналіз причин | Пропозиції щодо рішень |
| Інструмент для фрезерування з ухилом, стругування | Занадто швидка подача, занадто агресивний вхід інструменту, низька жорсткість | Зменште швидкість подачі, оптимізуйте шлях входу, покращте кріплення інструменту |
| Погана шорсткість поверхні при звичайному фрезеруванні | Тертя інструменту, затуплення різця, високий удар різання | Замінити інструмент, зменшити швидкість входу, додати чистовий прохід |
| Залипання або розмазування інструменту | Висока температура, погане змащення, невідповідне покриття | Покращте охолодження, використовуйте інструменти з покриттям, регулюйте швидкість і подачу |
| Невідповідний розмір деталі | Зсув заготовки, люфт, тепловий дрейф шпинделя | Посилити кріплення, перевірити люфт, стабілізувати температуру |
| Формування задирки | Неправильний напрямок різання, тупий край, погана стратегія виходу | Використовуйте суміжну чистову обробку, заточуйте інструмент, оптимізуйте траєкторію обробки |
Перед обробкою корисно витратити кілька хвилин на перевірку надійності пристосування, попереднього перегляду траєкторії інструменту, швидкостей подачі, швидкості шпинделя, налаштувань охолоджувальної рідини та стану люфту. Коротка перевірка налаштування може запобігти пошкодженню інструменту, браку деталей та дороговартісній повторній обробці.
Поширені запитання
Що краще, звичайне чи усувальне фрезерування
У своїй роботі я надаю перевагу усій фрезеровці для більшості операцій з ЧПК завдяки її більш гладкій поверхні та подовженому терміну служби інструменту. Вона мінімізує коливання сили різання та зменшує нагрівання. Однак на верстатах із помітним люфтом або без систем компенсації звичайне фрезерування є безпечнішим та стабільнішим. Коли вимоги до точності менші за ±0.01 мм, усічна фрезеровка забезпечує чудову стабільність, особливо під час обробки алюмінієвих або титанових сплавів.
Які недоліки фрезерування поперечним фрезеруванням
Фрезерування поперечним ходом, хоча й дуже ефективне, створює ризики на верстатах з поганим контролем люфту. Рух різця втягує деталь в інструмент, що може призвести до раптового зачеплення інструменту, зміщення деталі або строжки поверхні. Без належної компенсації люфту я спостерігав похибки допуску, що перевищують 0.05 мм, і збільшення викришування інструменту, особливо під час різання твердих матеріалів, таких як нержавіюча сталь або загартована сталь.
Які переваги фрезерування всухому різу
Фрезерування вгору або звичайне фрезерування забезпечує кращий контроль під час чорнових операцій та краще поглинає вібрації. Я часто вибираю його під час роботи з чавуном, поковками або загартованою сталлю, де жорсткість та стабільність інструменту є більш критичними, ніж якість поверхні. Це особливо корисно на старих або ручних верстатах, особливо коли допуски перевищують ±0.05 мм, а стабільність обробки має пріоритет над чистовою обробкою.
Що таке висхідне та низхідне фрезерування
Фрезерування вгору (традиційне) змушує інструмент рухатися проти напрямку подачі, збільшуючи плавність входу інструменту та поглинаючи удари — ідеально підходить для чорнової обробки або нестабільних установок. Фрезерування вниз (поступ) тягне інструмент разом з напрямком подачі, забезпечуючи чистішу поверхню та зменшуючи знос інструменту. Для алюмінію, міді та інженерних пластмас я обираю фрезерування вгору, а для абразивних або високоміцних металів традиційне фрезерування дозволяє уникнути деформації, спричиненої люфтом.
Що таке люфт при фрезеруванні
Люфт у попутному фрезеруванні стосується механічного люфту між такими компонентами, як ходові гвинти або шестерні. Якщо його не виправити, це може призвести до нестабільного руху інструменту, вібрації та неточностей розмірів. У моїй майстерні ми виміряли значення люфту до 0.03 мм на старіючих верстатах — цього більш ніж достатньо, щоб пошкодити деталі з жорсткими допусками. Ось чому я завжди перевіряю компенсацію люфту перед використанням попутного фрезерування в критичних операціях.
Висновок
Поперечне фрезерування та традиційне фрезерування не просто кращі чи гірші одне за одного. Це дві різні стратегії фрезерування, які слід вибирати залежно від жорсткості верстата, контролю люфту, типу матеріалу, етапу обробки, вимог до якості поверхні та цільового допуску. Поперечне фрезерування більше підходить для сучасних жорстких верстатів з ЧПК, чистових проходів, високошвидкісної обробки та деталей, що потребують кращої якості поверхні та стійкості інструменту. Традиційне фрезерування більше підходить для старих верстатів, чорнових операцій, нестабільних заготовок та ситуацій, коли стабільність різання важливіша за кінцеву якість поверхні.
У TiRapid ми надаємо послуги з точної обробки на верстатах з ЧПК для виготовлення металевих та пластикових компонентів на замовлення. Якщо ваш проект вимагає фрезерування, точіння, свердління, розточування, нарізання різьби, обробки поверхні або обробки на верстатах з ЧПК з високими допусками, наша команда інженерів може допомогти перевірити поведінку матеріалу, метод обробки, стабільність кріплення, контроль допусків та можливість виробництва, щоб забезпечити надійну якість деталей та ефективне виробництво.
















