
Послуги з обробки алюмінію на ЧПК для виготовлення деталей на замовлення
Ми пропонуємо комплексні послуги з обробки алюмінію на верстатах з ЧПК, від проектування до створення прототипів, забезпечуючи повну підтримку для дрібносерійного виробництва.
Обробка алюмінію з ЧПУ
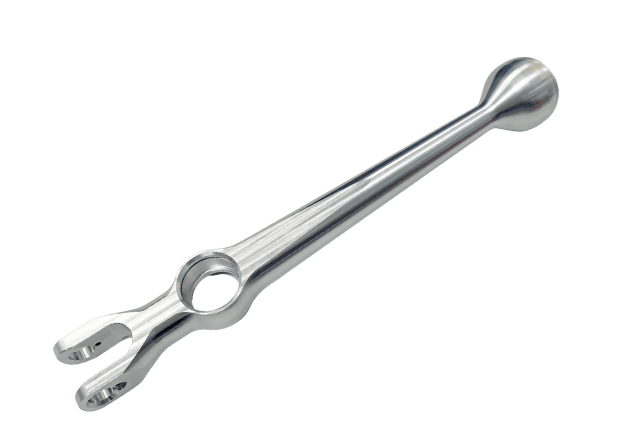
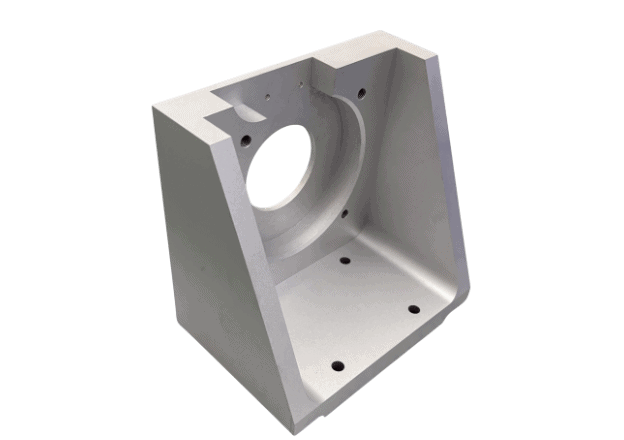
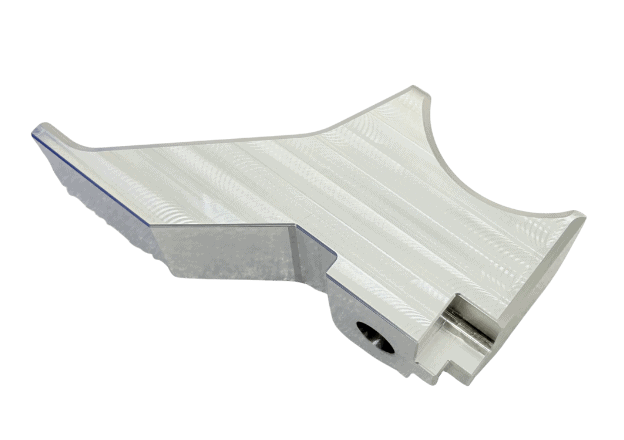
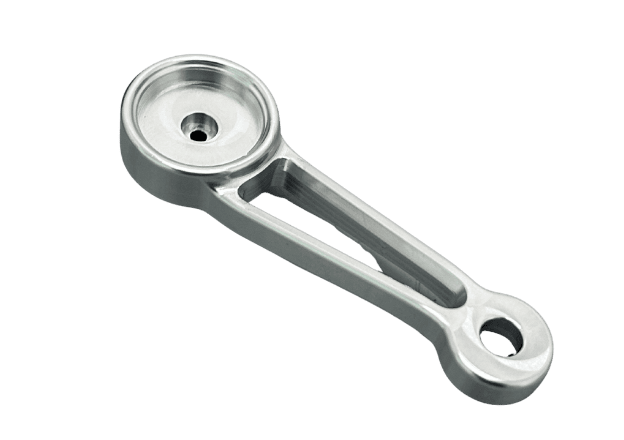
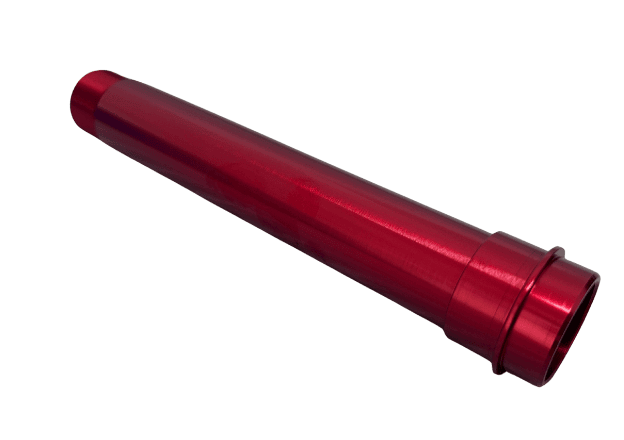
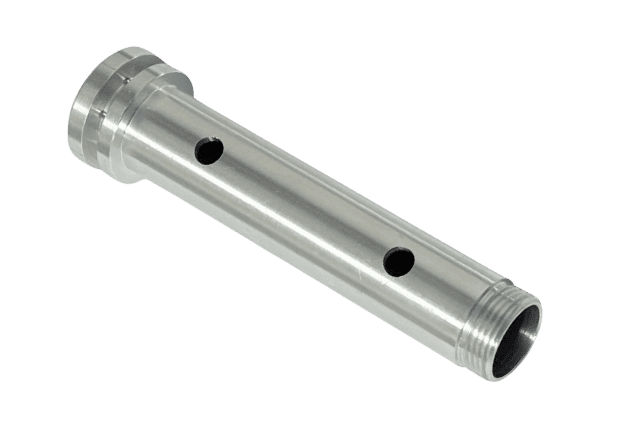
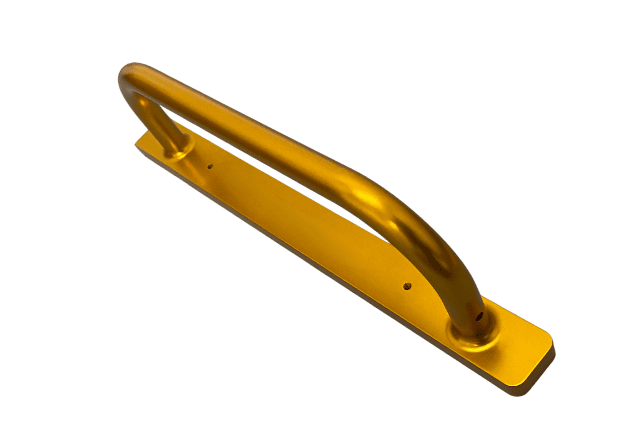
Алюміній відомий своєю міцністю, легкою вагою, чудовою тепло- та електропровідністю, а також стійкістю до корозії, що робить його ідеальним матеріалом для обробки на верстатах з ЧПК. У TiRapid ми працюємо з різноманітними алюмінієвими сплавами, включаючи 6061, 7075 та 2024, забезпечуючи ідеальне поєднання продуктивності та економічної ефективності. Ми пропонуємо точну обробку, швидке виконання робіт та виняткову якість для таких галузей, як аерокосмічна, медична та автомобільна.
- Відмінна корозійна стійкість
- Чудова оброблюваність
- Економічне рішення
- Екологічно чистий Переробка
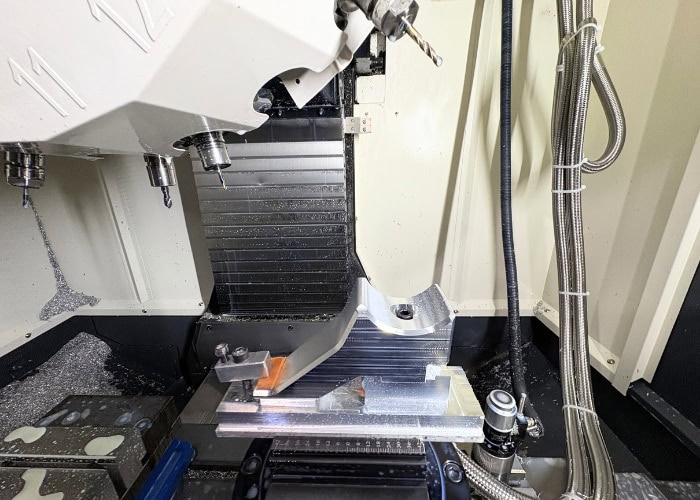
Можливості механічної обробки алюмінію
Тарифи | $$$$$ |
Термін поставки: | 3 ~ 10 днів |
Товщина стінки | 0.2 мм (0.0079 ″) |
Допуски | ±0.005 мм (±0.00019 дюйма) |
Розмір міні-частини | 1x1x1mm (0.039×0.039×0.039″) |
Максимальний розмір частини | 130×63.5×63.5cm (511x255x255″) |
Варіанти обробки | Фрезерування з ЧПК (3 осі | 4 осі | 5 осей) | Токарне верстат з ЧПК | Електроерозійне різання | Дротова електроерозійна різання | Гідроабразивне різання | Шліфування | Свердління | Оздоблення поверхонь |
Варіанти обробки поверхні | Стандартний (як фрезеровано) | Дробоструминна обробка | Галтування | Анодування (тип II або тип III) | Титанове анодування | Тверде анодування з просоченням PTFE | Хімічна плівка (хроматне конверсійне покриття) | Пасивація | Порошкове покриття | Електрополірування | Полірування | Чищення | Хімічне нікелювання | Сріблення | Золочення | Цинкування |
Варіанти алюмінієвих матеріалів
| Сорти алюмінію | Міцність на розрив (МПа) | Межа текучості (МПа) | Втомна міцність (МПа) | Подовження при розриві (%) | Твердість (HRC) | Твердість (HRB) | Щільність (г/см^3) |
| Алюміній 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| Алюміній 6063 | AlMg0.7Si | 62400 | EN AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| Алюміній 5052-Н32 | AlMg2.5 | 3.3523 | EN AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| Алюміній 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| Алюміній 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| Алюміній 5086 | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| Алюміній 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| Алюміній MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| Алюміній 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| Алюміній 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| Алюміній 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| Алюміній 7050 | AlZn6CuMgZr | 3.4144 | EN AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
Поради щодо економії коштів для ЧПК-проектування алюмінієвих конструкцій
1. Додайте радіус до внутрішніх вертикальних ребер
Додавання радіуса до внутрішніх вертикальних кромок, особливо на кутах, допомагає підвищити ефективність обробки, зменшуючи знос інструменту та мінімізуючи ризик пошкодження. Ця проста модифікація забезпечує плавніше різання, запобігаючи появі гострих кромок, які можуть спричинити пошкодження інструменту та уповільнити процес обробки. Для оптимальної продуктивності рекомендується, щоб радіус кута становив щонайменше одну третину глибини порожнини.
2. Обмежте глибину порожнин
Обмеження глибини порожнин може значно знизити витрати на обробку. Чим глибша порожнина, тим більше часу потрібно на обробку, і може знадобитися спеціальний інструмент або багатоосьові системи. Загальне правило полягає в тому, щоб глибина порожнини не перевищувала чотирьох її ширини, щоб мінімізувати трудомісткі та дорогі операції.
3. Збільшення товщини тонких стін
Збільшення товщини тонких стінок допомагає покращити стабільність розмірів і зменшує потенційну деформацію під час обробки. Тонкі стінки часто схильні до вібрацій, що ускладнює їх точну обробку. Товстіші стінки забезпечують більш рівномірне видалення матеріалу та скорочують час обробки.
4. Використовуйте стандартні розміри отворів
Стандартні розміри отворів не лише зменшують потребу в додаткових етапах обробки, але й знижують витрати на оснащення та перевірку. Використання стандартних розмірів свердел пришвидшує виробництво, оскільки потрібно менше змінювати та налаштовувати інструменти. Це також допомагає підтримувати низькі та стабільні витрати на обробку.
5. Вказуйте допуски лише за необхідності
Визначення жорстких допусків без потреби збільшує витрати на обробку. Вказуйте найменші допуски лише тоді, коли це критично важливо для функціональності деталі. Для більшості некритичних елементів достатньо стандартних допусків, що зменшує як час обробки, так і вартість.
6. Врахуйте оброблюваність матеріалу
Оброблюваність матеріалів безпосередньо впливає на вартість та швидкість обробки на верстатах з ЧПК. Матеріали, які легше обробляти, такі як алюміній, скорочують час обробки та знос інструменту. Під час проектування деталей слід враховувати матеріали з вищою оброблюваністю, щоб оптимізувати як продуктивність, так і економічну ефективність.
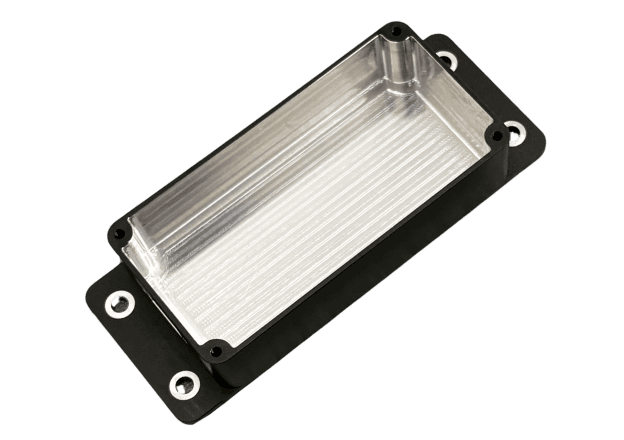
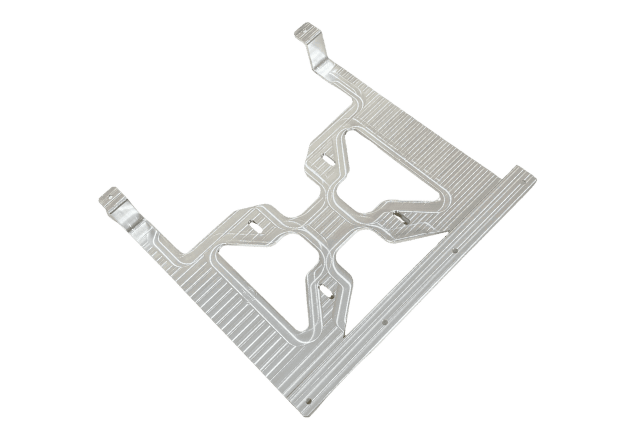
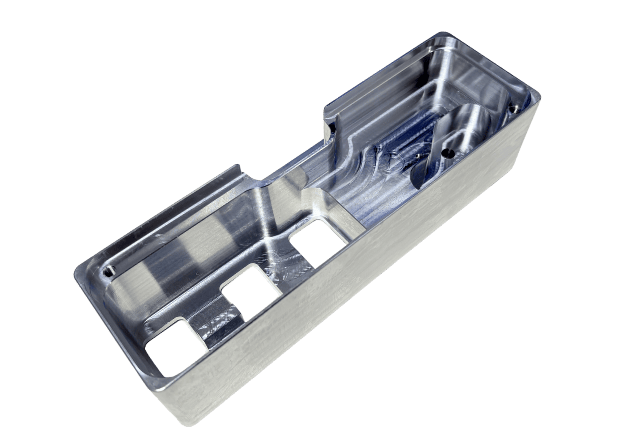
Поширені запитання
Чому варто обрати алюмінієвий матеріал для деталей з ЧПУ?
Алюміній є популярним вибором для обробки на верстатах з ЧПК завдяки його чудовій оброблюваності, високому співвідношенню міцності до ваги, стійкості до корозії та низькій вартості. Він дуже універсальний, підходить для широкого кола галузей промисловості та може бути легко налаштований у різні форми та розміри.
Скільки коштує обробка алюмінію з ЧПУ?
Вартість обробки алюмінію на верстатах з ЧПК залежить від різних факторів, включаючи марку матеріалу, складність конструкції, допуски, кількість та необхідну обробку поверхні. В середньому, вартість обробки алюмінію відносно низька порівняно з іншими металами, особливо для поширених марок, таких як 6061 та 7075. Налаштування, спеціалізований інструмент та жорсткіші допуски можуть збільшити вартість, але оброблюваність та економічна ефективність алюмінію часто роблять його найкращим вибором як для створення прототипів, так і для виробничих серій.
Що таке обробка алюмінію з ЧПК?
Обробка алюмінію на верстатах з ЧПК – це прецизійний виробничий процес, у якому використовуються комп'ютерно-керовані верстати для різання, формування та формування алюмінієвих деталей відповідно до конкретних вимог до конструкції. Цей процес включає різні методи, такі як фрезерування на верстатах з ЧПК, токарне верстатування на верстатах з ЧПК та свердління, що дозволяє створювати високоточні, складні та нестандартні деталі. Алюмінієві сплави, такі як 6061, 7075 та 2024, зазвичай використовуються для обробки завдяки ідеальному балансу міцності, оброблюваності та вартості.
У яких галузях промисловості використовується обробка алюмінію з ЧПК?
Обробка алюмінію на верстатах з ЧПК широко використовується в різних галузях промисловості, включаючи аерокосмічну, автомобільну, медичну, електронічну та робототехнічну. В аерокосмічній промисловості алюмінієві деталі використовуються завдяки їхній легкості та міцності. Автомобільна промисловість виграє від співвідношення міцності до ваги алюмінію, що зменшує вагу транспортного засобу для кращої паливної ефективності. У медичних пристроях алюміній забезпечує довговічність та стійкість до корозії, тоді як в електроніці та робототехніці він використовується завдяки своїй точності та легкості.
Які допуски для алюмінієвих деталей, оброблених на верстатах з ЧПК?
Допуски для алюмінієвих деталей, оброблених на верстатах з ЧПК, можуть коливатися від ±0.05 мм для стандартних деталей до ±0.005 мм для високоточних компонентів. Точний допуск залежить від складності деталі, марки матеріалу та можливостей обладнання з ЧПК. Зазвичай для загального застосування допуски від ±0.1 мм до ±0.02 мм досяжні, тоді як для аерокосмічної, медичної та високопродуктивної галузей промисловості зазвичай потрібні жорсткіші допуски.