
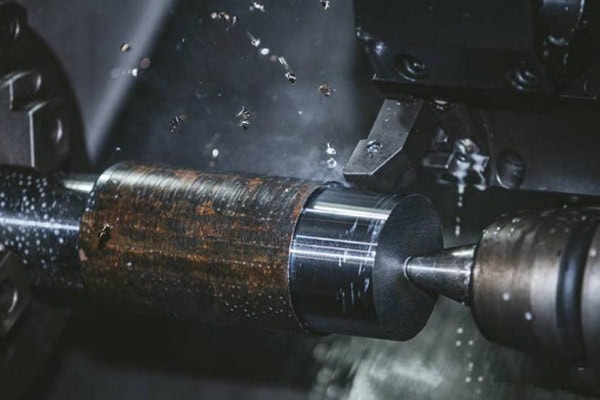
CNC tornalama yöntemiyle işlenmiş parçaların yüzeyinde kararma, mavi renk değişimi, sararma veya diğer anormal renk değişiklikleri, özellikle paslanmaz çelik, alaşımlı çelik, karbon çelik ve bazı yüksek mukavemetli metal malzemelerin işlenmesinde sık karşılaşılan sorunlardır. Yüzey kararması genellikle aşırı kesme sıcaklığı, takım aşınması, yetersiz soğutma sıvısı beslemesi, uygunsuz kesme parametreleri, yetersiz talaş tahliyesi veya işleme titreşimi ile ilişkilidir. Kesici takım yüksek hızda metal işlediğinde, kesme bölgesinde önemli miktarda ısı üretilir. Bu ısı etkili bir şekilde aktarılamaz ve uzaklaştırılamazsa, iş parçası yüzeyinde oksidasyon, renk değişimi veya lokal yanma meydana gelebilir. Küçük renk değişiklikleri doğrudan parça performansını etkilemeyebilir, ancak kararmaya artan yüzey pürüzlülüğü, yanık izleri, boyut değişiklikleri veya anormal malzeme sertliği eşlik ediyorsa, üretim durdurulmalı ve işleme süreci incelenmelidir. Hassas miller, hidrolik bileşenler, otomotiv parçaları, otomasyon ekipmanı bileşenleri ve yüksek hassasiyetli konektörler için yüzey kalitesi, montaj performansı, sızdırmazlık, aşınma direnci ve çalışma kararlılığı ile yakından ilişkilidir. CNC tornalama işleminde yüzey kararmasının çözümü yalnızca işleme sonrası temizliğe dayanmamalıdır. Takım durumu, kesme parametreleri, soğutma, talaş tahliyesi, iş parçası tutma ve makine durumu kontrol edilmeli ve kesme sıcaklığını düşürmek ve istikrarlı kesme koşullarını korumak için optimize edilmelidir.
CNC Tornalama İşleminde Yüzey Kararmasının Yaygın Nedenleri
CNC tornalama sırasında ortaya çıkan siyah lekeler genellikle kesme bölgesinde veya iş parçası yüzeyinde aşırı ısı birikimiyle ilişkilidir. Kesici takım iş parçasına temas ettiğinde, kesme kuvvetleri ve sürtünme oluşur. Malzeme ne kadar sert ve kesme yükü ne kadar büyükse, genellikle o kadar fazla ısı üretilir. Makine soğutma sistemi bu ısıyı etkili bir şekilde uzaklaştıramazsa veya kesici takım ciddi şekilde aşınmışsa, kesme bölgesi aşırı yüksek sıcaklıklara ulaşarak siyah, mavi veya sarı renk bozulmasına neden olabilir. Bazı metal malzemeler yüksek sıcaklık koşullarında oksit tabakaları oluşturabilirken, uzun talaşların iş parçasına tekrar tekrar sürtünmesi de lokal kararmaya neden olabilir. Takım geometrisi, iş mili hızı, ilerleme hızı, kesme derinliği, iş parçası tutma rijitliği ve soğutma sıvısı konsantrasyonu, nihai yüzey durumunu etkileyebilir, bu nedenle sorun giderme, gerçek işleme sürecine dayanmalıdır.
Aşırı kesme sıcaklığı yüzeyde renk değişimine neden olur.
Aşırı kesme sıcaklığı, CNC tornalama sırasında yüzey kararmasının başlıca nedenlerinden biridir. Mil hızı çok yüksek olduğunda, takım ile iş parçası arasındaki bağıl hız artar ve belirli bir süre içinde daha fazla ısı üretilebilir. Aynı anda büyük bir kesme derinliği ve yüksek ilerleme hızı kullanılırsa, takım üzerindeki kesme yükü daha da artar. Nispeten düşük ısı iletkenliğine sahip paslanmaz çelik ve bazı alaşımlı çeliklerde, kesme ısısının takım ucu ve iş parçası yüzeyi çevresinde birikme olasılığı daha yüksektir ve bu da yerel sıcaklığın hızla yükselmesine neden olur.
- Mil hızı çok yüksek ayarlanmış.
- Kesme derinliği aşırı.
- Besleme yükü çok yüksek.
- Takım ile iş parçası arasındaki sürtünme artar.
- İş parçasının yüzey sıcaklığı yükselmeye devam ediyor.
- Soğutma, ısıyı yeterince hızlı bir şekilde uzaklaştıramaz.
- Kesim bölgesinde yerel olarak yüksek sıcaklıklar oluşur.
Belirgin siyah veya mavi renk değişimi görüldüğünde, malzeme ve takım gereksinimlerine göre kesme hızı uygun şekilde azaltılabilir; ayrıca ilerleme hızı ve kesme derinliği de ayarlanabilir. Amaç, işleme hızını aşırı derecede azaltmak yerine, istikrarlı kesme koşullarını yeniden sağlamaktır.
Alet aşınması anormal sürtünmeye neden olur.
Takım aşınması, kesici kenarı kademeli olarak daha az keskin hale getirir. Kesici kenarın normal kesme hareketi, sıkıştırma ve sürtünmeden giderek daha fazla etkilenir. Aşınma ilerledikçe, takımın malzemeyi çıkarmak için daha büyük bir kesme kuvvetine ihtiyacı olur ve kesme sıcaklığı da yükselir. Bu durum, iş parçasında siyah izlere, yanık izlerine veya anormal yüzey pürüzlülüğüne neden olabilir.
- Önemli yan aşınma
- Kesici kenarda küçük kırıklar veya çatlaklar
- Ekleme parçasında anormal çentikler
- Kesici kenarda birikmiş kenar
- Kesme sesinde fark edilebilir değişiklikler
- Yüzey kalitesinin kademeli olarak bozulması
- Boyutsal varyasyonun artması
Üretim başlangıcında iş parçasının yüzeyi normal ise ancak sürekli işleme sonrasında kademeli olarak kararıyorsa, yetersiz takım ömrü olası bir neden olarak değerlendirilmelidir. Üreticiler, aşırı takım kullanımını önlemek için işleme miktarına, kesme süresine ve gerçek aşınma koşullarına bağlı olarak takım değiştirme standartları belirleyebilirler.
Yetersiz Soğutma ve Yağlama
Soğutma sıvısı, CNC tornalama sırasında soğutma, yağlama ve talaş kaldırma işlevlerini yerine getirir. Soğutma sıvısı akışı yetersizse, nozul yönü yanlışsa, pompa basıncı düşükse veya filtreleme sistemi tıkalıysa, kesme ısısı etkili bir şekilde uzaklaştırılamaz ve yüzeyde renk bozulması olasılığı artar. Soğutma, özellikle sürekli seri üretimde, yüksek hızlı tornalamada ve kesilmesi zor malzemelerin işlenmesinde önem kazanır.
- Yetersiz soğutma suyu akışı
- Meme ucu kesme bölgesinden çok uzakta konumlandırılmış.
- Uygun olmayan soğutma sıvısı konsantrasyonu
- Soğutma sıvısı pompası basıncında azalma
- Tıkalı filtreleme sistemi
- Kirlenmiş soğutma suyu hatları
- Soğutma sıvısı alet ucuna doğru şekilde ulaşmıyor.
Soğutma sistemini kontrol ederken, soğutma sıvısı seviyesi, pompa, borular, nozul, filtre ve soğutma sıvısı konsantrasyonu incelenmelidir. Soğutma sıvısının takım ve iş parçası arasındaki temas alanına doğru bir şekilde iletilmesi, ısı kontrolünü önemli ölçüde iyileştirebilir.
CNC Tornalama Kesme Parametreleri Nasıl Ayarlanır?
Yüzey kararması meydana geldiğinde, kesme parametreleri iş parçası malzemesine, takım malzemesine, takım geometrisine ve makine rijitliğine göre yeniden ayarlanmalıdır. Farklı malzemelerin farklı termal ve kesme özellikleri vardır, bu nedenle paslanmaz çelik, alaşımlı çelik, karbon çelik ve alüminyum alaşımları için otomatik olarak aynı parametreler kullanılmamalıdır. Kaba işleme, malzeme kaldırma verimliliğine ve takım yüküne daha çok odaklanırken, ince işleme boyutsal hassasiyete, yüzey pürüzlülüğüne ve termal deformasyon kontrolüne önem verir. Parametre ayarlaması sırasında operatörler ayrıca talaş şeklini, iş mili yükünü, kesme sesini ve takım sıcaklığını da gözlemlemelidir. Bu göstergeler, kesme koşullarının kararlı bir duruma dönüp dönmediğini belirlemeye yardımcı olabilir.
Kesme hızını uygun şekilde azaltın.
Kesme hızı, işleme sıcaklığını doğrudan etkiler. İş parçasında belirgin siyah veya mavi izler oluştuğunda, seçilen takım ve malzeme için önerilen aralık dahilinde kesme hızı azaltılabilir. Paslanmaz çelik ve bazı yüksek mukavemetli alaşımlar için, aşırı kesme hızı takım ucu sıcaklığını hızla artırabilir ve kesme kenarına ve kaplamaya daha büyük termal yükler uygulayabilir. Hız azaltıldıktan sonra, üretim kapasitesinin gereksiz yere azalmasını önlemek için işleme verimliliği ve yüzey kalitesi izlenmelidir.
Besleme hızını uygun şekilde ayarlayın.
Aşırı ilerleme hızı, takım tarafından birim zamanda kaldırılan malzeme miktarını artırır; bu da kesme kuvvetini ve ısıyı artırabilir. Aşırı düşük ilerleme hızı ise düzgün kesimi engelleyebilir ve sürtünme ile sıkıştırmayı artırabilir. Uygun ilerleme hızı, kesici uç özelliklerine, uç yarıçapına, malzeme sertliğine ve işleme aşamasına göre seçilmelidir.
- Kaba kesim sırasında sabit kesme yüklerini koruyun.
- Son işlem sırasında yüzey dokusunu kontrol edin.
- Aşırı ani kesme yüklerinden kaçının.
- Sürtünmeyi artıran aşırı düşük besleme hızlarından kaçının.
- Takım aşınmasına göre ilerleme hızını ayarlayın.
- Çip oluşumunu istikrarlı bir şekilde sürdürün.
Uygun bir ilerleme hızı, takımın etkili bir kesme durumunda kalmasını sağlar ve anormal sürtünmeden kaynaklanan sıcaklık artışlarını azaltır.
Kesme Derinliğini Doğru Şekilde Kontrol Edin
Aşırı kesme derinliği, takım yükünü önemli ölçüde artırır. Bu durum, özellikle takım çıkıntısı uzun olduğunda, iş parçası rijitliği yetersiz olduğunda veya makine gücü sınırlı olduğunda sorun teşkil eder, çünkü titreşim ve sıcaklık artabilir. Yüzeyde kararma meydana geldiğinde, kaba işleme ve ince işleme payları yeniden tasarlanarak, kaba işleme sırasında malzeme verimli bir şekilde çıkarılırken, ince işleme için uygun bir pay bırakılabilir. İnce işleme sırasında sabit ve nispeten küçük bir kesme derinliği, kesme kuvvetini kontrol etmeye ve yüzey kalitesini iyileştirmeye yardımcı olabilir.
Takım Seçiminin CNC Tornalama Yüzey Kalitesi Üzerindeki Etkisi
Kesici takım doğrudan iş parçasıyla temas eder ve malzemesi, kaplaması, uç yarıçapı, talaş açısı, boşluk açısı ve kenar durumu, kesme sıcaklığını ve yüzey kalitesini etkiler. Çelik, paslanmaz çelik, bakır, alüminyum alaşımları ve mühendislik plastikleri için farklı takımlar gereklidir. Paslanmaz çelik, işleme sırasında sertleşebileceğinden, takımın tokluğuna ve kenar kırılmasına karşı direncine özellikle dikkat edilmesini gerektirir. Alüminyum alaşımları genellikle keskin kesici kenarlar ve verimli talaş tahliyesi gerektirirken, yüksek sertlikteki alaşım malzemeleri daha güçlü aşınma direncine ve uygun kaplamalara sahip takımlar gerektirir.
Uygun Alet Malzemelerini Seçin
CNC tornalama işlemlerinde genellikle karbür takımlar kullanılır ve farklı kaliteler iş parçası malzemesine göre seçilir. Takım, işleme sırasında talaşlanmayı önlemek için yeterli tokluğu korurken yeterli aşınma direnci sağlamalıdır. Ayrıca titreşimi ve takım sapmasını azaltmak için takım çıkıntısı da en aza indirilmelidir.
- İş parçasının malzemesine göre uygun takım kalitesini seçin.
- İşleme gereksinimlerine göre kaba işleme veya ince işleme takımlarını seçin.
- Uygun bir takım kaplaması seçin.
- Keskin bir kenar koruyun.
- Kontrol aleti çıkıntısı
- Aşınmış iç parçaları derhal değiştirin.
- Hasarlı kesici aletleri kullanmaktan kaçının.
Uygun bir takım konfigürasyonu, kesme direncini azaltır ve daha düzgün malzeme çıkarılmasını sağlayarak anormal sıcaklık artışlarını ve yüzey kararması riskini düşürmeye yardımcı olur.
Takım ucunun yarıçapını ve kesici kenarının durumunu inceleyin.
Takım ucu yarıçapı, kesme kuvvetini, yüzey pürüzlülüğünü ve takım mukavemetini etkiler. Aşırı büyük bir uç yarıçapı kesme yükünü artırabilirken, aşırı küçük bir yarıçap kesme kenarı mukavemetini azaltabilir. Kesme kenarında küçük bir talaş bile oluşsa, yerel sürtünme artabilir ve anormal işleme izlerine ve renk bozulmasına neden olabilir. Seri üretim sırasında, takım durumu düzenli olarak kontrol edilmeli ve gerçek işleme performansına göre uygun değiştirme aralıkları belirlenmelidir.
Soğutma ve Talaş Tahliye Sistemlerini Optimize Edin
CNC tornalama sırasında yüzey sıcaklığının kontrolü için soğutma ve talaş tahliyesi kritik öneme sahiptir. Soğutma sıvısı sürekli ve doğru bir şekilde kesme bölgesine ulaşmalı, oluşan talaşlar ise iş parçasından mümkün olduğunca çabuk uzaklaştırılmalıdır. Talaşlar uzun süre takım ucunun etrafında kalırsa, ikincil kesme meydana gelebilir ve bu da çiziklere, siyah lekelere ve yerel sıcaklık artışlarına neden olabilir. Etkili talaş kontrolü, özellikle uzun talaşlar üretme eğiliminde olan paslanmaz çelik ve bakır gibi malzemelerin işlenmesinde önemlidir.
Soğutma Sıvısı Dağıtımını İyileştirin
Soğutma sıvısı püskürtme ucu, kesme alanına mümkün olduğunca yakın konumlandırılmalı ve püskürtme açısı takım hareketine göre ayarlanmalıdır. Derin oluklar, derin delikler ve karmaşık profiller için, soğutma sıvısı akışı, takımın veya talaşların püskürtmeyi engellemesini önleyecek şekilde düzenlenmelidir.
- Soğutma pompası basıncını kontrol edin.
- Soğutma suyu püskürtme memelerini temizleyin.
- Soğutma sıvısı besleme hatlarını kontrol edin.
- Soğutma sıvısı konsantrasyonunu kontrol edin.
- Filtreleme sistemini düzenli olarak temizleyin.
- Kesim alanına sürekli soğutma sıvısı beslemesi sağlayın.
- Püskürtme yönünü iş parçasının geometrisine göre ayarlayın.
İstikrarlı soğutma, kesme sıcaklığını düşürür, takım ömrünü uzatır ve aşırı ısıdan kaynaklanan renk değişimini en aza indirir.
Çip Kontrolünü İyileştirin
Yetersiz talaş kontrolü, takımın takılmasına ve ikincil kesime yol açabilir. Talaş oluşumu, uygun talaş kırıcı geometrisine sahip kesici uçlar seçilerek ve ilerleme hızı ile kesme derinliği ayarlanarak iyileştirilebilir. Uzun talaş üreten malzemelerin işlenmesinde, talaşların işleme bölgesinden hızlı bir şekilde uzaklaştırılması için soğutma sıvısı akışı ve makinenin talaş tahliye sistemi birlikte çalışmalıdır.
Etkin talaş tahliyesi, takım ile iş parçası arasındaki tekrarlanan sürtünmeyi azaltırken, talaşların önceden işlenmiş yüzeyleri çizmesini önler. Bu, istikrarlı yüzey pürüzlülüğünün ve görünümünün korunmasına yardımcı olur.
Parça Kalitesinin Kararmadan Etkilenip Etkilenmediği Nasıl Belirlenir?
CNC tornalama yöntemiyle işlenmiş bir parçada siyah bir leke, parçanın otomatik olarak hurdaya çıkarılması gerektiği anlamına gelmez. Küçük renk değişimleri, yüzey oksidasyonundan, soğutma sıvısı kalıntısından veya işleme sırasında hafif ısıya maruz kalmaktan kaynaklanabilir. Bununla birlikte, yanıklar, sertlik değişiklikleri, anormal pürüzlülük veya boyut sapmalarıyla birlikte görülen belirgin siyah lekeler, daha fazla inceleme gerektirir. Bir parçanın kullanılabilir olup olmadığı, yalnızca görsel görünüme değil, çizim gereksinimlerine, malzeme özelliklerine, yüzey durumuna ve gerçek inceleme verilerine göre belirlenmelidir.
Yüzey Pürüzlülüğünü Kontrol Edin
Kararmış bölgede ayrıca belirgin çizikler, titreşim izleri veya işleme dokusunda değişiklikler varsa, yüzey pürüzlülüğü test cihazı kullanılmalıdır. Ölçülen sonuç, yüzeyin gerekli kalite standardını karşılayıp karşılamadığını belirlemek için mühendislik çiziminde belirtilen Ra değeriyle karşılaştırılabilir.
- Kararmış bölgedeki pürüzlülüğü ölçün.
- Normal bir işleme alanı ile karşılaştırın.
- İşleme dokusunu inceleyin
- Yüzeyde çizik olup olmadığını kontrol edin.
- Titreşim izlerini kontrol edin.
- Yanık izlerinin olup olmadığını belirleyin.
Kararmış bölgedeki pürüzlülük normal bölgedekinden önemli ölçüde yüksekse, takım aşınması, kesme parametreleri ve soğutma koşulları daha ayrıntılı olarak incelenmelidir.
Boyutsal ve Geometrik Doğruluğu Kontrol Edin
Yüksek işleme sıcaklıkları termal deformasyona neden olabilir ve ciddi durumlarda boyutsal kararlılığı etkileyebilir. İşleme sonrasında, dış çap, iç çap, uzunluk, yuvarlaklık, eş merkezlilik ve salınım gibi kritik boyutlar tekrar kontrol edilmelidir. Tüm ölçümler belirtilen toleranslar içinde kalıyorsa ve belirgin yanık izleri yoksa, küçük renk değişimleri bileşen performansını mutlaka etkilemez. Yüksek hassasiyetli bileşenler yine de ilgili müşteri gereksinimlerine göre değerlendirilmelidir.
CNC Tornalama Yüzeylerinin Kararmasına Karşı Önleyici Tedbirler
Yüzey kararmasının azaltılması yalnızca işleme sonrası temizlik veya parlatmaya bağlı olmamalıdır. İstikrarlı bir işleme süreci daha önemlidir. Üreticiler, farklı malzemeler için işleme parametre veritabanları oluşturabilir ve iş mili hızı, ilerleme hızı, kesme derinliği, takım modeli, soğutma yöntemi ve gerçek takım ömrünü kaydedebilirler. Seri üretim sırasında, ilk parça muayenesi ve işlem içi örnekleme, sorun yaygınlaşmadan önce yüzey rengindeki değişiklikleri belirleyebilir. İş mili salınımı, soğutma pompası basıncı, takım sistemi doğruluğu ve iş parçası tutma rijitliği gibi faktörlerin tümü nihai işleme koşullarını etkileyebileceğinden, makine bakımı da aynı derecede önemlidir.

Standartlaştırılmış İşleme Parametreleri Oluşturun
Farklı malzemeler, karşılık gelen kesme parametreleri gerektirir. Sıradan karbon çeliği için kullanılan parametreler, paslanmaz çelik veya yüksek mukavemetli alaşımlara doğrudan uygulanmamalıdır. Proses mühendisleri, üretim verilerine dayanarak standart parametre aralıkları oluşturabilir ve uzun vadeli üretim deneyimiyle bunları sürekli olarak optimize edebilirler.
- Malzeme işleme parametreleri veritabanı oluşturun.
- Üretim parametrelerinde istikrarlılık kaydedildi.
- Kayıt aleti kullanım süresi
- Anormal kararma koşullarını kaydedin.
- Soğutma sıvısı kullanımını ve durumunu kaydedin.
- Proses parametrelerini düzenli olarak optimize edin.
- Standartlaştırılmış işletim prosedürleri oluşturun.
İstikrarlı bir parametre veritabanı, tekrarlanan deneme kesimlerini azaltır, yeni parçalar için kurulum verimliliğini artırır ve operatörlerin uygun işleme koşullarını hızlı bir şekilde belirlemesine yardımcı olur.
Takım Ömrü Yönetimini Kurun
Takımlar, makul kullanım ömrüne ulaştıklarında kontrol edilmeli ve değiştirilmelidir. Değiştirme işlemi, parçada kararma veya boyut sapmaları oluşana kadar geciktirilmemelidir. Üreticiler, farklı malzemeler için uygun değiştirme standartları oluşturmak amacıyla her takım tarafından işlenen parça sayısını, işleme süresini ve aşınma durumunu kaydedebilirler. Yüksek değerli parçalar için, takım izleme sistemleri, iş mili yükünü ve kesme koşullarını izlemek ve anormal takım koşulları oluştuğunda erken uyarılar vermek için de kullanılabilir.
CNC Makine Bakımını Güçlendirmek
İş mili, kılavuz raylar, bilyalı vidalar, soğutma pompası, yağlama sistemi ve iş parçası tutma ekipmanı, CNC tornalama kalitesini etkileyen unsurlardır. İş milindeki anormal salınım, dengesiz kesime neden olabilirken, yetersiz soğutma pompası basıncı kesim sıcaklığını artırabilir. Yetersiz iş parçası tutma rijitliği de titreşime yol açabilir. Kritik bileşenlerin düzenli bakımı ve denetimi, makinenin istikrarlı doğruluğunu korumaya ve makine koşullarındaki değişikliklerden kaynaklanan yüzey kararmasını azaltmaya yardımcı olur.
CNC tornalama işleminde yüzey kararması genellikle kesme sıcaklığı, takım aşınması, soğutma ve yağlama, talaş tahliyesi ve işleme parametreleriyle ilişkilidir. Siyah, mavi veya diğer anormal renk değişimleri ortaya çıktığında, neden renk değişiminin yeri, işleme dokusu, talaş durumu ve üretim süresine göre araştırılmalıdır. Kesme hızı, ilerleme hızı ve kesme derinliğinde uygun ayarlamalar aşırı ısıyı azaltabilir. İş parçası malzemesine uygun takımların seçilmesi, kesme direncini ve takım aşınmasını azaltabilir. Soğutma sıvısı dağıtımının ve talaş tahliyesinin iyileştirilmesi, kesme bölgesinin daha kararlı kalmasını sağlar. Yüzey pürüzlülüğü, boyutsal doğruluk ve geometrik tolerans kontrolleri, renk değişiminin bileşen kalitesini etkileyip etkilemediğini belirleyebilir. Seri CNC tornalama üretiminde, standartlaştırılmış işleme parametreleri, takım ömrü yönetimi, soğutma sistemi bakımı ve makine bakımı, yüzey kararmasını etkili bir şekilde azaltırken yüzey kalitesini, boyutsal tutarlılığı ve genel üretim istikrarını iyileştirebilir.
















