
Çelik CNC işleme, hassas mühendisliği çeliğin inanılmaz dayanıklılığıyla birleştirerek çeşitli sektörlerde yüksek performanslı bileşenler üretir. Gelişmiş bilgisayar kontrollü aletlerle, ham çeliği otomotiv, havacılık, robotik ve enerji sistemlerinde kullanılan dayanıklı, boyut olarak doğru parçalara dönüştürür. Bu kılavuz, CNC işlenmiş çeliğin gücünü tanımlayan temel süreçleri, malzeme kalitelerini, yüzey işlemlerini ve gerçek dünya uygulamalarını incelemektedir.
Çelik CNC İşleme Nedir?
Çelik CNC işleme, bilgisayar kontrollü aletler kullanarak çelik malzemeleri inanılmaz bir hassasiyetle keser, şekillendirir ve rafine eder. En dayanıklı metallerden biri olan çelik, otomotiv, havacılık ve robotik gibi zorlu sektörler için karmaşık, yüksek toleranslı parçalara dönüştürülebilir.
Çelik için Temel CNC İşleme Süreçleri
Çelik CNC işleme, çeliği hassas ve tutarlı bir şekilde işlevsel parçalara dönüştüren ve işleyen çok çeşitli süreçleri kapsar. Kesme ve delmeden taşlama ve EDM'ye kadar her sürecin kendine özgü avantajları vardır. Bu süreçlerin rollerini anlamak, parçanızın geometrisi, toleransı ve maliyet hedefi için en uygun yöntemi seçmenize yardımcı olur.
1. Kesme İşlemleri
CNC Freze
Frezeleme, karmaşık çelik parçaları katman katman malzeme çıkararak şekillendirmek için çok eksenli dönen kesiciler kullanır.
Kullanım alanları: Motor braketleri, dişli kutuları, hidrolik bloklar ve kalıplar.
Doğruluk: ±0.02–0.05 mm; Ra 1.6–3.2 μm.
İpuçları: Titreşimi azaltmak için değişken hatveli freze uçları kullanın; tırmanma frezeleme daha iyi yüzey kalitesi sağlar.
Örnek: TiRapid, 100 mm boyunca 0.03 mm düzlük sağlayan ve sıkı bir montaj uyumu garanti eden 304 paslanmaz çelik bir gövde üretti.
CNC Torna
Tornalama, çelik CNC işlemesinin temelidir. İş parçası torna tezgahında dönerken, sabit bir kesici takım malzemeyi kaldırarak hassas silindirik şekiller oluşturur.
Kullanım alanları: Miller, pimler, burçlar, kaplinler, dişli parçalar.
Doğruluk: ±0.01–0.03 mm; yüzey pürüzlülüğü Ra 0.8–3.2 μm.
Takım ve Malzeme: Karbon ve alaşımlı çelikler (1045, 4140) için CVD kaplamalı karbür uçlar. Paslanmaz çelikler (304, 316) keskin uçlar ve bol soğutma sıvısı gerektirir.
Örnek: TiRapid, 4140 çelikten üretilmiş tahrik millerini ±0.01 mm toleransla işleyerek otomotiv sistemleri için mükemmel yatak uyumu sağlar.
Delme ve Kılavuz Çekme
Delme işlemi hassas yuvarlak delikler açar; kılavuz çekme ise iç dişler açar.
Kullanım alanları: Cıvata delikleri, dişli bağlantı parçaları ve hassas hizalama pimleri.
Hassasiyet: Delikler H7 toleransına, dişler ise 6H sınıfına uygundur.
Teknik: Karbon çeliği için yüksek hız çeliği matkap uçları, sertleştirilmiş alaşımlar için karbür matkap uçları ve sünek malzemeler için şekillendirme kılavuzları kullanın.
Örnek: Paslanmaz çelik bir manifold için TiRapid, M8 dişlerini 0.02 mm adım hassasiyetinde açmak üzere senkronize kılavuz çekme yöntemini uygulayarak diş mukavemetini %30 oranında artırdı.
Sıkıcı
Delme işlemi, dar iç çaplar ve hizalama elde etmek için önceden açılmış delikleri genişletir.
Kullanım alanları: Rulman yuvaları, hidrolik silindirler ve mil delikleri.
Doğruluk: Yuvarlaklık ≤0.01 mm; eş eksenlilik ≤0.02 mm.
Örnek: TiRapid, yüksek basınçlı uygulamalar için mükemmel uyum sağlayacak şekilde, 0.01 mm toleransla 1045 çelik hidrolik kovanları delmiştir.
Bileme
Taşlama işlemi, yüzey dokusunu ve hassasiyetini tipik işleme sınırlarının ötesine taşır.
Uygulama alanları: Hassas miller, sızdırmazlık yüzeyleri ve takım bileşenleri.
Doğruluk: ±0.002–0.008 mm; Ra 0.2–0.8 μm.
Örnek: 42CrMo4 dişli yüzeylerinin taşlama ile sertleştirilmesi sonucu Ra 0.4 μm elde edildi ve sonradan parlatma işlemine gerek kalmadı.
2. Gelişmiş Talaşlı İmalat Süreçleri
Broş
Broşlama, çok dişli kesiciler kullanılarak tek seferde malzeme çıkarılması işlemidir.
Uygulama alanları: Kama yuvaları, içten geçmeli dişliler, dişli göbekleri.
Avantajları: Son derece tutarlı profil doğruluğu ve hızlı üretim.
Örnek: TiRapid, robotik aktüatör için 8620 çelik göbeklerde içten açılan kama kanalları sayesinde mikron seviyesinde homojenlik elde etmiştir.
Elektrik Boşaltma İşleme (EDM)
EDM, malzemeyi aşındırmak için kontrollü kıvılcımlar kullanır; bu yöntem, sert çelikler veya aletlerle ulaşılamayan keskin köşeler için idealdir.
Kullanım alanları: Takım çelikleri, kalıplar, tıbbi implantlar, havacılık ve uzay bileşenleri.
Doğruluk: ±0.005–0.01 mm.
Örnek: TiRapid, mikroakışkan bileşenler için H13 çelik kalıplarda 0.1 mm iç köşe keskinliği sağlamak amacıyla batırma tipi EDM (elektro erozyonla işleme) yöntemini kullandı.
Lazer Kesim
Lazer kesim, çelik levhaları hassas bir şekilde kesmek veya oymak için odaklanmış bir ışın kullanır.
Kullanım Alanları: İnce ve orta kalınlıkta levhalar, kaplamalar, dekoratif paneller.
Avantajları: Temassız kesim, temiz kenarlar, minimum çapak.
Örnek: TiRapid lazer kesim 2 mm paslanmaz çelik isim levhaları, seri numaralı gravür ile son işlem süresini %40 azaltır.
Su Püskürtmeli Kesim
Su jetiyle kesme, soğuk kesim için yüksek basınçlı suyun aşındırıcı maddeyle karıştırılmasıyla gerçekleştirilir.
Uygulama alanları: Kalın levhalar ve ısıl işlem görmüş malzemeler.
Avantajları: Isıl bozulma olmaz; metalurjiyi korur.
Örnek: 50 mm kalınlığındaki 304 çelik levhalar için TiRapid, tane yapısını değiştirmeden hassas kenarlar (±0.1 mm) elde etmiştir.
3. Şekillendirme Süreçleri
bükme
Bükme işlemi, CNC pres bükme makineleri kullanılarak çelik levhaların veya boruların hassas açılara göre yeniden şekillendirilmesidir.
Kullanım alanları: Çerçeveler, muhafazalar, mimari destekler.
Örnek: Tıbbi ekipmanlar için ±0.5° doğrulukla bükülebilen 2 mm kalınlığında 316 paslanmaz çelik paneller (TiRapid).
presleme
Presleme işlemi, yüksek hacimli parçaları verimli bir şekilde şekillendirmek için çeliğe bir kalıp bastırır.
Kullanım alanları: Otomotiv gövde panelleri, ev aletleri parçaları.
Örnek: ±0.05 mm tekrarlanabilirlik ile otomotiv braketi presleme.
rolling
Haddeleme işlemi kalınlığı azaltır ve düzgün yapıya sahip uzun levhalar veya profiller üretir.
Kullanım alanları: İnşaat çelik levhaları, borular.
Veriler: 1 metre genişlik boyunca düzlük sapması <0.2 mm.
Dövme ve Ekstrüzyon
Dövme işlemi, mukavemeti artırmak için çeliği yüksek sıcaklıkta sıkıştırır; ekstrüzyon ise çeliği kalıplardan geçirerek uzun profiller oluşturur.
Kullanım alanları: Krank milleri, kollar ve yapısal çubuklar.
Örnek: 42CrMo dövme kollar, işlenmiş parçalara kıyasla %25 daha yüksek yorulma dayanımı gösterir.
Derin çizim
Derin çekme işlemi, çelik levhaları kusursuz, içi boş formlara dönüştürür.
Kullanım alanları: Otomotiv tankları, lavabolar ve basınçlı su depoları.
Örnek: TiRapid derin çekme yöntemiyle üretilen 1.5 mm kalınlığındaki paslanmaz çelik kapaklar, ±0.05 mm hassasiyetle duvar kalınlığının homojenliğini sağlar.
4. Doğru Süreci Seçmek
Doğru çelik işleme yönteminin seçimi, geometriye, toleransa, malzemeye ve maliyet hedeflerine bağlıdır:
Prototip: Frezeleme + delme
Yüksek hacimli: Broşlama veya damgalama
Sıkı tolerans: Taşlama + EDM
Isıya duyarlı malzeme: Su jetiyle kesme
Estetik sonuç: Lazer + parlatma
Birden fazla süreci tek çatı altında birleştiren TiRapid, sektörler genelinde hassasiyet, dayanıklılık ve performans standartlarını karşılayan çelik bileşenler sunmaktadır.
CNC İşlemede Kullanılan Yaygın Çelik Kaliteleri
Başarılı çelik CNC işleme için doğru çelik kalitesini seçmek çok önemlidir. Her kalite, bileşim, mukavemet, işlenebilirlik ve korozyon direnci bakımından farklılık gösterir. Bu özellikleri anlamak, mühendislerin ve alıcıların her işleme projesinde performans, maliyet ve hassasiyet arasında denge kurmasına yardımcı olur.
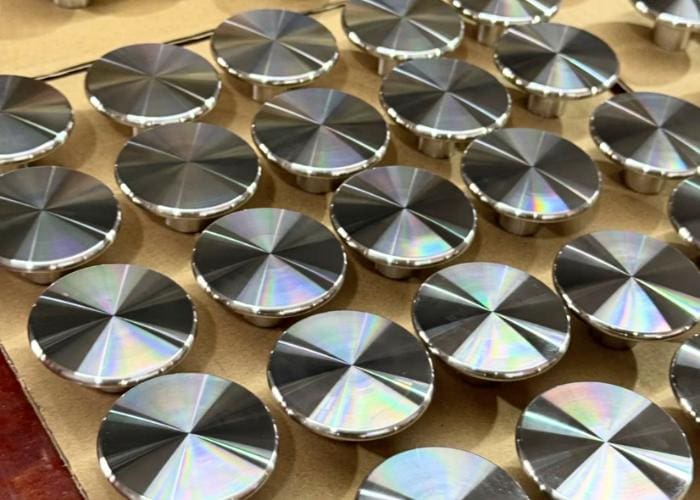
| Çelik Sınıf | Kompozisyon ve Tip | Anahtar özellikler | İşlenebilirlik / Kaynaklanabilirlik | Tipik uygulamalar | TiRapid Notları ve Örnekleri |
| 1018 (Düşük Karbonlu Çelik) | Fe, ~0.18% C, Mn | Yüksek süneklik, kolay karbonlama, iyi tokluk | İyi işlenebilirlik, mükemmel kaynaklanabilirlik | Bağlantı elemanları, miller, burçlar, karbonlanmış parçalar | H7 toleransı (±0.01 mm) gerektiren bağlantı elemanlarının ve millerinin konumlandırılmasında kullanılır. |
| 1215 (İşlenmesi Kolay Çelik) | Fe, C, Mn, yüksek S | Küçük talaşlar üretir, yüksek kesme hızını destekler, daha düşük mukavemete sahiptir. | Mükemmel işlenebilirlik, zayıf kaynaklanabilirlik | Bağlantı parçaları, pimler, vidalar, otomatik torna parçaları | Seri üretim vidalar için idealdir; işlem süresinden %25 tasarruf sağlar. |
| 1045 (Orta Karbonlu Çelik) | Fe, ~0.45% C, Mn, Si | Dayanıklı, uygun fiyatlı, orta derecede sertleştirilebilir | Orta derecede işlenebilirlik, iyi kaynaklanabilirlik | Miller, dişliler, cıvatalar, pimler | Yüzeyi Ra ≤ 0.4 µm'ye kadar taşlanmış, işlenmiş hidrolik çubuklar. |
| 4130 (Krom-Molibden Alaşımlı Çelik) | Fe, Cr, Mo, Mn | Yüksek mukavemet-ağırlık oranı, ısıl işlem görebilir. | Orta düzeyde işlenebilirlik, iyi kaynaklanabilirlik | Kaynaklı çerçeveler, uçak parçaları | Kaynaklı kontrol kollarında kullanılır; deliklerin eş eksenliliği ≤ 0.01 mm olacak şekilde tutulur. |
| 4140 (Krom-Molibden Alaşımlı Çelik) | Fe, Cr, Mo, Mn | Mükemmel yorulma ve aşınma direnci; önceden sertleştirilmiş, işlenebilir. | İyi işlenebilirlik, orta derecede kaynaklanabilirlik | Kaplinler, miller, dişliler | Önceden sertleştirilmiş 4140 göbekler ±0.01 mm; indüksiyonla sertleştirilmiş dişler. |
| 304 Paslanmaz Çelik | 18 Cr – 8 Ni (Östenitik) | Mükemmel korozyon direnci, yüksek şekillendirilebilirlik | İşlenebilirliği orta, kaynaklanabilirliği mükemmel. | Gıda ekipmanları, muhafazalar, kelepçeler | 100 mm'lik alanda 0.03 mm düzlük hassasiyetine sahip muhafazalar. |
| 316 / 316L Paslanmaz Çelik | 17 Cr – 12 Ni – 2.5 Mo | Deniz veya kimyasal ortamlarda üstün korozyon direnci | İşlenebilirliği orta, kaynaklanabilirliği mükemmel. | Deniz vanaları, kimyasal ekipman | 316L valf blokları, taşlama sonrası Ra ≤ 0.8 µm, sızıntısız. |
| 17-4PH Paslanmaz Çelik | Fe, Cr, Ni, Cu | Yüksek mukavemet ve korozyon direnci, yaşlandırma ile sertleştirilebilir. | Orta derecede işlenebilirlik, iyi kaynaklanabilirlik | Havacılık ve uzay parçaları, pompa milleri | İşlenmiş ve ardından H900 ile yaşlandırılmış pimler, konumlandırma toleransı ≤ 0.02 mm. |
| Takım Çelikleri (D2, H13, O1, A2) | Yüksek C + Cr / Mo | Aşırı aşınma ve ısıya dayanıklı, yüksek sıcaklıklarda stabil | İşlenmesi zor, kaynaklanabilirliği zayıf | Kalıplar, kalıplar, kesici takımlar | H13 kalıp boşlukları EDM ile işlenmiş, Ra ≤ 0.4 µm, köşe yarıçapı ≤ 0.2 mm. |
Seçim Rehberi
| Amaç / Gereksinim | Önerilen Sınıf | Anahtar Avantaj |
| Hızlı işleme, prototipler | 1215 / 1018 | Yüksek kesme verimliliği, düşük takım aşınması |
| Yüksek mukavemetli ve yorulmaya dayanıklı parçalar | 4140 / 4130 | Mükemmel mekanik dayanıklılık |
| Korozyon açısından kritik ortamlar | 316L / 17-4PH | Üstün korozyon direnci |
| Gıda ve tıbbi bileşenler | 304 / 316L | Hijyenik ve kaynak yapması kolay |
| Aşınmaya dayanıklı kalıplar ve pres kalıpları | D2 / H13 | Yüksek sertlik ve ısıya dayanıklılık |
| Ekonomik genel amaçlı şaftlar | 1045 | Dayanıklı ve uygun fiyatlı |
Çelik CNC İşlemesinde Tasarım ve Tolerans Hususları
Çelik CNC işlemede hassasiyet ve maliyet verimliliği elde etmek için tasarım ve tolerans planlaması kritik öneme sahiptir. Her çelik kalitesi, kesme kuvvetlerine, sıcaklığa ve gerilime farklı tepki verir. Bu faktörleri anlamak, tüm üretim hacimlerinde optimum uyum, stabilite ve performans sağlar.
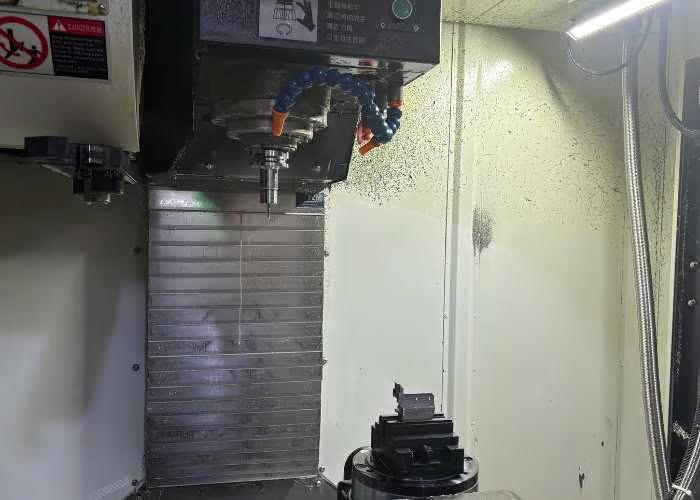
Çelik CNC İşlemesinde Tasarım Faktörleri
Malzeme Davranışı:
Çelik ısı altında genleşir (ortalama termal genleşme ≈ 12 µm/m·°C). Tasarımcılar, özellikle yüksek hızlı frezeleme veya tornalama sırasında, hassas toleranslı parçalarda boyut kaymalarını dikkate almalıdır.
Örnek: 200 mm'lik 4140 çelik mil için, 30°C'lik bir sıcaklık artışı yaklaşık 0.072 mm'lik bir genleşmeye neden olabilir; bu küçük bir miktar olsa da montaj uyumunu etkilemeye yeterlidir.
Geometri Optimizasyonu:
Keskin iç köşelerden kaçının (R ≥ 0.5 mm önerilir). Gerilim yoğunlaşmasını ve takım aşınmasını azaltmak için yuvarlatma kullanın. Çelikteki ince duvarlar (<2 mm) deforme olma eğilimindedir; takviye nervürleri veya sabitleme önerilir.
İşlenebilirlik ve Tolerans Arasındaki Fark:
Karbon çelikleri (örneğin, 1018, 1045) ±0.02 mm'lik toleransı kolayca koruyabilir; 4140 gibi alaşımlı çelikler sertlikleri nedeniyle daha sıkı kontrol gerektirir. Paslanmaz çelikler (304/316) ise iş sertleşmesi nedeniyle genellikle daha gevşek toleranslar (±0.05 mm) gerektirir.
Yüzey Düzlüğü ve Dikliği:
Hassas montajlar için, 0.03 mm/100 mm standart düzlük ve ≤0.02 mm diklik önerilir.
TiRapid, optik ve otomasyon bileşenleri için çok daha hassas bir düzlük (≤0.015 mm) elde eder.
Isıl İşlem ve Deformasyon Kontrolü:
Sertleştirme veya temperleme işleminden sonra, 100 mm başına 0.05–0.2 mm'lik bir deformasyon yaygındır. Son işlemden önce gerilim giderme işlemi bunu %60 oranında azaltabilir.
Örnek: TiRapid, taşlama işleminden önce 4140 çelikten yapılmış milleri ön gerilim giderme işlemine tabi tutarak, eğrilmeyi 0.02 mm'nin altına düşürür.
Tolerans Aralıkları (Tipik CNC Çelik İşleme)
| Özellik | Standart Tolerans | Yüksek Hassasiyet Yeteneği |
| Doğrusal boyutlar | ± 0.05 mm | ± 0.01 mm |
| delik çapları | H7 – H9 | H6 ulaşılabilir |
| Düzlük | 0.05 mm / aa 100 | ≤0.015 mm |
| açısallık | ± 0.5 ° | ± 0.2 ° |
| Diş aralığı doğruluğu | ± 0.02 mm | ± 0.01 mm |
Çelik Parçalar için Yüzey İşlemleri ve Son İşleme
Çelik CNC işlemede yüzey işlemleri ve son işlemler, korozyon direnci, aşınma dayanıklılığı ve görsel çekiciliği doğrudan etkileyen hayati adımlardır. Doğru yüzey işleminin seçilmesi, hem işlevsel güvenilirliği hem de rafine bir görünümü sağlayarak çelik parçalarınızı gerçekten üretime hazır hale getirir.
1. İşlenmiş Bitiş
İşlenmiş yüzey, ek bir işlem yapılmadan CNC kesiminden sonra elde edilen doğal dokuyu temsil eder. Takım izleri ve hafif düzensizlikler görülebilir, ancak boyut hassasiyeti yüksek seviyede korunmuştur.
özellikleri: Hafif pürüzlü (Ra 3.2–6.3 µm), hassas geometri.
Uygulamalar: Görünümün ikinci planda olduğu iç mekanik parçalar, prototipler veya sıkı geçmeli montajlar.
Örnek: TiRapid, test aparatlarında kullanılan 1045 şaftları genellikle işlenmiş halde sevk ederek ±0.01 mm eşmerkezlilik sağlar.
2. Boncuk Patlatma
Kumlama işlemi, düzgün mat bir yüzey elde etmek için ince cam veya seramik boncukları püskürtür. Küçük çapakları ve çizikleri gidererek hem dokuyu hem de kaplama yapışmasını iyileştirir.
özellikleri: Saten benzeri mat, pürüzsüz dokunuş, Ra 0.8–3.2 µm.
Uygulamalar: Otomotiv gövdeleri, robotik kasaları, görünür endüstriyel paneller.
Örnek: TiRapid, paslanmaz çelik braketlerde anotlama işleminden önce eşit kaplama yoğunluğunu sağlamak için kumlama işlemi uygular.
3. Toz kaplama
Bu işlemde kuru toz elektrostatik olarak uygulanır, ardından ısıtılarak sert, renkli bir tabaka haline getirilir. Uzun süreli dayanıklılık ve hava koşullarına karşı direnç sağlar.
özellikleri: Son derece dayanıklı, özelleştirilebilir renkler, 1,000 saatten fazla tuz püskürtme testinden geçmiş korozyon direnci.
Uygulamalar: Dış mekan makineleri, ekipman iskeletleri, otomotiv örtüleri.
Örnek: TiRapid, tarım makineleri için kullanılan 4140 çelikten yapılmış yapısal çerçeveleri, aşınma ömrünü uzatmak için siyah mat toz boya ile kaplar.
4. Galvanik
Elektrokaplama, korozyona karşı koruma ve estetik görünümü artırmak için çelik yüzeyini çinko, nikel veya krom gibi metallerle kaplar.
özellikleri: Pürüzsüz ve yansıtıcı, 900 HV'ye (krom) kadar sertlik, güçlü kimyasal direnç.
Uygulamalar: Otomotiv bağlantı elemanları, denizcilik parçaları, dekoratif bileşenler.
Örnek: TiRapid, hassas cıvatalara çinko-nikel kaplama uygulayarak 720 saatten fazla korozyon direnci elde eder.
5. Siyah Oksit ve QPQ İşlemi
Siyah oksit ve QPQ (Söndürme-Parlatma-Söndürme) işlemleri, aşınmaya ve paslanmaya karşı direnç sağlarken boyutsal hassasiyeti de koruyan yoğun bir oksit filmi oluşturur.
özellikleri: Düzgün siyah yüzey, boyut artışı yok, iyi yağ tutma özelliği.
Uygulamalar: Takım çeliği bileşenleri, dişliler, savunma ve robotik donanımları.
Örnek: TiRapid, QPQ işlemine tabi tutulmuş 4140 çelik şaftlar sunarak, işlem görmemiş muadillerine göre %20 daha uzun yorulma ömrü sağlar.
6. Parlatma ve Taşlama
Mekanik parlatma ve ince taşlama, özellikle paslanmaz çelik parçalar için yüzey pürüzsüzlüğünü ve estetiğini artırır.
özellikleri: Ayna gibi yüzey, Ra ≤ 0.2 µm, alet izlerini ortadan kaldırır.
Uygulamalar: Tıbbi cihazlar, dekoratif paneller, hassas miller.
Örnek: TiRapid, laboratuvar cihazları için 316L'den üretilmiş, ayna yansıması sağlayan ve yüzey dalgalanmasını sıfıra indiren cilalı parçalar üretmektedir.
7. Isıl İşlem + Pasivasyon
İşleme sonrasında, ısıl işlem yapıyı güçlendirir; pasivasyon ise serbest demiri uzaklaştırarak paslanmaz çeliği kimyasal olarak stabilize eder.
Uygulamalar: Üstün korozyon direnci gerektiren havacılık, kimya ve tıp sınıfı aksamlar.
Örnek: TiRapid, denizcilik sensörleri için kullanılan 17-4PH bağlantı parçalarında pasivasyon işlemi gerçekleştirerek korozyon direncini %40 artırır.
Çelik CNC İşlemenin Avantajları
Çelik CNC işleme, yüksek hassasiyet, dayanıklılık ve esneklik sunarak otomotiv, havacılık ve robotik gibi zorlu sektörler için uygun hale gelir. Bu işlem, hem prototipler hem de seri üretim için güvenilir kalite, pürüzsüz yüzeyler ve güçlü mekanik performans sağlar.
Hassasiyet ve doğruluk
CNC makineleri ±0.01 mm'ye kadar tolerans elde ederek karmaşık montajlarda mükemmel uyum sağlar.
Güç ve Dayanıklılık
Çelik, yüksek çekme dayanımı ve mükemmel aşınma direnci sağlayarak ağır yük taşıyan parçalar için idealdir.
Geniş Malzeme Uyarlanabilirliği
Karbon, alaşım ve paslanmaz çeliklere uygulanabilir ve çeşitli endüstri ihtiyaçlarını karşılar.
Pürüzsüz Yüzey Kaplamaları
İşleme ve son işlem uygulamaları, daha iyi sızdırma ve görünüm için Ra 3.2 ile Ra 0.2 µm arasında değişen yüzey kalitesi sağlar.
Yüksek verim
Otomatik sistemler 24 saat üretim imkanı sağlayarak teslimat sürelerini kısaltır ve verimliliği artırır.
Maliyet Verimliliği
Orta ve büyük ölçekli üretimlerde, CNC işleme israfı azaltır ve parça başına maliyeti düşürür.
Esneklik
Tasarım değişiklikleri ve prototipler, yeni aletlere ihtiyaç duyulmadan hızlı bir şekilde uygulanabilir.
Çelik İşlemede Karşılaşılan Zorluklar ve Sınırlamalar
Çelik CNC işleme, hassasiyet ve sağlamlık sunarken, maliyet, kalite ve verimliliği etkileyen zorluklarla da karşı karşıyadır. Bu sınırlamaları anlamak, üreticilerin verimliliği artırmasına ve istikrarlı bir doğruluk sağlamasına yardımcı olur.
Takım Aşınması
4140 ve 17-4PH gibi yüksek mukavemetli çelikler, kesici takımları hızla aşındırarak takım maliyetini ve arıza sürelerini artırır.
Isı Bozulması
Çelik, kesim ısısını muhafaza eder ve uygun şekilde soğutulmadığı takdirde bu durum eğilmeye veya boyut hatalarına yol açabilir.
Programlama Karmaşıklığı
Karmaşık parçalar, gelişmiş CNC programlama ve kurulumu gerektirdiğinden, zaman ve beceri ihtiyacını artırır.
Ekipman maliyeti
Yüksek kaliteli CNC makineleri ve yazılımları büyük yatırım gerektirir ve bu da proje maliyetini artırır.
Nitelikli işgücü
Çelik işleme, ilerleme hızı, devir hızı ve soğutma kontrolünü dengelemek için deneyimli operatörler gerektirir.
İşleme Sonrası Efektler
Isıl işlem veya kaplama gibi işlemler boyutlarda hafif değişikliklere neden olabilir ve bu da yeniden işleme gerektirebilir.
Çelik CNC İşleme Uygulamaları
Çelik CNC işleme, mukavemet, hassasiyet ve dayanıklılık gerektiren endüstrilerde yaygın olarak kullanılmaktadır. Havacılık yapılarından tıbbi aletlere kadar, ham çeliği strese, aşınmaya ve zamana dayanıklı yüksek performanslı bileşenlere dönüştürerek her alanda güvenilirliği sağlar.
Otomotiv ve Ulaşım
Çeliğin yüksek çekme dayanımı ve ısıya dayanıklılığı, onu dişliler, miller ve motor parçaları için ideal hale getirir.
Örnek: TiRapid, yarış uygulamaları için ±0.02 mm toleransla işlenmiş 4140 çelik tahrik milleri üreterek yorulma ömrünü %25 oranında iyileştirir.
Havacılık ve Savunma
CNC çelik parçalarÖrneğin, bağlantı braketleri ve motor bağlantı elemanları gibi parçalar aşırı sıcaklıklara ve titreşime dayanmalıdır.
17-4PH paslanmaz çeliğin kullanılması, uçak gövdeleri için üstün korozyon ve yorulma direnci sağlar.
Robotik ve Otomasyon
Hassas işlenmiş çelik bağlantı noktaları ve gövdeler, robot kollarında yapısal sağlamlık ve hareket doğruluğu sağlar.
Veri: Karbon çelik bağlantı elemanları, tutarlı robotik hizalama için ±0.01 mm toleransı korur.
Tıbbi Cihazlar
316L ve 17-4PH çelikleri, biyouyumlulukları ve dayanıklılıkları nedeniyle cerrahi aletler ve görüntüleme cihazı çerçeveleri için kullanılır.
TiRapid, CT tarayıcı çerçeveleri için Ra ≤ 0.4 µm yüzey kalitesine sahip, cilalanmış 316L parçalar tedarik etti.
Ağır Makine ve İnşaat
Kaplinler, pistonlar ve hidrolik gövdeler gibi çelik CNC bileşenleri yüksek basınca ve darbe yüklerine dayanır.
Örnek: CNC tezgahında işlenmiş 1045 çelik dişliler, ekipman çalışma süresini %30 oranında iyileştirdi.
Enerji ve Endüstriyel Ekipmanlar
Çeliğin sağlamlığı ve aşınma direnci, türbinler, petrol sahası ekipmanları ve ısı eşanjörleri için uygundur ve uzun vadeli güvenilirliği sağlar.
FQA'lar
Çelik CNC İşleme Nedir?
Çelik CNC işleme, bilgisayar kontrollü aletlerin çelik bloklardan malzeme çıkararak hassas parçalar oluşturduğu hassas bir üretim sürecidir. ±0.01 mm tolerans elde etmek için gelişmiş CNC frezeleme ve tornalama yöntemlerini kullanıyorum. Bu süreç, endüstriyel sınıf çelik parçalar için tutarlı kalite, yüksek mukavemet ve tekrarlanabilirlik sağlar.
CNC işleme için en uygun çelik türleri nelerdir?
CNC işleme için en iyi çelikler arasında 1018 yumuşak çelik, 1045 orta karbonlu çelik, 4140 alaşımlı çelik ve 17-4PH paslanmaz çelik bulunur. Genellikle maliyet verimliliği için 1018'i, mukavemet için 4140'ı ve korozyon direnci için 17-4PH'yi öneririm. Her kalite, işlenebilirlik, sertlik ve mekanik performans arasında bir denge sağlar.
Paslanmaz Çelikle CNC İşleme Nasıl Çalışır?
Paslanmaz çelik işleme sırasında, ısıyı ve takım aşınmasını kontrol etmek için optimize edilmiş soğutmaya sahip yüksek hızlı CNC takımları ve karbür kesiciler kullanıyorum. 304, 316 ve 17-4PH gibi paslanmaz çelik kaliteleri, düşük ilerleme hızları ve yüksek kesme kuvvetleri kullanılarak işleniyor; bu da Ra 1.6 μm'nin altında yüzey pürüzlülüğü ve hassas geometrik doğruluk sağlıyor.
Çelik parçaların CNC ile işlenmesinin avantajları nelerdir?
Çelik CNC işleme, üstün mukavemet, boyutsal hassasiyet ve dayanıklılık sunar. Havacılık ve otomotiv uygulamaları için ideal olan ±0.005 mm'ye kadar dar parça toleransları elde ediyorum. Bu işlem, atığı %30'a kadar azaltır, üretim süresini kısaltır ve hem hızlı prototipleme hem de seri üretime olanak tanır.
Sertleştirilmiş Çeliğin İşlenmesinde Karşılaşılan Zorluklar Nelerdir?
Sertleştirilmiş çeliğin işlenmesi, yüksek takım aşınması ve termal gerilim nedeniyle zordur. Bunu, kaplamalı karbür veya CBN takımlar, kontrollü soğutma sıvısı akışı ve düşük kesme hızları kullanarak aşıyorum. Hassas CNC ayarları, 45 HRC'nin üzerindeki çeliklerin istikrarlı bir şekilde işlenmesini sağlayarak boyutsal doğruluğu ve yüzey kalitesini korur.
Çelik CNC İşleme Maliyeti Ne Kadar?
Çelik CNC işleme maliyeti, malzeme kalitesine, parça karmaşıklığına ve miktarına bağlı olarak saatte genellikle 50 ila 150 dolar arasında değişmektedir. Kurulum süresini azaltmak için programlama ve takım optimizasyonu yapıyorum; bu sayede hassasiyeti ve tutarlı üretim kalitesini korurken toplam proje maliyetlerini %15-25 oranında düşürüyorum.
Çelik CNC işleme yönteminde hangi toleranslar elde edilebilir?
Modern 5 eksenli CNC ekipmanıyla, çelik parçalar için ±0.005 mm ile ±0.02 mm arasında boyutsal toleranslar elde ediyorum. İnce frezeleme veya taşlama yapıldığında yüzey kalitesi Ra 0.8 μm'ye ulaşıyor. Bu hassasiyet, havacılık montajlarında, yüksek performanslı motorlarda ve sıkı geçme gerektiren robotik uygulamalarında uyumluluğu sağlıyor.
Hangi sektörler CNC çelik parçalarını en çok kullanıyor?
Çelik CNC işleme, havacılık, otomotiv, robotik ve ağır makine endüstrilerinde yaygın olarak kullanılmaktadır. Şaftlar, dişliler, braketler ve motor bağlantı parçaları gibi bileşenler üretiyorum. CNC ile işlenmiş çelik parçaların %60'ından fazlası, mukavemet, aşınma direnci ve dayanıklılık gerektiren mekanik ve yapısal montajlarda kullanılmaktadır.
Sonuç
Çelik CNC işleme, modern imalatın temel taşlarından biri olmaya devam ediyor ve tek bir işlemde güç, hassasiyet ve verimliliği birleştiriyor. Doğru malzeme seçimi, optimize edilmiş takımlar ve uzman mühendislik ile havacılık, otomotiv ve robotik gibi zorlu sektörler için dayanıklı, yüksek hassasiyetli bileşenler sunuyor. Çeliğin sertliği nedeniyle işlenmesi zor olsa da, sonuçlar (daha güçlü, daha uzun ömürlü parçalar) çabaya değer kılıyor. TiRapid gibi deneyimli bir CNC üreticisiyle ortaklık kurmak, her proje için güvenilir kalite, hızlı teslimat ve uygun maliyetli çözümler sağlar.
















