
Endüstriyel ekipman parçalarında en büyük soruna ne sebep olur? Bu mutlaka kötü görünüm değildir. Gerçek baş ağrısı, bir parça atölyeye geldiğinde uymaması, düzgün hizalanmaması veya ilk partide iyi çalışıp bir sonrakinde hafifçe değişmesiyle başlar. Hafifçe kaymış bir delik, küçük bir deformasyona uğramış bir montaj plakası veya aşırı sıkı bir şaft deliği, montaj işçilerinin saatlerce ayarlama yapmasına neden olabilir. Endüstriyel ekipman üreticileri için CNC işleme, sadece bir çizimden parça üretmekle ilgili değildir. Önemli olan, parçaların tutarlı bir şekilde üretilip üretilemeyeceği, parti bazında varyasyonun kontrol altında tutulup tutulmayacağı ve bitmiş parçaların gereksiz yeniden işleme gerek kalmadan monte edilip edilemeyeceğidir.
Endüstriyel CNC işleme ekipmanlarında sorunlar genellikle nerede ortaya çıkar?
Endüstriyel ekipman parçaları çok farklı yapılara sahip olabilir. Basit bir montaj plakası ile karmaşık, özel şekilli bir parça tamamen farklı işleme gerektiren işlerdir. Bazı sorunlar parça henüz makine üzerindeyken belirgin değildir ve ancak ekipman montajı sırasında ortaya çıkar; bu nedenle işleme sadece tek bir boyuta odaklanamaz.
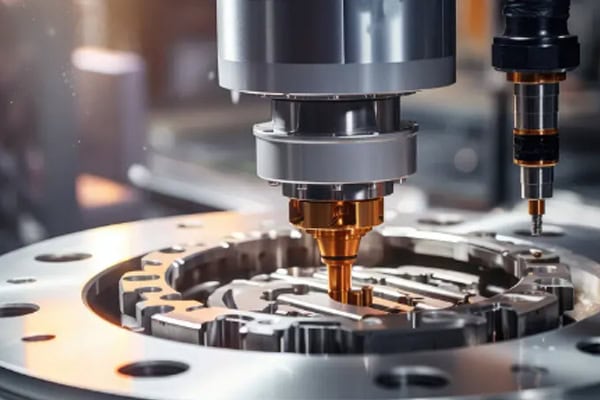
Deliklerin doğru konumlandırılması montajı çok daha kolaylaştırır.
Delikler, endüstriyel ekipman parçalarında yaygın bir özelliktir, ancak yine de beklenmedik sorunlara yol açabilirler. Birkaç bileşenin birlikte monte edilmesi gerektiğinde, tek bir delik denetimden geçebilirken, genel konumlandırma ilişkisi hala yanlış olabilir.
- Montaj deliklerinin, üretim partileri arasındaki konum farklılıklarını azaltmak için ideal olarak tutarlı bir referans noktasından konumlandırılması gerekir.
- İki bağlantı parçasının hizalanması gerektiğinde, delik çapı yeterli değildir; delik aralığı ve merkez konumu da uyumlu olmalıdır.
- Dişli deliklerde sadece diş boyutuna değil, daha birçok şeye dikkat etmek gerekir. Derinlik, diş girişi ve taban durumu, vidaların düzgün bir şekilde takılıp takılmayacağını etkileyebilir.
- Çok delikli yapılarda genel konum kontrolü gereklidir. Bazen her bir delik tolerans dahilinde olsa bile, parçanın tamamı yine de doğru şekilde monte edilemeyebilir.
- Rulmanlar, pimler veya millerle çalışmak üzere tasarlanmış delikler genellikle daha sıkı boyut kontrolü gerektirir, böylece bir parça çok gevşekken diğeri çok sıkı olmaz.
Bu "küçük" sapmalar, endüstriyel ekipman üreticilerinin en çok sinir bozucu bulduğu durumlardır. Parça tamamen kullanılamaz durumda olmayabilir, ancak montaj işçilerinin sürekli olarak ayarlama yapması gerekebilir. Zamanla, bu küçük düzeltmeler gerçek yeniden işleme maliyetlerine dönüşür.
İnce cidarlı parçalar, sıkıştırma işlemi bittikten sonra gerçekten test edilir.
İnce cidarlı parçalar, işleme sırasında mükemmel görünebilir ancak fikstürden çıkarıldıktan sonra hafif bir deformasyon gösterebilir. Sıkıştırma basıncı, kesme kuvveti ve işleme sırası, nihai durumu etkileyebilir. Uzun, dar veya konsol yapılar, geri yaylanmaya karşı özellikle hassastır.
- Sıkıştırma kuvveti, parçayı "daha stabil" hale getirmek için basitçe artırılmamalıdır. Aşırı basınç, işleme sırasında parçayı sıkıca tutabilir, ancak çıkarıldıktan sonra eski haline dönmesine izin verebilir.
- Kaba işleme, tek seferde çok fazla malzeme çıkarılmamalıdır. Son işlem için yeterli malzeme bırakmak, nihai boyutları kontrol etme olanağı sağlar.
- Uzun kanallar ve ince duvarlı bölümlerin çevresinde ani kesme yükleri en aza indirilmelidir. Daha düzgün bir takım yolu titreşimi azaltmaya yardımcı olabilir.
- Uzun ve desteksiz bölgeler, işleme sırasında iş parçasının havada asılı kalması yerine yardımcı destek gerektirebilir.
- Kritik yüzeyler işlem sırasında incelenebilir. Deformasyonu erken aşamada tespit etmek, tüm bitmiş partiyi onarmaktan çok daha kolaydır.
İnce cidarlı parçaların işlenmesi imkansız değildir. Asıl zorluk, sadece boyutları çizime aktarmak değil, işleme sonrasında şeklin sabit kalmasını sağlamaktır.
Farklı Endüstriyel Ekipman Parçaları Farklı CNC İşleme Öncelikleri Gerektirir
Endüstriyel ekipmanlar, tabanlar, montaj plakaları, miller, bağlantı blokları ve özel şekilli parçalar dahil olmak üzere birçok bileşen türünü içerir. Bunların işlenmesindeki zorluklar aynı değildir. Pratik bir işleme çözümü, parçanın nasıl monte edileceği ve kullanılacağı göz önünde bulundurularak başlar, ardından işleme sırası ve süreci belirlenir. Bu, nihai montajı çok daha kolay hale getirir.
Montaj Plakaları ve Tabanlar: Yüzey Stabilitesi Önemlidir
Bu bileşenler genellikle diğer ekipman modülleri için destek, konumlandırma veya sabitleme sağlar. Boyutlardaki küçük bir değişiklik bile rayların, braketlerin, kapakların veya diğer bileşenlerin montajını etkileyebilir.
- Büyük levhalar, sıkıştırma basıncı altında iş parçasının durumunun dikkatli bir şekilde kontrol edilmesini gerektirir.
- Montaj yüzeyinin yalnızca ne kadar pürüzsüz göründüğüne bakılarak değerlendirilmemesi gerekir. Düzlük ve boyutsal kararlılık daha önemlidir.
- Delik konumları, tekrarlanan yeniden konumlandırmadan kaynaklanan hataları azaltmak için net bir referans noktası kullanılarak işlenmelidir.
- Bir plakada çok sayıda montaj deliği bulunduğunda, son aşamada erişilebilirlik sorunlarıyla karşılaşmaktansa, işleme sırası önceden planlanmalıdır.
- Kalın tabanlı bileşenlerde, iç malzeme geriliminin serbest bırakılmasından kaynaklanan boyut değişikliklerine de dikkat edilmesi gerekebilir.
Miller ve Bağlantı Parçaları: Görünümden Çok Uyum Önemlidir
Şaftlar genellikle rulmanlar, dişliler, kaplinler ve diğer bileşenlerle birlikte çalışırken, bağlantı blokları genellikle farklı ekipman modüllerini birbirine sabitlemek için kullanılır. Bu parçalarda özellikle gösterişli bir şey yoktur. Önemli sorular basittir: Boyutlar eşleşiyor mu? Her şey sorunsuz bir şekilde oturuyor mu? Ekipman düzgün çalışacak mı? CNC işleme sırasında, şaft çapı, delik çapı, eş merkezlilik ve uç yüzey konumu dikkatlice kontrol edilmelidir. Seri üretimde, takım aşınması da boyutları kademeli olarak etkileyebileceğinden izlenmelidir.
Derin Yuvalar ve Özel Şekiller: "Alet İçeri Nasıl Girecek?" Sorusunu Çözerek Başlayın
Bazı parçalar çizimde basit görünse de makinede çok daha zor hale gelir. Bir yuva çok dar olabilir, bir aletin çok fazla uzaması gerekebilir veya belirli bir alana ulaşmak zor olabilir. Üretimin ortasında işleme stratejisinin değiştirilmesi gerekirse, hem işleme süresi hem de boyutsal tutarlılık etkilenebilir.
- Derin oyuklarda, aletin çıkıntısının dikkatli bir şekilde kontrol edilmesi gerekir çünkü aşırı uzatma titreşimi artırabilir.
- Dar kanallar her zaman tek geçişli işleme zorlanmamalıdır. Aşırı takım yükü hem boyutları hem de yüzey kalitesini etkileyebilir.
- Çok yönlü yapılar, işleme boyunca güvenilir referans yüzeylerinin kullanılabilirliğini sağlamak için uygun bir sabitleme stratejisi gerektirir.
- Üretim başlamadan önce, karmaşık profiller için aletin erişilebilirliği kontrol edilmelidir; böylece işin ortasında süreçte değişiklik yapılması önlenmiş olur.
| Parça tipi | CNC İşlemede Genel Odak Noktası | Müşterilerin Önemsediği Şeyler |
| Montaj plakası | Düzlük, delik konumu, referans noktası | kolay montaj |
| baz | Ölçüler, düzlük, sabitleme | Kararlı kurulum |
| Şaft | Çap, delik, eş merkezlilik | Sorunsuz çalışma |
| Bağlantı Bloğu | Delikler, arayüzler, uyum | Doğru modül bağlantısı |
| Özel Şekilli Parça | Takım yolu, fikstür, profil | Karmaşık özelliklerin eksiksiz işlenmesi |
Endüstriyel ekipman parçaları prototip aşamasından seri üretime kadar nasıl tutarlı kalabilir?
Bir prototip yalnızca birkaç parçadan oluştuğu için her detayı izlemek nispeten kolaydır. Üretim seri üretime geçtiğinde durum değişir. Aletler aşınır, fikstürler tekrar tekrar kullanılır ve sürekli çalışma sırasında makine koşulları değişebilir. İstikrarlı endüstriyel ekipman CNC işleme, bu değişiklikler üretim sorunlarına dönüşmeden önce bunları hesaba katmalıdır.
Prototipi ölçmek ve işi bitmiş saymakla yetinmeyin.
Prototip işlendikten sonra, çizim boyutlarını kontrol etmek önemlidir, ancak parçanın ekipmana gerçekte nasıl uyduğunu görmek de faydalıdır. Bazı sorunlar boyut kontrolü sırasında tespit edilmesi zordur ve ancak parça eşleşen bileşenleriyle birlikte takıldığında belirgin hale gelir.
- Çizim revizyonlarını tutarlı tutun. 2 boyutlu çizim ve 3 boyutlu model çelişkili bilgiler içermemelidir.
- İşleme başlamadan önce malzeme, sertlik ve yüzey işleme gereksinimlerini doğrulayın; böylece daha sonra beklenmedik işlemlerin eklenmesinden kaçınabilirsiniz.
- İşleme ve inceleme sırasında ekstra dikkat gösterilmesi için kritik montaj deliklerini ve birleşme yüzeylerini net bir şekilde belirleyin.
- Üretim öncesinde ince duvarları, derin yuvaları, konsol bölümlerini ve diğer zorlu yapıları değerlendirin; makinede doğaçlama yapmaktan kaçının.
- Uygun miller, braketler, raylar veya bağlantı bileşenleri mevcut olduğunda, bir prototip montaj testi, yalnızca ölçümlerle tespit edilemeyecek sorunları ortaya çıkarabilir.
- Tekrarlanan siparişler bekleniyorsa, prototip aşaması, üretime aktarılabilecek kanıtlanmış bir işleme yönteminin oluşturulması için iyi bir zamandır.
Bir prototip, sadece "bir tane üretip ne olacağını görelim" şeklinde ele alınmamalıdır. Üretim sürecinin temelini oluşturur. Sorunları erken tespit etmek, genellikle daha sonra çok daha az yeniden işleme anlamına gelir.
Seri üretim sırasında kademeli değişikliklere dikkat edin.
Eğer düzinelerce parça tamamlandıktan sonra yapılan inceleme boyutsal bir sorunu ortaya çıkarırsa, genellikle çok geçtir. Daha pratik bir yaklaşım, önemli işlemlerden sonra kritik özellikleri incelemek ve boyutların kademeli olarak tek yönde hareket edip etmediğini gözlemlemektir.
- İlk parçanın onaylanmasının ardından, önceki işleme aşamalarının tutarlı kaldığını doğrulayın.
- Bu özellikler tamamlandıktan hemen sonra kritik delik çaplarını ve konumlarını ölçün.
- Önemli bağlantı boyutlarını kontrol etmek için son muayeneye kadar beklemeyin.
- Bir alet uzun süre çalıştıktan sonra, aşınmaya duyarlı boyutlara daha fazla dikkat edin.
- Aynı partideki montaj ve konumlandırma yöntemlerini tutarlı tutarak, tekrarlanan kurulumlardan kaynaklanan varyasyonu azaltın.
Proses denetimi, üretimi gereksiz yere karmaşıklaştırmakla ilgili değildir. Değişiklikleri erken tespit etmekle ilgilidir. Bir endüstriyel ekipman siparişi seri üretime geçtiğinde, sorunlu bir parçayı yakalamak, aynı sorunu tüm partide keşfetmekten çok daha kolaydır.
| Muayene Aşaması | Temel Muayene Öğeleri | Ana amaç |
| İlk Parça Kontrolü | Kritik boyutlar, delikler, profil | İşleme sonuçlarını onaylayın. |
| Işlem esnasında muayene | Delik boyutu, düzlük, birleşme boyutları | Boyutsal değişiklikleri erken tespit edin |
| Son denetim | Tam boyutlar, görünüm | Teslimat koşullarını onaylayın. |
| Montaj Doğrulaması | Arayüzler, delik konumları, uyum | Yerinde yeniden işleme ihtiyacını azaltın |
Endüstriyel ekipmanlarda CNC işleme yönteminin pratik avantajları nelerdir?
Endüstriyel ekipman parçaları birçok şekil ve boyutta üretilir, bu nedenle kullanışlı bir işleme çözümü, yalnızca gerekli bileşenleri üretmekten daha fazlasını yapmalıdır. Montajı, ekipman ayarını ve tekrarlanan satın alımları kolaylaştırmalıdır. Ekipman üreticileri için daha istikrarlı bir işleme süreci, daha az değişiklik, daha az yeniden işleme ve daha sorunsuz bir üretim programı anlamına gelebilir.

Karmaşık Parçalar İçin Daha Fazla Esneklik
Endüstriyel ekipmanlar genellikle özel şekilli parçalar, derin oluklu bileşenler, ince duvarlı yapılar ve çok delikli parçalar içerir. İşleme stratejisi doğru planlanmazsa, bu özellikler takım girişimine, titreşime veya yerel boyutsal kararsızlığa yol açabilir.
- CNC işleme, her parçayı aynı işleme yöntemine zorlamak yerine, takım yollarının gerçek geometriye göre planlanmasına olanak tanır.
- Konumlandırma hatalarını azaltmak için, tutarlı bir koordinat sisteminden birden fazla delik, yuva ve karmaşık profiller işlenebilir.
- İnce cidarlı ve konsol yapılar için, deformasyonu azaltmak amacıyla işleme sırası, fikstürleme ve kesme parametreleri ayarlanabilir.
- Bir prototip süreci doğrulandıktan sonra, aynı kanıtlanmış yöntem, her seferinde sıfırdan başlamaya gerek kalmadan seri üretime aktarılabilir.
Sabit boyutlar, tekrarlanan siparişleri kolaylaştırır.
Endüstriyel ekipman parçaları genellikle tekrar tekrar satın alınır. Bir parti mükemmel uyum sağlarken, bir sonraki parti yeni ayarlamalar gerektiriyorsa, üretim ekipleri ekipmanı uyarlamak için fazladan zaman harcamak zorunda kalır.
- İlk parça onayı, sonraki üretim için işleme referans noktasını ve sürecini belirleyebilir.
- Üretim sırasında takım aşınması izlenerek boyutların kademeli olarak değişmesi önlenebilir.
- Kritik delikler, birleştirme boyutları ve montaj yüzeyleri, işlem sırasında denetime tabi tutulabilir.
- Tutarlı sabitleme ve konumlandırma, aynı parti içindeki farklılıkları azaltmaya yardımcı olur.
- Tekrarlanan siparişlerde, kanıtlanmış bir süreci sürdürmek, tekrarlanan deneme işleme ve ayarlama işlemlerini azaltabilir.
Bu tür bir istikrar, uzun vadeli olarak endüstriyel ekipman üreten müşteriler için önemlidir. Parçaların tekrar tekrar değiştirilmesi gerekmediğinde, montaj ekipleri her yeni teslimatı uyarlamak için daha az zaman harcar, bu da işçilik ve üretim maliyetlerini kontrol etmeyi kolaylaştırır.
Daha Az Yeniden İşleme ve Daha Öngörülebilir Teslimat
İşleme sürecindeki en büyük sorunlardan biri, işleme işleminin kendisi değil, en son aşamada kritik bir boyutsal problemin keşfedilmesidir. Yeniden işleme, yalnızca tek bir parçayı değil, aynı zamanda ekipman montaj programını ve teslimat tarihini de etkileyebilir.
- Çizim incelemesi sırasında zorlu özellikleri belirleyerek son dakika süreç değişikliklerini azaltın.
- Prototip üretimi sırasında kritik boyutları ve gerçek montaj koşullarını doğrulayın.
- Önemli işlemleri tamamladıktan sonra her sorunu son kontrole bırakmak yerine, temel özellikleri inceleyin.
- Teslimattan önce hasar riskini azaltmak için işleme, muayene, temizlik ve paketleme işlemlerini birbirine bağlı tutun.
Uzun Vadeli Endüstriyel Ekipman Tedariki İçin Daha Uygun
Tekrarlayan siparişleri olan ekipman üreticileri için, tek bir iyi parça üretmek en zor iş değildir. Asıl zorluk, sonraki birkaç partide aynı durumu korumaktır. İstikrarlı bir CNC işleme süreci, prototip üretimini, seri üretimi ve tekrarlanan siparişleri daha tutarlı bir tedarik sürecine bağlayabilir.
- Kanıtlanmış bir süreç, tekrarlanan deneme işleme ve ayarlama işlemlerini azaltır.
- Sabit denetim noktaları, boyut değişikliklerinin tespitini kolaylaştırır.
- Tekrarlanan üretimden elde edilen deneyim, gelecekteki siparişlere aktarılarak üretim verimliliğini artırabilir.
- Parçaların istikrarlı kalitesi, ekipman montajını, bakımını ve yedek parça yönetimini kolaylaştırır.
| İşleme Avantajı | Pratik Müşteri Değeri | Tipik Endüstriyel Ekipman Uygulamaları |
| Karmaşık Geometri İşleme | Zorlu yapılarda daha az sorun. | Özel parçalar, derin oluklu bileşenler |
| Ölçüsel durağanlık | Montaj sırasında daha az ayarlama | Montaj plakaları, bağlantı blokları |
| Toplu Tutarlılık | Tekrarlı satın almayı kolaylaştırır | Uzun vadeli ekipman bileşenleri |
| Işlem esnasında muayene | Boyutsal değişikliklerin daha erken tespiti | Hassas ekipman parçaları |
| Esnek Özelleştirme | Farklı çizim gereksinimlerine uygundur. | Prototip, düşük hacimli ve toplu siparişler |
Etkin endüstriyel ekipman işleme, tek bir aşamayı olağanüstü hızlı hale getirmekle ilgili değildir. Çizim incelemesi, süreç planlaması, CNC işleme, denetim ve teslimat korumasını birbirine bağlı tutmakla ilgilidir; böylece bitmiş parçalar boyut gereksinimlerini karşılar ve gerçek montaj ve tekrarlanan üretim sırasında güvenilirliğini korur. TIRAPID, farklı yapılar, malzemeler ve hassasiyet gereksinimlerine göre özelleştirilmiş işleme ile endüstriyel ekipman parçaları için CNC işleme hizmetleri sunmaktadır.
















