
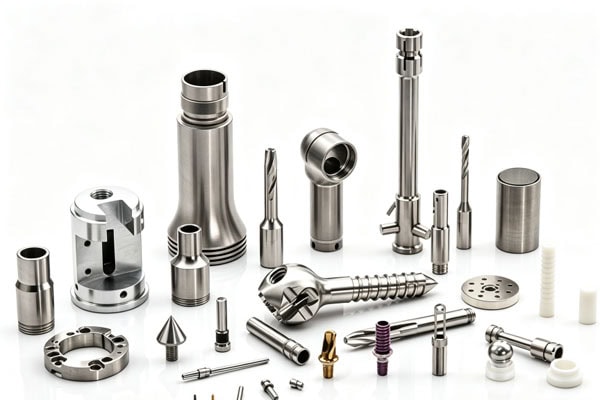
Endoskopik aletler genellikle nispeten küçük bir alanda gözlem, konumlandırma, kavrama, kesme, taşıma ve diğer işlemleri gerçekleştirmek zorundadır. Bu nedenle, iç bileşenlerin boyutları, birleşme ilişkileri ve yüzey koşullarının sabit kalması gerekir. Genel mekanik parçalara kıyasla, endoskopik aletler için cerrahi parçalar genellikle küçük boyutlara, ince yapılara, çok sayıda deliğe ve nispeten ince duvar kalınlıklarına sahiptir. Bazı parçaların ayrıca lensler, kateterler, kavrama bileşenleri veya diğer hassas bileşenlerle birleştirilmesi gerekir. CNC işleme, 3 boyutlu çizimlere ve mühendislik gereksinimlerine göre metallerin veya mühendislik plastiklerinin hassas kesimini gerçekleştirebilir ve tornalama, frezeleme, delme, kılavuz çekme, mikro işleme ve diğer işlemler yoluyla özelleştirilmiş parçaların üretimini tamamlayabilir.
Endoskopik cerrahi parçalarının işleme özellikleri nelerdir?
Endoskopik aletlerin iç hacmi sınırlı olduğundan, bileşenlerin genellikle yeterli mukavemet ve stabiliteyi koruyarak daha küçük boyutlarda üretilmesi gerekir. Küçük bir bileşen aynı anda delikler, oluklar, dişler, basamaklar ve birleşme yüzeyleri içerebilir. Bu nedenle, tekrarlanan sıkıştırmadan kaynaklanan boyutsal varyasyonları azaltmak için işleme sırası önceden düzenlenmelidir.
Küçük Boyutlu Yapıların Kararlı İşlenmesi
Endoskopik cerrahi parçalarının yaygın yapıları arasında konektörler, manşonlar, konumlandırma bileşenleri, kavrama bileşenleri, lens montaj yapıları, kılavuz bileşenleri ve çeşitli standart dışı küçük metal parçalar bulunur. Bazı bileşenlerin dış çapı küçüktür ancak yine de iç deliklere veya basamaklara ihtiyaç duyarlar. Geleneksel işleme yöntemlerinin boyutsal doğruluk ve yüzey kalitesi arasında denge kurması zor olabilir. CNC tornalama, şaft tipi, manşon tipi ve silindirik parçalar için uygundur ve dış çaplar, iç delikler, uç yüzeyler, oluklar ve dişler gibi yapıları sürekli olarak tamamlayabilir. Düz yüzeyli, düzensiz konturlu ve çok yönlü delikli parçalar için, işlemi tamamlamak üzere CNC frezeleme veya çok eksenli işleme birleştirilebilir.
İnce Duvarlar, İnce Oluklar ve Mikro Delikler İçin İşleme Kuvvetlerinin Kontrolü
Bazı endoskopik bileşenler, genel boyutu küçültmek için daha ince duvar kalınlıkları kullanır. İşleme sırasında kesme kuvveti çok yüksek olursa, bileşen hafif bir deformasyona uğrayabilir ve bu da montajı etkileyebilir. Bu nedenle, üretimden önce bileşen yapısına göre uygun bir sıkıştırma yöntemi ve işleme sırası seçilmelidir. Örneğin, ana konumlandırma yüzeyleri önce işlenebilir, ardından ince yapılar işlenebilir; ince duvarlı alanlar için, sonraki işlemlerde boyut kontrolü yapılarak, geçiş başına kesme miktarı azaltılabilir. İnce oluklar, mikro delikler ve diğer özellikler için, kesme koşulları kontrol edilirken uygun boyutta küçük takımlar da kullanılmalıdır.
Montaj Boyutları
Endoskopik cerrahi parçalar nadiren bağımsız olarak kullanılır. Bir manşonun başka bir bileşenle bağlantı kurması, bir konumlandırma bileşeninin doğru bir şekilde yerine oturması ve bir kavrama yapısının düzgün hareketini sürdürmesi gerekir. Bu nedenle, çizimlerde gösterilen delik çapları, şaft çapları, boşluklar, eş eksenli ilişkiler ve konum boyutları nihai montajı etkileyebilir. İşleme öncesinde bu kritik boyutların belirlenmesi, üretim sürecini daha istikrarlı hale getirebilir.
Endoskopik Parçalar İçin CNC İşleme Çözümü Nasıl Geliştirilir?
Mühendislerin öncelikle parçanın yapısal özelliklerini, malzemesini, toleranslarını, yüzey işlemini ve montaj gereksinimlerini doğrulamaları ve ardından tornalama, frezeleme, delme, kılavuz çekme veya çok eksenli işleme yöntemlerinden hangisinin uygun olduğuna karar vermeleri gerekir. Endoskopik bileşenler genellikle nispeten kompakt bir yapıya sahiptir. İşleme sırası doğru şekilde düzenlenmezse, takım kullanımını, sıkıştırma işlemlerinin sayısını ve sonraki son işlem çalışmalarını artırabilir. Ayrıca ince duvarlı bölgelerde deformasyona, delik konum sapmalarına veya kararsız yüzey kalitesine neden olabilir. Bu nedenle, önceden makul bir işleme rotası geliştirmek, üretim verimliliğini artırmaya, yeniden işleme ihtiyacını azaltmaya ve parçaların sonraki montaj ve uygulama gereksinimlerini karşılamasını sağlamaya yardımcı olabilir.
Çizimleri ve Kritik Boyutları Onaylayın
STEP, STP ve IGES gibi 3 boyutlu dosyaların yanı sıra PDF, DWG ve DXF gibi mühendislik çizimleri alındıktan sonra, parçanın yapısı, malzemesi, boyutları, toleransları, yüzey gereksinimleri ve özel işaretlemeleri öncelikle kontrol edilebilir. Montaj pozisyonlarına ve kritik boyutlara özellikle dikkat edilmelidir. Genel dış boyutlar için üretim çizimlere göre ilerleyebilir; montajı etkileyen delikler, oluklar, dişler ve konumlandırma yüzeyleri ise üretim planında ayrı olarak işaretlenmeli ve ilgili denetim yöntemleri düzenlenmelidir.
Yapıya Göre İşleme Yöntemini Seçin
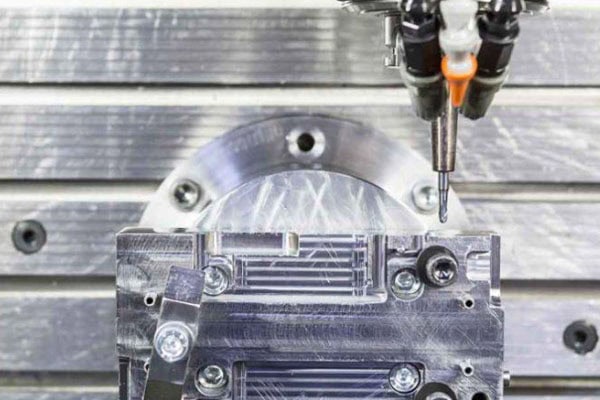
Farklı parçalar farklı işleme ekipmanları için uygundur. Silindirik parçalar genellikle öncelikle CNC tornalama için düşünülebilir; karmaşık düz yüzeylere ve uzamsal konturlara sahip parçalar CNC frezeleme kullanılarak işlenebilir; yapı birden fazla yönde karmaşık özellikler içeriyorsa, sıkıştırma işlemlerinin sayısını azaltmak için 5 eksenli CNC işleme kullanılabilir. TiRapid web sitesi, CNC frezeleme, CNC tornalama, 5 eksenli CNC işleme ve mikro işleme hizmetleri sunarak, parça yapısına göre işleme yönteminin seçilmesine olanak tanır.
| Parça Yapıları ve Temel Kontroller için Yaygın İşleme Yöntemleri | ||
| Manşonlar, şaft parçaları | CNC Torna | Dış çap, iç delik, eş merkezlilik |
| Küçük konutlar | CNC Freze | Delik konumları, düz yüzeyler, duvar kalınlığı |
| Düzensiz bağlantılar | 3 eksenli/5 eksenli frezeleme | Kontur, konumsal boyutlar |
| İnce oluk ve delik parçaları | Mikro CNC işleme | Oluk genişliği, delik çapı, çapaklar |
| Dişli bağlantı parçaları | Tornalama/Frezeleme/Diş Açma | Diş boyutları, eşleşme performansı |
Muayeneyi İşleme Sürecine Entegre Edin
Endoskopik bileşenler, tüm işleme tamamlandıktan sonra muayene için uygun değildir. Kritik boyutlar, yarı mamul aşamasında kontrol edilerek, boyut sapmaları zamanında tespit edilebilir ve işleme sürecinin devam etmesinden kaynaklanan malzeme ve zaman kaybı önlenebilir. Yaygın muayeneler arasında boyut ölçümü, delik çapı muayenesi, diş muayenesi, görsel muayene ve CMM muayenesi yer alabilir. TiRapid web sitesi, CMM muayene yeteneklerini ve bunların hassas CNC parçaları için kalite kontrolünde kullanımını açıklamaktadır. Daha yüksek gereksinimlere sahip projeler için, müşteri çizimlerine göre ilgili boyut muayene kayıtları da sağlanabilir; bu da mühendislik ve tedarik ekiplerinin parçaların çizim gereksinimlerini karşılayıp karşılamadığını doğrulamalarını kolaylaştırır.
Endoskopik Cerrahi Parçalar İçin Malzeme ve Yüzey İşlemlerinin Seçimi Nasıl Yapılır?
Malzeme seçimi, işleme zorluğunu, bileşen mukavemetini, korozyon direncini ve sonraki işleme yöntemlerini doğrudan etkiler. Gerçek malzeme seçimi, bileşenin uygulamasına, temas ortamına, montaj gereksinimlerine ve müşteri tarafından sağlanan mühendislik özelliklerine göre belirlenmelidir. Seçim yalnızca fiyata göre yapılmamalıdır. Endoskopik cerrahi parçalar için, malzemenin biyolojik uyumluluğu, yüksek sıcaklık direnci, temizleme ve sterilizasyon direnci ve uzun süreli kullanım sırasında boyutsal kararlılığı da dikkate alınmalıdır. Farklı malzemelerin kesme hızı, takım aşınması, yüzey pürüzlülüğü ve deformasyon kontrolü için farklı gereksinimleri vardır, bu nedenle tasarım aşamasında önceden değerlendirilmelidirler. Doğru malzeme seçimi, yalnızca işleme verimliliğini artırmakla kalmaz, aynı zamanda sonraki montaj, yüzey işleme ve kalite kontrolü sırasında ortaya çıkabilecek sorunları da azaltır.
Paslanmaz çelik, hassas yapısal parçalar için uygundur.
316L gibi paslanmaz çelikler, tıbbi cihaz bileşenlerinde yaygın olarak kullanılır ve iyi korozyon direnci ve mekanik özellikler sağlar. Paslanmaz çelik, özel tasarıma göre manşonlar, konektörler, kavrama bileşenleri, yapısal destekler ve diğer parçalar için düşünülebilir. Bununla birlikte, paslanmaz çelik genellikle sıradan alüminyumdan daha yüksek sertliğe ve daha fazla işleme zorluğuna sahiptir. Bu nedenle, işleme sırasında takım aşınması, kesme ısısı ve işleme deformasyonunun kontrol edilmesi gerekir.
Özel Yapılar için Titanyum Alaşımları ve Mühendislik Plastikleri
Titanyum alaşımları yüksek mukavemet ve nispeten düşük ağırlık sunar ve bazı tıbbi cihaz yapılarında uygulama değeri taşır. PEEK gibi mühendislik plastikleri, ısı direnci ve kimyasal ortamlara karşı direnç gibi özellikler sağlar ve belirli yalıtım, destek veya yapısal bileşenler için kullanılabilir. Malzeme adının tek başına bir bileşenin klinik olarak kullanılabileceğini göstermediği unutulmamalıdır. Son malzeme kalitesi, yüzey işlemi, temizlik gereksinimleri ve uygulama ortamı, tıbbi cihaz ürününün tasarım ve düzenleyici gereksinimlerine göre doğrulanmalıdır.
Yüzey kalitesi, kullanım amacına göre belirlenmelidir.
İşleme sonrasında, bileşenler çapak alma, parlatma, pasivasyon, elektroparlatma veya diğer belirtilen işlemlere tabi tutulabilir. Endoskopik cerrahi parçalar için, kenarlardaki artık çapaklar montajı ve kullanımı etkileyebilir, bu nedenle keskin kenarların giderilmesi genellikle işleme gereksinimlerine dahil edilmelidir. Yüzey işlemi boyutları da etkileyebilir. Bir deliğin veya eşleşen yüzeyin boyutları işlem sonrası değişirse, montaj boşluğu da değişebilir. Bu nedenle, yüzey işlemi gereksinimleri üretimden önce onaylanmalı ve ilgili boyut değişiklikleri boyut kontrolüne dahil edilmelidir.
TiRapid Özel Endoskopik Parça Üretim Süreci
Endoskopik cerrahi parçalarının özelleştirilmiş üretimi, bir mühendislik dosyasıyla başlayıp süreç değerlendirmesi, prototip işleme, denetim ve seri üretim aşamalarından geçerek devam edebilir. Mühendislik ekibi öncelikle 3B modeli, 2B çizimleri, malzemeyi, toleransları ve yüzey işleme gereksinimlerini analiz ederek parçanın işleme için uygun olup olmadığını belirler ve ince duvarlar, derin delikler, ince oluklar veya karmaşık montaj yapıları nedeniyle oluşabilecek potansiyel sorunları tespit eder. Daha sonra boyutları, görünümü ve montaj performansını doğrulamak için prototip işleme gerçekleştirilir. Denetim sonuçlarına dayanarak, küçük veya seri üretime geçmeden önce işleme parametreleri optimize edilebilir. Bu süreç, yeniden işleme riskini azaltabilir ve müşterilerin resmi seri üretime geçmeden önce bileşen performansını ve uygulama sonuçlarını doğrulamalarına olanak tanır.
Çizim Değerlendirmesi ve DFM Önerileri
Müşteriler CAD dosyalarını ve mühendislik çizimlerini gönderdikten sonra, TiRapid, delik konumları, duvar kalınlığı, takım erişilebilirliği, işleme sırası ve malzeme seçimi dahil olmak üzere parça yapısına göre DFM (Üretilebilirlik için Tasarım) kontrolleri gerçekleştirebilir. Belirli bir özellik işleme zorluğunu artırabilecekse, işleme tamamlanana kadar beklemek yerine üretimden önce değişiklik önerileri sunulabilir. Hızlı geliştirme gerektiren tıbbi cihaz projeleri için bu erken iletişim, tekrarlanan prototiplemeyi azaltabilir.
Prototip İşleme ve Boyutsal Doğrulama
Süreç onaylandıktan sonra, proje prototip işleme aşamasına geçer. Prototip üretiminin amacı sadece görünümü doğrulamak değil, aynı zamanda montajı, hareketi, boyutları ve tasarım performansını da kontrol etmektir. Örneğin, endoskopik kavrama düzeneği için bir konektör işlendikten sonra, delik konumlarının doğru olup olmadığını, dişlerin sorunsuz çalışıp çalışmadığını ve hareketli bileşenler arasında bir girişim olup olmadığını doğrulamak için ilgili yapıyla birleştirilmesi gerekir. Prototip onaylandıktan sonra, üretim parametreleri gerçek geri bildirimlere göre ayarlanabilir.
Küçük Ölçekli Üretim ve Kalite Kontrolü
Prototiplerin denetimden geçmesinin ardından, proje gereksinimlerine göre küçük ölçekli üretim düzenlenebilir. Küçük ölçekli üretim aşamasındaki temel amaç, işleme hızını artırmaktan ziyade her bir bileşen için boyutsal tutarlılığı sağlamaktır. Aynı partiden parçalar için, delik çapları, dış çaplar, dişler, kritik konumlandırma boyutları ve yüzey koşullarına özellikle dikkat edilerek, çizim gereksinimlerine göre örnekleme denetimi veya %100 denetim yapılabilir. Yapısal olarak karmaşık bileşenler için, boyutsal doğrulamaya yardımcı olmak amacıyla CMM gibi ekipmanlar da kullanılabilir.
Paketleme ve Sonraki Üretim Desteği
Hassas küçük parçalar, taşıma sırasında darbelere, çizilmelere veya karışmaya karşı hassas olabilir; bu nedenle ambalajlama da üretim planına dahil edilmelidir. İncelemeden sonra, parçalar parça numaralarına, miktarlarına ve müşteri gereksinimlerine göre sınıflandırılabilir ve paketlenebilir. TiRapid, yalnızca CNC işleme değil, aynı zamanda sac metal imalatı ve 3D baskı hizmetleri de sunarak prototiplerden ve küçük partilerden ölçekli üretime kadar üretim desteği sağlar. Web sitesinde ayrıca, müşteriler ve farklı tedarikçiler arasındaki tekrarlanan iletişimi azaltabilecek CAD dosya desteği, montaj, tedarik ve ambalaj tasarımı gibi katma değerli hizmetler de açıklanmaktadır.
Sıkça Sorulan Sorular
Endoskopik cerrahi parçalar az miktarda üretilebilir mi?
Evet. Yeni ürün geliştirme sürecinde, boyutları ve montaj performansını doğrulamak için öncelikle tek parça veya küçük parti prototip üretimi yapılabilir, ardından seri üretime geçilebilir. Bu, tasarım tamamen onaylanmadan önce yapılacak büyük yatırımları azaltabilir.
CNC işleme yöntemi çok küçük endoskopik parçaları işleyebilir mi?
Uygulanabilirliği belirlemek için özel çizim değerlendirilebilir. Parça boyutları, delik çapı, oluk genişliği, duvar kalınlığı, malzeme ve toleranslar, işleme yöntemini etkileyebilir. Nispeten küçük parçalar için, uygun aletleri, ekipmanı ve işleme çözümlerini belirlemek amacıyla fiyat teklifi verilmeden önce mühendislik değerlendirmesi gereklidir.
Endoskopik Parçalar İçin Genellikle Hangi Bilgilere İhtiyaç Duyulur?
Genellikle STEP ve STP gibi 3 boyutlu dosyaların, boyut ve tolerans gereksinimlerini içeren mühendislik çizimleriyle birlikte sunulması önerilir. Malzeme sertifikaları, yüzey işleme gereksinimleri, muayene raporları veya ambalajlama gereksinimleri de varsa, bunlar birlikte sunulabilir. Daha eksiksiz bilgi, genellikle daha doğru bir mühendislik değerlendirmesi ve fiyat teklifi verilmesini sağlar.
Seri üretimden önce prototipler üretilebilir mi?
Evet. Prototip doğrulama, tıbbi cihaz bileşenlerinin geliştirilmesi sırasında yaygın bir üretim yöntemidir. Prototipler, küçük ölçekli üretime geçmeden önce boyut, montaj veya yapısal sorunları önceden belirlemeye yardımcı olarak, seri işleme sonrasında yeniden işleme ihtiyacını azaltmaya katkıda bulunur.
CNC işleme yönteminin avantajı, standart dışı parçaların, müşterilerin mevcut ürünlere uyum sağlamak için tasarımlarını değiştirmelerine gerek kalmadan, belirli çizimlere göre üretilebilmesidir. Geliştirme aşamasının başlarında olan ürünler için, miktar artırılmadan önce bileşenlerin doğru şekilde monte edilebildiğini doğrulamak amacıyla önce az sayıda prototip üretilebilir. Üretime girmiş projeler için ise, gerçek gereksinimlere göre küçük parti veya seri işleme düzenlenebilir. Endoskopik bileşenler için STEP, STP, PDF veya diğer mühendislik dosyalarınız varsa, bunları doğrudan TiRapid'e gönderebilirsiniz. Mühendisler öncelikle parça yapısını ve işleme gereksinimlerini inceleyebilir ve ardından uygun üretim önerileri ve fiyat teklifi sunabilirler. Bu, çizimlerden bitmiş ürünlere kadar olan süreci daha net hale getirir ve potansiyel işleme sorunlarını önceden belirlemeyi kolaylaştırır. Hassas CNC parçaları gerektiren endoskopik alet projeleri için, mühendislik iletişimi, işleme, denetim ve sonrasında teslimatı yönetebilen bir üretici seçmek, ara adımları azaltabilir ve proje yürütmesini daha verimli hale getirebilir.
E-posta: projeler@tirapid.com
Tel: + 86 760 8999 8536
















