
การขึ้นรูปโลหะทองเหลืองเป็นที่นิยมอย่างแพร่หลายเนื่องจากมีคุณสมบัติในการขึ้นรูปที่ดีเยี่ยม ทนทานต่อการกัดกร่อน และมีรูปลักษณ์ที่สวยงาม นิยมใช้ในการผลิตชิ้นส่วนที่มีความแม่นยำสูงในอุตสาหกรรมยานยนต์ การบินและอวกาศ การแพทย์ และไฟฟ้า บทความนี้จะกล่าวถึงประเด็นสำคัญในการขึ้นรูปโลหะทองเหลือง รวมถึงเทคนิคการขึ้นรูป พารามิเตอร์ที่จำเป็น การตกแต่งพื้นผิว และความท้าทายทั่วไป
ทองเหลืองคืออะไร
ทองเหลืองเป็นโลหะผสมทองแดง-สังกะสีที่ใช้กันอย่างแพร่หลายในการตัดเฉือนด้วยเครื่อง CNC เนื่องจากมีคุณสมบัติในการขึ้นรูปที่ดีเยี่ยม ความเสถียร และคุณสมบัติทางไฟฟ้าที่ดี ด้วยความต้านทานการตัดต่ำและความสามารถในการผลิตที่แม่นยำสูง จึงเหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนในอุตสาหกรรมอิเล็กทรอนิกส์ ยานยนต์ การแพทย์ และอุตสาหกรรมตกแต่ง
ความเหมาะสมของทองเหลือง Fหรือการตัดเฉือนด้วยเครื่อง CNC
ทองเหลืองเป็นโลหะชนิดหนึ่งที่เหมาะกับการขึ้นรูปด้วยเครื่อง CNC มากที่สุด เนื่องจากมีความยืดหยุ่นสูง สัมประสิทธิ์แรงเสียดทานต่ำ และโครงสร้างจุลภาคที่เสถียร อัตราการขึ้นรูปด้วยเครื่องจักรอยู่ที่ 100% (C360) ซึ่งสูงกว่าอะลูมิเนียม (~70%) หรือสแตนเลส (~50%) อย่างมาก
จุดเด่นด้านความเหมาะสม:
ประสิทธิภาพการตัดที่เหนือกว่า:แรงต้านการตัดต่ำช่วยให้สามารถป้อนชิ้นงานด้วยความเร็วสูง (400–600 SFM) ลดเวลาในการทำงานแต่ละรอบ ในขณะที่ยังคงรักษาความคลาดเคลื่อนที่แม่นยำไว้ได้
ความเสถียรของขนาด:การเสียรูปน้อยที่สุดระหว่างการกลึงทำให้ทองเหลืองเหมาะสำหรับชิ้นส่วนที่ซับซ้อนและผนังบาง ผมเคยกลึงตัวเรือนทองเหลืองหนา 0.8 มม. ที่ความเร็ว 12,000 รอบต่อนาที โดยได้ความเสถียรที่ดีเยี่ยม
การนำไฟฟ้าสูง:เหมาะอย่างยิ่งสำหรับขั้วต่อ ตัวเชื่อมต่อ และตัวเรือนเซ็นเซอร์
ทนทานต่อการกัดกร่อนดีเยี่ยม:เหมาะสำหรับชิ้นส่วนระบบประปา วาล์ว และอุปกรณ์กลางแจ้ง
ข้อดี Oทองเหลือง Iการตัดเฉือนด้วยเครื่อง CNC
ความสามารถในการแปรรูปที่ดีเยี่ยม
แรงตัดต่ำช่วยยืดอายุการใช้งานของเครื่องมือได้ 30–50%
ผิวสำเร็จที่สามารถทำได้มีค่าความเรียบผิว (Ra) ตั้งแต่ 0.4–1.6 ไมโครเมตร หากใช้เครื่องมือที่เหมาะสม
อัตราการกำจัดโลหะของทองเหลือง C360 สูงกว่าสแตนเลส 2-3 เท่า
รอบการตัดเฉือนที่เร็วขึ้น
ช่วยให้สามารถป้อนวัสดุได้ในปริมาณมากและด้วยความเร็วที่สูงขึ้น:
ความเร็วในการตัด: 400–600 SFM
อัตราการป้อน: 0.005–0.015 IPR
ในการผลิตชุดหนึ่ง การเปลี่ยนจากอะลูมิเนียมเป็นทองเหลืองช่วยลดเวลาในการผลิตลง 22%
คุณภาพพื้นผิวที่เหนือระดับ
ทองเหลืองมีผิวเรียบเนียนตามธรรมชาติ ชิ้นส่วนหลายชิ้นจึงไม่จำเป็นต้องขัดเงาเพิ่มเติม
มิติความมั่นคง
ค่าการนำความร้อนสูงช่วยลดการสะสมความร้อนและลดการเสียรูปทรง
เหมาะอย่างยิ่งสำหรับชิ้นส่วนที่มีความแม่นยำสูง เช่น แกนวาล์ว ขั้วต่อ เฟืองขนาดเล็ก และตัวเรือนคอนเนคเตอร์
ลดค่าใช้จ่าย
การตัดเฉือนที่เร็วขึ้น + อายุการใช้งานของเครื่องมือที่ยาวนาน = ต้นทุนการผลิตที่ลดลง 15–30%
ประหยัดกว่าสแตนเลสและโลหะแข็งชนิดอื่นๆ
อสังหาริมทรัพย์ Oทองเหลือง Fหรือการตัดเฉือนด้วยเครื่อง CNC
การขึ้นรูปโลหะทองเหลืองได้ประโยชน์จากคุณสมบัติการนำไฟฟ้าและความร้อนที่ดีเยี่ยมของวัสดุ ทำให้เหมาะอย่างยิ่งสำหรับชิ้นส่วนระบายความร้อนและชิ้นส่วนเชื่อมต่อทางไฟฟ้า สังกะสีช่วยเพิ่มความต้านทานการกัดกร่อนในสภาพแวดล้อมที่มีความชื้นหรือเกลือ ในขณะที่ความยืดหยุ่นสูงช่วยรองรับรูปทรงเรขาคณิตที่ซับซ้อน แม้จะไม่แข็งแรงเท่าเหล็ก แต่ทองเหลืองก็มีความสมดุลระหว่างความแข็งแรงและความแข็ง เหมาะสำหรับงานทั่วไปหลายประเภท
| หมวดทรัพย์สิน | พารามิเตอร์ที่สำคัญ | ค่าทั่วไป | Application Focus |
| ค่าการนำไฟฟ้า | ค่าการนำไฟฟ้า (IACS %) | 25–28% ของ IACS | ตัวเชื่อมต่อไฟฟ้า ขั้วต่อ หน้าสัมผัส |
| การนำความร้อน | การนำความร้อน (W/m·K) | 105–125 วัตต์/ม.·เคลวิน | แผ่นระบายความร้อน, ชิ้นส่วนถ่ายเทความร้อน |
| ความต้านทานการกัดกร่อน | เกรดการกัดกร่อน | อุณหภูมิสูง (เหมาะสำหรับสภาพแวดล้อมชื้นหรือสภาพแวดล้อมทางทะเล) | อุปกรณ์ประปา วาล์ว และอุปกรณ์สำหรับเรือ |
| ความอ่อนตัว / ความยืดหยุ่น | การยืดตัว (%) | % 25-45 | ชิ้นส่วนขึ้นรูปด้วยแรงดึงสูง ชิ้นส่วนดัดงอ รูปทรงต่างๆ |
| ความแข็งแรง | แรงดึง (MPa) | 250–500 เมกะปาสคาล | ชิ้นส่วนโครงสร้าง, ส่วนประกอบรับน้ำหนัก |
| ความแข็ง | ความแข็ง (HRB) | 60–90 เอชอาร์บี | ชิ้นส่วนสึกหรอ ชิ้นส่วนเกลียว การประกอบที่แม่นยำ |
สิ่งที่เป็น โลหะผสมทองเหลืองทั่วไปที่ใช้ในงานกลึง CNC
โลหะผสมทองเหลืองชนิดต่างๆ มีข้อดีเฉพาะตัวในด้านความสามารถในการขึ้นรูป ความแข็งแรง ความต้านทานการกัดกร่อน และต้นทุน การทำความเข้าใจความแตกต่างเหล่านี้ช่วยให้วิศวกรเลือกวัสดุที่ดีที่สุดสำหรับการใช้งานของตน ซึ่งจะช่วยเพิ่มประสิทธิภาพในการขึ้นรูป ลดต้นทุน และรับประกันประสิทธิภาพสูงสุดของ ชิ้นส่วนที่ขึ้นรูปด้วย เครื่องCNC
C360 – ทองเหลืองตัดง่าย
C360 มีส่วนประกอบของตะกั่วประมาณ 3% ทำให้มีคุณสมบัติในการขึ้นรูปที่ดีเยี่ยม และส่งผลให้เป็นโลหะผสมทองเหลืองที่ใช้กันอย่างแพร่หลายที่สุดสำหรับการกลึง CNC
คุณสมบัติที่สำคัญ:
ทองแดงประมาณ 60%, สังกะสีประมาณ 35%
ตะกั่ว 2.5–3% เพื่อความสามารถในการขึ้นรูปที่ดีเยี่ยม
ความแข็งแรงแรงดึง: ~350 MPa
การตัดเฉือนเร็วกว่า C260 ถึง 25-40%
การใช้งานที่ดีที่สุด:
สกรู วาล์ว ขั้วต่อไฟฟ้า ชิ้นส่วนกลึงปริมาณมาก
ในโครงการหนึ่งซึ่งเกี่ยวข้องกับชิ้นส่วนกลึงมากกว่า 10,000 ชิ้น การปรับความเร็วในการตัดให้เหมาะสมช่วยลดเวลาการกลึงโดยรวมลงได้ 38%
C260 – ทองเหลือง (ตลับทองเหลือง)
ทองเหลือง C260 หรือที่รู้จักกันในชื่อทองเหลือง 70/30 มีความยืดหยุ่นสูง ทำให้เหมาะอย่างยิ่งสำหรับการขึ้นรูปเย็นและการดัดงอ
คุณสมบัติที่สำคัญ:
ทองแดงประมาณ 70%, สังกะสีประมาณ 30%
ความแข็งแรงแรงดึง: ~310 MPa
การยืดตัว: ≥ 30%
ปราศจากสารตะกั่วและเป็นมิตรต่อสิ่งแวดล้อมมากขึ้น
การใช้งานที่ดีที่สุด:
ตัวเรือนอุปกรณ์ไฟฟ้า คลิป ฮาร์ดแวร์ ชิ้นส่วนตกแต่ง
เรามักแนะนำให้ใช้ C260 สำหรับชิ้นส่วนที่ขึ้นรูปด้วยการปั๊ม เนื่องจากมีคุณสมบัติในการขึ้นรูปที่ดีกว่า C360
C464 – ทองเหลืองกองทัพเรือ
C464 มีส่วนประกอบของดีบุกประมาณ 1% ซึ่งช่วยเพิ่มความต้านทานการกัดกร่อนในน้ำทะเลได้อย่างมาก
คุณสมบัติที่สำคัญ:
ทองแดงประมาณ 60%, สังกะสีประมาณ 39%, ดีบุก 1%
ความแข็งแรงแรงดึง: ~450 MPa
ทนทานต่อการกัดกร่อนจากสังกะสีและน้ำเค็มได้ดีเยี่ยม
การใช้งานที่ดีที่สุด:
ใบพัดเรือ วาล์ว ตลับลูกปืน เครื่องแลกเปลี่ยนความร้อน
ในโครงการปั๊มน้ำสำหรับเรือที่เราให้การสนับสนุนนั้น C464 มีอายุการใช้งานยาวนานเป็นสองเท่าเมื่อเทียบกับทองเหลืองมาตรฐาน
C220 – บรอนซ์เชิงพาณิชย์
C220 มีส่วนประกอบของทองแดงมากกว่า 90% ทำให้มีสีแดงอมส้ม และทนทานต่อการกัดกร่อนได้ดีเยี่ยม พร้อมทั้งมีความแข็งแรงสูง
คุณสมบัติที่สำคัญ:
ทองแดงประมาณ 90%, สังกะสีประมาณ 10%
ความแข็งแรงแรงดึง: ~275 MPa
ประสิทธิภาพการดัดและการเชื่อมที่ยอดเยี่ยม
การใช้งานที่ดีที่สุด:
อุปกรณ์ตกแต่ง, ชิ้นส่วนทางสถาปัตยกรรม, แผ่นลวดลาย, ชิ้นส่วนเครื่องดนตรี
สีที่เข้มข้นกว่าของ C220 ทำให้เป็นตัวเลือกยอดนิยมสำหรับผลิตภัณฑ์เพื่อความสวยงามระดับไฮเอนด์
ขั้นตอนการเตรียมการก่อนการขึ้นรูปทองเหลืองด้วยเครื่อง CNC มีอะไรบ้าง
การเตรียมงานอย่างเหมาะสมเป็นสิ่งสำคัญอย่างยิ่งก่อนเริ่มการกลึงทองเหลือง เนื่องจากโลหะผสมทองเหลืองชนิดต่างๆ (C360, C260, C464, C220) มีคุณสมบัติในการกลึง ความแข็ง และความยืดหยุ่นแตกต่างกัน การเตรียมงานล่วงหน้าอย่างมีประสิทธิภาพจะช่วยลดการสึกหรอของเครื่องมือ ป้องกันการเสียรูปของชิ้นงาน เพิ่มความเสถียร และรับประกันผลลัพธ์ที่มีคุณภาพสูง ด้านล่างนี้คือรายการตรวจสอบขั้นตอนการเตรียมงานล่วงหน้าที่สำคัญอย่างมืออาชีพและใช้งานได้จริง
การระบุและรับรองโลหะผสม
ทองเหลืองเกรดต่าง ๆ มีคุณสมบัติแตกต่างกันในการขึ้นรูปด้วยเครื่องจักร
ขั้นตอนสำคัญ:
ยืนยันการใช้ทองเหลือง C360 ชนิดตัดง่าย (ขึ้นรูปได้ดีที่สุด มีตะกั่ว 2.5–3%)
ยืนยันว่าเป็นทองเหลือง C260 (มีความยืดหยุ่นสูง แต่ขึ้นรูปได้ยากกว่า)
ยืนยันว่าเป็นทองเหลืองเกรด C464 สำหรับงานทางทะเล (เสริมด้วยดีบุกเพื่อความทนทานต่อการกัดกร่อน ตัดยากขึ้น)
ขอใบรับรองการทดสอบวัสดุและทำการตรวจสอบส่วนประกอบ
การหลอมบรรเทาความเครียด
ความเค้นตกค้างจากการอัดขึ้นรูปหรือการดึงขึ้นรูปอาจทำให้เกิดการเสียรูปในระหว่างการกลึง
เงื่อนไขทั่วไป:
อุณหภูมิ: 250–300°C
ระยะเวลาในการพัก: 1-2 ชั่วโมง
เหมาะอย่างยิ่งสำหรับแกนยาวผนังบาง และชิ้นส่วนทองเหลืองที่มีความแม่นยำสูง
การทำความสะอาดและการขจัดคราบไขมัน
การทำความสะอาดวัสดุช่วยเพิ่มความเสถียรในการยึดจับและลดการสะสมของเศษวัสดุบริเวณขอบ
วิธีการ:
ผ้าเช็ดทำความสะอาดที่มีส่วนผสมของแอลกอฮอล์หรือเอทานอล
การทำความสะอาดด้วยด่างอ่อนๆ
การทำความสะอาดด้วยคลื่นอัลตราโซนิคสำหรับชิ้นส่วนที่มีความแม่นยำสูง
การวางแผนการตัดล่วงหน้าและการเผื่อระยะ
การเลือกขนาดวัสดุที่เหมาะสมจะช่วยลดของเสียและเวลาในการกลึง
ปริมาณที่แนะนำ:
ระยะเผื่อหน้าตัด: 0.3–0.5 มม.
ขอบนอก: 0.5–1.0 มม.
C360 ต้องการค่าเผื่อความเสถียรน้อยกว่า ในขณะที่ C260/C464 ต้องการค่าเผื่อความเสถียรมากกว่า
การตรวจสอบความแข็งและความสม่ำเสมอของวัสดุ
ความแข็งที่แตกต่างกันส่งผลต่อการเกิดเศษโลหะและคุณภาพผิวงาน
ความแข็งโดยทั่วไป:
C360: ~78 HRB
C260: ~70 HRB
C464: 80–90 HRB
การเตรียมอุปกรณ์ยึด
ทองเหลืองเป็นโลหะอ่อนและเสียรูปได้ง่าย
ข้อแนะนำ:
ใช้ปากจับแบบอ่อนหรือแผ่นรองป้องกัน
ใช้เครื่องดูดสุญญากาศสำหรับผนังบาง
ใช้ตัวรองรับท้ายหัวจับสำหรับชิ้นส่วนยาว
การตั้งค่าสารหล่อเย็นและสารหล่อลื่น
เครื่องจักรที่ทำจากทองเหลืองทำงานได้เร็ว แต่ก็ยังได้รับประโยชน์จากการระบายความร้อน
ของเหลวที่แนะนำ:
สารหล่อเย็นที่ละลายน้ำได้
น้ำมันขัดเงาชนิดเบา เพื่อการขัดผิวที่เหนือกว่า
การตัดแบบแห้งสามารถทำได้กับเครื่อง C360 ภายใต้ภาระงานต่ำ
การจำลอง CAM และการเพิ่มประสิทธิภาพเส้นทางการเคลื่อนที่ของเครื่องมือ
ทองเหลืองช่วยให้หมุนด้วยรอบสูงได้ ดังนั้นการตั้งโปรแกรมจึงต้องปรับให้เหมาะสมที่สุด
รายการตรวจสอบ:
ใช้ HSM / เส้นทางการตัดแบบปรับได้
เพิ่มความเร็วในการตัดและอัตราการป้อนสำหรับ C360
ลดแรงด้านข้างสำหรับชิ้นส่วนทองเหลืองผนังบาง
พารามิเตอร์สำคัญที่ควรพิจารณาเมื่อทำการขึ้นรูปทองเหลืองด้วยเครื่อง CNC
ในการกลึงทองเหลือง การปรับความเร็วในการตัด อัตราป้อน การเลือกเครื่องมือ และความลึกของการตัดให้เหมาะสม จะส่งผลโดยตรงต่อคุณภาพของผิวงาน ความแม่นยำ อายุการใช้งานของเครื่องมือ และความเสถียรของการกลึง เนื่องจากโลหะผสม เช่น C360, C260 และ C464 มีความแตกต่างกันในด้านความแข็ง ความยืดหยุ่น และปริมาณตะกั่ว การปรับแต่งพารามิเตอร์เหล่านี้อย่างละเอียดจึงเป็นสิ่งสำคัญ
ความเร็วในการตัด
ความเร็วในการตัดเป็นปัจจัยหลักที่มีผลต่อประสิทธิภาพการตัดเฉือนและความสมบูรณ์ของพื้นผิว
ความเร็วในการตัดที่แนะนำ:
C360: 350–600 SFM (106–183 ม./นาที)
C260: 250–450 SFM (76–137 ม./นาที)
หลักการทางวิศวกรรม:
ทองเหลืองช่วยให้สามารถตัดด้วยความเร็วสูงได้เนื่องจากมีแรงเสียดทานต่ำและการสร้างเศษที่ดี แต่ความร้อนที่มากเกินไปอาจทำให้เครื่องมือสึกหรอเร็วขึ้น
ตัวอย่างจริง:
การเพิ่มความเร็วในการตัดจาก 300 เป็น 500 SFM ในระหว่างการกลึงตัวเชื่อมต่อ C360 ช่วยลดเวลาในการทำงานลง 22% และปรับปรุงคุณภาพผิวงานจาก Ra 1.2 μm เป็น 0.6 μm
การเพิ่มประสิทธิภาพอัตราฟีด
อัตราการป้อนส่งผลต่อการแตกตัวของเศษวัสดุ การเกิดครีบ และความแม่นยำในการวัดขนาด
อัตราการป้อนอาหารที่แนะนำ:
ความละเอียดในการตกแต่ง: 0.03–0.08 มม./รอบ
การกัดหยาบ: 0.08–0.20 มม./รอบ
หลักการ:
หากใช้ความเร็วป้อนต่ำเกินไปจะทำให้เกิดการเสียดสีและเศษโลหะกระเด็น หากใช้ความเร็วป้อนสูงเกินไปจะทำให้เกิดรอยเครื่องมืออย่างเห็นได้ชัด
เคล็ดลับทางวิศวกรรม:
สำหรับงานเจาะโพรงลึก ให้รักษาความเร็วในการป้อนวัสดุให้คงที่ เพื่อป้องกันการสั่นสะเทือนของเครื่องมือและการสึกหรอของคมตัด
การกลึงละเอียดและการเลือกเครื่องมือ
รูปทรงของเครื่องมือที่ถูกต้องจะเป็นตัวกำหนดความแม่นยำและความเงางามของพื้นผิว
ตัวเลือกเครื่องมือที่ดีที่สุด:
วัสดุ: คาร์ไบด์ไม่เคลือบผิว
รูปทรงเรขาคณิต: มุมคายเศษ 10–20° ขอบคม ร่องขัดเงา
ดอกกัดปลาย: 2-3ฟลุต มุมเกลียว 40°
ทำไมถึงได้ผล:
ทองเหลืองเหมาะกับเครื่องมือคมๆ ที่ไม่เคลือบผิว การเคลือบผิวอาจทำให้เกิดแรงเสียดทานเพิ่มขึ้น
ตัวอย่างผลลัพธ์:
ดอกกัดปลายคาร์ไบด์แบบ 3 ฟลุตที่ไม่เคลือบผิว ช่วยลดความหยาบผิวของชิ้นส่วน C260 จาก Ra 1.6 μm เหลือ 0.4 μm
การควบคุมความลึกในการตัดและการก้าวข้าม
ความลึกในการตัดและระยะห่างระหว่างการตัดต้องแม่นยำ เพื่อหลีกเลี่ยงการสั่นสะเทือนและเพื่อให้ได้ผิวงานที่เรียบเนียน
ความลึกในการตัดที่แนะนำ (DOC):
การกัดหยาบ: 0.5–1.5 มม.
การตกแต่ง: 0.1–0.4 มม.
คำแนะนำสำหรับการก้าวข้าม:
การตกแต่งผิว: 10–30% ของเส้นผ่านศูนย์กลางเครื่องมือ
หลักการ:
การเว้นระยะห่างระหว่างขั้นบันไดที่แคบลงจะช่วยปรับปรุงผิวงานและลดรอยหยัก
ตัวอย่างการปฏิบัติ:
การใช้ระยะการเคลื่อนตัว 15% กับชิ้นส่วนตกแต่ง C360 ทำให้ได้ผิวสัมผัสที่เรียบเนียนเกือบเหมือนกระจกโดยไม่ต้องขัดเงา
ตัวเลือกการตกแต่งพื้นผิว Fหรือทองเหลืองกลึง CNC
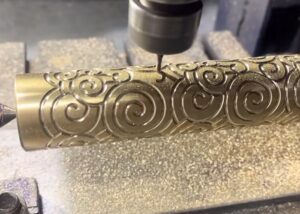
การตกแต่งพื้นผิวมีความสำคัญอย่างยิ่งในการขึ้นรูปทองเหลือง เนื่องจากส่งผลโดยตรงต่อรูปลักษณ์ ความต้านทานการกัดกร่อน ประสิทธิภาพการสึกหรอ และความทนทานในระยะยาว การตกแต่งพื้นผิวที่เหมาะสมจะช่วยเพิ่มความสวยงาม ปรับปรุงการป้องกัน และเพิ่มประสิทธิภาพการใช้งานหลังจากการประมวลผลด้วยเครื่อง CNC
ขัด
การขัดเงาเป็นหนึ่งในวิธีการตกแต่งผิวทองเหลืองที่ใช้กันทั่วไป เพื่อให้ได้ผิวที่เรียบเนียน สว่าง และเงางามเหมือนกระจก
ประเด็นสำคัญ:
ค่าความหยาบผิวที่สามารถทำได้ : Ra 0.2–1.2 μm
การใช้งาน : อุปกรณ์ตกแต่งระดับหรู, ชิ้นส่วนไฟส่องสว่าง, ชิ้นส่วนตกแต่ง
วิธีการทำงาน : สารขัดถูจะกำจัดข้อบกพร่องขนาดเล็กเพื่อเพิ่มความเงางาม
ประโยชน์ : ช่วยให้รูปลักษณ์ดูดีขึ้นและเพิ่มความต้านทานการกัดกร่อนเล็กน้อย
ตัวอย่าง:
สำหรับชิ้นส่วนทองเหลือง C360 คุณภาพสูงที่ใช้ในการตกแต่ง การขัดเงาหลายขั้นตอนสามารถลดความหยาบของพื้นผิวจาก 32 Ra เหลือประมาณ 8 Ra ได้
การเคลือบผงและการชุบด้วยไฟฟ้า
การเคลือบและการชุบช่วยเพิ่มการป้องกันและเสริมรูปลักษณ์ให้ดียิ่งขึ้นสำหรับการใช้งานที่เน้นประสิทธิภาพ
โลหะที่ใช้ในการชุบทั่วไป:
นิกเกิล — มีความแข็งสูงและทนต่อการสึกหรอ
โครเมียม — ผิวมันเงาเหมือนกระจก ทนทานต่อการกัดกร่อนสูง
สีทอง/สีเงิน — เหมาะสำหรับใช้งานด้านอิเล็กทรอนิกส์ระดับพรีเมียม หรือใช้ตกแต่ง
ข้อดีของการเคลือบสีฝุ่น:
ทนทานต่อการกัดกร่อนสูงกว่า 3–5 เท่า
สีที่ปรับแต่งได้
การใช้งาน:
อุปกรณ์อิเล็กทรอนิกส์, อุปกรณ์ทางทะเล, อุปกรณ์ทางการแพทย์, ชิ้นส่วนที่ทนต่อการกัดกร่อน
การลับคมและการขัดเงา
การขัดเงาช่วยสร้างพื้นผิวขนาดเล็กที่ควบคุมได้เพื่อเพิ่มประสิทธิภาพการใช้งาน
ลักษณะสำคัญ:
สร้างลวดลายไขว้
ค่าความหยาบผิวโดยทั่วไป : Ra 0.4–0.8 μm
ช่วยเพิ่มประสิทธิภาพการหล่อลื่นและความสม่ำเสมอของขนาด
ใช้กรณี:
ชิ้นส่วนไฮดรอลิก กลไกเลื่อน ตัววาล์ว รูเจาะความแม่นยำสูง
การเป่าด้วยทราย
การพ่นทรายช่วยสร้างพื้นผิวที่เรียบเนียนและด้าน หรือช่วยเพิ่มการยึดเกาะของสารเคลือบ
รายละเอียด:
วัสดุที่ใช้ : ลูกปัดแก้ว, โกเมน
ช่วงค่าความหยาบผิว : Ra 1.5–4.0 μm
ช่วยขจัดร่องรอยจากการผลิตและทำให้พื้นผิวมีความสม่ำเสมอ
การใช้งาน:
การตกแต่งพื้นผิวแบบด้าน การเตรียมพื้นผิวก่อนการเคลือบ การลบคมเล็กน้อย
ความท้าทายทั่วไป In การกลึงทองเหลือง Zและอย่างไร To แก้ปัญหาเหล่านั้น
แม้ว่าทองเหลืองจะขึ้นชื่อเรื่องความสามารถในการขึ้นรูปที่ดีเยี่ยม แต่ความแตกต่างระหว่างโลหะผสมต่างๆ เช่น C360, C260 และ C464 อาจสร้างความท้าทายในระหว่างการขึ้นรูปด้วยเครื่อง CNC ปัญหาต่างๆ เช่น การสึกหรอของเครื่องมือที่เร็วขึ้น การสะสมความร้อน และข้อบกพร่องบนพื้นผิว อาจส่งผลเสียต่อความแม่นยำ คุณภาพของผิวงาน และอายุการใช้งานของเครื่องมือ
ความท้าทายด้านการสึกหรอของเครื่องมือ
ภาพรวมปัญหา
การกลึงโลหะผสมตะกั่ว (เช่น C360) ด้วยความเร็วสูงยังคงสามารถทำให้เกิดการสึกหรอที่ด้านข้างและหน้าตัดของคมตัดได้ทีละน้อย
ทองเหลืองชนิดแข็ง เช่น C260 และ C464 จะทำให้เครื่องมือสึกหรอเร็วขึ้น โดยเฉพาะอย่างยิ่งในการตัดลึกหรือการกลึงอย่างต่อเนื่อง
โซลูชัน
ใช้เครื่องมือคาร์ไบด์ที่มีความแข็งและทนทานต่อการสึกหรอสูง
เพิ่มมุมคายเศษและรักษาความคมของคมตัดเพื่อลดการเกาะติดและแรงเสียดทานให้น้อยที่สุด
ใช้ความเร็วในการตัดที่สูงขึ้นร่วมกับอัตราป้อนวัสดุในระดับปานกลาง เพื่อลดการสะสมของเศษวัสดุบนคมตัด
ใช้สารหล่อเย็นแบบ MQL หรือแบบละอองเพื่อลดอุณหภูมิและแรงเสียดทานโดยไม่ทำให้เย็นเกินไป
ปัญหาเรื่องการเกิดความร้อนและการระบายความร้อน
ภาพรวมปัญหา
ทองเหลืองนำความร้อนได้ดี แต่ก็ยังคงเกิดจุดร้อนเฉพาะที่ขึ้นได้ในระหว่างการตัดเฉือนด้วยความเร็วสูงหรือการตัดลึก
ความร้อนสูงเกินไปจะทำให้ขนาดเปลี่ยนไป เครื่องมืออ่อนตัวลง หรือคมตัดเกิดการบิ่นเล็กน้อย
โซลูชัน
รักษาระยะการเคลื่อนที่ของเครื่องมือให้ต่อเนื่องเพื่อหลีกเลี่ยงความร้อนสูงที่เกิดขึ้นซ้ำๆ จากการเริ่มต้นการทำงานใหม่
ลดความลึกของการตัด (DOC) และระยะการก้าวเพื่อการกระจายความร้อนที่สม่ำเสมอ
ใช้สารหล่อเย็นแรงดันสูงหรือระบบ MQL เพื่อระบายความร้อนบริเวณที่ทำการตัดโดยตรง
ปรับเส้นทางการตัดเฉือนให้เหมาะสมโดยใช้ HEM (High-Efficiency Machining) เพื่อลดภาระและความร้อนที่กระจุกตัว
การควบคุมข้อบกพร่องบนพื้นผิว
ภาพรวมปัญหา
ตำหนิบนพื้นผิวที่พบได้ทั่วไป ได้แก่:
ขรุขระ
การฉีกขาด
รอยสนทนา
ปัญหาเหล่านี้มักเกิดจากเครื่องมือที่ไม่คม การป้อนชิ้นงานต่ำ การสั่นสะเทือนของเครื่องจักร หรือการตั้งค่าพารามิเตอร์การตัดที่ไม่เหมาะสม
โซลูชัน
เพิ่มอัตราการป้อนวัสดุเพื่อหลีกเลี่ยงการฉีกขาดของวัสดุเนื่องจากการเสียดสี
ใช้ใบมีดที่คมและเปลี่ยนใบมีดเป็นประจำเพื่อลดการเกิดเสี้ยน
ลดแรงสั่นสะเทือนโดยการเสริมความแข็งแรงให้กับอุปกรณ์ยึดและลดระยะยื่นของเครื่องมือให้น้อยที่สุด
เพิ่มมุมลบคมเล็กน้อยเพื่อลดเวลาที่ใช้ในการลบคมครั้งที่สอง
อะไร การใช้งาน เหมาะสำหรับหรือชิ้นส่วนทองเหลืองที่ขึ้นรูปด้วยเครื่อง CNC
ชิ้นส่วนทองเหลืองที่ขึ้นรูปด้วยเครื่อง CNC ถูกนำมาใช้กันอย่างแพร่หลายเนื่องจากมีคุณสมบัติในการขึ้นรูปที่ดีเยี่ยม ทนต่อการกัดกร่อน และมีรูปลักษณ์ที่สวยงาม ในงานด้านยานยนต์และไฟฟ้า ทองเหลืองให้ความแข็งแรงและการนำไฟฟ้าสูงสำหรับชิ้นส่วนต่างๆ เช่น แกนหม้อน้ำและขั้วต่อ นอกจากนี้ยังเป็นที่นิยมในด้านการบินและอวกาศและการแพทย์เนื่องจากมีความแม่นยำและมีคุณสมบัติในการต้านเชื้อแบคทีเรีย
| การใช้งาน | ใช้กรณี | คุณสมบัติหลัก |
| ยานยนต์และไฟฟ้า | ทองเหลืองถูกนำมาใช้ในชิ้นส่วนยานยนต์ เช่น แกนหม้อน้ำและขั้วต่อไฟฟ้า | ความแข็งแรง ความต้านทานการกัดกร่อน การนำไฟฟ้า |
| การบินและอวกาศและการแพทย์ | ทองเหลืองถูกนำไปใช้ในอุตสาหกรรมการบินและอวกาศสำหรับชิ้นส่วนที่มีความแม่นยำสูง และในทางการแพทย์สำหรับเครื่องมือผ่าตัดที่มีคุณสมบัติในการต้านเชื้อแบคทีเรีย | ความแม่นยำ ความแข็งแรง คุณสมบัติต้านจุลชีพ |
| งานตกแต่งและสถาปัตยกรรม | ทองเหลืองถูกนำมาใช้ในองค์ประกอบตกแต่งและสถาปัตยกรรม เช่น มือจับประตูและอุปกรณ์ติดตั้งต่างๆ | เสน่ห์ความงาม |
| ประปาและเครื่องทำความร้อน | ทองเหลืองถูกนำมาใช้กันอย่างแพร่หลายในส่วนประกอบของระบบประปา เช่น ก๊อกน้ำ วาล์ว และข้อต่อ เนื่องจากมีคุณสมบัติทนทานต่อการกัดกร่อนและมีอายุการใช้งานยาวนาน | ทนทานต่อการกัดกร่อน |
| ดุริยะ | ทองเหลืองถูกนำมาใช้ในการผลิตเครื่องดนตรี เช่น ทรัมเป็ต แซกโซโฟน และทรอมโบน เนื่องจากคุณสมบัติทางด้านเสียงของมัน | คุณสมบัติทางเสียง ความยืดหยุ่น |
| อุตสาหกรรมทางทะเล | ทองเหลืองถูกนำมาใช้ในชิ้นส่วนทางทะเล เช่น ใบพัด บูช และข้อต่อต่างๆ เนื่องจากทนต่อการกัดกร่อนจากน้ำทะเลได้ดี | ทนต่อการกัดกร่อนมีความแข็งแรง |
| อุตสาหกรรมและไฮดรอลิก | ทองเหลืองถูกนำมาใช้ในการผลิตข้อต่อและวาล์วไฮดรอลิก เนื่องจากมีความทนทานและสามารถขึ้นรูปได้ง่ายในสภาพแวดล้อมที่มีแรงดันสูง | ทนทาน ขึ้นรูปได้ง่าย |
| ชิ้นส่วนอุปกรณ์อิเล็กทรอนิกส์ | ทองเหลืองถูกนำมาใช้ในตัวเชื่อมต่อ สวิตช์ และขั้วต่อในอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค เนื่องจากมีคุณสมบัติการนำไฟฟ้าที่ดีเยี่ยม | การนำไฟฟ้า, ความสามารถในการขึ้นรูป |
| อุตสาหกรรมพลังงาน | ทองเหลืองถูกนำมาใช้ในระบบพลังงาน เช่น ชิ้นส่วนสำหรับการส่งและกระจายพลังงาน เนื่องจากมีความแข็งแรงและนำไฟฟ้าได้ดี | ความแข็งแรง การนำไฟฟ้า ความทนทาน |
| เครื่องประดับและแฟชั่น | ทองเหลืองถูกนำมาใช้ในเครื่องประดับและเครื่องประดับแฟชั่นเนื่องจากมีคุณค่าทางด้านความสวยงามและขึ้นรูปได้ง่าย | ความสวยงาม ความสามารถในการขึ้นรูป |
คำถามที่พบบ่อย
เป็นทองเหลือง Gอู๊ด Fหรือการใช้เครื่องจักร?
ใช่แล้ว ทองเหลืองเป็นวัสดุที่ยอดเยี่ยมสำหรับการขึ้นรูปด้วยเครื่องจักร เนื่องจากมีคุณสมบัติในการขึ้นรูปสูง แรงเสียดทานต่ำ และตัดง่าย ด้วยค่าการขึ้นรูปที่ 100 (โดยใช้ทองเหลือง C360 เป็นมาตรฐาน) ทองเหลืองช่วยให้การกำจัดวัสดุทำได้รวดเร็วและสึกหรอของเครื่องมือน้อยที่สุด ความยืดหยุ่น ความต้านทานการกัดกร่อน และความสามารถในการขึ้นรูปเป็นรูปทรงที่ซับซ้อน ทำให้เหมาะอย่างยิ่งสำหรับการขึ้นรูปด้วยเครื่อง CNC โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่ต้องการความแม่นยำสูงและการออกแบบที่ซับซ้อนในอุตสาหกรรมต่างๆ เช่น อิเล็กทรอนิกส์ ยานยนต์ และระบบประปา
อะไร Is The Mปวด Tความอดทน Fหรือทองเหลือง?
โดยทั่วไปแล้ว ค่าความคลาดเคลื่อนในการกลึงชิ้นส่วนทองเหลืองจะอยู่ระหว่าง ±0.001 นิ้ว (0.025 มม.) ถึง ±0.005 นิ้ว (0.127 มม.) ขึ้นอยู่กับความซับซ้อนและการใช้งาน สำหรับการใช้งานที่ต้องการความแม่นยำสูง เช่น ขั้วต่อไฟฟ้าหรือชิ้นส่วนอากาศยาน สามารถควบคุมค่าความคลาดเคลื่อนให้แคบลงได้ถึง ±0.0005 นิ้ว (0.0127 มม.) ค่าความคลาดเคลื่อนขึ้นอยู่กับปัจจัยต่างๆ เช่น โลหะผสมทองเหลืองที่ใช้ วิธีการกลึง สภาพของเครื่องมือ และรูปทรงของชิ้นส่วน การตรวจสอบคุณภาพอย่างสม่ำเสมอและการปรับพารามิเตอร์การกลึงให้เหมาะสมจะช่วยให้มั่นใจได้ว่าชิ้นส่วนทองเหลืองมีค่าความคลาดเคลื่อนที่ดีที่สุดเท่าที่จะเป็นไปได้
ทำไม Is BRass Mแร่ Mบรรเทาได้ Tเขา Bรอนเซ่?
ทองเหลืองมีความอ่อนตัวกว่าทองสัมฤทธิ์เป็นหลักเนื่องจากองค์ประกอบของมัน ทองเหลืองประกอบด้วยทองแดงและสังกะสี โดยปริมาณสังกะสีทำให้โลหะผสมอ่อนตัวลงและขึ้นรูปได้ง่ายขึ้น ทำให้ทองเหลืองสามารถขึ้นรูปได้ง่ายโดยไม่แตก ในทางกลับกัน ทองสัมฤทธิ์เป็นโลหะผสมของทองแดงและดีบุก โดยปริมาณดีบุกช่วยเพิ่มความแข็งและความแข็งแรง ซึ่งส่งผลให้ความอ่อนตัวลดลง ดังนั้น ทองเหลืองจึงเหมาะสำหรับงานที่ต้องการรูปทรงที่ซับซ้อน ในขณะที่ทองสัมฤทธิ์ดีกว่าในด้านความแข็งแรงและความทนทาน
ทำไม Is BRass Hอาร์เดอร์ Tเขา Eอื่นๆ Of Its Cส่วนประกอบ?
ทองเหลืองมีความแข็งกว่าส่วนประกอบแต่ละอย่าง คือ ทองแดงและสังกะสี เนื่องจากกระบวนการผสมโลหะที่สร้างสารละลายแข็งซึ่งช่วยเสริมความแข็งแรงให้กับวัสดุ ปริมาณสังกะสีในทองเหลืองก่อให้เกิดโครงสร้างผลึกที่ช่วยเพิ่มความแข็งโดยรวมเมื่อเทียบกับทองแดงบริสุทธิ์ นอกจากนี้ การมีอยู่ของสังกะสีช่วยลดความอ่อนตัวของทองแดง ทำให้โลหะผสมมีความแข็งและทนต่อการเสียรูปมากขึ้น ความแข็งของทองเหลืองยังสามารถได้รับอิทธิพลจากอัตราส่วนเฉพาะของทองแดงต่อสังกะสี โดยทั่วไปแล้วปริมาณสังกะสีที่สูงขึ้นจะเพิ่มความแข็งในขณะที่ลดความยืดหยุ่นลงเล็กน้อย
อะไร Are Sโอม TIPS For Mปวด BRass Cส่วนประกอบ?
ในการกลึงชิ้นส่วนทองเหลือง สิ่งสำคัญคือต้องใช้เครื่องมือคาร์ไบด์ที่คมเพื่อเพิ่มความทนทานและผิวงานที่ดีขึ้น รักษาความเร็วในการตัดที่เหมาะสม โดยทั่วไปจะอยู่ระหว่าง 80 ถึง 150 SFM (ฟุตต่อนาที) ขึ้นอยู่กับโลหะผสมของทองเหลือง ใช้ความเร็วในการป้อนปานกลางเพื่อหลีกเลี่ยงการสึกหรอของเครื่องมือและข้อบกพร่องของพื้นผิว ใช้การระบายความร้อนที่เหมาะสม เช่น อากาศหรือน้ำมันหล่อเย็น เพื่อควบคุมการเกิดความร้อนและลดการบิดเบี้ยวของวัสดุ ตรวจสอบสภาพของเครื่องมืออย่างสม่ำเสมอและปรับพารามิเตอร์การกลึงเพื่อรักษาคุณภาพและประสิทธิภาพของชิ้นงาน
สรุป
การขึ้นรูปชิ้นงานทองเหลืองด้วยเครื่อง CNC มีข้อดีหลายประการ เช่น ขึ้นรูปง่าย ทนทานต่อการกัดกร่อน และมีรูปลักษณ์ที่สวยงาม ทำให้เหมาะสำหรับอุตสาหกรรมต่างๆ ด้วยการทำความเข้าใจคุณสมบัติของทองเหลืองและการเลือกโลหะผสม เครื่องมือ และการตกแต่งที่เหมาะสม คุณสามารถมั่นใจได้ว่าจะได้ผลลัพธ์ที่มีคุณภาพสูง ไม่ว่าจะเป็นในอุตสาหกรรมยานยนต์ การบินและอวกาศ หรือการตกแต่ง การขึ้นรูปด้วยเครื่อง CNC ก็เป็นโซลูชันที่เชื่อถือได้และคุ้มค่าสำหรับชิ้นส่วนที่มีความแม่นยำสูง ปรับพารามิเตอร์การขึ้นรูปให้เหมาะสมและปฏิบัติตามแนวทางปฏิบัติที่ดีที่สุดเพื่อให้ได้ประสิทธิภาพ ความทนทาน และความแม่นยำ พร้อมที่จะเพิ่มขีดความสามารถในการขึ้นรูปทองเหลืองของคุณให้สูงสุดแล้วหรือยัง? มาพูดคุยกันว่าเราจะช่วยคุณได้อย่างไร!















