
Stämpling är en allmänt använd tillverkningsprocess för att producera metalldelar effektivt och i stor skala. Att förstå vad stämpling är hjälper ingenjörer och köpare att avgöra när det är rätt val med tanke på kostnad, precision och produktionsvolym. Genom att använda formar och kontrollerad kraft kan stämpling skära, böja och forma plåt med hög repeterbarhet och minimalt spill.
I den här guiden förklarar jag hur stämpling fungerar, vilka material som vanligtvis används och när stämpling är den mest effektiva tillverkningslösningen.
Vad är stämpling?
Stämpling är en tillverkningsprocess som används för att forma metalldelar genom att applicera kontrollerad kraft med hjälp av formar och pressar. Ur ett tekniskt perspektiv är prägling utformad för hastighet, konsekvens och skalbarhet i massproduktion.
Stämpling, även känt som metallstämpning eller pressformning, är en metallformningsprocess där plåt formas genom att tvingas in i en form med hjälp av mekaniska, hydrauliska eller servopressar. Till skillnad från CNC-bearbetning, som avlägsnar material, förlitar sig stämpling på plastisk deformation, vilket gör att delar kan formas snabbt med minimalt materialspill.
I praktisk tillverkning används vanligtvis plåtar mellan 0.3 mm och 6 mm tjocka, inklusive kolstål, rostfritt stål, aluminium, koppar och mässing. Beroende på verktygsdesignen kan en enda stansningsoperation innefatta stansning, håltagning, bockning, prägling eller grunddragning, ofta kombinerat i en progressiv form.
Enligt min erfarenhet blir stansning särskilt värdefullt när produktionsvolymen är hög. När verktygen är färdigställda kan pressar producera hundratals delar per minut, vilket ger extremt konsekventa dimensioner över stora serier. Denna nivå av repeterbarhet är svår att uppnå med skärbaserade processer till samma kostnad.
Jag ser ofta prägling användas efter att en design har validerats genom CNC-bearbetning eller laserskärning. När geometri och toleranser har bekräftats kan tillverkare minska enhetskostnaden dramatiskt genom att byta till prägling samtidigt som produktionsstabiliteten förbättras. Det är därför prägling används i stor utsträckning inom bilkomponenter, elektriska terminaler, apparathöljen och industriella fästen.
Vad är metallstämpning?
Metallstämpning är en tillverkningsprocess som formar plåtdelar med hjälp av formar och pressar. Ur ett tekniskt perspektiv är den utformad för hastighet, konsekvens och kostnadseffektivitet vid högvolymproduktion.
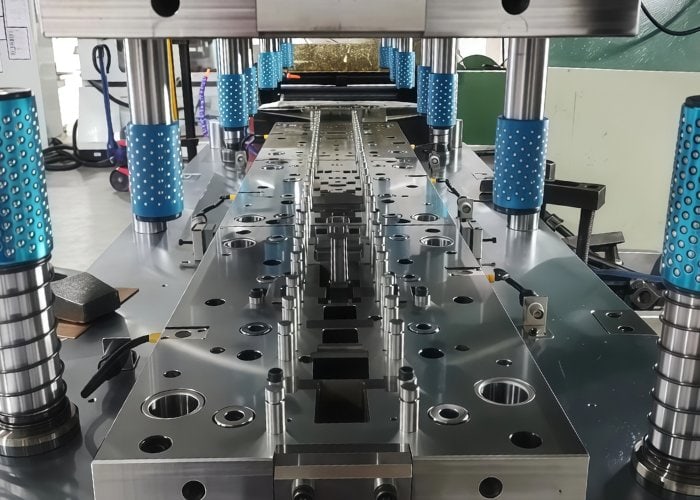
Metallstämpning , även känt som metallpressning, är en plåtformningsprocess som formar metall genom att applicera kontrollerad kraft snarare än att ta bort material. Processen bygger på plastisk deformation, vilket gör att platta metallplåtar kan omvandlas till funktionella delar med minimalt spill.
I praktisk tillverkning används metallprägling vanligtvis i material som kolstål, rostfritt stål, aluminium, koppar och mässing, vanligtvis i tjocklekar från 0.3 mm till 6 mm. Beroende på formkonstruktionen kan prägling utföra flera operationer – inklusive stansning, håltagning, bockning, prägling och grunddragning – ofta inom en enda presscykel.
Enligt min erfarenhet blir metallprägling särskilt värdefullt när en produktdesign är stabil och efterfrågan är förutsägbar. Efter att verktygstillverkningen är klar kan pressar producera hundratals delar per minut, vilket ger utmärkt dimensionell konsistens över stora produktionsserier. Detta gör prägling till en föredragen lösning för bilkomponenter, elektriska terminaler, apparathöljen och industriella fästen.
Prägling är dock inte avsett för snabba designförändringar eller produktion i låg volym. Dess styrka ligger i repeterbar, långsiktig tillverkning, där verktygsinvesteringar kan amorteras över stora kvantiteter för att uppnå mycket låg enhetskostnad.
Vad är stämplingsprocessen? Steg-för-steg-översikt
Stansningsprocessen följer en strukturerad sekvens som omvandlar plan plåt till färdiga delar med hög hastighet. Att förstå varje steg hjälper ingenjörer att utvärdera genomförbarhet, kostnadseffektivitet och produktionsskalbarhet.
Steg 1: Materialval och förberedelse
Präglingsprocessen börjar med att välja lämpligt plåtmaterial, vanligtvis kolstål, rostfritt stål, aluminium, koppar eller mässing. Tjockleken varierar vanligtvis från 0.3 mm till 6 mm, beroende på delens hållfasthet och formgränser. Plåtar kan levereras som rullar eller ämnen och är ofta försmorda för att minska friktion och verktygsslitage.
Steg 2: Mata in materialet i pressen
Plåten matas in i presspressen antingen manuellt (för små volymer) eller automatiskt med hjälp av spolmatare och riktare. Vid stor volymproduktion säkerställer automatiserad matning exakt positionering och stöder cykelhastigheter över 100 slag per minut.
Steg 3: Stansnings- och formningsoperationer
När pressen är placerad applicerar den kraft genom en stans, vilket driver materialet in i formhålan. I detta skede kan flera operationer ske, inklusive:
- blanking(skär ut den yttre formen)
- Piercing(skapar hål)
- Böjning(formar vinklar eller flänsar)
- Prägling (lägga till funktioner eller markeringar)
- Grund ritning(lägger till djup)
I progressiva matriser sker dessa åtgärder över flera stationer under en enda presscykel.
Steg 4: Utkastning och delseparation
Efter formning matas den stansade delen ut ur formen, medan restmaterial separeras automatiskt. I progressiva system matas de färdiga delarna ut kontinuerligt allt eftersom bandet matas fram med varje slag.
Steg 5: Sekundär bearbetning och inspektion
Beroende på tillämpningskrav kan stansade delar genomgå gradning, ytbehandling, värmebehandling eller plätering. Dimensionsinspektion och kvalitetskontroller säkerställer konsekvens, särskilt för komponenter med snäva toleranser eller säkerhetskritiska komponenter.
Min erfarenhet är att när detta arbetsflöde väl stabiliserats, ger stansning oöverträffad repeterbarhet. Jag ser ofta kunder övergå till denna process efter CNC-prototypframställning, vilket uppnår både kostnadsminskningar och produktionssäkerhet i stor skala.
Vad är en stämpelpress och hur fungerar den?
En stanspress är den centrala maskinen som driver metallstansningsprocessen genom att applicera kontrollerad kraft för att forma plåt. Att förstå hur en stanspress fungerar hjälper ingenjörer att välja rätt presstyp, tonnage och hastighet för produktionen.
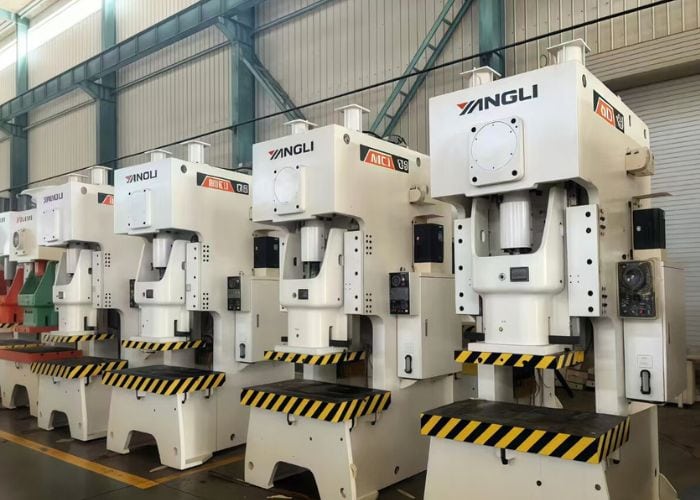
En stanspress är ett mekaniskt system som är utformat för att leverera exakt kraft, hastighet och slaglängdskontroll för att forma plåt med hjälp av formar. I grund och botten omvandlar pressen energi till vertikal rörelse, vilket driver en stans in i en form för att plastiskt deformera metall.
I praktisk tillverkning består en stanspress av flera viktiga komponenter:
- Ram– Ger strukturell styvhet och absorberar formningslaster
- Ram (Slide)– Rör sig vertikalt för att applicera kraft
- die set– Innehåller stans- och matrishåligheten
- Drive System– Mekanisk, hydraulisk eller servobaserad
- Styrsystem– Reglerar slaglängd, hastighet och kraft
Stämplingspressar klassificeras vanligtvis i mekaniska pressar, hydrauliska pressar och servopressar. Mekaniska pressar utmärker sig i höghastighetsproduktion och arbetar ofta med 100–600 slag per minut, vilket gör dem idealiska för progressiva formar. Hydrauliska pressar ger justerbar kraft genom hela slaget och är att föredra för djupdragning eller komplex formning. Servopressar erbjuder programmerbara rörelseprofiler som kombinerar flexibilitet med precision för avancerade applikationer.
Vanliga typer av metallstämplingsprocesser
Metallprägling omfattar flera formnings- och skärprocesser, som var och en är anpassad till specifika geometrier, material och produktionsmål. Att förstå dessa vanliga präglingstyper hjälper ingenjörer att välja den mest effektiva och kostnadseffektiva tillverkningsmetoden.
blanking
Blankning är processen att skära en plan form från plåt, där den utskurna delen blir den sista delen. Det är ofta den första operationen vid stansning och används ofta för fästen, brickor och plattor. Enligt min erfarenhet erbjuder stansning hög dimensionell konsistens och stöder extremt snabba cykeltider i progressiva formar.
Piercing
Håltagning skapar hål eller springor i plåt med hjälp av en stans och matris. Till skillnad från borrning producerar håltagning rena hål med hög hastighet utan att generera flisor. Jag ser ofta håltagning användas för elektriska anslutningar och monteringsfunktioner, särskilt när det krävs ett snävt avstånd mellan hål och kant.
Böjning
Bockning formar vinklar, flänsar eller kanaler genom att plastiskt deformera metallen längs en rak axel. Denna process är avgörande för strukturell hållfasthet och monteringspassning. I produktion integreras bockning ofta med stansning och håltagning för att minimera sekundära operationer.
Prägling
Prägling ger upphöjda eller försänkta detaljer, såsom logotyper, ribbor eller identifieringsmärken. Ur funktionell synvinkel förbättrar prägling styvheten utan att öka materialtjockleken. Jag rekommenderar ofta prägling när delar kräver förstärkning eller spårbarhet.
Ritning (grund ritning)
Dragning omvandlar plan plåt till grunda, skålliknande former genom att dra in material i en formkavitet. Denna process är vanlig i höljen, lock och kapslingar. Medan djupare dragningar kräver noggrann materialkontroll är grunddragning mycket effektivt vid stansningsbaserad produktion.
Progressiv stämpling
Progressiv stansning kombinerar flera operationer – stansning, håltagning, bockning och formning – i en enda matrisuppsättning. Med varje pressslag går materialet vidare till nästa station. I mina projekt är progressiva matriser ryggraden i högvolymsproduktion och uppnår hundratals färdiga delar per minut med utmärkt repeterbarhet.
Vilka material används vanligtvis vid metallstämpling?
Materialval spelar en avgörande roll för metallstansnings prestanda, kostnad och komponenternas tillförlitlighet. Ur ett tekniskt perspektiv balanserar rätt material formbarhet, hållfasthet, korrosionsbeständighet och produktionseffektivitet.
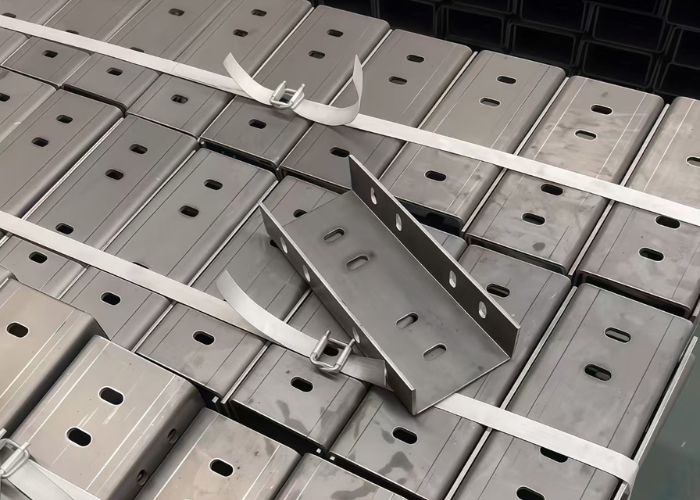
Kolstål
Kolstål är det mest använda stansmaterialet på grund av dess utmärkta formbarhet, hållfasthet och kostnadseffektivitet . Kolstål med låg kolhalt är lätta att forma och lämpliga för konsoler, paneler och konstruktionskomponenter. I mina projekt väljs ofta kolstål när hållfasthet krävs utan orimliga materialkostnader.
Rostfritt stål
Rostfritt stål erbjuder överlägsen korrosionsbeständighet och hållbarhet , vilket gör det idealiskt för medicintekniska produkter, livsmedelsutrustning och utomhusapplikationer. Även om det är svårare att forma än kolstål, fungerar det bra vid stansning när formdesign och smörjning är optimerade. Jag rekommenderar ofta rostfritt stål när långsiktig miljöbeständighet är avgörande.
Aluminiumlegeringar
Aluminium värderas för sina lätta egenskaper och korrosionsbeständighet . Det stansar bra vid tunnare tykkelser och används ofta i fordons-, elektronik- och flygrelaterade komponenter. Enligt min erfarenhet minskar aluminiumstansning avsevärt delarnas vikt samtidigt som det bibehåller tillräcklig styrka för kapslingar och fästen.
Koppar och kopparlegeringar (mässing, brons)
Koppar och dess legeringar används ofta för elektrisk och termisk ledningsförmåga . Mässing och brons erbjuder förbättrad hållfasthet och slitstyrka jämfört med ren koppar. Jag ser ofta dessa material användas i elektriska terminaler, kontakter och kontaktkomponenter där ledningsförmåga och precision är avgörande.
Höghållfasta och speciallegeringar
För krävande tillämpningar kan höghållfasta stål och speciallegeringar användas. Dessa material ger förbättrad utmattningsbeständighet men kräver exakt processkontroll. I sådana fall påverkar materialvalet direkt formens livslängd och pressens tonnagekrav.
Ur tillverkningssynpunkt faller de flesta stansade delar inom ett tjockleksintervall på 0.3 mm–6 mm , där formningseffektivitet och dimensionell konsistens är optimala.
Vad är stansad metall? Typiska delar och tillämpningar
Stämplad metall avser plåtdelar som formas genom stansningsprocesser med hjälp av formar och pressar. Ur ett tekniskt perspektiv definieras stämplad metall av dess repeterbarhet, kostnadseffektivitet och lämplighet för högvolymsproduktion.
Strukturella fästen och monteringsplattor
Stansade fästen är bland de vanligaste stansade metalldelarna. De används ofta i bilramar, industriell utrustning och apparater för att ge strukturellt stöd och exakta monteringsgränssnitt. I mina projekt ersätter dessa delar ofta maskinbearbetade komponenter när produktionsvolymen överstiger 10 000 enheter, vilket minskar enhetskostnaden avsevärt.
Elektriska terminaler och kontakter
Stämplad metall är avgörande i elektriska och elektroniska tillämpningar, särskilt för terminaler, kontakter och jordningskomponenter. Stämplade delar i koppar och mässing ger utmärkt ledningsförmåga samtidigt som de bibehåller snäva dimensionstoleranser. Jag ser ofta progressiv stansning användas för att producera tusentals identiska terminaler per timme.
Kapslingar, skydd och skydd
Många stansade metalldelar fungerar som höljen, skydd eller elektromagnetiska skärmar. Dessa komponenter drar nytta av stansningens förmåga att bilda tunna väggar och konsekventa geometrier. Inom konsumentelektronik och industriella styrsystem hjälper stansade höljen till att minska vikten och förbättra monteringseffektiviteten.
Klämmor, fjädrar och hållare
Stämplade klämmor och fjäderelement används ofta för fastsättning, positionering och vibrationskontroll. Ur ett tekniskt perspektiv gör prägling att dessa delar bibehåller elastiska egenskaper samtidigt som de uppnår exakta former. Jag stöter ofta på dessa delar i bilinredningar och mekaniska sammansättningar.
Paneler och förstärkningskomponenter
Stora stansade paneler och förstärkningsdelar är vanliga inom fordons- och vitvarutillverkning. Präglade detaljer läggs ofta till för att öka styvheten utan att öka materialtjockleken, vilket förbättrar förhållandet mellan styrka och vikt.
Sammantaget är stansade metalldelar mest effektiva när designen är stabil och produktionsvolymerna är höga, vilket gör dem idealiska för industrier som fordonsindustrin, elektronik, apparater och industriell utrustning.
Viktiga designöverväganden för metallstämpning
Framgångsrik metallprägling beror lika mycket på design som på verktyg. Ur ett tekniskt perspektiv minskar korrekt designhänsyn verktygsrisken, förbättrar delkvaliteten och sänker produktionskostnaden avsevärt.
Materialval och tjocklek
Materialval påverkar direkt formbarhet, formens livslängd och pressens tonnage. I de flesta projekt jag hanterar ligger den optimala tjockleken mellan 0.3 mm och 6 mm. Mjukare material (lågkolstål, aluminium) möjliggör snävare radier, medan rostfritt stål kräver mer konservativ design för att undvika sprickbildning.
Böjningsradie och kantavstånd
Skarpa böjar ökar spänningskoncentrationen och risken för sönderrivning. En vanlig regel jag tillämpar är en minsta inre böjningsradie ≥ materialtjocklek för de flesta metaller. Hål och detaljer bör placeras minst 1–1.5 gånger materialtjockleken från böjlinjer och kanter för att bibehålla dimensionsstabilitet.
Toleranser och repeterbarhet
Stansning utmärker sig genom repeterbarhet, inte ultrasnäva engångstoleranser. Jag brukar råda kunder att designa med funktionella toleranser, vilket gör att processen kan fungera effektivt över stora serier. Alltför snäva toleranser ökar ofta verktygens komplexitet utan funktionell fördel.
Delgeometri och funktionskomplexitet
Stämplade delar presterar bäst med 2D- eller grund 3D-geometri. Djupa dragningar, underskärningar eller abrupta tjockleksövergångar ökar verktygskostnaden och risken för defekter. När komplexiteten ökar rekommenderar jag ofta att dela upp funktioner eller kombinera stämpling med sekundära operationer.
Kornriktning och materialflöde
Plåtens fibrerriktning påverkar böjhållfasthet och utmattningsprestanda. I säkerhetskritiska delar granskar jag alltid fibrernas orientering i förhållande till böjningslinjerna för att minska sprickbildning och förbättra konsistensen.
Verktygs- och produktionsvolymjustering
Designbeslut måste anpassas till förväntad volym. För produktion över 10 000–20 000 enheter är det klokt att investera i progressiva formar. För lägre volymer eller design under utveckling minskar enklare verktyg eller CNC-prototyper risken.
Fördelar och begränsningar med stämpling i tillverkningen
Metallprägling erbjuder oöverträffad effektivitet för högvolymsproduktion, men det är inte en universell lösning. Ur ett ingenjörsperspektiv är det avgörande att förstå både dess fördelar och begränsningar för att välja rätt tillverkningsprocess i rätt skede.
Fördelar med metallstämpling
Enligt min erfarenhet är den största fördelen med stansning skalbarheten. När verktygstillverkningen är klar kan stansningen producera tiotusentals till miljontals identiska delar med minimal variation. I progressiva formsystem kan cykeltiderna nå 100–600 slag per minut, vilket dramatiskt minskar enhetskostnaden.
En annan viktig fördel är kostnadseffektivitet i stor skala. Även om verktygsinvesteringarna är höga, sjunker kostnaden per detalj ofta med 50–80 % jämfört med CNC-bearbetning när volymen överstiger 10 000–20 000 enheter. Detta gör prägling idealiskt för långsiktiga produktionsprogram.
Prägling ger också utmärkt repeterbarhet och konsistens. Eftersom formningsprocessen styrs av härdade stålformar är dimensionsvariationen mellan batcher extremt låg. Jag ser ofta denna fördel utnyttjad i fordonsfästen, elektriska terminaler och apparathöljen där utbytbarhet är avgörande.
Dessutom är prägling väl lämpad för tunna plåtar som kolstål, rostfritt stål, aluminium, koppar och mässing. Processen bevarar materialets kontinuitet, vilket kan resultera i bättre utmattningsprestanda jämfört med svetsade eller maskinbearbetade enheter.
Begränsningar av metallstämpling
Trots sina styrkor har prägling tydliga begränsningar. De viktigaste är höga initiala verktygskostnader och långa ledtider. Komplexa formar kan ta 4–8 veckor eller mer att designa, tillverka och validera, vilket gör prägling olämplig för brådskande projekt.
Stansning saknar också designflexibilitet. Varje större designändring kräver vanligtvis modifiering av formen eller fullständig omverktygning, vilket kan vara kostsamt och tidskrävande. I projekt med frekventa revisioner rekommenderar jag vanligtvis CNC-bearbetning eller laserskärning tills designen stabiliseras.
Geometrisk komplexitet är en annan begränsning. Stämpling fungerar bäst för 2D- eller grunda 3D-former. Djupa håligheter, underskärningar eller tjocka tvärsnitt överskrider ofta praktiska stansningsgränser och kräver alternativa processer.
Slutligen är stansning sällan ekonomiskt lönsamt för lågvolymsproduktion. För små serier kan verktygskostnaden inte motiveras, oavsett effektiviteten per detalj.
När ska man använda stämpling istället för andra processer?
Metallprägling bör övervägas när delgeometrin är stabil, produktionsvolymen är hög och enhetskostnaden måste kontrolleras noggrant. Ur ett tekniskt perspektiv blir prägling det mest effektiva alternativet när en design går från validering till massproduktion.
Enligt min erfarenhet överträffar prägling avsevärt andra tillverkningsprocesser när den årliga produktionen överstiger 10 000–20 000 enheter. I denna skala amorteras den initiala verktygskostnaden snabbt, vilket minskar enhetskostnaden med 50–80 % jämfört med CNC-bearbetning för jämförbara plåtdelar.
Stansning är särskilt effektivt när delar tillverkas av tunn plåt, vanligtvis stål, rostfritt stål, aluminium, koppar eller mässing, med tjocklekar från 0.3 mm till 6 mm. Formningsprincipen bygger på kontrollerad plastisk deformation snarare än materialavlägsnande, vilket möjliggör extremt snabba cykeltider – ofta hundratals delar per minut i progressiva formsystem.
Jag rekommenderar ofta stämpling när:
- Delens design är dimensionsstabil och kommer sannolikt inte att ändras
- Geometrin är mestadels 2D eller ytlig 3D
- Toleranserna är repeterbara snarare än ultrasnäva
- Kosmetisk konsistens är viktig i stora partier
I verkliga projekt ser jag ofta kunder prototyper av fästen eller kapslingar med hjälp av CNC-bearbetning eller laserskärning. När designen är färdigställd och efterfrågan ökar, minskar övergången till stansning kostnaderna avsevärt samtidigt som enhetligheten förbättras. Denna övergång är vanlig inom fordonskomponenter, elektriska terminaler, apparatkapslingar och industriella monteringsdelar.
Stansning är dock inte idealiskt för små volymer, mycket komplexa eller ofta reviderade konstruktioner. I dessa fall är CNC-bearbetning eller laserskärning fortfarande det bättre valet tills produktionen stabiliseras.
Branscher som vanligtvis använder metallstämpling
Metallprägling används mest inom industrier som kräver skalbar produktion, jämn delkvalitet och kontrollerad enhetskostnad. Ur ett tekniskt perspektiv blir prägling den föredragna lösningen när en produktdesign har validerats och produktionsvolymen ökar.
Enligt min erfarenhet är bilindustrin fortfarande den största konsumenten av metallprägling och representerar ungefär 35–40 % av den globala efterfrågan på präglad metall. Fordonsstrukturer är starkt beroende av präglade fästen, förstärkningsplattor, karosspaneler och monteringskomponenter eftersom prägling ger enhetlig hållfasthet, förutsägbara toleranser och kompatibilitet med automatiserade monteringslinjer. När verktygen väl är etablerade kan miljontals identiska delar produceras med minimal variation.
Elektronik- och elindustrin är en annan stor användare, särskilt för terminaler, skärmkåpor, kontaktfjädrar och precisionsramar. Jag ser ofta koppar, mässing och tunn stål stansat med höga hastigheter för att stödja kompakta konstruktioner och hög elektrisk ledningsförmåga. Jämfört med CNC-bearbetning möjliggör stansning tunnare väggar och snävare stigningsavstånd till betydligt lägre enhetskostnad för stora volymer.
Inom industriell utrustning och maskiner används metallprägling i stor utsträckning för konstruktionsfästen, höljen, motorkomponenter och fästplattor. Dessa industrier värdesätter prägling för dess repeterbarhet och mekaniska tillförlitlighet, särskilt i långsiktiga produktionsprogram. Jag arbetar ofta med kunder som prototypframställer sådana delar med CNC-bearbetning och sedan övergår till prägling när den årliga efterfrågan överstiger 10 000–20 000 enheter.
Även vitvaru- , VVS- och energisektorerna är beroende av prägling för paneler, ramar, klämmor och monteringssystem. I dessa tillämpningar stöder präglingen både strukturell integritet och kostnadseffektivitet samtidigt som den säkerställer att delar förblir utbytbara mellan produktgenerationer.
Stansning kontra CNC-bearbetning: Vilket är rätt för ditt projekt?
När man väljer mellan stansning och CNC-bearbetning beror beslutet främst på produktionsvolym, kostnad och designflexibilitet. Enligt min erfarenhet är stansning bäst för högvolym, stabila konstruktioner med låg enhetskostnad, medan CNC-bearbetning är idealisk för prototyper, komplexa geometrier och låga till medelstora volymer. Tabellen nedan belyser de viktigaste skillnaderna för att hjälpa ingenjörer och köpare att välja rätt process för sina tillverkningsbehov.
| Jämförelsefaktor | stämpling | CNC-bearbetning |
| Tillverkningsprincip | Formar plåt med hjälp av formar och presskraft | Avlägsnar material med skärverktyg |
| Bästa produktionsvolym | Hög volym (10 000+ delar) | Låg till medelhög volym (1–5 000 delar) |
| Verktygskostnad | Hög initial kostnad för formgjutning | Låg verktygskostnad |
| Enhetskostnad | Mycket låg efter verktygsavskrivningar | Högre per del |
| Design flexibilitet | Låg när verktyget är fixat | Mycket hög, lätt att modifiera |
| lead Time | Lång uppställning, snabb produktion | Snabb installation, långsammare cykel per del |
| Materialtjockleksområde | Tunn plåt (vanligtvis ≤6 mm) | Brett utbud, inklusive tjocka block |
| Geometrisk komplexitet | Bäst för 2D- eller ytliga 3D-former | Idealisk för komplexa 3D-geometrier |
| Dimensionell noggrannhet | Hög konsistens över stora batcher | Hög precision per enskild del |
| Ytfinish | Beror på verktyg och efterbehandling | Utmärkta, kontrollerbara ytor |
| Typiska användningsområden | Fästen, kapslingar, klämmor, paneler | Prototyper, höljen, precisionskomponenter |
| Kostnad för designändring | Mycket hög (omdesign av verktyg) | Låg (programmodifiering) |
| Idealisk användningsfall | Stabil design, massproduktion | Prototypframställning, specialtillverkning, delar i låg volym |
Vanliga frågor
Vad används stansad metall vanligtvis till?
Präglad metall används ofta för fästen, kapslingar, kontakter, klämmor och strukturella komponenter. Jag ser ofta präglade delar tillämpade i fordonsindustrin, konsumentelektronik och industriell utrustning. Dessa delar kräver ofta en konsekvent geometri och höga produktionsvolymer. I många fall stöder prägling efterföljande processer som svetsning, beläggning eller montering utan ytterligare bearbetning.
Vad används en stämplingspress till?
En stanspress används för att generera den kraft som krävs för att forma metall under stansningsoperationer. Enligt min erfarenhet är mekaniska pressar att föredra för höghastighetsproduktion, medan hydrauliska pressar erbjuder bättre kontroll för djupdragning. Presskapaciteten kan variera från under 20 ton till över 1 000 ton, beroende på materialtjocklek, delgeometri och erforderlig formkraft.
Vad är konceptet med stämpling?
Konceptet med stansning bygger på att använda kontrollerad kraft och precisionsverktyg för att forma plåt till definierade geometrier. Enligt min erfarenhet förlitar sig stansning på stansar och formar för att utföra skär-, bocknings- eller formningsoperationer i ett enda eller upprepat pressslag. Detta koncept gör det möjligt för tillverkare att uppnå dimensionell konsistens över tusentals eller miljontals delar. Genom att standardisera formningsprocessen minimerar stansning variationer, minskar materialspill och säkerställer förutsägbar mekanisk prestanda i massproduktion.
Varför krävs stämpling?
Prägling krävs när högvolymsproduktion, kostnadseffektivitet och repeterbarhet är avgörande. Ur mitt perspektiv gör prägling det möjligt för tillverkare att minska enhetskostnaden med mer än 50 % jämfört med bearbetning när verktygen är avskrivna. Det möjliggör också snabbare cykeltider, och producerar ofta en färdig detalj per pressslag på mindre än en sekund. För industrier som fordonsindustrin och elektronikindustrin är prägling avgörande för att möta efterfrågan samtidigt som man bibehåller jämn kvalitet och snäva toleranser.
Slutsats
Metallprägling passar bäst för högvolymproduktion av plåtdelar där designstabilitet, kostnadseffektivitet och repeterbarhet är avgörande. Genom att förstå hur prägling fungerar, dess material- och designkrav, och när det överträffar andra tillverkningsprocesser, kan ingenjörer fatta välgrundade beslut tidigt i produktens livscykel.
På TiRapid stödjer vi metallstämplingsprojekt med en ingenjörsmässigt prioriterad metod – från designutvärdering och materialval till verktygsutveckling och stabil massproduktion – vilket hjälper kunder att övergå från prototypframställning till skalbar tillverkning med förtroende.
















