
Att välja rätt bearbetningsprocess är avgörande för precision och kostnadsbesparingar. Men med så många alternativ, var ska man börja? Den här ultimata guiden bryter ner 35 viktiga bearbetningsoperationer för tillverkare. Redo att optimera ditt nästa projekt? Nu kör vi!
Vad är bearbetning?
C NC-bearbetning (Computer Numerical Control Machining) fungerar genom att styra skärverktygens rörelse genom datorprogrammering för att avlägsna överflödigt material från arbetsstycket och forma önskad form. Denna process möjliggör extremt hög precision i detaljdimensioner, vilket uppfyller behoven hos olika industrier.
CNC-bearbetning omfattar olika typer, såsom fräsning, svarvning, borrning och slipning, var och en med specifika tillämpningar.
- FräsningAvlägsnar material med roterande verktyg, idealiskt för bearbetning av komplexa geometrier.
- VridaAnvänds för bearbetning av cylindriska delar, vanligtvis vid tillverkning av axlar och hylsor.
- BorrningAnvänder roterande borrkronor för att skapa hål, en vanlig process vid tillverkning av metalldelar.
Inom bilindustrin används CNC-bearbetning för att producera motorkomponenter, hjul och bromssystem. Inom flyg- och rymdindustrin används det för tillverkning av flygplansdelar, medan CNC-bearbetning inom medicin är avgörande för att producera högprecisionsmedicintekniska produkter som proteser och kirurgiska verktyg.
CNC-bearbetning ökar inte bara produktionseffektiviteten utan förbättrar också detaljernas noggrannhet avsevärt, vilket minskar mänskliga fel. Med framväxten av nya material och tekniker kommer CNC-bearbetning att fortsätta driva utvecklingen av intelligent och automatiserad tillverkning i framtiden.
35 typer av bearbetningsoperationer förklarade
Upptäck 35 viktiga bearbetningsoperationer som driver modern tillverkning. Från konventionell fräsning till avancerad gnistgnist, vi bryter ner varje process så att du kan välja den mest kostnadseffektiva lösningen för dina delar. Låt oss hitta din perfekta process!
1. Fräsning
Fräsning är en mycket mångsidig subtraktiv bearbetningsprocess som använder en roterande flertandad fräs för att avlägsna material från ett stationärt arbetsstycke. Till skillnad från andra metoder kan skärverktyget i en fräsmaskin röra sig längs flera axlar och systematiskt skära bort överflödigt material lager för lager.
Oavsett om man använder traditionella 3-axliga maskiner eller avancerade 5-axliga CNC-centra, ger fräsning oöverträffad kontroll över djup, bredd och skärhastighet. Denna process är branschstandarden för att skapa plana ytor, invecklade 3D-konturer, spår och komplexa geometriska former.
Det är en starkt förlitad metod inom flyg- och fordonssektorn för att tillverka allt från precisionsmotorhöljen till specialbyggda kugghjul. Tack vare dess höga materialavverkningshastighet är fräsning otroligt effektivt för både snabb prototypframställning och massproduktion.
2.Vändning
Svarvning fungerar enligt en grundläggande men kraftfull princip: arbetsstycket roterar med höga hastigheter på en svarv medan ett stationärt, enpunktsskärande verktyg formar det. När verktyget rör sig linjärt längs det spinnande materialet skalar det bort det yttre materialet och skapar perfekt symmetriska former.
Moderna CNC-svarvar automatiserar denna process helt, vilket säkerställer jämn kvalitet och eliminerar den trötthet som är förknippad med manuell drift. Denna operation är uttryckligen utformad för att producera cylindriska eller koniska komponenter.
Om man tittar på en bils kamaxel, en specialbyggd axel för industrimaskiner eller till och med specialiserade medicinska implantat, var svarvning troligen den primära processen som användes. Det är otroligt effektivt för att skapa spår, koner och utvändiga gängor på material som sträcker sig från aluminium till höghållfast titan.
3. Vänd mot
Planfräsning är en specialiserad och kritisk subtraktiv operation som vanligtvis utförs på en svarv. Under denna process matas ett enpunktsskärverktyg radiellt över änden av ett roterande cylindriskt arbetsstycke för att ta bort material och räta av detaljen.
Den skär bort tunna lager av material för att skapa en perfekt plan yta som är strikt vinkelrät mot rotationsaxeln. Vid tillverkning är det lika viktigt att uppnå absolut precision i arbetsstyckets totala längd som dess diameter.
Planskärning är avgörande för att ställa in exakta längder, vilket säkerställer att flera komponenter passar ihop sömlöst under slutmonteringen. Det används ofta i industrier där varje millimeter är viktig, såsom fluiddynamikventiler, specialanpassade rör och tunga maskiner.
4.Borrning
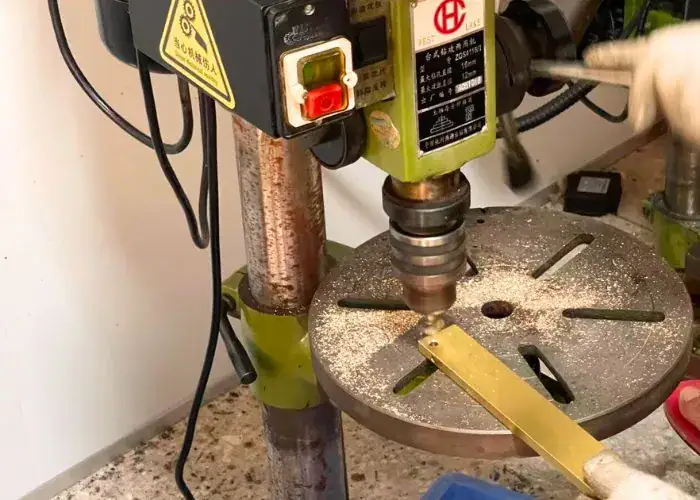
Borrning är utan tvekan den mest grundläggande och allestädes närvarande bearbetningsoperationen i tillverkningsvärlden. Den använder ett roterande flerpunktsskärverktyg, känt som en borrkrona, som trycks axiellt in i massivt material för att skära ut runda, cylindriska hål.
Allt eftersom verktyget går djupare in i arbetsstycket, leder spiralkanalerna (fårorna) på borrkronan elegant ut metallspånorna ur hålet. Genom att använda CNC-borrpressar säkerställs att dessa hål placeras med stor precision, vilket undviker manuella avvikelser.
Från små skruvhål i hemelektronik till stora vätskekanaler i motorblock är borrning ett viktigt steg. Det är ofta den nödvändiga föregångaren till sekundära precisionsoperationer som borrning, brotschning eller gängning för nästan alla komplexa enheter.
5.Boring
Medan borrning skapar ett primärt hål, fulländar arborrning det. Arborrning är en subtraktiv bearbetningsteknik som använder ett enpunktsskärverktyg för att avsevärt förstora och förfina ett hål som redan har förborrats eller gjutits i råmaterialet.
Skärverktyget fortskrider radiellt in i den inre ytan och hyvlar minutiöst bort små mängder material. Detta korrigerar mikroskopiska fel som lämnas av standardborrar, vilket avsevärt förbättrar hålets måttnoggrannhet, rakhet och koncentricitet.
Genom att erbjuda en förstklassig ytfinish uppnår borrning snäva toleranser som borrning ensam helt enkelt inte kan matcha. Industrier som kräver absolut inre precision, såsom tillverkning av flyg- och rymdturbiner och produktion av försvarsutrustning, är starkt beroende av borrning.
6.brotschning
Tänk på brotschning som den ultimata finishen för innerdiametrar. Efter att ett hål har borrats eller borrats roterar ett specialiserat flereggat skärverktyg som kallas brotsch kontinuerligt och rör sig långsamt axiellt genom det befintliga hålet i arbetsstycket.
Till skillnad från borrning, som avlägsnar stora mängder material, är brotschning uttryckligen utformad för att bara raka bort en mikroskopisk del av metallen. Denna åtgärd förstorar hålet något till dess exakta, slutliga dimension samtidigt som oönskade verktygsmärken tas bort.
En upprymmare garanterar att hålet uppfyller exakta toleransspecifikationer och lämnar en exceptionellt slät, spegelblank yta. Detta är oumbärligt för komponenter som behöver lufttäta passningar, som landningsställ för flygplan, medicinska sprutor och motormekanik.
7.Tappning
Gängning är den fina och precisa konsten att skära invändiga gängor i ett förborrat hål. Denna operation använder ett specialiserat roterande verktyg som kallas en gängtapp, som liknar en vanlig bult men är utrustad med vassa skäreggar och spår.
Genom att systematiskt driva in gängtappen i arbetsstyckets material skär den ut jämna, kontinuerliga gängor längs hålets inre periferi. Det kräver en noggrann balans mellan skärhastighet och applicerad kraft för att förhindra att verktyget knäpps inuti hårda metaller.
Utan gängning skulle modern mekanisk montering vara omöjlig. Oavsett om du behöver grova gängor för fästelement inom byggbranschen eller ultrafina gängor för montering inom flyg- och rymdteknik, ger gängning de säkra, läckagesäkra skruvförband som dina slutprodukter är beroende av.
8.threading
Gängning är en kritisk subtraktiv bearbetningsoperation som används för att skapa exakt stigande utvändiga eller invändiga gängor på ett arbetsstycke. Denna process, som ofta utförs på CNC-svarvar eller svarvar, avlägsnar metodiskt material för att bilda kontinuerliga spiralformade åsar.
Oavsett om man använder enpunktsskärverktyg eller specialiserade gängskärverktyg är det absolut nödvändigt att uppnå snäva toleranser. Detta garanterar perfekt mekanisk passform och förhindrar fel i specialanpassade bultar och monterade komponenter under extremt tryck.
Denna teknik är ryggraden i mekanisk montering, och används i stor utsträckning inom industrier från flyg- och rymdteknik till byggbranschen. Den löser den komplexa utmaningen att skapa säkra, läckagesäkra anslutningar inom fluiddynamik, såsom specialanpassade rör och ventiler.
9.Slipning
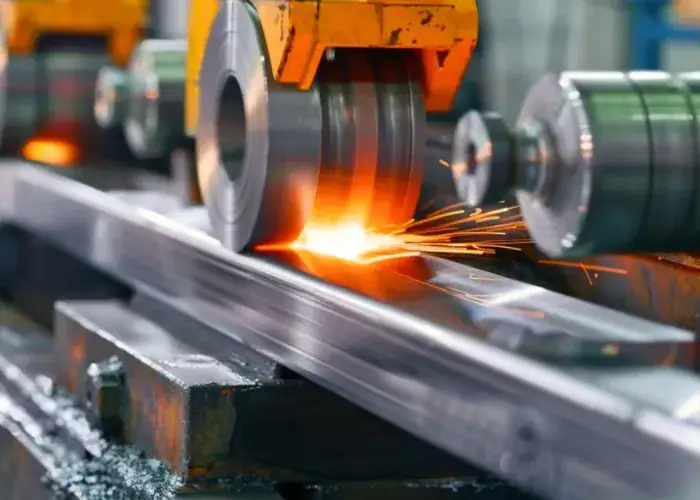
Slipning är en högkvalitativ slipande bearbetningsprocess som använder en höghastighetsroterande skiva fylld med slippartiklar. Genom att systematiskt avlägsna oönskat material förfinas härdade metaller för att uppnå en obefläckad ytfinish och snäva toleranser.
Som en viktig sekundär finbearbetningsoperation levererar plan- och rundslipmaskiner exceptionell måttnoggrannhet som traditionella verktyg helt enkelt inte kan uppnå. När ett projekt kräver ultraprecis planhet, parallellitet eller ett spegelblankt yttre är slipning oumbärlig.
Det används flitigt inom fordons- och medicintekniska sektorer för att tillverka kritiska komponenter och slipa verktyg. Genom att eliminera mikroskopiska defekter och termiska störningar från tidigare grova steg säkerställer slipning att delar uppfyller de strängaste kraven.
10.hening
Henning är en högspecialiserad slipande bearbetningsprocess som är utformad uteslutande för att finslipa den inre geometrin och ytfinishen hos cylindriska hål. Denna subtraktiva teknik raderar effektivt mikroskopiska defekter från förborrade eller borrade hål.
Genom att rotera och fram- och återgående röra ett verktyg utrustat med bundna slipstenar ger det ultimat kontroll över innerdimensionerna. Om borrning lämnar oönskade verktygsmärken löser honing dessa problem genom att erbjuda en perfekt, högkvalitativ ytfinish.
Denna operation är en absolut nödvändighet för industrier där lufttäta tätningar och friktionsfri mekanik är oumbärliga, som flyg- och bilmotorer. Den garanterar att specialanpassade kolvar fungerar smidigt under extrema tryck utan slitage.
11.läpp~~POS=TRUNC
Läppning tar precision till mikroskopisk nivå och använder en fritt flytande slippasta eller pulver som placeras mellan arbetsstycket och en lappplatta. Till skillnad från aggressiva tekniker förlitar sig denna skonsamma gnidning på fina partiklar för att uppnå oöverträffad planhet.
Det är ofta den sista höjdpunkten inom precisionsbearbetning och kräver kontinuerlig övervakning på grund av dess noggranna materialavverkningshastighet. Genom att eliminera mikroskopiska toppar och dalar löser överlappning friktionsproblem och säkerställer att sammanfogande delar uppnår perfekt tätning.
När även den minsta ojämnheten i ytan kan orsaka katastrofala fel, vänder sig ingenjörer till läppning. Det är en starkt förlitad metod inom optikindustrin för linser, halvledarsektorn för kiselskivor och vätskekontrollindustrin för tätningar.
12.Bruten
Brotschning är en mycket effektiv subtraktiv bearbetningsoperation som använder ett flertandat skärverktyg – känt som en brosch – för att avlägsna material i ett enda, kontinuerligt drag. Det trycks eller dras linjärt genom eller över arbetsstycket för att skära bort metall.
Allt eftersom varje progressivt större tand griper in, skär den bort en förutbestämd mängd metall. Denna metod är otroligt värdefull för att producera unika geometriska profiler, skarpa innerhörn, fyrkantiga hål eller invecklade splines med en utmärkt ytfinish.
Att tillverka invecklade splines med standardfräsning kan vara exceptionellt långsamt och kostsamt, men driftsättning eliminerar denna flaskhals. Den är mycket populär inom massproduktion av fordon och ger oöverträffad hastighet och exakt repeterbarhet över tusentals delar.
13.Hyvling
Hyvling är en konventionell bearbetningsprocess skräddarsydd för att skära material från massiva, plana ytor. Med linjära verktygsbanor rör sig arbetsstycket vanligtvis på ett glidbord mot ett stationärt, enpunktsskärande verktyg för att skära metall.
Denna robusta subtraktiva metod kan snabbt avlägsna material från storskaliga material och förbereda plana ytor för efterföljande ytbehandling. Att hantera överdimensionerade industriella arbetsstycken eller rågjutgods är ofta en utmaning för vanliga CNC-fräsar.
Hyvling används specifikt för att tillverka stora komponenter såsom tunga maskinbaser, fartygsdelar och maskinvägar. Genom att effektivt jämna ut massiva plattor ger den en kostnadseffektiv och exakt grund för tunga projekt.
14.Formning
Formning är en mångsidig bearbetningsteknik som arbetar med en distinkt dynamik: ett enpunktsskärande verktyg glider i en linjär rörelse medan arbetsstycket förblir helt stillastående. Under sitt framåtrörelse skär verktyget metodiskt bort material.
Denna subtraktiva tillverkningsprocess är utmärkt för att generera stora plana ytor, invecklade spår och stegprofiler. Den utmärker sig när det blir ett geometriskt huvudvärk att skapa invändiga splines, laxstjärtsfogar eller blindspår i en enda uppställning.
Formning utmärker sig när det gäller att lösa just dessa problemområden, särskilt när det gäller unika komponenter som kräver komplexa plana snitt. Det används ofta i specialverktygsverkstäder och industriella reparationsanläggningar, vilket ger en mycket exakt snidningsmetod.
15.Sågning
Sågning är en oumbärlig subtraktiv tillverkningsprocess som använder ett skärverktyg med vassa tandade kanter eller slipskivor. Med hjälp av utrustning som bandsågar avskiljs material från ett större arbetsstycke till hanterbara längder.
Skärhastigheten är noggrant kalibrerad – från så lågt som 30 fot/min för högtemperaturlegeringar till över 1 000 fot/min för mjukare aluminium. Detta viktiga förberedande steg säkerställer effektiv materialavverkning utan att orsaka överdriven termisk deformation.
Inom flyg- och rymdteknik och metallbearbetning löser sågning den logistiska utmaningen med att hantera överdimensionerade material. Genom att hantera värmegenerering vid kapning av höghållfasta metaller skapas en pålitlig grund för alla efterföljande precisionsbearbetningsuppgifter.
16.Lettring
Till skillnad från processer som avlägsnar stora volymer metall är räffling en specialiserad operation som är avsedd att ändra ytstrukturen. Genom att pressa ett räfflingsverktyg mot en roterande yta förskjuts materialet för att skapa ett korsstreckat eller rakt mönster.
Det är en exakt textureringsteknik som uppnår ett jämnt djup och förbättrar de taktila egenskaperna hos den bearbetade komponenten. Avgörande är att denna operation uppnår dessa resultat utan att fundamentalt ändra arbetsstyckets inre dimensioner.
Vid tillverkning av industriella verktyg och medicinska instrument är räffling mycket eftertraktad eftersom ett halkfritt grepp är en nödvändighet. Utöver funktionell ergonomi ger det en omedelbar, mycket hållbar lösning som förbättrar det visuella tilltalet.
17.stickning
Spårfräsning är en precis subtraktiv bearbetningsteknik som är nära besläktad med formning, uttryckligen utformad för att skära vertikala spår eller kilspår. Ett vertikalt enpunktsskärverktyg rör sig upp och ner och avlägsnar material i det nedåtgående slaget.
Denna operation, som vanligtvis arbetar på en dedikerad maskin, är avgörande för att generera invecklade interna profiler och specialiserade urtag. Den skapar unika geometriska egenskaper som perfekta fyrkantiga hål som är omöjliga med vanliga roterande fräsar.
Fordons- och tungmaskinssektorn är starkt beroende av spårfräsning för massproducerande sammankopplade komponenter. När en konstruktion kräver interna kilspår för axlar eliminerar spårfräsning flaskhalsar och säkerställer att delarna passar sömlöst utan mekaniska fel.
18.Redskapsklippning
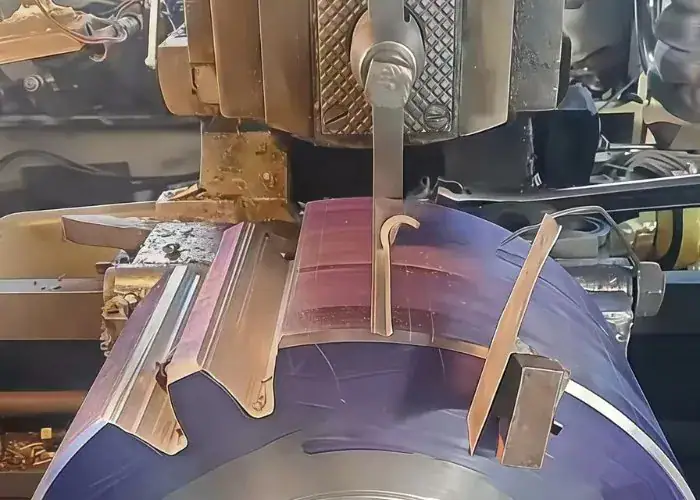
Kuggfräsning omfattar en uppsättning specialiserade subtraktiva operationer som bildar exakta kuggtänder på ett ämne. Med hjälp av noggrant utformade fräsar mejslar maskinen systematiskt bort material för att skapa invecklade tandmellanrum som speglar den exakt önskade profilen.
Att uppnå strikta toleranser och exakta stigningsmått under denna process är inte förhandlingsbart. Även mikroskopiska avvikelser kan allvarligt äventyra den mekaniska fördelen och den totala effektiviteten hos de slutliga kraftöverföringskomponenterna som arbetar under extremt vridmoment.
Från tunga industrimaskiners transmissioner till mikromekanismer för lyxiga klockor, driver precisionskuggning den kinematiska världen. Den löser mekaniska problem genom att leverera felfritt justerade, höghållfasta kuggprofiler, vilket säkerställer sömlös kraftöverföring och förlängd livslängd.
19.Gravyr
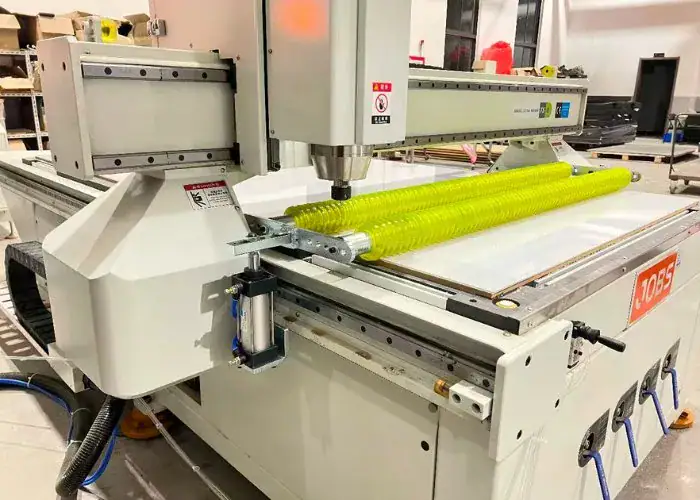
Gravering är en komplicerad bearbetningsoperation som ger bokstäver, siffror eller komplexa mikromönster på ytan av ett arbetsstycke. Modern gravering använder i stor utsträckning datorstyrda numeriska styrmaskiner (CNC) utrustade med höghastighetsfräsar med fin spets för exceptionell noggrannhet.
Denna subtraktiva process avlägsnar endast ett mycket tunt lager av material. Den kräver absolut precision och djupkontroll för att säkerställa att de resulterande markeringarna är tydliga, mycket hållbara och helt fria från grader utan att kompromissa med den hårda metallens eller plastens strukturella integritet.
Inom flyg-, fordons- och smyckesindustrin är gravyr avgörande för permanent komponentidentifiering, serienumrering och estetisk varumärkesbyggande. Det ger permanent, slitstark spårbarhet som håller längre än tryckta etiketter i tuffa driftsmiljöer.
20.Motborrning
Försänkning är en viktig sekundär håltagningsoperation som använder en specialborr eller en pinnfräs för att förstora den övre delen av ett tidigare borrat hål. Det primära målet är att skapa en planbottnad urtagning som är perfekt koncentrisk med det ursprungliga hålet.
Denna precisionssubtraktiva metod kontrollerar strikt både diametern och djupet på urtaget. Den löser elegant kritiska designbegränsningar genom att låta insexskruvar och bultar sitta helt i jämnhöjd med, eller säkert under, materialets yttre yta.
Inom konstruktionsteknik, fordonsmontering och avancerad konstruktion kan utskjutande fästelement störa rörliga mekanismer. Försänkning säkerställer strukturell integritet och en strömlinjeformad profil, vilket undviker externa hakar eller visuella defekter på den slutmonterade produkten.
21.Försänkning
Försänkning är en mycket precis bearbetningsprocess som syftar till att skapa ett koniskt, V-format urtag vid öppningen av ett förborrat hål. Denna operation utförs med ett specialiserat räfflat skärverktyg som roterar med höga hastigheter och avlägsnar försiktigt material runt hålets kant.
Urtaget är specifikt utskuret för att matcha den exakta vinkeln på ett specifikt fästelements koniska huvud. Att uppnå absolut konsistens över flera försänkningar kräver noggrann verktygskontroll, särskilt vid bearbetning av höghållfasta metaller eller segt stål för att undvika strukturella svagheter.
Försänkning används ofta inom träbearbetning, elektronik och specialbearbetning av metall, och är avgörande för aerodynamisk effektivitet och ergonomisk säkerhet. Den monterar skruvar med platt huvud perfekt i jämnhöjd, vilket förhindrar spänningskoncentrationer och säkerställer en slät och skadefri yta.
22.Elektrisk urladdningsbearbetning (EDM)
Elektrisk urladdningsbearbetning (EDM) är en mycket precis, icke-konventionell process som använder termisk erosion för att avlägsna material. Den genererar snabba elektriska gnistor genom att upprätthålla en kontrollerad spänningsskillnad mellan ett elektrodverktyg och ett ledande arbetsstycke nedsänkt i dielektrisk vätska.
Dessa glödande bågar smälter och förångar arbetsstyckets material utan direkt mekanisk kontakt. Genom att eliminera verktygsslitage och mekanisk stress åtgärdar gnistgnist perfekt svårighetsgraden vid bearbetning av komplexa geometrier som kräver extrem noggrannhet, snäva toleranser och skarpa innerhörn.
När traditionell CNC-fräsning kämpar med extremt hårda material som högtemperaturlegeringar eller härdat stål, är gnistgnist den ultimata lösningen. Det är oumbärligt inom flyg-, elektronik- och verktygstillverkningsindustrin för att tillverka invecklade formar och mycket detaljerade formfunktioner.
23.Wire EDM (WEDM)
Trådelektrisk urladdningsbearbetning (WEDM) är en specialiserad variant av EDM. Istället för en formad elektrod använder den en kontinuerligt spolande, ultratunn elektriskt laddad tråd för att rent skära igenom ledande arbetsstycken med hjälp av gnisterosion.
Tråden fungerar som en mycket avancerad, beröringsfri bandsåg och uppnår mikroskopisk precision och anmärkningsvärt snäva toleranser utan att utöva fysisk kraft. Eftersom tråden aldrig vidrör metallen förhindrar den helt deformation i ömtåliga delar.
Det är högt värderat inom elektronik- och flygindustrin för att skapa specialdesignade formar och precisionsmikrokomponenter. För projekt som kräver komplexa, invecklade profiler som skärs till tjocka, höghållfasta metaller, ger WEDM konsekvent oöverträffad noggrannhet.
24.Elektrokemisk bearbetning (ECM)
Elektrokemisk bearbetning (ECM) fungerar enligt principen om anodisk upplösning och fungerar som en noggrant kontrollerad omvänd elektropläteringsprocess. Genom att leda en hög ström mellan ett format katodverktyg och ett anodiskt arbetsstycke löses materialet upp på atomär nivå.
Denna icke-traditionella bearbetningsoperation lämnar en spegelblank ytfinish utan att generera gnistor, verktygsslitage eller termisk/mekanisk stress. Den eliminerar enkelt smärtpunkten med metallurgiska skador som är vanliga vid konventionella skärmetoder.
ECM är unikt lämpat för massproduktion av komplexa interna hålrum och formning av exceptionellt hårda metaller som används i extrema miljöer. Det är i hög grad beroende av tillverkning av turbinblad för flyg- och rymdfart och komplicerade fordonskomponenter som kräver hög strukturell integritet.
25.Kemisk bearbetning
Kemisk bearbetning, även känd som kemisk etsning, är en icke-konventionell subtraktiv process som använder starka sura eller alkaliska lösningar för att lösa upp oönskat material. Arbetsstycket maskeras noggrant, vilket innebär att endast specifika områden exponeras för det korrosiva badet.
Denna teknik säkerställer en jämn materialavverkningshastighet över plana eller böjda ytor utan att utsätta detaljen för någon mekanisk eller termisk stress. Den kringgår utmaningen med skevhet eller grader som ofta orsakas av att skära folieliknande metaller med vanliga CNC-routrar.
Den erbjuder en gradfri och massproduktionsklar lösning som utmärker sig vid hantering av ömtåliga material utan att förändra de fysiska egenskaperna. Denna process är utmärkt vid tillverkning av otroligt tunna delar som kretskortsmönster, fina trådnät och paneler för flygindustrin.
26.Laserstrålebearbetning (LBM)
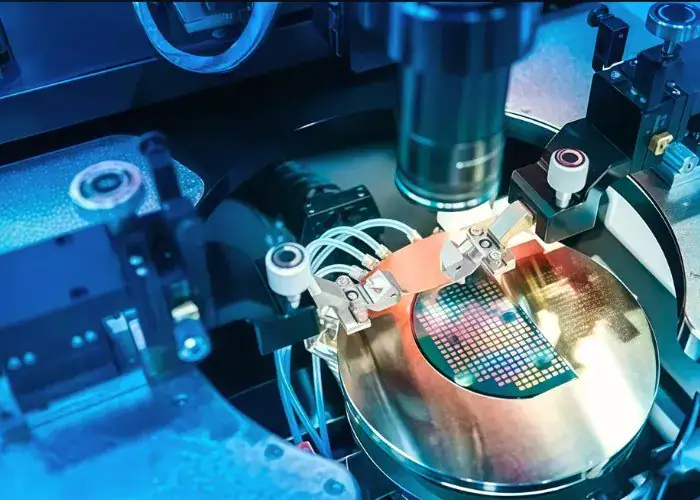
Laserstrålebearbetning (LBM) använder en mycket fokuserad, högenergisk stråle av koherent ljus för att snabbt smälta, förånga och blåsa bort arbetsstyckets material. Denna beröringsfria operation styrs av optiska linser och CNC-programmering, vilket möjliggör mikroskopiska skärbredder.
Till skillnad från gnistgnist är LBM inte begränsat till elektriskt ledande material, vilket gör det till en universellt tillämpbar lösning för ett brett spektrum av substrat, inklusive keramik och polymerer. Det löser den vanliga tillverkningsproblemen med verktygsbrott och fysisk fastspänning av delar.
Oavsett om det gäller att borra mikrohål i ömtålig keramik eller etsa medicinska implantat, erbjuder LBM oöverträffad hastighet och precision. För snabb prototypframställning och plåttillverkning i stora volymer levererar den invecklade, gradfria profiler med minimala värmepåverkade zoner.
27.Elektronstrålebearbetning (EBM)
Elektronstrålebearbetning (EBM) är en mycket sofistikerad subtraktiv process som avfyrar en koncentrerad ström av höghastighetselektroner mot arbetsstycket. Den kinetiska energin, som arbetar strikt i en vakuumkammare, omvandlas till intensiv termisk energi vid stöt.
Detta förångar omedelbart det avsedda mikroområdet, vilket möjliggör extraordinär noggrannhet. Det är en utmärkt process för mikrofinish och mikroskärning utan geometriska begränsningar, vilket helt eliminerar behovet av fysiska skärverktyg.
När konventionella metoder misslyckas mot material med extremt höga smältpunkter är EBM det främsta valet. Det används flitigt för att borra tusentals mikroskopiska högprecisionshål i turbinblad från jetmotorer och kärnkraftskomponenter.
28.Ultraljudsbearbetning
Ultraljudsbearbetning (USM) är en icke-konventionell kallbearbetningsprocess som avlägsnar material genom högfrekventa vibrationer med låg amplitud. Ett specialiserat verktyg oscillerar med ultraljudshastigheter medan en flytande uppslamning med hårda slippartiklar matas in i snittet.
Den intensiva vibrationen hamrar slipmedlet in i materialytan och flisar försiktigt bort mikroskopiska partiklar utan att förändra mikrostrukturen. Det kringgår problemet med att splittra eller spräcka ömtåliga underlag, vilket är vanligt vid traditionell borrning eller fräsning.
Denna mycket effektiva teknik är specifikt konstruerad för bearbetning av hårda, spröda och värmekänsliga material som glas, teknisk keramik och halvledare. Den gör det möjligt för ingenjörer att exakt skära mikrohål och komplexa profiler i ömtåliga optiska komponenter.
29.Slipande jetbearbetning
Slipstrålebearbetning (AJM) sprutar en mycket fokuserad, höghastighetsström av komprimerad gas blandad med fina slippartiklar direkt mot arbetsstycket. Denna icke-traditionella metod fungerar som en hyperprecis sandblästring och eroderar små materialbitar vid stöt.
Det är en mycket flexibel, värmesnål operation som styrs av ett smalt munstycke som kan komma åt svåråtkomliga inre områden som normalt inte är åtkomliga för stela verktyg. Eftersom den producerar praktiskt taget ingen värme förhindrar den vridning under laser- eller mekanisk friktion.
AJM är en livräddare vid gradning av invecklade plastkonstruktioner, skärning av tunna metallfolier eller borttagning av skiljelinjer från ömtåliga formsprutade delar. Den rengör, frostar glas eller graverar känsliga komponenter på ett säkert sätt utan fysisk deformation.
30.Vattenstrålbearbetning
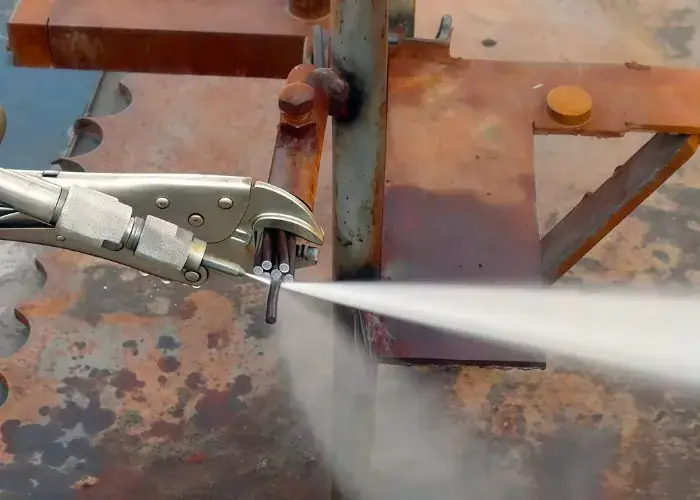
Vattenstrålbearbetning (WJM) är en avancerad kallbearbetningsprocess som använder en vattenstråle under högt tryck för att skära igenom material. För tätare material blandas slipande partiklar i vattenstrålen (slipande vattenstråle) för att förstärka dess eroderande skärkraft.
Skärverktyget styrs av en mycket noggrann CNC-portal och säkerställer precisa och gradfria snitt. Som en process helt fri från värmepåverkade zoner (HAZ) åtgärdar den direkt den vanliga smärtpunkten termisk distorsion eller metallurgisk härdning som orsakas av laser- eller plasmaskärare.
Det är ovärderligt för bearbetning av värmekänsliga material som gummi, trä, kompositer och tjocka metallplåtar. WJM levererar rena, spänningsfria kanter redo för omedelbar montering, från att skära titan för flygindustrin till att tillverka bildelar.
31.Plasmabågsbearbetning
Plasmabågsbearbetning genererar massiv termisk energi genom att tvinga en inert gas genom ett smalt munstycke och jonisera den till ett plasmatillstånd via en elektrisk ljusbåge. Denna högtemperaturstråle smälter och bryter omedelbart ledande metaller med otroliga hastigheter.
Gasens intensiva kinetiska energi blåser samtidigt bort den smälta metallen, vilket ger ett förvånansvärt rent och exakt snitt. Jämfört med traditionell sågning eller fräsning ökar plasmaskärning produktionshastigheterna för profilskärning och metallbearbetning drastiskt.
För tunga industrier som arbetar med tjocka rostfria stållegeringar, aluminiumplåtar eller specialanpassade ledande material, erbjuder PAM oöverträffad effektivitet. Den löser utmaningen att snabbt skära tunga material där både hög hastighet och rimlig noggrannhet prioriteras.
32.Jonstrålebearbetning
Jonstrålebearbetning (IBM) representerar den absoluta toppen av mikroskopisk subtraktiv tillverkning. Den arbetar i en strikt vakuummiljö och accelererar en koncentrerad jonstråle för att systematiskt bombardera ytan på ett exakt riktat arbetsstycke.
Istället för mekanisk skjuvning eller termisk smältning förlitar sig denna teknik på atomär erosion – vilket förändrar materialets molekylstruktur partikel för partikel. IBM löser denna smärtpunkt och levererar felfria mikrohål och friktionsfria ytor utan makroskopisk stress.
Konventionella poleringstekniker kan helt enkelt inte uppnå den extrema jämnhet som krävs för moderna högteknologiska komponenter. Därför är halvledar- och precisionsoptikindustrin starkt beroende av IBM för etsning av kiselskivor och polering av speciallinser.
33.Fotokemisk bearbetning
Fotokemisk bearbetning (PCM), en avancerad kemisk process, kombinerar fotografi med kemisk erosion för att producera mycket komplicerade metallkomponenter. Ett fotoresistlager appliceras på en tunn metallplåt och exponeras för ljus genom en fotografisk mask.
Metallmaterialet löses sedan upp exakt med kemiska etsmedel där det exponeras, vilket producerar komplexa, gradfria profiler. PCM kringgår dyra verktygskostnader helt och löser effektivt problemet med metallkantsdeformation som är vanlig vid traditionell stansning.
Den är idealisk när ingenjörer behöver massproducera tusentals ultratunna, mycket komplexa metalldelar som elektroniska ledningsramar eller flyg- och rymdfilter. Den levererar perfekt plana delar utan någon påverkan på materialets strukturella integritet.
34.Magnetfältassisterad bearbetning
Magnetisk fältassisterad bearbetning (MFAM) är en innovativ process som integrerar magnetfält med bearbetningsoperationer. Genom att strategiskt applicera elektromagnetiska krafter styrs och stabiliseras skärverktyget eller slippartiklarna med otrolig precision.
Denna avancerade magnetiska manipulation möjliggör djupare skärningar, snabbare materialavverkning och förbättrar skärdynamiken avsevärt. Den löser problemet med mikrosprickbildning vid aggressiv skärning på extremt hårda eller exceptionellt spröda keramiker.
MFAM, som används i specialiserad högvolymstillverkning, ger effektivt en jämnare och mer kontrollerad ytfinish direkt under skärprocessen. Det eliminerar ofta behovet av efterföljande ytbehandlingar, vilket säkerställer hög avkastning för ömtåliga komponenter.
35.Varmbearbetning
Varmbearbetning tar ett proaktivt tillvägagångssätt för svårbearbetade material genom att avsiktligt höja temperaturen på arbetsstycket före skärverktyget. Med hjälp av lokala uppvärmningsmekanismer minskas materialets sträckgräns och skjuvhållfasthet tillfälligt.
Denna lokala mjukning gör att konventionella skärverktyg kan skära igenom metaller mycket lättare och med en drastiskt ökad materialavverkningshastighet jämfört med kallbearbetning. Det förlänger verktygens livslängd exponentiellt och förhindrar katastrofala verktygshaveri.
Inom flygindustrin kämpar ingenjörer ofta med superlegeringar som omedelbart förstör vanliga hårdmetallfräsar vid rumstemperatur. Varmbearbetning garanterar en kostnadseffektiv cykel för metaller som anses nästan omöjliga att skära konventionellt.
Vanliga frågor
Vilka typer av material är kompatibla med olika bearbetningsmetoder?
Konventionella operationer bearbetar effektivt metaller som aluminium, stål, mässing och plast. Skärhastigheterna varierar från 1 000 fot/min för mjuk aluminium ner till 30 fot/min för högtemperaturlegeringar. För ultrahårda, spröda keramiker och exotiska legeringar hanteras dessa utan beröringsfria processer som gnistgnist utan att orsaka termisk stress.
Vilka specifika verktyg är viktiga för metallbearbetningsprocesser?
Tillverkning förlitar sig strikt på verktyg som är anpassade till detaljens geometri. Svarvning använder enpunktsverktyg, medan fräsning och borrning använder flerpunktsfräsar med spiralfång. Slipning använder slipskivor för att uppnå 0.02 mm toleranser, medan icke-konventionell bearbetning eliminerar fysiska verktyg och ersätter dem med högenergiska laserstrålar eller högtrycksvattenstrålar som når 88 000 PSI.
Maskinbearbetning kontra svetsning: Vad är den grundläggande skillnaden?
Maskinbearbetning är i grunden en subtraktiv tillverkningsprocess som tar bort oönskat material från ett massivt block för att uppnå exakta dimensioner och toleranser upp till 0.02 mm. Svetsning är däremot en tillverkningsprocess som sammanfogar material med hjälp av hög värme för att smälta delarna till ett stycke. Avancerade verktyg som plasmabågsbearbetning (PAM) överbryggar faktiskt dessa koncept och utför både höghastighets precisionsskärning och svetsoperationer på ledande legeringar.
Hur bestämmer du den bästa bearbetningsstrategin för dina delar?
Att välja den ideala processen beror strikt på materialets hårdhet, detaljens geometri och erforderliga toleranser. För att skapa plana ytor eller standardcylindriska former är konventionell 3-axlig till 5-axlig CNC-fräsning och svarvning mycket effektiv. Men om din design involverar invecklade mikromönster på extremt hårda eller värmekänsliga material krävs icke-konventionella tekniker som trådgnistning eller vattenstrålebearbetning för att förhindra termisk distorsion.
Slutsats
Att förstå dessa 35 typer av bearbetningsoperationer hjälper tillverkare att välja de mest kostnadseffektiva och exakta lösningarna – från konventionell skärning till avancerade beröringsfria metoder – skräddarsydda för specifik materialhårdhet och strikta toleranskrav.
På TiRapid utför vi komplexa typer av bearbetningsoperationer med strikta CMM-inspektioner och ISO9001-standarder. Få en omedelbar offert nu för att förverkliga dina konstruktioner!
















