
SMT-utrustning innehåller ett flertal positionerings-, transmissions-, styrnings- och anslutningskomponenter som behöver bibehålla stabil passform under höghastighetsdrift och frekventa rörelser. För utrustningstillverkare kan komponentbearbetningskvaliteten påverka monteringseffektiviteten, rörelseresponsen och de långsiktiga driftsförhållandena. Vid köp av CNC-frästa komponenter är det också viktigt att förstå de övergripande processkraven utöver dimensionstoleranser. Att planera bearbetningsprocesser enligt den specifika tillämpningen av varje komponent kan bidra till att minska justeringar under montering och idrifttagning.
Vilka SMT-utrustningskomponenter är lämpliga för precisions-CNC-bearbetning?
De mekaniska strukturerna i SMT-utrustning är mycket kundanpassade, och positioneringskomponenter, rörliga komponenter och funktionella delar kan alla tillverkas med CNC-bearbetning enligt tekniska ritningar.
Positionering och montering av komponenter
Positioneringsstrukturer möjliggör anslutning och positionering mellan olika moduler. Bearbetningen behöver etablera noggranna måttförhållanden runt referensytor och monteringshål.
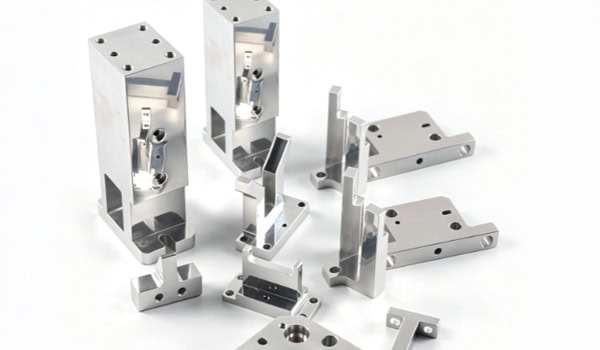
- Positioneringsblock och baser: Används huvudsakligen för bearbetning av positioneringshål, monteringsspår och referensytor, med kontroll över hålpositioner och kritiska ytdimensioner.
- Monteringsbaser för styrskenor: Fokusera på monteringsytornas planhet och parallellitet samt positionsnoggrannheten för fästhålen.
- Monteringsplattor för utrustning: Innehåller vanligtvis flera hålmönster, steg och monteringsområden, vilket kräver en lämplig fixturstrategi baserad på strukturen.
Konsekventa bearbetningsutgångspunkter kan minska ackumulerade positionsfel under montering.
Komponenter för höghastighetsrörelse och transmission
Rörelsemekanismerna i placeringsutrustning accelererar, retarderar och ändrar ofta riktning. Relaterade komponenter måste ta hänsyn till massfördelning, strukturell styvhet och tröghetsförändringar.
- Precisionsaxlar och förbindningsaxlar: Kräver kontroll av ytterdiameter, rundhet, koncentricitet och skulderdimensioner. För höghastighetsroterande konstruktioner bör dynamisk balans också utvärderas utifrån rotationshastighet och geometri.
- Skjutreglar och rörelsefästen: Väggtjocklek och förstärkningsstrukturer måste vara korrekt utformade för att kontrollera vikten samtidigt som tillräcklig styvhet bibehålls.
- Strukturkomponenter med hög hastighet: Hålrum och viktreducerande strukturer kan användas för att minska den fram- och återgående massan, medan driftsförhållanden bör beaktas vid utvärdering av vibrationsrisker.
Komponenter som rör sig högt bör inte konstrueras enbart för viktminskning. Massa, styvhet, tröghet och vibrationsegenskaper måste beaktas tillsammans.
Munstycken, fixturer och små funktionella komponenter
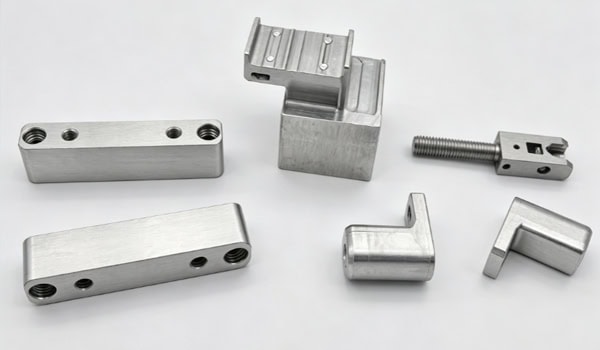
Munstyckskontakter, fixturbaser och gränssnittskomponenter är vanligtvis små i storlek men innehåller flera hål, steg och kontaktytor, vilket gör dem lämpliga för precisions-CNC-bearbetning. För små strukturer bör verktygstillgänglighet, fixturstabilitet och bearbetningsdeformation utvärderas i förväg för att säkerställa att färdiga komponenter uppfyller monteringskraven.
Hur kan långsiktig noggrannhet kontrolleras vid bearbetning av SMT-precisionskomponenter?
Driftsnoggrannheten hos SMT-utrustning kan påverkas av bearbetningsfel, monteringsförhållanden, rörelseförhållanden och temperaturförändringar. Komponentinspektion måste därför planeras enligt faktiska driftsförhållanden.
Utför DFM- och datumanalys före bearbetning
Innan formell produktion bör komponentstrukturen granskas baserat på 2D-ritningar och 3D-modeller för att identifiera bearbetningsprioriteringar och monteringskrav.
- Bekräfta kritiska dimensioner: Fokusera på håldiametrar, hålavstånd, tjocklek, steghöjder och toleranser för montering.
- Planera bearbetningsutgångspunkter: Bestäm positioneringsytor och fixturutgångspunkter enligt det slutliga monteringsförhållandet.
- Utvärdera komplexa områden: Kontrollera bearbetningsåtkomligheten för djupa spår, tunna väggar, smala håligheter och innerhörn.
Att klargöra tillverkningsförhållandena i ett tidigt skede kan minska efterföljande processmodifieringar.
Matcha bearbetningsmetoder till konstruktionen
Plan, hålmönster och standardkaviteter kan bearbetas med 3-axlig CNC, medan flersidiga komponenter och komplexa krökta ytor kan bearbetas med 4-axlig eller 5-axlig bearbetning beroende på den faktiska geometrin. Axlar och hylsor är lämpliga för CNC-svarvning. För komponenter som kräver bearbetning från flera riktningar kan en lämplig minskning av antalet uppställningar minimera fel som orsakas av utgångspunktsändringar.
Kontrollera termisk deformation under kontinuerlig drift
Utrustningens drift och förändringar i verkstadstemperaturen kan orsaka dimensionsvariationer. Aluminiumlegeringar har relativt höga värmeutvidgningskoefficienter, så kritiska komponenter som positioneringsbaser och referensplattor måste utvärderas för termisk stabilitet enligt faktiska driftstemperaturer. Högprecisionskonstruktioner kan minska påverkan av temperaturförändringar genom följande åtgärder:
- Materialval: Utvärdera materialets termiska stabilitet i enlighet med driftsmiljön.
- Strukturdesign: Arrangera väggtjocklekar och armeringskonstruktioner på lämpligt sätt för att minska lokal termisk deformation.
- Bearbetningsmiljö: Kontrollera temperaturvariationer under bearbetning.
- Inspektionstemperatur: Säkerställ att kritiska dimensionsinspektionsförhållanden är lämpliga för de faktiska kraven.
- Driftkompensation: För högprecisionsutrustning kan temperaturkompensation planeras enligt faktiska driftsförhållanden.
Att inkludera termiska faktorer i bearbetningsplaneringen kan bidra till att förbättra dimensionsstabiliteten under driftsförhållanden.
Upprätta en precisionsinspektionsprocess
Efter bearbetning kan viktiga dimensioner, geometriska toleranser och komplexa funktioner kontrolleras med lämpliga inspektionsmetoder som dimensionsmätning och CMM, och inspektionsjournaler sparas för kvalitetskontroll och batchproduktion.
| SMT-komponenttyp | Typiskt material | Huvudfokus för bearbetning | Viktiga inspektionspunkter |
| Positioneringsblock och baser | Aluminiumlegering, rostfritt stål | Referensytor, positioneringshål, monteringsfunktioner | Planhet, hålposition, måttnoggrannhet |
| Monteringsbaser för styrskenor | Aluminiumlegering, stål | Monteringsyta och bearbetning av fästhål | Planhet, parallellitet, positionsnoggrannhet |
| Rörelsekonsoler och skjutreglage | Aluminiumlegering, tekniska plaster | Lätt struktur, styvhet, rörliga gränssnitt | Mått, styvhetsrelaterade egenskaper, passform |
| Precisionsaxlar och förbindningsaxlar | Rostfritt stål, legerat stål, aluminiumlegering | Vridning, koncentriska drag, axlar | Diameter, rundhet, koncentricitet, dynamisk balans där så krävs |
| Monteringsplattor för utrustning | Aluminiumlegering, rostfritt stål | Flerhålsmönster, steg, referensytor | Planhet, hålavstånd, positionstolerans |
| Armaturer och små funktionella delar | Aluminiumlegering, rostfritt stål, tekniska plaster | Små hål, springor, kontaktytor | Kritiska dimensioner, ytfinish, monteringspassning |
Den här tabellen ger en snabb referens för att matcha vanliga SMT-komponenter med lämpliga material, bearbetningskrav och inspektionspunkter.
Hur bör material och ytbehandlingar väljas för SMT-precisionskomponenter?
Materialval måste ta hänsyn till komponenternas vikt, belastningsförhållanden, rörelseegenskaper och driftsmiljö. Ytbehandling bör också ta hänsyn till slitstyrka, korrosionsskydd, dimensionsförändringar och statisk kontroll.
Aluminiumlegeringar för utvalda lättviktskonstruktioner
Aluminiumlegeringar har relativt låg vikt och god bearbetbarhet, vilket gör dem lämpliga för vissa monteringsplattor, fästen, höljen och rörelsestrukturer.
- Vanliga konstruktionsmaterial: Lämpliga för bearbetning av monteringsbaser, fästen och utrustningshöljen.
- Höghållfasta aluminiumlegeringar: Kan användas för konstruktioner som kräver högre styvhet och bärförmåga.
När aluminiumlegeringar används för höghastighetsrörliga komponenter bör även strukturell styvhet och vibrationsegenskaper utvärderas snarare än att enbart använda viktminskning som konstruktionskriterium.
Välj ytbehandlingar för slitstarka områden enligt driftsförhållandena
För aluminiumkomponenter som utsätts för glidning eller friktion kan hårdanodisering och andra behandlingar övervägas beroende på belastning, hastighet och kontaktförhållanden. Hårdanodisering kan förbättra ythårdheten och slitstyrkan, men beläggningen orsakar dimensionsförändringar, så bearbetningstillägg för kritiska kontaktområden måste planeras i förväg. För rörliga områden som kräver lägre friktion kan lämpliga friktionsreducerande ytlösningar också väljas baserat på faktiska driftsförhållanden. Den specifika processen bör matcha komponentens funktion och kontaktkrav.
Ytbehandling måste ta hänsyn till ESD-krav
SMT-utrustning innefattar kretskort och elektroniska komponenter, så vissa metallstrukturer måste integreras i det övergripande elektrostatiska styrsystemet. Anodiserade lager är isolerande. Om en komponent tillhandahåller jordning eller ledande anslutningar måste tillförlitliga ledande kontaktytor reserveras. Specifika metoder inkluderar:
- Lokala obehandlade områden: Se till att metallkontaktytor är tillgängliga för jordpunkter.
- Reserverade jordningsytor: Bibehåll tillförlitliga anslutningar mellan komponenten och utrustningens jordningsstruktur.
- Kompatibel ledande design: Välj behandlingsmetod enligt utrustningens övergripande krav på statisk kontroll.
Efter att ytbehandlingen bestämts bör även dess inverkan på monteringsdimensioner och kontaktförhållanden kontrolleras.
Vilka funktioner bör en leverantör av SMT-precisionskomponenter ha?
Precisionskomponenter går vanligtvis igenom flera steg från utvecklingsritningar till slutlig montering av utrustningen, och leverantörens tekniska supportkapacitet kan påverka projektgenomförandets effektivitet.
Från ritningsgranskning till prototypvalidering
Efter att ha mottagit 2D-ritningar och 3D-modeller måste leverantören granska material, toleranser, strukturer och fixturmetoder, och sedan verifiera faktiska bearbetningsresultat genom prototyper.
- Ritningsgranskning: Identifiera alltför snäva toleranser, tunna väggar, djupa håligheter och speciella anslutningsstrukturer.
- Prototypbearbetning: Verifiera kritiska dimensioner, monteringsförhållanden och ytkvalitet.
- Problemfeedback: Justera bearbetningsprocessen baserat på inspektionsresultaten.
Att lösa tillverkningsproblem under prototypstadiet kan minska modifieringskostnaderna efter att massproduktionen har påbörjats.
Stöd för olika produktionsvolymer
Komponenter i ytmonteringsutrustning kan gå från individuella prover till småskalig testning och sedan till stabil produktion. Leverantörer måste upprätthålla konsekventa processförhållanden samtidigt som de kontinuerligt övervakar verktygsslitage, utrustningens skick och dimensionsförändringar. En stabil produktionsprocess hjälper till att minska dimensionsskillnader mellan batcher.
Fullständig kvalitetsbekräftelse före leverans
Efter att precisionskomponenter har bearbetats måste dimensioner, gängor, grader, ytbehandling och kvantiteter inspekteras. Komponenter bör också klassificeras och skyddas enligt deras strukturer. Specifika åtgärder inkluderar:
- Kvalitetsbekräftelse: Verifiera dimensioner, gängor, grader, ytbehandling och kvantiteter.
- Klassificering: Separera komponenter enligt artikelnummer och monteringsförhållanden.
- Skyddande förpackning: Använd stöt- och reptåligt skydd för precisionsytor.
- Leveransverifiering: Bekräfta att kvantiteter, specifikationer och förpackningsinformation uppfyller orderkraven.
Korrekt leveransförberedelse kan minska ytterligare förluster under transport och montering.
Tillverkning av precisionskomponenter för SMT-utrustning kräver att bearbetningsprocesser planeras enligt komponentstruktur, rörelseförhållanden, materialegenskaper och driftsmiljö. Inköpsteam kan fokusera på leverantörens ritningsgranskning, CNC-bearbetning, precisionsinspektion och batchtillverkningskapacitet. TiRapid tillhandahåller anpassade bearbetningstjänster för att stödja tillverkare av SMT-utrustning från prototypproduktion till batchtillverkning.
















