
CNC-svarvningskoncentricitet är ett viktigt kvalitetskrav vid precisionsbearbetning av axlar, särskilt för transmissionsaxlar, stegaxlar, bussningar, precisionshylsor, kontaktdon och andra roterande komponenter. När en del innehåller flera koncentriska ytterdiametrar, invändiga hål, ansatser eller precisionsanpassningsytor, kan det vara otillräckligt att kontrollera enskilda måttoleranser för att säkerställa korrekt montering och driftsprestanda. Om koncentricitet eller radiell rundkastning överstiger den angivna toleransen kan komponenten uppleva vibrationer, excentrisk rotation, ojämnt slitage eller monteringsproblem under drift. CNC-svarvning kan förbättra koncentricitet och satskonsistens genom stabil spindelprestanda, lämplig arbetshållning, konsekventa bearbetningsutgångspunkter, noggrann verktygskompensation och inspektion under bearbetning. TiRapid tillhandahåller CNC-svarvningstjänster för axlar, hylsor och andra roterande komponenter, med precisionsbearbetning, DFM-stöd och kvalitetsinspektionsmöjligheter.
Varför påverkar CNC-svarvningens koncentricitet precisionsdelarnas prestanda?
För axelkomponenter är koncentricitet inte ett isolerat dimensionskrav. Det är nära relaterat till rotationsnoggrannhet, monteringspassning, lagerprestanda och komponenternas livslängd. När en del innehåller flera axeldiametrar, invändiga hål, gängade sektioner och positioneringsansatser, kan förhållandet mellan deras centrumaxlar direkt påverka den slutliga prestandan för monteringen. Precisionsroterande komponenter som används i motorer, växellådor, automationsutrustning, fordonstransmissionssystem och precisionsmaskiner måste upprätthålla stabil rotation. Betydande feljustering mellan olika axelsektioner kan skapa ytterligare radiella krafter och vibrationer, vilket potentiellt påverkar hela systemets driftsstabilitet. För precisions-CNC-svarvning måste koncentricitetskontroll beaktas under hela deldesign, arbetsupphängning, bearbetningssekvens och slutinspektion snarare än att bara förlita sig på slutinspektion för att identifiera problem.
Koncentricitet är nära relaterad till radiell runout
Tekniska ritningar kan specificera koncentricitet, cirkulär kast eller total kast beroende på komponentens funktionella krav. För roterande delar ger radiell kast en praktisk indikation på hur mycket en bearbetad yta avviker från referensaxeln under rotation, medan koncentricitet beskriver förhållandet mellan centrum för en kontrollerad funktion och referensaxeln. Under produktion kan bearbetning av flera axeldiametrar i en enda uppställning minska ompositioneringsfel och bidra till att bibehålla förhållandet mellan olika funktioner. Leverantörer av precisions-CNC-svarvning kan använda mätklockor, V-block, dedikerade mätare eller CMM-utrustning för inspektion beroende på ritningskrav och delens geometri.
Axelkomponenter kräver noggrann koncentricitetskontroll
Axelkomponenter innehåller ofta flera bearbetningszoner, inklusive lagersäten, tätningsytor, positioneringsansatser, gängade sektioner och anslutningsändar. När dessa områden måste rotera tillsammans eller passa exakt ihop med andra komponenter räcker det inte att kontrollera varje enskild diameter för att garantera monteringsprestanda. Till exempel kan två lagersäten på en axel båda uppfylla sina dimensionstoleranser samtidigt som de fortfarande har betydande axiell feljustering mellan sig. Efter montering kan detta tillstånd orsaka ökat rotationsmotstånd, vibrationer eller för tidigt slitage. För precisionsaxlar för transmissioner, robotkopplingar, axlar för automationsutrustning och precisionsmekaniska axlar bör kritiska utgångspunkter och passningsområden definieras under konstruktionsstadiet och bibehållas konsekvent genom hela CNC-svarvningsprocessen.
Vilka faktorer påverkar koncentriciteten vid CNC-svarvning?
CNC-svarvningens koncentricitet påverkas av maskinens skick, verktyg, arbetsstyckets egenskaper, arbetsstyckets fasthållning, skärparametrar och termiska förändringar. En betydande variation i någon av dessa faktorer kan öka axiell eller radiell avvikelse i precisionsaxelkomponenter. TiRapids svarvningsinformation identifierar även spindelnoggrannhet, maskinstyvhet, fastspänningsmetoder, verktygets skick och temperaturförändringar som viktiga faktorer som påverkar svarvningens noggrannhet.
Spindelnoggrannhet avgör rotationsstabilitet
CNC-svarvens spindel roterar arbetsstycket under bearbetning, så spindelns noggrannhet påverkar direkt skärförhållandena. Om spindeln har för stort rundgång, lagerslitage eller noggrannhetsförsämring efter långvarig drift, kan även en noggrant programmerad verktygsbana misslyckas med att producera stabil koncentricitet. Precisions-CNC-svarvning kräver regelbunden inspektion av spindelns skick, revolverpositioneringsnoggrannhet och maskingeometri, följt av lämpligt underhåll och kalibrering baserat på maskinanvändning. En stabil maskinfundament hjälper till att minska dimensionsavvikelser under batchproduktion och förbättrar repeterbarheten mellan olika produktionskörningar.
Arbetshållning bestämmer utgångspunktens stabilitet
Arbetshållning är en kritisk faktor som påverkar CNC-svarvningens koncentricitet. Standardchuckar med tre backar är lämpliga för många konventionella rotationskomponenter, men precisionsaxlar med steg, tunnväggiga hylsor och långa axlar kan kräva mer stabila fastspänningsmetoder. Otillräcklig griplängd, ojämn fastspänningskraft eller grader på positioneringsytan kan orsaka arbetsstyckets excentricitet. För långa axelkomponenter kan dubbdocksstöd, stabila vilor eller andra hjälpstöd minska vibrationer och deformation under bearbetning. TiRapids precisionsbearbetningsvägledning betonar också vikten av dubbdocksstöd, stabila vilor och minskat överhäng vid bearbetning av långa axelkomponenter.
Verktygsslitage kan orsaka dimensions- och geometriska fel
Allt eftersom ett skärverktyg används över tid förändrar slitage gradvis de faktiska skärförhållandena. Mindre förändringar under grovbearbetning kanske inte omedelbart påverkar funktionaliteten, men under finbearbetning kan förändringar i verktygsnosradie, skäreggens skick eller verktygsposition leda till diameteravvikelser, förändringar i ytjämnheten och variationer i den geometriska noggrannheten. För batchproduktion med CNC-svarvning kan tillverkare etablera rutiner för verktygslivslängdshantering, utföra inspektion av första artikeln, övervaka kritiska dimensioner under produktionen och byta ut eller kompensera verktyg innan de når sina slitagegränser. Detta bidrar till att minska problem med konsekvens över stora produktionsbatcher.
Hur kan CNC-svarvningsprocesser kontrollera koncentriciteten?
Att kontrollera koncentriciteten vid precisionssvarvning kräver mer än att bara använda en maskin med hög noggrannhet. En lämplig bearbetningsprocess måste också definiera positioneringspunkten, arbetsupphängningsmetoden, grov- och finbearbetningssekvensen samt inspektionspunkterna i enlighet med detaljens geometri. Ju stabilare bearbetningsprocessen är och ju färre utgångspunktsändringar som är inblandade, desto lättare är det att upprätthålla koncentriska förhållanden mellan olika funktioner.
Minimera upprepad arbetsuppspänning
När en komponent innehåller flera funktioner som måste förbli koncentriska, kan det minska positioneringsfel att slutföra de kritiska funktionerna i en enda uppställning när det är möjligt. Upprepad arbetsstyckeshållning introducerar nya positioneringsfel, och varje ompositioneringsoperation kan ändra arbetsstyckets axel. För axelkomponenter kan den primära utgångspunkten bearbetas först och sedan användas för att slutföra andra kritiska diametrar, ytor och hål. Denna metod minskar ackumulerade positioneringsfel och förbättrar konsistensen hos precisions-CNC-svarvade delar.
Upprätta en korrekt grov- och finbearbetningssekvens
Grovbearbetning avlägsnar främst överskottsmaterial effektivt, medan finbearbetning fastställer de slutliga dimensionerna och den geometriska noggrannheten. Om de slutliga dimensionerna produceras i en enda operation utan tillräcklig processkontroll kan intern spänning, skärvärme och verktygsbelastningar orsaka dimensionsförändringar. En lämplig process lämnar normalt en lämplig finbearbetningsmån efter grovbearbetning. Arbetsstycket kan då nå ett mer stabilt tillstånd innan kritiska diametrar, hål och ytor finbearbetas. För precisionsaxlar kan stegvis bearbetning också användas enligt materialets egenskaper för att göra den slutliga finbearbetningsprocessen mer stabil.
Optimera stöd för komponenter med lång axel
Långa och smala axlar kan sakna tillräcklig styvhet, vilket orsakar böjning eller vibrationer under skärning. Dessa förhållanden kan påverka diameternoggrannheten, rundheten och koncentriciteten. Stöd för dubbdocka, stabila vilolägen eller andra hjälpstöd kan minska det effektiva överhänget och begränsa deformation orsakad av skärkrafter. För längre axlar bör ingenjörer också beakta verktygsposition, bearbetningsriktning och skärparametrar under processplaneringen. Ju högre förhållandet mellan längd och diameter är, desto viktigare blir det att utvärdera stöd och vibrationskontroll under offert- och konstruktionsfaserna.
Hur ska koncentricitet inspekteras vid precisions-CNC-svarvning?
Efter bearbetning bör inspektionsmetod väljas enligt ritningen och komponentens funktionskrav. Vanliga inspektionsmetoder inkluderar mäturprovning, V-blockinspektion, dedikerade givare och koordinatmätmaskiner. Standardmekaniska komponenter kan använda ekonomiska inspektionsmetoder enligt deras toleranskrav, medan högprecisionsaxlar, medicinska komponenter, flyg- och rymdkomponenter och kritiska transmissionskomponenter kan kräva mer omfattande dimensionell och geometrisk inspektion. Inspektionsmetoder bör alltid kopplas till ritningsreferenser och funktionskrav så att mätresultaten korrekt representerar komponentens faktiska prestanda.
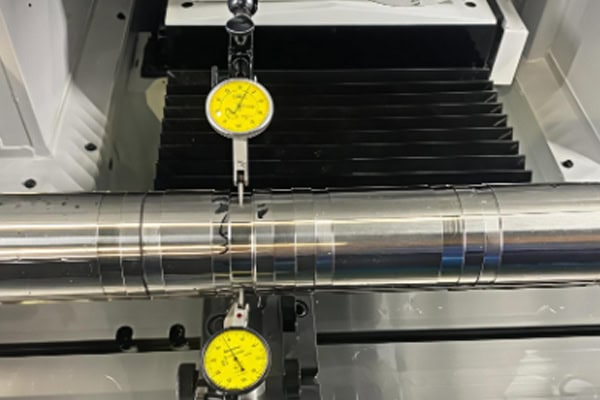
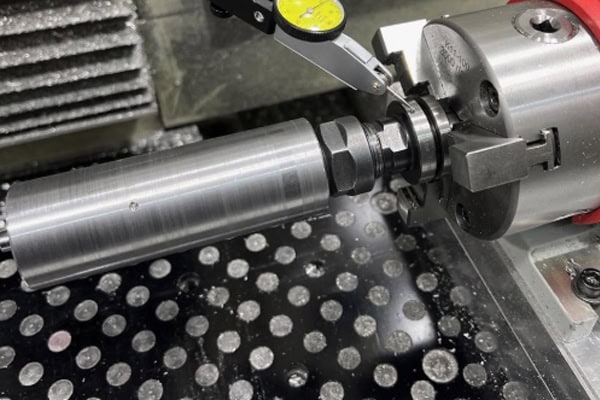
Mätklockor är lämpliga för snabb radiell rundgångsinspektion
Mätklockor används ofta i verkstaden för att kontrollera rotationskast. När arbetsstycket är säkert placerat placeras indikatorspetsen mot ytan som inspekteras. Arbetsstycket roteras sedan långsamt medan indikatorns rörelse observeras för att bestämma kasttillståndet. Denna metod är enkel och effektiv för kontroller av första artikeln, inspektion under bearbetning och snabb verifiering före leverans. Mätresultatet kan dock påverkas av arbetsstyckets uppspänning, val av utgångspunkt och inspektionsposition. För strikta geometriska toleranskrav kan mer exakt mätutrustning också krävas.
CMM:er är lämpliga för komplex geometrisk inspektion
En koordinatmätmaskin kan digitalt mäta flera dimensioner och geometriska egenskaper samtidigt som den etablerar ett referenssystem enligt en teknisk ritning. För precisionssvarvade detaljer med flera axeldiametrar, invändiga hål, ytor och komplexa positioneringsegenskaper kan CMM-inspektion ge mer omfattande mätdata. Kritiska dimensioner, positionsförhållanden, rundhet och koncentricitetsrelaterade egenskaper kan verifieras, och inspektionsrapporter kan genereras. Leverantörer av precisionsbearbetning kan tillhandahålla inspektion av första artikeln eller kvalitetsrapporter enligt kundens krav, vilket hjälper teknik- och inköpsteam att verifiera att delarna uppfyller de specificerade konstruktionskraven.
Inspektionskraven bör överensstämma med delens funktion
Inte alla axelkomponenter kräver extremt snäva koncentricitetstoleranser. Om en komponent inte är beroende av mycket hög rotationsnoggrannhet kan onödigt snäva toleranser öka kostnaderna för bearbetning, inspektion och leverans. Lagersäten, tätningsytor och precisionsrotationsområden kan kräva strängare kontroll baserat på faktiska monteringsförhållanden. Tekniska ritningar bör tydligt identifiera de dimensioner och geometriska egenskaper som direkt påverkar funktionen, vilket gör det möjligt för bearbetningsleverantören att utvärdera tillverkningsprocessen och ge offert noggrant. Kritiska toleranser bör fastställas enligt faktiska applikationskrav snarare än att tillämpa extremt snäva toleranser enhetligt på varje funktion.
Hur väljer man en tillverkare av precisions-CNC-svarvning för axelkomponenter?
För projekt som kräver hög koncentricitet, repeterbarhet och stabil batchproduktion är leverantörens tekniska och kvalitetsstyrningsförmåga lika viktig som maskinspecifikationer. Vid upphandling av precisions-CNC-svarvade detaljer kan inköpsteam utvärdera bearbetningsutrustning, processerfarenhet, inspektionskapacitet, DFM-stöd, prototypvalidering och produktionskapacitet. TiRapid tillhandahåller CNC-svarvning, DFM-stöd och precisionsbearbetning för material inklusive aluminiumlegeringar, rostfritt stål, titanlegeringar, mässing, koppar och tekniska plaster. Dess publicerade CNC-svarvningsinformation indikerar att specificerade toleranser kan uppgå till cirka ±0.005 mm och typisk ytjämnhet kan uppgå till Ra 0.6, beroende på delens geometri, material och ritningskrav.
Bekräfta kapaciteten för precisionsaxelbearbetning
Innan du gör en beställning, lämna komponentritningen till CNC-bearbetningsleverantören så att ingenjörsteamet kan granska kritiska axeldiametrar, invändiga hål, koncentricitet, rundgång, gängor och krav på ytbehandling. För långa axlar, tunnväggiga hylsor, axlar med liten diameter eller komplexa stegaxlar bör leverantören också bekräfta tillgängligt bearbetningsområde och supportmetod.
- Precisions-CNC-svarvningsutrustning
- Kapacitet för kritiska axeldiametrar och invändiga hål
- Erfarenhet av långaxlad bearbetning
- Koncentricitets- och rundgångskontroll
- Kapacitet för inspektion av första artikeln
- Stöd för prototyp genom produktionskvantiteter
Tydlig teknisk bekräftelse gör det möjligt för inköpsteam att utvärdera tillverkningsbarheten före produktion och minskar risken för processförändringar efter att produktionen har startat.
Tillhandahåll kompletta tekniska ritningar och 3D CAD-modeller
En offert för precisions-CNC-svarvning bör inte bara förlita sig på en grundläggande 3D-modell. 2D-ritningen bör tydligt specificera kritiska dimensioner, material, ytjämnhet, toleranser, gängstandarder och geometriska krav. En 3D CAD-modell hjälper ingenjörer att förstå hela komponentgeometrin. Att tillhandahålla båda filerna kan förbättra effektiviteten i DFM-granskningen.
- STEP eller andra 3D CAD-modeller
- PDF- eller DWG-ritningar
- Materialkvalitet
- Kritiska dimensionstoleranser
- Krav på koncentricitet eller kast
- Ytsträvhet
- Ytbehandlingskrav
- Order kvantitet
- Nödvändigt leveransschema
Ju mer fullständig den tekniska informationen är, desto lättare är det för ingenjörer att fastställa bearbetningsprocessen, verktygskonfigurationen, inspektionsplanen och produktionsschemat, vilket också stöder en mer exakt offert för CNC-svarvning.
Tillverka prototyper innan man går över till batchproduktion
För högprecisionsaxelkomponenter kan omedelbar massproduktion öka riskerna för processjusteringar. CNC-svarvningsprototyper gör det möjligt för tillverkare att verifiera materialval, arbetsupphängning, verktyg, bearbetningssekvens och inspektionsprocedurer innan produktionskvantiteterna ökar. Baserat på prototypinspektionsresultaten kan bearbetningsprocessen sedan justeras och standardiseras. När prototypen är godkänd kan leverantören gå över till batchproduktion med en mer stabil tillverkningsprocess, vilket minskar sannolikheten för dimensionsavvikelser mellan produktionskvantiteter.
För projekt som kräver precisionsaxlar, bussningar, kontakter och andra roterande komponenter kan upphandlingsteam tillhandahålla tekniska ritningar, 3D-modeller, materialspecifikationer, kritiska toleranser, koncentricitetskrav, kvantiteter och leveransscheman under offertfasen. TiRapid tillhandahåller CNC-svarvning och DFM-stöd från prototypbearbetning till produktionstillverkning och kan utvärdera tillverkningsbarheten enligt den specifika geometrin och kraven för varje komponent.















