
Kugghjul som används i industriell utrustning kanske inte ser särskilt komplicerade ut, men när de väl är installerade kan även ett litet dimensionsfel bli ett verkligt problem. En liten avvikelse i tandprofil eller hålposition kan vara svår att upptäcka på egen hand, men buller, vibrationer och accelererat slitage kan uppstå snabbt efter installation. För utrustning som går kontinuerligt behöver ett kugghjul göra mer än att bara matcha ritningen. Det måste gå smidigt ihop, bibehålla dimensionsstabilitet och tåla upprepad drift. CNC-bearbetning kan ge bättre kontroll över kugghjulets ytterdiameter, borrning, ändyta och relaterade funktioner, men processplanering och inspektion är lika viktiga.
Vad behöver kontrolleras vid CNC-bearbetning av industriella kugghjul?
Kugghjul är funktionella mekaniska komponenter där yttermått bara är en del av kravet. Kuggprofil, kuggavstånd, borrhålsposition och förhållandet mellan bearbetade ytor kan alla påverka den faktiska prestandan. Kugghjul som används i industriell utrustning måste också ofta arbeta kontinuerligt under långa perioder. En liten bearbetningsavvikelse kan gradvis utvecklas till onormalt buller, ökad temperatur eller transmissionsproblem. Att klargöra kritiska mått och bearbetningsdata före produktion kan göra hela tillverkningsprocessen mycket mer stabil.
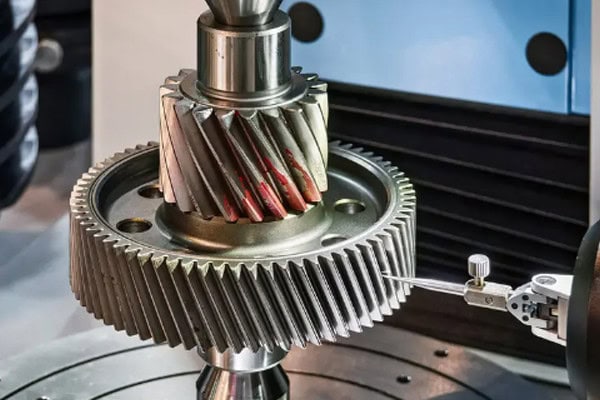
Kuggprofil och kuggavstånd påverkar kugghjulsingreppet
Huruvida ett kugghjul går smidigt efter montering beror i hög grad på noggrannheten i dess kuggprofil och kuggavstånd. Stabila verktyg och lämpliga skärbanor behövs under hela bearbetningen, särskilt vid finbearbetning. För precisionskomponenter i transmissionen behöver även ytjämnheter och grader på kuggytorna uppmärksammas.
- Kontrollera kuggprofilen: För stor profilavvikelse kan orsaka ojämn kontakt mellan passande kugghjul och skapa ytterligare driftsbuller.
- Bibehåll konsekvent tandavstånd: Ett betydande fel i ett enskilt tandavstånd kan orsaka periodiska fluktuationer under transmissionen.
- Finishera områdena kring tandroten och tandspetsen korrekt: Grader eller bearbetningsmärken i dessa områden kan påskynda slitage efter att kugghjulet tagits i bruk.
Kugghjulsbearbetning handlar inte bara om att skära en cirkel av tänder runt ett ämne. Det viktiga är att upprätthålla ett konsekvent geometriskt förhållande mellan varje tand. För industriella utrustningskomponenter som produceras i batcher är stabil noggrannhet mycket mer värdefull än att producera bara ett visuellt perfekt prov.
Noggrannhet i hål och ändyta påverkar installationen
Kugghjul monteras vanligtvis på axlar, hylsor eller andra transmissionskomponenter, vilket gör borrningen och ändytan till viktiga monteringsreferenser. Om borrningens diameter, rundhet eller ändytans skick är inkonsekvent kan kugghjulet löpa excentriskt efter installationen. Ju snabbare utrustningen arbetar, desto mer märkbara kan dessa problem bli.
| Kritiskt område | Fokus på CNC-bearbetning | Påverkan på utrustning |
| Tandeytan | Tandprofil, tandavstånd, ytkvalitet | Meshing-stabilitet och driftsbuller |
| Bore | Diameter, rundhet, positionsnoggrannhet | Axelpassning och koncentricitet |
| Slut ansiktet | Planhet, vinkelrätt förhållande | Axiell positionering |
| Tandrot | Hörnbehandling, borttagning av grad, övergångsområden | Livslängd och driftstabilitet |
| Yttre diameter | Dimension, rundgång | Frigång och rörelse mellan intilliggande komponenter |
Utkast av växel bör inte förbises
Även när huvudkuggens dimensioner verkar uppfylla kraven, bör det färdiga kugghjulet fortfarande kontrolleras för radiell och axiell kast. För industriell utrustning som kräver höghastighetsrotation eller exakt positionering kan även liten excentricitet påverka transmissionens prestanda. Val av bearbetningspunkt, fixturering och maskinnoggrannhet kan alla påverka slutresultatet.
Kugghjulsmaterial kräver olika CNC-bearbetningsstrategier
Kugghjul för industriell utrustning kan tillverkas av en mängd olika material, inklusive legerat stål, rostfritt stål, aluminiumlegeringar och vissa kopparlegeringar. Deras hårdhet, seghet och värmebehandlingsförhållanden kan ge mycket olika skärbeteenden. Vid upphandling är det inte tillräckligt att endast ange materialnamnet. Materialkvalitet, skick och erforderlig slutprestanda bör också bekräftas innan bearbetningen påbörjas.
Kugghjul i legerat stål kräver uppmärksamhet på slitstyrka och efterbehandling
Legerat stål används ofta för kugghjul som behöver motstå högre transmissionsbelastningar. Bearbetningsprocessen måste ta hänsyn till grovbearbetning, finbearbetning och dimensionsförändringar orsakade av efterföljande värmebehandling. Om karburering, härdning eller annan ythärdningsprocess krävs, bör lämplig bearbetningstillägg planeras i förväg. Annars kan dimensionskorrigering efter behandling bli svår.
- Kontrollera materialavverkningen vid grovbearbetning: Etablera den grundläggande kugghjulsgeometrin på ett stabilt sätt och minska arbetsbelastningen vid senare finbearbetning.
- Lämna lämpligt måttspåslag före värmebehandling: Spara tillräckligt med material för efterföljande korrigeringar och efterbehandlingar.
- Inspektera tandytan efter härdning: Bekräfta att hårdhet och dimensionsförhållanden uppfyller de avsedda driftskraven.
Rostfria stålkugghjul kräver bättre kontroll över bearbetningsvärme
Rostfritt stål har relativt hög seghet och kan producera materialavlagringar, värme och accelererat verktygsslitage under bearbetning. Om skärparametrarna inte kontrolleras ordentligt kan tandytan utveckla oönskade bearbetningsmärken. Verktygets skick, kylning och spånavgång kräver större uppmärksamhet vid bearbetning av detta material.
Aluminiumlegeringsväxlar kräver uppmärksamhet på grader och deformation
Kugghjul i aluminiumlegering är lätta och kan vara användbara i industriell utrustning där minskad massa eller tröghet är viktigt. Materialet är relativt lätt att skära, men grader kan bildas runt kuggutrymmen och hålöppningar. Tunna sektioner kan också deformeras vid för hög klämkraft. Korrekt fixtur och en särskild gradningsprocess kan bidra till att bibehålla måttnoggrannheten.
Olika material kräver olika bearbetningsstrategier. När kunder begär en offert bör de helst ange materialkvalitet, hårdhetsförhållanden, värmebehandlingskrav och avsedda driftsförhållanden tillsammans. Tydlig information gör det möjligt för leverantören att identifiera potentiella bearbetningsutmaningar tidigare och minska onödiga ändringar senare.
Hur kan industriella utrustningskugghjul upprätthålla konsekvens i batchproduktion?
Den verkliga utmaningen börjar ofta när ett kugghjulsprojekt går från prototypproduktion till batchtillverkning. Att producera ett kvalificerat kugghjul är inte särskilt svårt; att upprätthålla stabil noggrannhet över dussintals eller hundratals delar är ett mycket större test av CNC-bearbetningsprocessen. Verktygsslitage, variationer i fixturen, materialförändringar och maskinens skick kan alla gradvis förändra dimensioner under produktionen.
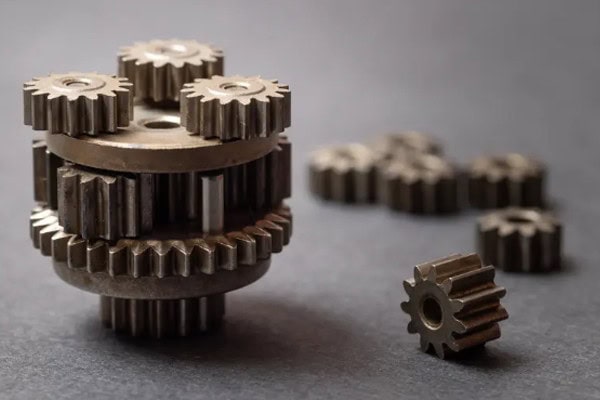
Viktiga parametrar bör fastställas före batchproduktion
Innan den ordinarie produktionen påbörjas bör ritningsrevision, material, bearbetningsdatum, verktyg och kritiska dimensioner bekräftas. När en prototyp har klarat monteringstester bör tillverkningsmetoden inte ändras i förbigående under massproduktion.
- Lås ritningsrevisionen: Förhindra att olika versioner används samtidigt i produktionsgolvet.
- Bibehåll konsekventa bearbetningsutgångspunkter: Minska positioneringsskillnader mellan produktionsbatcher.
- Registrera kritiska dimensioner: Skapa användbara referensdata för framtida produktion och processövervakning.
- Hantera verktygens livslängd: Överdrivet verktygsslitage kan gradvis påverka tandytor, borrningsdimensioner och den totala bearbetningsnoggrannheten.
Inspektion under processen är mer praktisk än att kontrollera allt i slutet
Om dimensionsavvikelser upptäcks först efter att hela satsen har slutförts kan omarbetningskostnaderna öka snabbt. Under produktionen kan viktiga mätningar som tandtjocklek, hålstorlek, ändytans skick och rundgång kontrolleras med lämpliga intervall. För större beställningar kan godkännande av första stycket och processregister också bidra till att hålla bearbetningsförhållandena stabila.
Vad bör kontrolleras före leverans?
Slutkontrollen bör inte bara fokusera på repor eller synliga ytdefekter. Kunder av industriell utrustning behöver delar som kan installeras utan onödiga justeringar, så kritiska dimensioner, tandytor, borrningspositioner och eventuella specificerade material- eller värmebehandlingskrav bör kontrolleras mot ritningen och inköpsspecifikationerna.
| Inspektionsobjekt | Nyckelinnehåll | Typiskt syfte |
| Generella dimensioner | Ytterdiameter, kugghjulsbredd etc. | Bekräfta grundläggande specifikationer |
| Växelparametrar | Tandprofil, tandavstånd, tandtjocklek | Verifiera meshing-krav |
| Bore | Diameter, rundhet | Säkerställ att axeln passar |
| Utkörning | Radiell och axiell rundgång | Minska excentrisk drift |
| Material- och värmebehandling | Materialtillstånd, hårdhet | Uppfylla driftskraven |
Hur bör du utvärdera en CNC-bearbetningsleverantör för industriella utrustningsväxlar?
Upphandling av kugghjul innebär mer än att jämföra enhetspriser. Eftersom kugghjul direkt påverkar nedströms montering och transmissionsprestanda är bearbetningserfarenhet, ritningstolkning, inspektionsförmåga och stabilitet i batchproduktion värda att kontrollera innan en beställning görs. För kundanpassade industriella utrustningskomponenter kan dessa faktorer ha en direkt inverkan på leverans- och omarbetningskostnader.
Titta på både bearbetningserfarenhet och inspektionsförmåga
Att ha lämplig CNC-utrustning är bara början. En leverantörs erfarenhet av precisionskomponenter i transmissionen är mer användbar när man utvärderar om de kan hantera det faktiska projektet. Kunder kan fråga om kugghjulsbearbetningskapacitet, borrningsnoggrannhet, metoder för inspektion av kuggytor och om dimensionsinspektionsrapporter kan tillhandahållas. För projekt som kräver värmebehandling är det också värt att bekräfta hur bearbetnings- och efterbehandlingsprocesserna är samordnade.
Prototyputveckling bör smidigt kopplas samman med batchbeställningar
Många projekt för industriell utrustning börjar med en liten mängd kugghjul för monteringstestning. När konstruktionen har verifierats kan ordern gå över till regelbunden produktion. Om prototyp- och batchproduktionsprocesserna är helt olika kan dimensionsvariationer uppstå senare. En mer stabil metod är att överföra de validerade referensvärdena, verktygen och kritiska parametrarna från prototypproduktion till efterföljande batchtillverkning.
Kommunikationseffektivitet är också en del av upphandlingskostnaden
Kuggritningar kan innehålla information som modul, tryckvinkel, kuggantal, kuggbredd, borrdiameter, toleranser och värmebehandlingskrav. Oklara detaljer kan påverka bearbetningsresultatet. En leverantör som identifierar potentiella problem och bekräftar oklara krav innan offert lämnas kan spara avsevärd tid jämfört med att upptäcka problem efter att produktionen har startat. För kundanpassade industriella utrustningskomponenter kan god kommunikation i början minska onödiga modifieringar och omarbetningar senare.
CNC-bearbetning av kugghjul för industriell utrustning beror i slutändan på transmissionens noggrannhet, monteringsstabilitet och jämn produktionsprestanda. Från kuggprofil och avstånd till hål, rundgång, materialbehandling och batchinspektion behöver varje steg en tydlig tillverkningsplan. För kunder som behöver kugghjulsprototyper, specialbearbetning eller batchproduktion erbjuder TIRAPID stöd från ritningsgranskning och CNC-bearbetning till kvalitetsinspektion, vilket hjälper specialanpassade kugghjul att gå smidigare vidare till montering av industriell utrustning.
















