
Medfräsning och konventionell fräsning är två vanliga fräsmetoder som används vid CNC-bearbetning. De är kända för sina olika rotationsriktningar för fräsar, matningsriktningar, spånbildningsmetoder, skärkraftsbeteende och effekter på ytjämnhet, verktygslivslängd, bearbetningsstabilitet och dimensionsnoggrannhet. Dessa skillnader förklarar varför båda metoderna används i stor utsträckning vid grovbearbetning, finbearbetning, höghastighetsfräsning, skärning av hårda material och precisionsdelstillverkning.
I den här guiden förklarar vi vad medfräsning är, vad konventionell fräsning är, hur medfräsning kontra konventionell fräsning fungerar och varför rätt fräsmetod måste väljas noggrant.
Vad är Climb Milling?
Medfräsning är en fräsmetod där skärarens rotationsriktning är densamma som arbetsstyckets matningsriktning. Det kallas även medfräsning och används ofta i modern CNC-bearbetning när bättre ytjämnhet, högre dimensionsnoggrannhet, lägre skärvärme och längre verktygslivslängd krävs.
Definition och skärriktningsprincip
Medfräsning innebär att fräsens rotationsriktning följer samma riktning som matningsrörelsen. När verktyget går in i arbetsstycket skär det från maximal spåntjocklek till minimal spåntjocklek.
Denna skärriktning gör att verktyget kan skära materialet mer effektivt istället för att gnugga mot ytan före skärning. Den hjälper också till att pressa arbetsstycket mot fixturen, vilket kan förbättra stabiliteten när klämsystemet är tillräckligt styvt.
Eftersom spånan blir tunnare när verktyget lämnar materialet, ger medfräsning vanligtvis en renare yta och minskar gradbildning. Samma skärkraft kan dock dra arbetsstycket eller bordet framåt om maskinen har glapp, så maskinens skick är mycket viktigt.
Fördelar med klätterfräsning
Medfräsning ger bättre ytjämnhet eftersom skäreggen avlägsnar material renare och minskar friktion vid verktygets ingångspunkt. Under lämpliga CNC-förhållanden kan det bidra till att uppnå fina ytjämnheter som Ra < 0.8 μm, och vid höghastighetsfinish kan ännu jämnare resultat vara möjliga.
Medfräsning kan också förbättra verktygslivslängden. Eftersom spånor bildas mer regelbundet och transporterar bort värme från skärzonen mer effektivt, upplever verktygseggen mindre friktion och mindre värmeackumulering. Vid stabil batchproduktion kan verktygslivslängden förbättras med cirka 10–25 % beroende på material, verktygsbeläggning, kylvätska och skärparametrar.
En annan fördel är lägre skärvärme. Den tjocka-till-tunna spånbildningen gör att värmen snabbt kan lämna spånan, vilket minskar risken för termisk deformation. Detta är särskilt användbart vid bearbetning av värmekänsliga material som aluminium, kopparlegeringar, titanlegeringar, tekniska plaster och högpresterande plaster.
Nackdelar med klätterfräsning
Medfräsning är känsligt för maskinglapp. Om maskinverktyget har för stort spel i ledskruven, kulskruven eller drivsystemet kan fräsen dra i bordet eller arbetsstycket oväntat, vilket orsakar vibrationer, dimensionsfel, verktygsbrott eller ytmejsling.
Medfräsning är inte heller alltid lämpligt för den första grovfräsningen på hårda eller ojämna material. Eftersom skäret går in med maximal spåntjocklek kan skäreggen utsättas för hög stötbelastning vid ingången, särskilt vid bearbetning av härdat stål, glödskalsbelagda material, gjutna ytor eller material över HRC50.
En annan begränsning är vibrationsrisken vid dålig styvhet. Om maskinen, fixturen, verktygshållaren eller arbetsstyckets uppställning inte är stabil kan dragverkan vid medfräsning skapa vibrationsmärken och inkonsekventa dimensioner. Av denna anledning används medfräsning bäst på styva CNC-bearbetningscentra med tillförlitlig glappkompensation och säker fastspänning.
Vad är konventionell fräsning?
Konventionell fräsning är en fräsmetod där skärarens rotationsriktning är motsatt arbetsstyckets matningsriktning. Den kallas även motfräsning och används ofta för grovbearbetning, äldre maskiner, manuell fräsutrustning, instabila ämnen och situationer där skärkontroll är viktigare än ytjämnhet.
Definition och skärriktningsprincip
Konventionell fräsning innebär att fräsen roterar mot arbetsstyckets matningsriktning. Under skärprocessen går verktyget gradvis in i materialet från en tunn spåna till en tjockare spåna.
Eftersom skärningen börjar med nästan noll spåntjocklek kan verktyget skava innan det börjar skära. Detta kan öka friktion, värme och verktygsslitage, särskilt i material som deformationshärdas eller har dålig värmeledningsförmåga.
Den gradvisa inmatningen gör dock även konventionell fräsning mer förlåtande vid grovbearbetning. Det minskar risken för att fräsen plötsligt griper tag i arbetsstycket, vilket är anledningen till att det ofta är säkrare på manuella maskiner eller CNC-utrustning med märkbart glapp.
Fördelar med konventionell fräsning
Konventionell fräsning erbjuder hög stabilitet vid grovbearbetning eftersom verktyget går in i skäret gradvis. Detta bidrar till att minska plötsliga stötar och gör det enklare att kontrollera bearbetning på ojämna ämnen, grova material, gjutgods, smidesgods och material med ojämn hårdhet.
Den är mer lämplig för maskiner utan effektiv glappkompensation. Eftersom skärkraften tenderar att trycka mot matningsriktningen istället för att dra bordet framåt, minskar konventionell fräsning risken för plötsligt verktygsingrepp på äldre maskiner.
Konventionell fräsning kan också vara användbar för avverkning av tungt material när ytjämnhet inte är huvudkravet. Vid grovbearbetning med stor tilläggsmått, stark fastspänning och stabila verktygsbanor kan den avlägsna överskottsmaterial säkert före slutlig finbearbetning med medfräsning.
Nackdelar med konventionell fräsning
Konventionell fräsning ger vanligtvis sämre ytjämnhet eftersom verktyget skaver före skärning och utgår med högre spåntjocklek. Detta kan lämna mer synliga verktygsmärken, revor och kvarvarande deformation, med en ojämnhet ofta högre än Ra1.6 μm beroende på material och parametrar.
Verktygsslitaget kan ske snabbare vid konventionell fräsning. Den initiala gnidningen genererar friktion och värme innan skäreggen helt går in i materialet. Detta kan accelerera flankslitage, slöhet av skäreggen och deformationshärdning, särskilt i rostfritt stål, titan och vissa kopparlegeringar.
Skärvärme stannar också mer sannolikt kvar i kontaktytan mellan verktyg och arbetsstycke. Eftersom spånbildningen är långsammare och friktionen är högre kan värme överföras till arbetsstycket och verktyget, vilket ökar risken för termisk expansion, dimensionsvariationer och problem med ytkvaliteten.
Den största skillnaden mellan klätterfräsning och konventionell fräsning
Den största skillnaden mellan medfräsning och konventionell fräsning är förhållandet mellan skärarens rotation och matningsriktning. Vid medfräsning roterar skäret med matningsriktningen, vid konventionell fräsning roterar skäret mot matningsriktningen.
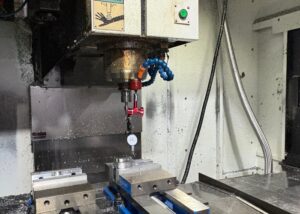
Jämförelse av verktygsoffset och skärnoggrannhet
Vid medfräsning tenderar skärkraften att pressa arbetsstycket mot fixturen när uppställningen är stel. Detta bidrar till att förbättra verktygsbanan och måttnoggrannheten, särskilt vid finbearbetning.
För precisionsdelar med snäva toleranser som ±0.01 mm föredras ofta medfräsning när CNC-maskinen har god styvhet och glappkompensation. Det hjälper till att minska ytskador och förbättrar storlekskonsistensen över upprepade delar.
Vid konventionell fräsning kan skärkraften trycka verktyget och arbetsstycket i en mindre gynnsam riktning. På maskiner med stora spel kan detta orsaka verktygsnedböjning, vibrationer och dimensionsvariationer. Det kan dock fortfarande vara säkrare för grovbearbetning när maskinens glapp är svårt att kontrollera.
Värmepåverkan och skärkraftriktning
Medfräsning producerar spånor från tjocka till tunna, vilket gör att värme snabbt kan lämna skärzonen med spånan. Detta bidrar till att minska verktygstemperaturen, arbetsstyckets uppvärmning och termisk deformation.
Konventionell fräsning producerar spånor från tunna till tjocka. Verktyget kan skava före skärning, och mer värme kan stanna kvar nära kontaktzonen. Detta kan öka friktionen, särskilt vid bearbetning av aluminium, koppar, rostfritt stål, titan eller plast som är känsliga för värme.
Skärkraftens riktning är också annorlunda. Medfräsning kan dra in arbetsstycket i skäret, medan konventionell fräsning trycker mot matningsriktningen. Det är därför medfräsning kräver starkare glappkontroll och konventionell fräsning är ofta säkrare på äldre utrustning.
Analys av ytkvalitet och bearbetningseffektivitet
Medfräsning ger vanligtvis bättre ytkvalitet eftersom det minskar friktion, minskar skärkraftsfluktuationer och skapar renare spånseparation. Vid finbearbetning kan det bidra till att uppnå jämnare ytor som Ra0.8 μm eller lägre när maskinstyvhet, verktygsskärpa och parametrar är välkontrollerade.
Medfräsning kan också förbättra bearbetningseffektiviteten eftersom verktyget skär mer effektivt och producerar mindre friktion. Vid batch-CNC-bearbetning kan detta bidra till att minska cykeltiden med cirka 10–20 % beroende på detaljgeometri, material, verktygsbana och maskinens kapacitet.
Konventionell fräsning lämnar vanligtvis fler verktygsmärken och grader eftersom fräsen skaver före skärning och utträder vid högre spåntjocklek. Det kan kräva ytterligare finbearbetning, polering, gradning eller en sista medfräsning för att uppfylla höga krav på ytkvalitet.
Krav för maskinverktygsstruktur och styrsystem
Medfräsning kräver högre maskinstyvhet, stabil servostyrning och effektiv glappkompensation. Om maskinbordet, kulskruven, spindeln, fixturen eller verktygshållaren är instabil kan medfräsning orsaka vibrationer, verktygsgrepp eller dimensionsfel.
Moderna CNC-bearbetningscentra är vanligtvis bättre lämpade för medfräsning eftersom de har en starkare struktur, exakt matningskontroll och mjukvarukompensation. Detta gör att medfräsning ger bättre ytbehandling, längre verktygslivslängd och högre effektivitet.
Konventionell fräsning är mer lämplig för äldre maskiner, manuella fräsar eller utrustning med märkbart glapp. Dess skärriktning är mer förlåtande och minskar risken för att verktyget plötsligt drar in arbetsstycket i fräsen.
När man ska välja klätterfräsning eller konventionell fräsning
Medfräsning eller konventionell fräsning bör väljas baserat på materialtyp, bearbetningssteg, maskinverktygets skick, fixturstyvhet, toleranskrav och ytjämnhetsmål. Den bästa metoden beror på den faktiska bearbetningsmiljön snarare än en fast regel.
Urval efter materialtyp
Olika material reagerar olika på medfräsning och konventionell fräsning. Materialhårdhet, duktilitet, värmeledningsförmåga, spånbeteende och tendens till deformationshärdning påverkar alla den bästa frässtrategin.
| Material Typ | Vanliga betyg | Rekommenderad fräsmetod | Professionellt råd |
| aluminium~~POS=TRUNC | 6061, 7075 | Climb Milling | Hjälper till att minska verktygskärv, förbättra spånavgången och uppnå bättre ytjämnhet. |
| Medelstarkt kolstål / Formstål | P20, H13, S50C | Grovbearbetning: Konventionell fräsning, Finbearbetning: Medfräsning | Konventionell fräsning förbättrar grovbearbetningsstabiliteten, medfräsning förbättrar den slutliga ytan och precisionen. |
| Titanlegering | Ti6Al4V, TC4 | Climb Milling | Minskar värmeutveckling och verktygsbelastning i kombination med stark kylning och liten matning. |
| Rostfritt stål | 304, 316, 17-4PH | Grovbearbetning: Konventionell fräsning, Finbearbetning: Medfräsning | Konventionell fräsning förbättrar stabiliteten vid tung skärning, medfräsning hjälper till att kontrollera grader och finbearbetning. |
| Koppar | C110, C101 | Konventionell fräsning | En mer stabil skärkraft kan bidra till att minska smetning, igensättning och överhettning. |
| Mässing | H62, C360 | Climb Milling | Utmärkt bearbetbarhet möjliggör höghastighetsbearbetning och förbättrad ytfinish. |
| Teknikplast | POM, PA6, PTFE | Climb Milling | Hjälper till att minska värme, grader, smältning och materialdeformation. |
| Högpresterande plaster | TITA, PI, UPE | Climb Milling | Stödjer bättre måttnoggrannhet och renare ytor på dyra material. |
| Magnesiumlegering | AZ31B, ZK60 | Climb Milling | Minskar skärtid och värme, men brandsäkerheten måste kontrolleras noggrant. |
| Kolfiberkompositer | CFRP | Konventionell fräsning med specialverktyg | Hjälper till att minska fiberutdragning och eggdelaminering när verktygsgeometrin är lämplig. |
Enligt processkrav
Processsteget är en av de viktigaste faktorerna när man väljer mellan medfräsning och konventionell fräsning vid CNC-fräsning. Grovfräsning och finfräsning har olika prioriteringar, så de kan kräva olika skärriktningar.
Vid CNC-fräsning fokuserar grovbearbetning på snabb materialavverkning, verktygssäkerhet och processstabilitet. Finbearbetning fokuserar på ytkvalitet, dimensionsnoggrannhet, gradkontroll och slutlig detaljkonsistens.
På grund av detta används konventionell fräsning ofta för grovbearbetning under instabila förhållanden, medan medfräsning ofta används för finbearbetning på styv CNC-fräsutrustning.
Grov bearbetning
Grovbearbetning kräver att stora mängder material avlägsnas snabbt och säkert. Konventionell fräsning är ofta lämplig för grovbearbetning eftersom verktyget går in i skäret gradvis och ger bättre kontroll vid bearbetning av oregelbundna ämnen eller höga materialtillägg.
Denna gradvisa skärförlopp hjälper till att minska plötsligt verktygsingrepp, särskilt på material med hårda ytor, glödskal, gjutskinn eller ojämn hårdhet. Det är också användbart när fixturstyvheten inte är idealisk.
Grovfräsning kräver dock inte alltid konventionell fräsning. På moderna styva CNC-maskiner med starka verktyg och stabila uppställningar kan medlöpning också användas för effektiv grovfräsning om glapp och skärbelastning kontrolleras korrekt.
Avslutning
Finbearbetning kräver bättre ytjämnhet, måttnoggrannhet och eggkvalitet. Medfräsning föredras vanligtvis för finbearbetning eftersom det minskar friktion, ger renare spånbildning och minskar risken för ytsprickning.
När målet är att uppnå snäva toleranser som ±0.01 mm eller ytjämnhet under Ra0.8 μm, kan medfräsning ge mer konsekventa resultat på styva CNC-maskiner.
För avancerade komponenter kan en sista medfräsning minska grader, förbättra konturnoggrannheten och minska behovet av manuell polering eller sekundär ytbehandling.
Efter maskintyp
Maskintypen påverkar starkt om medfräsning eller konventionell fräsning är säkrare och effektivare. Moderna CNC-bearbetningscentra och äldre manuella maskiner beter sig väldigt olika under skärkraft.
Högstyva CNC-maskiner stöder vanligtvis medfräsning eftersom de har starkare strukturer, bättre matningskontroll och glappkompensation. Manuella maskiner eller äldre utrustning kan prestera bättre med konventionell fräsning eftersom de är mer känsliga för glapp.
Innan de väljer en metod bör maskinister kontrollera spindelstyvhet, bordets spelrum, fixturens hållfasthet, servorespons, verktygshållarens rundgång och skärbelastning.
Högprecisions CNC-bearbetningscenter
Högprecisions-CNC-bearbetningscentra är generellt sett väl lämpade för medfräsning. Dessa maskiner har vanligtvis kulskruvar, servostyrning, stigkompensation, hög spindelstyvhet och stabil matningsnoggrannhet.
Medfräsning på dessa maskiner kan stödja höghastighetsbearbetning, finbearbetning och konsekvent batchproduktion. Den används ofta inom flyg- och rymdteknik, medicintekniska produkter, precisionsformar, robotteknik och avancerade industriella komponenter.
Vid bearbetning av dyra material eller delar med snäva toleranser kan medfräsning minska omarbetning genom att förbättra ytfinish, verktygsstabilitet och dimensionell repeterbarhet.
Manuella eller konventionella fräsmaskiner
Manuella fräsmaskiner och äldre konventionella fräsar är ofta bättre lämpade för konventionell fräsning. Dessa maskiner kan ha märkbart glapp och begränsad kompensationsförmåga.
Vid medfräsning kan glapp få fräsen att dra i bordet plötsligt, vilket skapar vibrationer, överskärning eller verktygsbrott. Konventionell fräsning minskar denna risk eftersom skärkraften verkar mot matningsriktningen.
För gammal utrustning, grovbearbetning och icke-kritiska toleransarbeten är konventionell fräsning ofta säkrare och mer förutsägbar.
Bearbetning av affärsfallsanalys
Analys av affärsfall inom bearbetning hjälper till att koppla samman frästeori med verkliga tillverkningsbeslut. Olika branscher har olika prioriteringar, såsom tolerans, ytjämnhet, materialkostnad, gradkontroll, cykeltid, verktygsslitage och komponenternas tillförlitlighet.
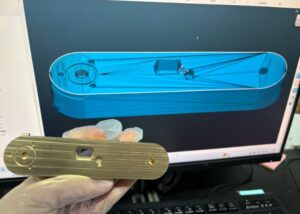
Flyg- och rymdkomponenter
För flyg- och rymdkomponenter föredras ofta medfräsning vid finbearbetning eftersom det ger bättre ytintegritet, dimensionsnoggrannhet och verktygslivslängd. Ramar i titanlegering, konstruktionsdelar i aluminium och tunnväggiga komponenter gynnas ofta av stabil spånavgång och lägre skärvärme.
Eftersom flyg- och rymdkomponenter vanligtvis har högt värde och snäva toleranser är maskinstyvhet, fixturdesign och verktygsbanan avgörande. Medfräsning kan minska ytskador och förbättra konsistensen i kombination med stark kylvätska och optimerade skärparametrar.
För grovbearbetning av tunga material eller ojämna ämnen kan konventionell fräsning fortfarande användas när stabilitet är viktigare än ytjämnhet.
Precisionsformindustrin
Vid tillverkning av precisionsformar används klätterfräsning ofta i finbearbetningsoperationer för att förbättra kavitetens jämnhet, minska skärmärken och förkorta poleringstiden. Detta är användbart för formsprutningsformar av plast, pressgjutningsformar och EDM-kopparelektroder.
Konventionell fräsning kan användas vid grovbearbetning för att avlägsna material på ett säkert sätt, särskilt vid bearbetning av hårt formstål eller oregelbundet material. När materialtillägget blir stabilt används ofta medfräsning för mellanfinbearbetning och finbearbetning.
En kombinerad strategi hjälper till att balansera verktygslivslängd, ytkvalitet och produktionseffektivitet.
Medicintekniska produkter
Medicintekniska produkter kräver noggrann dimensionskontroll, släta ytor, gradfria kanter och stabil processrepeterbarhet. Medfräsning föredras ofta för finbearbetning av medicinska delar såsom benskruvar, implantatkomponenter, kirurgiska verktyg och precisionshöljen.
För titan, rostfritt stål, PEEK och andra medicinska material kan klätterfräsning minska värmeuppbyggnad och ytdefekter vid användning med vassa verktyg och kontrollerade skärparametrar.
Eftersom medicinska komponenter kräver hög tillförlitlighet måste fräsriktningen matchas med verktygsgeometri, kylvätskestrategi, krav på ytfinish och kontamineringskontroll.
Praktiska råd och tips
Praktisk fräsprestanda beror på mer än att välja medfräsning eller konventionell fräsning. Verktygsgeometri, skärparametrar, arbetsstyckeshållning, maskinstyvhet, kylvätska, verktygsbanan och operatörskontroller påverkar alla slutresultatet.
Tips för inställning av skärparametrar för medfräsning och konventionell fräsning
Skärparametrar bör justeras efter material, verktygsdiameter, verktygsbeläggning, spindeleffekt, fixturstyvhet och ytfinishmål. Medfräsning och konventionell fräsning kräver vanligtvis olika parameterstrategier.
Vid medfräsning används ofta högre spindelhastighet, medelhög matning, litet skärdjup och effektiv kylning för att förbättra finhackningen och minska värme. Vid konventionell fräsning är något lägre hastighet, måttlig matning, större skärdjup och kontinuerlig kylning vanligare vid grovbearbetning.
Dessa värden bör betraktas som utgångspunkter, inte fasta standarder. Provskärning och inspektion är fortfarande nödvändiga före serieproduktion.
Rekommenderade parametrar för klätterfräsning
Rekommenderade parametrar för medfräsning inkluderar ofta hög spindelhastighet, medelhög matning, grunt skärdjup och stabil kylning. Ett typiskt startområde kan vara 3000–8000 varv/min, matning 600–1200 mm/min, axiellt skärdjup 0.5–1 mm och radiell skärbredd på 50–70 % av verktygsdiametern.
Medfräsning drar nytta av vassa verktyg, stabil arbetsstyckeshållning och stabil maskinstyrning. Forcerad kylning eller minimal smörjning kan hjälpa till att kontrollera värme och förbättra spånavgången.
För finbearbetning kan mindre översteg och lättare skärbelastningar förbättra ytjämnheten och måttnoggrannheten.
Rekommenderade parametrar för konventionell fräsning
Rekommenderade konventionella fräsparametrar använder ofta något lägre spindelhastighet, måttlig matning och större skärdjup för grovbearbetning. Ett typiskt startområde kan vara 2000–5000 varv/min, matning 400–800 mm/min, axiellt skärdjup 1–2 mm och radiell skärbredd på 30–50 % av verktygsdiametern.
Konventionell fräsning tolererar grövre uppställningar bättre än medfräsning, men överdriven värme och friktion måste kontrolleras. Kontinuerlig kylning hjälper till att minska uppvärmning av arbetsstycket och slitage på verktyget.
För hårda material, oregelbundna ämnen eller gamla maskiner kan konservativa parametrar minska verktygsflisning och vibrationer.
Hur man undviker vibrationer och skärsprickor
Vibrationsmärken och skärsprickor kan minskas genom att förbättra verktygsstyvheten, optimera skärparametrar och undvika instabilt verktygsingrepp. Kortare verktygsöverhäng, styva hållare, belagda verktyg och stabil fixtur är viktiga.
Skärhastigheten bör undvika resonanszoner. Om vibrationer uppstår kan minskad spindelhastighet, justering av matningshastighet, sänkt skärdjup eller ändrad verktygsbanans ingrepp bidra till att stabilisera skärningen.
För djupa hålrum kan stegvis fräsning eller skiktad Z-fräsning minska plötslig verktygsbelastning. Förhandsgranskning av verktygsbanan och fixturinspektion bör utföras före faktisk bearbetning.
Arbetsstyckets fastspänning och glappkontroll
Fastspänning av arbetsstycket och kontroll av glapp är avgörande för stabil fräsning. Dålig fastspänning kan orsaka detaljrörelser, vibrationer, dimensionsfel och verktygsbrott.
En styv uppställning bör använda tillförlitlig positionering, tillräcklig kontaktyta och balanserad klämkraft. För mjuka material som aluminium eller koppar kan skyddande shims eller mjuka käftar hjälpa till att förhindra ytdeformation.
Glapp är särskilt viktigt vid medfräsning. Äldre maskiner bör testas före medfräsning, och kompensation bör tillämpas när sådan finns. Om glapp inte kan kontrolleras är konventionell fräsning vanligtvis säkrare.
Typiska misstag och lösningar
Typiska misstag vid fräsning inkluderar medfräsning på maskiner med glapp, för hög matning, slöa verktyg, dålig fastspänning av arbetsstycket och att ignorera kylvätskekrav. Dessa problem kan leda till verktygsflisning, dålig ytkvalitet, verktygskärning eller inkonsekvent detaljstorlek.
| Problem | Orsak Analys | Lösningsförslag |
| Klätterfräsverktygsflisning | För snabb matning, för aggressiv verktygsinmatning, dålig styvhet | Minska matningshastigheten, optimera inmatningsbanan, förbättra verktygshållningen |
| Dålig ytjämnhet vid konventionell fräsning | Verktygsfriktion, slö skärning, hög skärpåverkan | Byt verktyg, minska inmatningshastigheten, lägg till finbearbetningspass |
| Verktyg fastnar eller smetar ut | Hög värme, dålig smörjning, olämplig beläggning | Förbättra kylningen, använd belagda verktyg, justera hastighet och matning |
| Inkonsekvent delstorlek | Arbetsstyckesförskjutning, glapp, termisk avdrift från spindeln | Förstärk fixturen, verifiera glapp, stabilisera temperaturen |
| Burr formation | Fel skärriktning, slö egg, dålig utgångsstrategi | Använd klätterfinish, slipa verktyg, optimera verktygsbanan |
Innan bearbetning är det bra att spendera några minuter på att kontrollera fixtursäkerhet, förhandsgranskning av verktygsbanan, matningshastigheter, spindelhastighet, kylvätskeinställningar och glapp. En kort uppställningskontroll kan förhindra verktygsskador, kasserade delar och kostsam omarbetning.
Vanliga frågor
Vad är bättre, konventionell eller klätterfräsning
I mitt arbete föredrar jag medfräsning för de flesta CNC-operationer på grund av dess jämnare yta och förlängda verktygslivslängd. Det minimerar variationer i skärkraften och minskar värmeutvecklingen. Men på maskiner med märkbar glapp eller som saknar kompensationssystem är konventionell fräsning säkrare och stabilare. När precisionskraven är högre än ±0.01 mm erbjuder medfräsning överlägsen konsistens – särskilt vid bearbetning av aluminium- eller titanlegeringar.
Vilka är nackdelarna med klätterfräsning
Medfräsning, även om det är mycket effektivt, medför risker för maskiner med dålig glappkontroll. Fräsens rörelse drar in detaljen i verktyget, vilket potentiellt orsakar plötsligt verktygsingrepp, detaljförskjutning eller ytmejsling. Utan korrekt glappkompensation har jag observerat toleransfel som överstiger 0.05 mm och ökad verktygsflisning, särskilt vid skärning av hårda material som rostfritt stål eller härdat stål.
Vilka är fördelarna med uppfräsning
Motfräsning, eller konventionell fräsning, ger bättre kontroll under grovbearbetning och absorberar vibrationer bättre. Jag väljer det ofta när jag arbetar med gjutjärn, smidesgods eller härdade stål, där styvhet och verktygsstabilitet är viktigare än ytkvalitet. Det är särskilt användbart på gamla eller manuella maskiner – särskilt när toleranserna är över ±0.05 mm och bearbetningsstabilitet prioriteras framför ytfinish.
Vad är uppfräsning och nedfräsning
Motfräsning (konventionell) tvingar verktyget mot matningsriktningen, vilket ökar verktygets jämnhet och absorberar stötar – perfekt för grovbearbetning eller instabila uppställningar. Nedfräsning (medfräsning) drar verktyget med matningsriktningen, vilket ger renare ytor och minskat verktygsslitage. För aluminium, koppar och tekniska plaster väljer jag medfräsning, för slipande eller högbeständiga metaller undviker konventionell fräsning glappinducerad deformation.
Vad är glapp vid nedfräsning
Glapp vid medlöpning avser det mekaniska glappet mellan komponenter som ledskruvar eller kugghjul. Om det inte korrigeras kan det leda till oregelbunden verktygsrörelse, vibrationer och dimensionella felaktigheter. I min verkstad har vi uppmätt glappvärden upp till 0.03 mm på åldrande maskiner – mer än tillräckligt för att förstöra delar med snäva toleranser. Det är därför jag alltid verifierar glappkompensation innan jag använder medlöpning i kritiska operationer.
Slutsats
Medfräsning och konventionell fräsning är inte bara bättre eller sämre än varandra. De är två olika frässtrategier som bör väljas utifrån maskinens styvhet, glappkontroll, materialtyp, bearbetningssteg, krav på ytjämnhet och toleransmål. Medfräsning är mer lämplig för moderna styva CNC-maskiner, finbearbetning, höghastighetsbearbetning och delar som kräver bättre ytjämnhet och livslängd. Konventionell fräsning är mer lämplig för äldre maskiner, grovbearbetning, instabila ämnen och situationer där skärstabilitet är viktigare än slutlig ytkvalitet.
På TiRapid erbjuder vi precisions-CNC-bearbetningstjänster för specialanpassade metall- och plastkomponenter. Om ditt projekt kräver fräsning, svarvning, borrning, arborrning, gängning, ytbehandling eller CNC-bearbetning med snäva toleranser, kan vårt ingenjörsteam hjälpa till att granska materialbeteende, bearbetningsmetod, fixturstabilitet, toleranskontroll och produktionsgenomförbarhet för att stödja tillförlitlig delkvalitet och effektiv tillverkning.
















