
3-axlig vs 5-axlig CNC-bearbetning är en vanlig jämförelse inom precisionstillverkning eftersom båda metoderna används för att producera exakta specialbearbetningsdetaljer, men de är utformade för olika nivåer av delkomplexitet. 3-axlig CNC-bearbetning är lämplig för enklare delar med plana ytor, hål, fickor och grundläggande konturer, medan 5-axlig CNC-bearbetning är bättre för komplexa geometrier, vinklade egenskaper, djupa håligheter och bearbetning av flera ytor.
I den här guiden jämför vi 3-axlig och 5-axlig CNC-bearbetning utifrån rörelse, detaljkomplexitet, uppställningstid, noggrannhet, ytfinish, kostnad och tillämpningar för att hjälpa dig välja rätt process för ditt projekt.
Vad är 3-axlig CNC-bearbetning?
3-axlig CNC-bearbetning är en bearbetningsprocess där skärverktyget rör sig längs tre linjära axlar: X, Y och Z. Den används ofta för delar som kan bearbetas huvudsakligen från en riktning eller flera enkla uppställningar. Denna process är praktisk, kostnadseffektiv och lämplig för många vanliga CNC-bearbetade delar.
Hur fungerar 3-axlig CNC-bearbetning?
3-axlig CNC-bearbetning fungerar genom att flytta skärverktyget åt vänster och höger, framåt och bakåt, samt uppåt och nedåt. Dessa tre riktningar gör att verktyget kan ta bort material från arbetsstycket och skapa plana ytor, hål, springor, fickor och grundläggande konturer.
Arbetsstycket är vanligtvis fixerat på maskinbordet. Om en annan sida behöver bearbetas kan operatören behöva stoppa processen, lossa detaljen, rotera den och ställa upp den igen. Det är därför 3-axlig bearbetning är enkel och stabil, men mindre flexibel för mycket komplexa delar.
Vanliga funktioner för 3-axlig CNC-bearbetning
3-axlig CNC-bearbetning är känd för sin enkla maskinstruktur, enklare programmering och lägre produktionskostnad. Det är en av de vanligaste CNC-processerna för prototyper, fixturer, plattor, fästen och allmänna mekaniska delar.
Vanliga funktioner inkluderar:
- Rörelse längs X-, Y- och Z-axlarna
- Lämplig för plana och enkla 3D-ytor
- Lägre programmeringssvårighetsgrad
- Enklare maskininstallation
- Lägre bearbetningskostnad
- Bra för prototyper och småskalig produktion
- Kräver ofta flera uppställningar för flersidiga delar
Vad är 5-axlig CNC-bearbetning?
5-axlig CNC-bearbetning är en process där skärverktyget eller arbetsstycket kan röra sig längs tre linjära axlar och två ytterligare roterande axlar. Detta gör att verktyget kan närma sig detaljen från många vinklar, vilket gör det lämpligt för komplexa, högprecisionskomponenter med flera ytor.
Hur fungerar 5-axlig CNC-bearbetning?
5-axlig CNC-bearbetning använder linjära X-, Y- och Z-rörelser, plus två roterande rörelser. Dessa roterande axlar gör att verktyget eller detaljen kan lutas och roteras under bearbetningen. Som ett resultat kan skärverktyget nå svåra ytor utan att detaljen upprepade gånger behöver tas bort och spännas fast igen.
Detta är särskilt användbart för böjda ytor, vinklade hål, djupa hålrum, komplexa konturer och delar som kräver bearbetning från flera riktningar. Med 5-axlig bearbetning kan ofta fler funktioner slutföras i en uppställning.
Vanliga funktioner för 5-axlig CNC-bearbetning
5-axlig CNC-bearbetning är känd för god verktygsåtkomst, färre uppställningstider, bättre ytfinish och högre flexibilitet för komplexa geometrier. Det kan minska ackumulerade positioneringsfel eftersom detaljen inte behöver ompositioneras lika ofta.
Vanliga funktioner inkluderar:
- Rörelse längs fem axlar
- Bättre åtkomst till komplexa ytor
- Färre uppställningar och fastspänningssteg
- Lämplig för vinklade och böjda funktioner
- Bättre ytfinish på komplexa delar
- Högre programmerings- och maskinkrav
- Högre bearbetningskostnad än standard 3-axlig bearbetning
Vad är skillnaden mellan 3-axlig och 5-axlig CNC?
Den största skillnaden mellan 3-axlig och 5-axlig CNC-bearbetning är verktygsrörelse och åtkomst. 3-axlig CNC rör sig i tre raka riktningar, medan 5-axlig CNC har två roterande axlar, vilket gör att verktyget kan skära från fler vinklar. Detta påverkar detaljernas komplexitet, uppställningstid, noggrannhet, ytfinish, kostnad och produktionseffektivitet.
Axelrörelse och skärriktning
3-axlig CNC-bearbetning rör sig längs X-, Y- och Z-riktningarna. Detta räcker för många enkla detaljer, men verktyget närmar sig huvudsakligen arbetsstycket från en riktning i taget.
5-axlig CNC-bearbetning har två roterande axlar. Detta gör att verktyget kan luta, rotera och närma sig arbetsstycket från olika vinklar. Det är mycket mer flexibelt vid bearbetning av vinklade ytor, böjda ytor och svåråtkomliga detaljer.
| Artikel | 3-axlig CNC | 5-axlig CNC |
| Grundläggande rörelse | X OCH Z | X, Y, Z + två roterande axlar |
| Tillgång till verktyg | Begränsad | Mycket starkare |
| Skärriktning | Mestadels vertikala eller enkla riktningar | Flera vinklar |
| Bäst för | Enkel geometri | Komplex geometri |
Delkomplexitet och verktygsåtkomst
3-axlig CNC-bearbetning är bättre för enkla och måttligt komplexa delar. Den kan göra fickor, hål, plana ytor, steg och grundläggande 3D-former, men den kan ha problem med underskärningar, djupt vinklade detaljer och delar med flera ytor.
5-axlig CNC-bearbetning är bättre för komplexa geometrier. Den kan nå ytor som är svåra eller omöjliga för en 3-axlig maskin att skära utan flera uppställningar. Detta gör den användbar för delar inom flyg-, medicin-, form- och robotteknik.
Uppställningstid och fixturkrav
3-axlig CNC-bearbetning kräver ofta flera uppställningar när flera sidor av en detalj behöver bearbetas. Varje gång detaljen ompositioneras finns det risk för små uppriktningsfel.
5-axlig CNC-bearbetning kan minska uppställningstiden eftersom fler ytor kan bearbetas med en fastspänning. Detta bidrar till att förbättra noggrannheten och minska produktionstiden för komplexa delar.
För enkla delar kan 3-axlig uppställning vara snabbare och billigare. För komplexa delar kan 5-axlig bearbetning spara tid genom att minska upprepad fastspänning.
Noggrannhet och ytfinish
3-axlig CNC-bearbetning kan uppnå hög noggrannhet för många standarddetaljer, särskilt när funktionerna är åtkomliga från en enkel riktning. Men om detaljen kräver flera uppställningar kan varje uppställning ge upphov till positioneringsfel.
5-axlig CNC-bearbetning kan förbättra noggrannheten på komplexa delar eftersom det minskar antalet uppsättningar. Det kan också använda kortare verktyg och bättre verktygsvinklar, vilket bidrar till att minska vibrationer och förbättra ytfinishen.
Kostnads- och produktionseffektivitet
3-axlig CNC-bearbetning är vanligtvis mer kostnadseffektiv för enkla delar eftersom maskinhastigheter, programmeringstid och installationskrav är lägre.
5-axlig CNC-bearbetning är dyrare, men kan vara mer effektivt för komplexa delar. Om en del behöver många uppställningar på en 3-axlig maskin kan 5-axlig bearbetning minska den totala produktionstiden och förbättra slutkvaliteten.
Den praktiska regeln är enkel: välj 3-axlig CNC för enkla och kostnadskänsliga detaljer; välj 5-axlig CNC för komplexa, högprecisions- och flerytedetaljer.
Jämförelsetabell för 3-axlig vs 5-axlig CNC-bearbetning
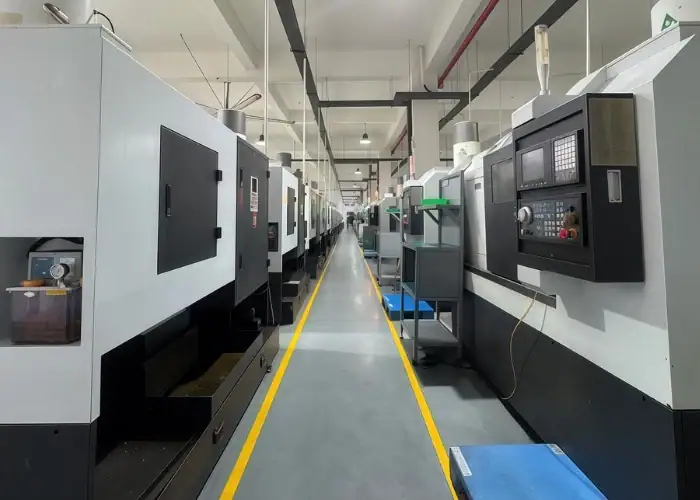
3-axlig och 5-axlig CNC-bearbetning skiljer sig åt i maskinrörelse, lämplig geometri, noggrannhet, ytkvalitet, komplexitet i uppställningen, kostnad och tillämpningar. Tabellen nedan ger en snabb jämförelse för tekniska och inköpsbeslut.
| Jämförelsepunkt | 3-axlig CNC-bearbetning | 5-axlig CNC-bearbetning |
| Maskinrörelse | Linjär rörelse i X, Y, Z | X, Y, Z plus två roterande axlar |
| Lämplig delgeometri | Enkel till medelkomplexitet | Komplexa och flervinklade delar |
| Bearbetningsnoggrannhet | Högt för tillgängliga funktioner | Högre för komplexa flersidiga delar |
| Ytkvalitet | Bra för enkla ytor | Bättre för böjda och vinklade ytor |
| Installationskomplexitet | Fler inställningar för flersidiga delar | Färre inställningar för komplexa delar |
| Kostnadsintervall | Sänk | Högre |
| Bästa applikationerna | Plattor, fästen, enkla höljen | Flygindustrin, medicin, formar, impeller |
Maskinrörelse
Maskinrörelsen är den största skillnaden. 3-axliga maskiner skär från grundläggande riktningar, medan 5-axliga maskiner kan luta och rotera skärvinkeln. Detta ger 5-axlig CNC starkare flexibilitet för komplexa ytor.
Lämplig delgeometri
3-axlig CNC är lämplig för delar med plana ytor, enkla fickor, hål och grundläggande konturer. 5-axlig CNC är lämplig för komplex geometri, krökta ytor, vinklade hål och flersidig bearbetning.
Bearbetningsnoggrannhet
Båda processerna kan vara exakta, men 5-axlig CNC har en fördel när en detalj behöver bearbetas flera ytor i förhållande till varandra. Färre uppställningar innebär vanligtvis färre uppriktningsfel.
Ytkvalitet
3-axlig CNC kan producera bra ytor på enkla delar. 5-axlig CNC kan ofta producera bättre ytor på komplexa delar eftersom verktygsvinkeln kan optimeras under bearbetningen.
Installationskomplexitet
3-axlig CNC kan kräva flera uppställningar för flersidiga delar. 5-axlig CNC kan minska fastspänningsstegen, vilket förbättrar konsistensen och sparar tid för komplexa komponenter.
Kostnadsintervall
3-axlig CNC har vanligtvis lägre kostnad för enkla delar. 5-axlig CNC har högre maskin- och programmeringskostnader, men det kan minska den totala kostnaden när delen är mycket komplex.
Bästa applikationerna
3-axlig CNC är bäst för enkla mekaniska delar, plattor, fästen och fixturer. 5-axlig CNC är bäst för flyg- och rymdkomponenter, medicintekniska produkter, komplexa formar, impeller och högvärdiga specialkomponenter.
Fördelar och begränsningar med 3-axlig CNC-bearbetning
3-axlig CNC-bearbetning är ett praktiskt val när detaljdesignen är relativt enkel, budgeten är kontrollerad och funktionerna är tillgängliga från grundläggande skärriktningar. Dess främsta fördel är kostnadseffektivitet, men dess begränsning är minskad flexibilitet för komplex geometri.
Fördelar med 3-axlig CNC-bearbetning
3-axlig CNC-bearbetning används flitigt eftersom den är stabil, prisvärd och enklare att programmera. Den är lämplig för många specialbearbetningar och produktionsjobb.
Huvudfördelarna inkluderar:
- Lägre bearbetningskostnad
- Enklare programmering
- Snabbare installation för enkla delar
- Lämplig för många material
- God noggrannhet för standardgeometri
- Stark tillgänglighet i alla verkstäder
- Praktisk för prototyper och små serier
Begränsningar för 3-axlig CNC-bearbetning
Den största begränsningen med 3-axlig CNC-bearbetning är verktygsåtkomst. Om detaljen har vinklade ytor, djupa håligheter, underskärningar eller många sidor att bearbeta, kan 3-axlig CNC kräva flera uppställningar eller specialfixturer.
Vanliga begränsningar inkluderar:
- Begränsade skärvinklar
- Fler inställningar för komplexa delar
- Högre risk för ackumulerade installationsfel
- Längre produktionstid för flersidiga delar
- Mindre lämplig för komplexa böjda ytor
- Kan behöva längre verktyg för djupgående funktioner
Bästa användningsområden för 3-axlig CNC
3-axlig CNC-bearbetning är det bättre valet när detaljen är enkel, geometrin är tillgänglig och kostnadskontroll är viktig.
Välj 3-axlig CNC för:
- Platta tallrikar
- Enkla parenteser
- Grundläggande höljen
- Fixturer och jiggar
- Omslag och paneler
- Prototypdelar
- Lågkostnads anpassade komponenter
För många standarddetaljer inom industrin erbjuder 3-axlig CNC den bästa balansen mellan kostnad, noggrannhet och ledtid.
Fördelar och begränsningar med 5-axlig CNC-bearbetning
5-axlig CNC-bearbetning är det bättre valet när detaljen har komplex geometri, snäva toleransförhållanden, vinklade egenskaper eller höga krav på ytfinish. Dess främsta fördel är bearbetningsflexibilitet, men det kräver högre maskinkapacitet, programmeringskunskaper och kostnad.
Fördelar med 5-axlig CNC-bearbetning
5-axlig CNC-bearbetning ger bättre åtkomst till komplexa funktioner och kan utföra fler bearbetningsoperationer i en uppställning. Detta förbättrar konsekvensen och minskar manuell ompositionering.
Huvudfördelarna inkluderar:
- Stark verktygsåtkomst
- Färre inställningar
- Bättre noggrannhet för komplexa delar
- Förbättrad ytfinish
- Kortare verktyg kan användas
- Minskad vibration vid svåra snitt
- Lämplig för komplexa 3D-ytor
- Bättre för precisionsdelar med högt värde
Begränsningar för 5-axlig CNC-bearbetning
5-axlig CNC-bearbetning är kraftfull, men det är inte alltid nödvändigt. För enkla delar kan det öka kostnaden utan att det ger ett verkligt mervärde.
Vanliga begränsningar inkluderar:
- Högre maskinkostnad
- Högre timlön
- Mer komplex programmering
- Högre krav på operatörskompetens
- Längre förberedelsetid för vissa jobb
- Inte alltid kostnadseffektivt för enkla delar
Bästa användningsområden för 5-axlig CNC
5-axlig CNC-bearbetning är bäst för delar som inte kan tillverkas effektivt med 3-axlig CNC eller som skulle kräva för många uppställningar.
Välj 5-axlig CNC för:
- Komplexa flyg- och rymdkomponenter
- Medicinska implantat
- Impeller och turbindelar
- Djupa hålrumsformar
- Flervinkelhus
- Robotkomponenter
- Precisionsdelar med komplexa ytor
- Delar som kräver färre uppställningar och bättre konsekvens
För komplexa delar kan 5-axlig CNC kosta mer per timme men minska den totala projektrisken.
3+2-axlig vs. simultan 5-axlig CNC-bearbetning
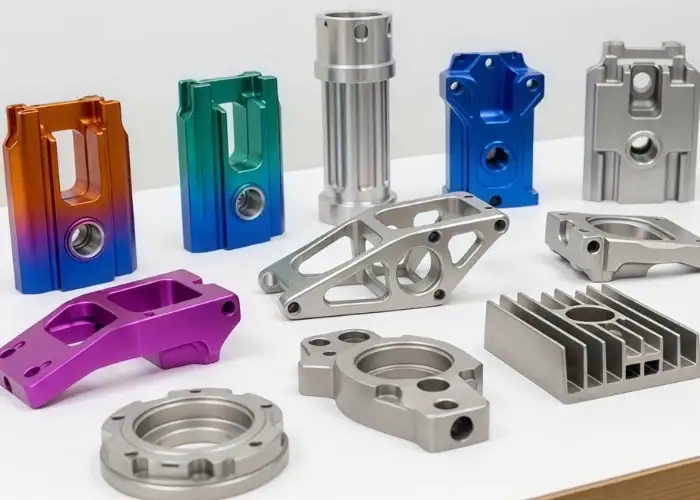
3+2-axlig och simultan 5-axlig CNC-bearbetning är båda relaterade till 5-axlig bearbetning, men de är inte samma sak. 3+2-axlig CNC positionerar detaljen i en vinkel och bearbetar sedan med tre axlar, medan simultan 5-axlig CNC flyttar alla fem axlar samtidigt under skärning.
Vad 3+2-axlig CNC betyder
3+2-axlig CNC innebär att maskinen använder rotationsaxlarna för att positionera arbetsstycket eller verktyget i en fast vinkel. Efter positioneringen sker skärningen huvudsakligen med de tre linjära axlarna.
Denna metod är användbar för bearbetning av vinklade element, flera sidor och svåråtkomliga områden utan kontinuerlig femaxlig rörelse. Den är ofta enklare att programmera än fullständig samtidig femaxlig bearbetning.
Vad simultan 5-axlig CNC betyder
Simultan 5-axlig CNC innebär att alla fem axlar kan röra sig samtidigt under skärning. Detta gör att verktyget kan följa komplexa ytor och bibehålla en optimerad skärvinkel genom hela processen.
Den används för avancerade delar som impeller, turbinblad, medicinska implantat och komplexa flyg- och rymdkomponenter. Den erbjuder högsta flexibilitet men kräver också mer avancerad programmering och maskinstyrning.
Viktiga skillnader mellan 3+2-axlar och samtidig 5-axlar
| Artikel | 3+2-axlig CNC | Simultan 5-axlig CNC |
| Rotationsaxelns rörelse | Åtgärdade under skärning | Rör sig under skärning |
| Programmeringssvårigheter | Sänk | Högre |
| Bäst för | Vinklade funktioner och delar på flera sidor | Komplexa kontinuerliga ytor |
| Ytkontroll | bra | Bättre |
| Pris | Lägre än full 5-axlig | Högre |
| Typisk användning | Fixturer, höljen, vinklade hål | Impeller, blad, medicinska delar |
När man ska använda varje metod
Använd 3+2-axlig CNC när detaljen behöver vinklad åtkomst men inte kräver kontinuerlig verktygsrörelse över komplexa ytor. Det är ett praktiskt val för många höljen, fästen, formar och fixturkomponenter.
Använd simultan 5-axlig CNC när detaljen har komplexa krökta ytor, ändrade verktygsvinklar eller höga krav på ytfinish. Det är bättre för avancerade komponenter inom flyg- och rymdteknik, medicin och fluiddynamik.
Hur man väljer mellan 3-axlig och 5-axlig CNC?
Valet mellan 3-axlig och 5-axlig CNC-bearbetning beror på delens geometri, tolerans, ytfinish, uppställningstid, budget, ledtid och slutlig tillämpning. 3-axlig CNC är mer lämpad för enkla och kostnadskänsliga delar, medan 5-axlig CNC är bättre för komplexa och högprecisionskomponenter.
Överväg delgeometri
Delens geometri är den första faktorn att utvärdera. Om delen har plana ytor, enkla hål och enkla fickor räcker det vanligtvis med 3-axlig CNC.
Om detaljen har böjda ytor, vinklade detaljer, djupa håligheter, underskärningar eller flera sidor som måste bearbetas exakt, kan 5-axlig CNC vara det bättre valet.
Kontrollera tolerans och krav på ytfinish
Både 3-axlig och 5-axlig CNC kan uppnå goda toleranser, men uppställningsstrategin är viktig. Om detaljen kräver täta relationer mellan flera vinklade eller flersidiga funktioner kan 5-axlig CNC minska uppställningsfel.
För ytjämnhet kan 5-axlig CNC bibehålla bättre verktygsvinklar på krökta ytor. Detta kan minska verktygsmärken och förbättra slutkvaliteten.
Jämför installationstid och produktionsvolym
För enkla delar har 3-axlig CNC vanligtvis kortare förberedelsetid och lägre kostnad. För komplexa delar kan 5-axlig CNC minska den totala uppställningstiden eftersom färre ompositioneringssteg behövs.
Produktionsvolymen spelar också roll. Om många identiska komplexa delar krävs kan 5-axlig CNC förbättra repeterbarheten och minska variationen i manuella uppställningar.
Utvärdera budget och ledtid
Budget är viktigt, men den billigaste timpriset är inte alltid den billigaste totallösningen. En 3-axlig maskin kan ha en lägre timkostnad, men om detaljen behöver många uppställningar, specialfixturer och extra inspektion kan den totala kostnaden öka.
5-axlig CNC kan ha en högre timtaxa, men den kan minska uppställningstiden, förbättra noggrannheten och minska risken för komplexa komponenter.
Matcha processen med den slutliga ansökan
Bearbetningsmetoden bör matcha detaljens slutliga användning. En enkel fixturplatta behöver inte 5-axlig bearbetning. Ett komplext flygfäste eller medicinskt implantat kanske inte är lämpligt för 3-axlig bearbetning.
Använd den här guiden:
| Projektkrav | Rekommenderad process |
| Enkel platt del | 3-axlig CNC |
| Lågkostnadsprototyp | 3-axlig CNC |
| Komplex böjd yta | 5-axlig CNC |
| Flersidig precisionsdel | 5-axlig CNC |
| Vinklade hål eller funktioner | 3+2-axlig eller 5-axlig CNC |
| Flyg- eller medicinsk komplex del | 5-axlig CNC |
| Grundläggande fixtur eller fäste | 3-axlig CNC |
Tillämpningar av 3-axlig och 5-axlig CNC-bearbetning
3-axlig och 5-axlig CNC-bearbetning används inom många branscher, men de väljs vanligtvis för olika detaljkrav. 3-axlig CNC är vanlig för enklare precisionsdelar, medan 5-axlig CNC föredras för komplexa, högvärdiga och flerytekomponenter.
Flyg- och rymdkomponenter
Flygkomponenter kräver ofta lätta strukturer, komplexa former, snäva toleranser och utmärkt ytkvalitet. 5-axlig CNC används ofta för flygfästen, konstruktionsdelar, turbinrelaterade komponenter och komplexa aluminium- eller titandelar.
3-axlig CNC kan fortfarande användas för enklare plattor, lock och fixturkomponenter i flyg- och rymdprojekt.
Delar för medicinsk utrustning
Medicintekniska delar kräver ofta exakt geometri, släta ytor och tillförlitlig dimensionskontroll. 5-axlig CNC är användbar för implantat, kirurgiska verktyg, ortopediska komponenter och komplexa medicinska höljen.
3-axlig CNC kan användas för enkla medicinska fixturer, plattor, instrumentdelar och prototypkomponenter.
Bildelar
Bildelar kan använda både 3-axlig och 5-axlig CNC-bearbetning. 3-axlig CNC är lämplig för fästen, plattor, höljen och testfixturer. 5-axlig CNC är bättre för komplexa motordelar, prestandakomponenter, formar och lätta konstruktionsdelar.
Form- och verktygskomponenter
Form- och verktygskomponenter kräver ofta exakta hålrum, släta ytor och komplexa konturer. 5-axlig CNC är värdefull för djupa hålrum, böjda ytor och komplexa forminsatser.
3-axlig CNC är fortfarande användbar för enkla formbaser, fixturplattor och standardverktygskomponenter.
Robot- och automationsdelar
Robot- och automationsdelar kräver ofta lätta strukturer, precisionsmonteringsfunktioner och kompakt geometri. 5-axlig CNC är lämplig för komplexa armar, leder, höljen och specialanpassade ändeffektorer.
3-axlig CNC är lämplig för enkla monteringsplattor, fästen, distanser och fixturblock.
Anpassade prototyper och delar i låg volym
Både 3-axlig och 5-axlig CNC-bearbetning är lämpliga för prototyper och lågvolymsproduktion. Rätt val beror på geometri och tolerans.
För enkla prototyper hjälper 3-axlig CNC till att kontrollera kostnader och ledtider. För komplexa prototyper kan 5-axlig CNC producera realistiska funktionella delar utan att förenkla designen för mycket.
Vanliga frågor
Vad är den största skillnaden mellan 3-axlig och 5-axlig CNC?
Den största skillnaden är antalet rörelseriktningar. 3-axlig CNC-bearbetning rör sig längs X-, Y- och Z-axlarna, medan 5-axlig CNC-bearbetning lägger till två roterande axlar. Detta gör att 5-axlig CNC kan bearbeta komplexa ytor, vinklade funktioner och flera sidor med färre uppställningsmöjligheter.
Är 5-axlig CNC mer exakt än 3-axlig CNC?
5-axlig CNC är inte automatiskt mer exakt för varje detalj, men den kan vara mer exakt för komplexa flersidiga detaljer eftersom den minskar upprepade uppställningar. Färre uppställningar kan minska positioneringsfel och förbättra konsistensen mellan olika bearbetade funktioner.
Är 5-axlig CNC värd den högre kostnaden?
5-axlig CNC är värd den högre kostnaden när detaljen har komplex geometri, snäva toleransförhållanden, vinklade egenskaper eller höga krav på ytfinish. För enkla detaljer är 3-axlig CNC vanligtvis mer kostnadseffektiv. Det bästa valet beror på total bearbetningstid, uppställningskrav, inspektionsrisk och detaljens värde.
Kan 3-axlig CNC tillverka komplexa delar?
3-axlig CNC kan tillverka vissa komplexa delar, men det kan kräva flera uppställningar, specialfixturer, längre verktyg eller designkompromisser. Om delen har djupa håligheter, vinklade egenskaper, underskärningar eller komplexa böjda ytor är 5-axlig CNC vanligtvis mer effektiv och tillförlitlig.
Vilken CNC-bearbetningsmetod är bättre för specialbearbetning av delar?
Vilken metod som är bättre beror på den specialdesignade delen. 3-axlig CNC är bättre för enkla specialdetaljer, prototyper, fästen, plattor och kostnadskänsliga projekt. 5-axlig CNC är bättre för komplexa specialdetaljer, komponenter med flera ytor, flyg- och rymdkomponenter, medicinska delar och konstruktioner som kräver färre uppställningar och högre bearbetningsflexibilitet.
Slutsats
3-axlig och 5-axlig CNC-bearbetning är båda viktiga tillverkningsmetoder, men de används för olika projektbehov. 3-axlig CNC är bäst för enkla delar, plana ytor, enkla hål, fickor och kostnadseffektiv bearbetning. 5-axlig CNC är bäst för komplex geometri, vinklade funktioner, bearbetning av flera ytor, bättre verktygsåtkomst och högprecisionskomponenter.
På TiRapid erbjuder vi precisions-CNC-bearbetning och tillverkningstjänster för specialbearbetning av detaljer inom flera branscher. Ladda upp din design för att få en skräddarsydd lösning för ditt 3-axliga eller 5-axliga CNC-bearbetningsprojekt.
















