
ЕДМ обрада је једна од најважнијих технологија прецизне производње која се користи у савременој индустрији јер може да обрађује изузетно тврде проводљиве материјале и сложене геометрије које традиционалне методе сечења често тешко могу да произведу. Различите врсте ЕДМ обраде, укључујући жичану ЕДМ, ЕДМ са удубљењем и ЕДМ за мале рупе, користе се за различите примене прецизне производње. За разлику од глодања или стругања, ЕДМ уклања материјал електричним пражњењем уместо директном силом резања.
У овом водичу ћете сазнати шта је ЕДМ обрада, како функционише, разлике између жичане ЕДМ, ЕДМ са удубљењем и ЕДМ-а за мале рупе, који материјали се могу обрађивати, предности и ограничења ЕДМ-а.
Шта Да ли је ЕДМ обрада?
ЕДМ обрада, такође названа електрична ерозија или обрада варничном ерозијом, је бесконтактни производни процес који уклања проводни материјал помоћу високофреквентних електричних варница. Процес генерише поновљено импулсно пражњење између електроде и радног предмета, стварајући изузетно високе локалне температуре које тренутно топе или испаравају мале делове метала.
У многим пројектима производње у ваздухопловству и медицини, ЕДМ се често користи након грубе ЦНЦ обраде за завршну обраду најтежих унутрашњих геометрија и финих структура. Иако је брзина обраде спорија од традиционалног глодања, ЕДМ пружа много бољу димензионалну стабилност и конзистентност површине на тврдим материјалима.
Типичне могућности ЕДМ обраде укључују:
| Способност | Типични распон |
| Толеранција Тачност | ±0.005–0.01 мм |
| Храпавост | Ra0.2–0.8 μm |
| Максимална тврдоћа | ХРЦ70+ |
| Дубина дубоке шупљине | 50 мм+ |
| Пречник микро рупе | 0.1 мм+ |
Како функционише EDM?
ЕДМ процес функционише генерисањем контролисаног електричног пражњења између две проводне електроде раздвојене веома малим размаком. Пулсирајућа једносмерна струја ствара плазма канал који може достићи температуре између 8000°C и 12000°C у року од микросекунди.
Током сваког пражњења:
- Плазма канал се формира између електроде и радног предмета
- Метална површина се тренутно топи или испарава
- Диелектрична течност испира растопљене честице
- Размак се стабилизује пре следећег циклуса пражњења
Овај процес се понавља хиљаде пута у секунди док се не добије жељена геометрија.
За разлику од глодала или бушилица, EDM алати физички не секу материјал. Због тога:
- Тврдоћа материјала има минималан утицај на обрадивост
- Могу се произвести изузетно фине структуре
- Деформација танких зидова је значајно смањена
- Унутрашње шупљине постају лакше за израду
За многе прецизне индустрије, ова могућност обраде без стреса је важнија од саме брзине обраде.
Зашто се ЕДМ користи за прецизну производњу?
ЕДМ се широко користи у прецизној производњи јер може да обрађује тврде материјале, дубоке шупљине, танке зидове и микро елементе до којих традиционални алати за сечење често тешко досежу. Пошто уклања материјал електричним пражњењем уместо силом резања, помаже у смањењу деформације и побољшању димензионалне стабилности.
Прво, ЕДМ може да обрађује изузетно тврде проводљиве материјале као што су волфрам карбид, каљени алатни челик, легуре титанијума и суперлегуре на бази никла. Ови материјали стварају озбиљно хабање алата код конвенционалне обраде, али ЕДМ углавном не погађа тврдоћу.
Друго, ЕДМ може да створи сложене унутрашње геометрије са високом димензионалном конзистентношћу. Дубоки, уски прорези, оштри унутрашњи углови, микро-рупе и дубоке шупљине се лакше производе ЕДМ-ом него традиционалним алатима за сечење.
Треће, ЕДМ готово да не генерише механичку силу резања. Због тога је веома погодан за:
- Танкозидне конструкције
- Крхке компоненте
- Високопрецизни монтажни делови
- Сложене шупљине калупа
- Структуре микроразмера
На пример, у многим пројектима калупа за бризгање, конвенционално глодање може грубо обрадити шупљину, али само ЕДМ може прецизно завршити оштре углове и дубоке унутрашње детаље.
Материјали погодни за ЕДМ
ЕДМ може да обрађује скоро све електрично проводљиве материјале без обзира на ниво тврдоће. Најважнији захтев је електрична проводљивост, а не мекоћа материјала.
Уобичајени EDM материјали укључују:
| Тип материјала | Цоммон Материалс | Типичне Апликације |
| Алатни челик | Х13, Д2 | Калупи за бризгање, калупи за штанцање |
| Карбид | Волфрам карбид | Прецизни алат |
| Титаниум Аллои | Ти-6Ал-4В | Ваздухопловство, медицина |
| Никл Аллои | Инцонел | Компоненте турбине |
| Легуре бакра | Берилијум бакар | Уметци за калупе |
| Легура алуминијума | КСНУМКС, КСНУМКС | Прецизне структуре |
| Нерђајући челик | СУС304, СУС420 | Медицински и индустријски делови |
Иако EDM може ефикасно обрађивати многе метале, непроводљиви материјали попут керамике и пластике обично се не могу обрађивати стандардном EDM технологијом.
Главне врсте ЕДМ обраде
Постоје три главне врсте ЕДМ обраде: жичана ЕДМ, удубљивање и ЕДМ за мале рупе. Иако све оне користе електрично пражњење за уклањање проводљивог материјала, сваки процес је дизајниран за различите структуре, захтеве за прецизност и производне примене.
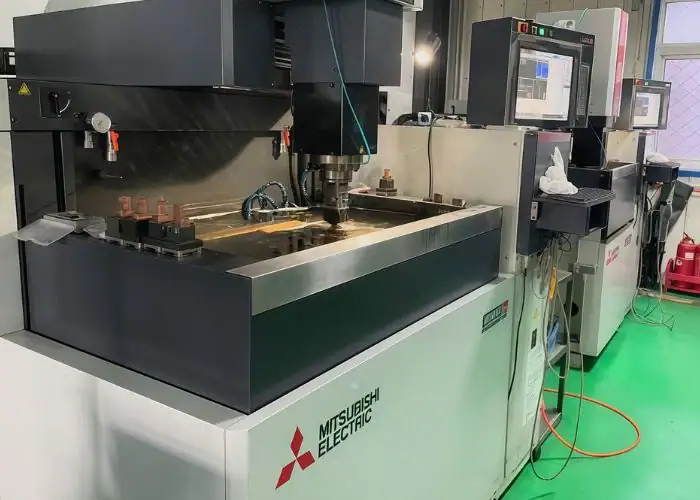
Постоје три главне методе ЕДМ обраде које се користе у савременој производњи:
- Вире ЕДМ
- Синкер ЕДМ
- Смалл Холе ЕДМ
Иако све три методе користе електрично пражњење за уклањање материјала, њихови принципи обраде и примене су веома различити.
Вире ЕДМ
Жична ерозивна обрада користи континуирано покретну танку жичану електроду за сечење проводљивих материјала са изузетно високом тачношћу контуре. Обично се користи за прецизне профиле, бушилице, матрице и танкозидне структуре.
Синкер ЕДМ
Синкер ЕДМ користи обликоване бакарне или графитне електроде за стварање дубоких шупљина и сложених унутрашњих геометрија. Широко се користи у калупима за бризгање, калупима за ливење под притиском и прецизним алатима.
Смалл Холе ЕДМ
Електроерозивна обрада малих рупа користи ротирајуће шупље електроде за израду дубоких микро рупа са високим односом ширине и висине. Посебно је важна у системима за хлађење ваздухопловства и прецизним медицинским структурама.
Свака EDM метода је оптимизована за различите производне циљеве и геометрије делова.
Жична ЕДМ: Како функционише и када га користити
Жична ерозивна обрада један је од најчешће коришћених процеса ерозивне обраде због своје одличне прецизности контура и димензионалне стабилности. У производњи калупа и прецизној обради у ваздухопловству, жичана ерозивна обрада се често сматра преферираним поступком за очврснуте материјале и сечење уских профила.
Принцип рада жичане ерозије
Жична ерозија користи континуирано покретну месингану или цинком обложену жичану електроду, обично пречника између 0.1 и 0.25 мм. Током обраде, жица прати програмирану путању сечења на ЦНЦ машини, док се хиљаде електричних пражњења дешавају сваке секунде између жице и површине радног предмета.
Дејонизована вода се користи као диелектрична течност за хлађење зоне резања и уклањање растопљених честица отпадака.
Пошто жица никада физички не додирује материјал, готово да нема механичког напрезања током обраде. Ово омогућава жичаној ерозији да сече изузетно тврде материјале уз одржавање одличне димензионалне конзистентности.
Кључне карактеристике жичане ерозије
Једна од највећих предности жичане ерозије је њена способност одржавања стабилне тачности на сложеним контурама и уским структурама.
Типичне могућности жичане ерозије укључују:
| Параметар | Типична вредност |
| Толеранција | ± КСНУМКС мм |
| Завршно | Ra0.4 μm |
| Пречник жице | КСНУМКС – КСНУМКС мм |
| Брзина сечења | 80–180 mm²/min |
Жична ерозија такође добро функционише на:
- Танки зидови
- Оштре контуре
- Прецизни слотови
- Чврсти челик
- Карбидне структуре
Међутим, жична ерозија такође има ограничења. Пошто жица захтева размак између пражњења, савршено оштри унутрашњи углови су немогући. Мали радијуси се обично морају компензовати током пројектовања.
Поред тога, потрошња жице значајно доприноси трошковима обраде током дугих производних циклуса.
Типичне примене жичног ерозивног машинства
Жична ерозивна обрада се широко користи у:
- Умре за штанцање
- Алат за бушење
- Уметци за калупе
- Делови контуре ваздухопловства
- Компоненте медицинске прецизности
- Сечење профила од тврдих легура
За високопрецизну контурну обраду, жична ерозија често пружа много бољу димензионалну конзистентност него традиционално глодање.
Синкер ЕДМ: Како функционише и када га користити
ЕРО обрада са удубљењем, такође названа РАМ ЕРО или обликујућа ЕРО, углавном се користи за израду сложених шупљина и слепих унутрашњих елемената до којих конвенционални алати за сечење не могу лако доћи. У многим пројектима калупа за бризгање и ливење под притиском, ЕРО обрада са удубљењем се сматра једним од најважнијих процеса завршне обраде.
Принцип рада Синкер ЕДМ машине
Синкер ЕДМ прво захтева израду бакарне или графитне електроде обликоване попут обрнуте геометрије коначне шупљине.
Електрода се више пута празни према радном предмету унутар диелектричног уља. Сваки електрични импулс уклања малу количину метала док се шупљина постепено не формира.
За разлику од жичног ЕДМ-а, синкерни ЕДМ је погодан за затворене шупљине и сложене 3Д геометрије.
Кључне карактеристике Синкер ЕДМ-а
Највећа предност електричне ерозије са удубљењем је њена могућност обраде:
- Дубоке шупљине
- Слепе структуре
- Оштри унутрашњи детаљи
- Сложене површине калупа
- Карактеристике фине текстуре
Типичне могућности електроерозије за поравнање укључују:
| Параметар | Типична вредност |
| Толеранција | ± КСНУМКС мм |
| Завршно | Ra0.4–1.2 μm |
| Дубина дубоке шупљине | 50 мм+ |
| Материјал електроде | Бакар или графит |
Иако електрична ерозија са удубљењем пружа одличне геометријске могућности, производња електрода повећава време производње и трошкове. У многим сложеним калупима, сама производња електрода може чинити велики проценат укупног производног циклуса.
Типичне примене електричне ерозије са удубљењем
Синкер ЕДМ се обично користи за:
- Шупљине калупа за бризгање
- Калупи за ливење под притиском
- Ковање умире
- Аерокосмички алати
- Структуре медицинских калупа
- Обрада сложених шупљина
У многим пројектима калупа, CNC глодање врши грубу обраду док EDM машина за удубљивање завршава коначну детаљну геометрију.
Електроерозија за мале рупе: Како функционише и када га користити
Електроерозија малих рупа је специјализовани електрично-ерозијски процес дизајниран за обраду дубоких микро-рупа у проводљивим материјалима. У ваздухопловству, медицинској опреми и производњи прецизних калупа, често је једино практично решење за микро-рупе високог односа ширине и висине.
Принцип рада ЕДМ-а за мале рупе
Процес користи ротирајућу шупљу електродну цев док диелектрична течност тече кроз средиште електроде.
Током машинске обраде:
- Електрода се ротира великом брзином
- Пулсно пражњење постепено еродира материјал
- Диелектрична течност уклања остатке и хлади подручје обраде
Пошто процес готово да не ствара силу резања, може бушити изузетно дубоке и уске рупе без значајне деформације.
Кључне карактеристике електроерозије за мале рупе
Електроерозија за мале рупе је посебно погодна за:
- Дубоки отвори за хлађење
- Прецизни отвори за вентилацију
- Отвори за убризгавање горива
- Структуре микро млазница
Типичне могућности укључују:
| Параметар | Типична вредност |
| Пречник отвора | КСНУМКС – КСНУМКС мм |
| Толеранција | ± КСНУМКС мм |
| Завршно | Ra0.8 μm |
| аспект однос | 20: 1+ |
Иако је процес спорији од конвенционалног бушења, нуди много бољу конзистентност на тврдим материјалима и микроструктурама.
Типичне примене електричне ерозије за мале рупе
Електроерозија за мале рупе се обично користи за:
- Отвори за хлађење лопатица турбине
- Отвори за издувавање калупа
- Прецизне млазнице
- Медицинске микро рупе
- Канали за хлађење ваздухопловних система
У производњи лопатица турбина, десетине отвора за хлађење могу се обрадити на једној компоненти коришћењем ерозионе обраде малих отвора.
Специјалне EDM методе
Поред стандардних EDM процеса, неколико напредних EDM технологија се користи за изузетно прецизне и посебне производне примене. Ове методе су дизајниране да побољшају квалитет површине, смање термичка оштећења или створе микроскопске структуре које конвенционални EDM не може ефикасно да постигне.
Прашкаста мешана ЕДМ
Електроерозивна обрада са прашком у праху додаје проводљиви прах као што је графит или силицијум у диелектричну течност. Прах помаже у равномернијој расподели енергије пражњења по зони обраде, побољшавајући квалитет површине и смањујући локализовану концентрацију топлоте.
У поређењу са стандардним ЕДМ-ом, ЕДМ са мешавином праха нуди:
- Боља стабилност пражњења
- Мања површинска храпавост
- Смањено хабање електрода
- Побољшана уједначеност површине
У многим применама калупа са завршном обрадом огледала, електрична ерозија са мешавином праха може смањити храпавост површине испод Ra0.2 μm, минимизирајући или чак елиминишући ручне операције полирања.
Ова метода је посебно погодна за:
- Оптички калупи
- Прецизни калупи за бризгање
- Медицинске шупљинске структуре
- Примене на површинама високог сјаја
Суви електронски талас (EDM)
Сува ЕДМ замењује конвенционалну диелектричну течност компримованим гасом као што су ваздух или азот. Овај процес је чистији и еколошки прихватљивији јер елиминише контаминацију уљем и проблеме са одлагањем течности.
Једна од главних предности суве електричне обраде је смањена зона утицаја топлоте. У поређењу са електричном обрадом на бази уља:
- Површински слојеви очвршћавања постају тањи
- Термичке пукотине су смањене
- Површинска оксидација се смањује
Сува електрична ерозија се често користи за:
- Електронске микро компоненте
- Прецизни слотови
- Танкозидне конструкције
- Примене полупроводника
Иако је сува електрична обрада (EDM) генерално спорија од традиционалне електричне обраде (EDM), нуди значајне предности за индустрије осетљиве на контаминацију.
Мицро ЕДМ
Микро ЕДМ је дизајниран за ултра мале структуре и микроскопске рупе које се не могу произвести стандардним процесима обраде.
Овај процес користи изузетно мале електроде, понекад испод 0.05 мм у пречнику, да би се створило:
- Микро рупе
- Микро слотови
- МЕМС структуре
- Медицинске микро карактеристике
Типичне могућности микро ЕДМ-а укључују:
| Способност | Типични распон |
| Пречник отвора | КСНУМКС – КСНУМКС мм |
| Толеранција | ± КСНУМКС мм |
| аспект однос | 40:1 |
| Завршно | Ra0.1–0.3 μm |
Микро ЕДМ се широко користи у:
- Медицински уређаји
- Полупроводнички алати
- Прецизни конектори
- Сензори за ваздухопловство
Иако је брзина обраде мала, микро ЕДМ пружа геометријске могућности које су готово немогуће за конвенционалне методе обраде.
Који материјали се могу обрађивати ЕДМ методом?
Једна од највећих предности електричне обраде је та што тврдоћа материјала има врло мали утицај на обрадивост. Све док је материјал електрично проводљив, електрична обрада га обично може ефикасно обрадити.
Карбидни и алатни челик
Волфрам карбид и каљени алатни челик су међу најчешћим материјалима за електричну обраду јер изазивају озбиљно хабање алата током конвенционалног резања.
ЕДМ се широко користи за:
- Панч матрице
- Шупљине од плесни
- Алат од карбидних сплавова
- Компоненте отпорне на хабање
Материјали као што су H13, D2 и карбидни челик се обично обрађују помоћу жичног ерозионог резања и ерозивног резања са удубљењем.
Титанијум и легуре за високе температуре
Легуре титанијума и суперлегуре на бази никла је тешко обрађивати конвенционално због концентрације топлоте и брзог хабања алата.
ЕДМ пружа неколико предности за ове материјале:
- Нижи термички стрес
- Без силе резања
- Стабилна обрада микро-елемента
- Боља могућност дубоке шупљине
Уобичајене апликације укључују:
- Лопатице турбине
- Компоненте ваздухопловних мотора
- Медицински имплантати
- Конструкције отпорне на топлоту
Легуре бакра и алуминијума
Иако се ЕДМ обично повезује са тврдим материјалима, легуре бакра и алуминијума се такође могу ефикасно обрађивати.
Апликације укључују:
- Прецизни електронски делови
- Уметци за калупе
- Кућишта за ваздухопловну индустрију
- Високопрецизне проводљиве структуре
Међутим, пошто алуминијум има високу топлотну проводљивост, ефикасност пражњења може се разликовати у поређењу са каљеним челиком или карбидом.
Предности и ограничења ЕДМ обраде
ЕДМ нуди неколико јединствених производних предности које га чине неопходним у прецизној индустрији. Међутим, има и практична ограничења која се морају узети у обзир приликом избора процеса.
Предности ЕДМ обраде
Највећа предност ЕДМ-а је његова способност обраде тврдих проводљивих материјала и сложених геометрија без стварања напрезања резања.
Главне предности ЕДМ-а укључују:
- Без механичке силе сечења
- Одлична тачност димензија
- Висок квалитет површине
- Могућност дубоке шупљине
- Обрада микро-елемента
- Стабилне перформансе на каљеним легурама
У многим пројектима прецизних калупа, ЕДМ је једино практично решење за оштре углове, уске прорезе и дубоке унутрашње структуре.
ЕДМ такође пружа одличну поновљивост за примене прецизне обраде алата великог обима.
Ограничења ЕДМ обраде
Упркос својим предностима у прецизности, ЕДМ је генерално спорији од конвенционалне обраде.
Главни недостаци ЕДМ-а укључују:
- Мала брзина уклањања материјала
- Дуги производни циклуси
- Већа потрошња енергије
- Истрошеност електроде
- Додатни трошкови производње електрода
- Само проводљиви материјали
На пример, грубо глодање шупљине калупа може захтевати само неколико сати, док завршна обрада електричном ерозијом удубљења може трајати знатно дуже, у зависности од дубине шупљине и захтева за квалитетом површине.
Због тога се ЕДМ често комбинује са ЦНЦ глодањем, уместо да га у потпуности замени.
Када је EDM бољи избор
ЕДМ је обично бољи избор за производњу када:
- Тврдоћа материјала превазилази конвенционалне могућности обраде
- Танки зидови ризикују деформацију
- Потребне су дубоке, уске шупљине
- Потребне су микро рупе
- Захтеви за површинску завршну обраду су изузетно строги
- Унутрашње геометрије су тешко доступне
У ваздухопловној и медицинској индустрији, ЕДМ се често бира не зато што је бржи, већ зато што пружа већу поузданост и димензионалну стабилност за тешке структуре.
Примене ЕДМ-а по индустрији
ЕДМ обрада се широко користи у индустријама које захтевају високу прецизност, сложене геометрије и материјале који се тешко обрађују. Пошто може да обрађује проводљиве метале са одличном димензионалном стабилношћу и минималним напрезањем резања, ЕДМ је посебно важан у ваздухопловству, медицини, производњи калупа, аутомобилској индустрији и електроници.
Ваздухопловске компоненте
Производња ваздухопловних машина се у великој мери ослања на ЕДМ за:
- Отвори за хлађење лопатица турбине
- Обрада легура на високим температурама
- Компоненте мотора
- Прецизни алати за ваздухопловну индустрију
Многи канали за хлађење турбина захтевају односе ширине и висине и конзистентност површине које конвенционално бушење не може постићи.
Делови медицинских уређаја
Медицинска производња користи ЕДМ за:
- Хируршки инструменти
- Алат за имплантате
- Калупи за стентове
- Прецизне шупљинске структуре
Микро ЕДМ је посебно важан за минијатурне медицинске компоненте које захтевају изузетно високу димензионалну конзистентност.
Производња калупа и калупа
Производња калупа остаје једна од највећих индустрија електричне обраде (ЕДМ).
Типичне апликације укључују:
- Калупи за бризгање
- Калупи за ливење под притиском
- Умре за штанцање
- Прецизни уметци за калупе
Синкер ЕДМ је посебно вредан за структуре са дубоким шупљинама и фине унутрашње детаље.
Прецизни делови за аутомобиле
Аутомобилске примене укључују:
- Прецизне матрице
- Системи за убризгавање горива
- Компоненте преноса
- Ојачане структуре алата
Жична ЕДМ се обично користи за високопрецизну контурну обраду алата у аутомобилској производњи.
Електроника и микрокомпоненте
Микро ЕДМ и жична ЕДМ се широко користе у производњи електронике за:
- Структуре конектора
- Полупроводнички алати
- Проводне микрокомпоненте
- Фина обрада жлебова
Како електронски производи постају све мањи, EDM игра све важнију улогу у производњи микро-елемента.
ФАК
Колико врста ЕДМ машина постоји?
Постоје три главне врсте ЕРО машина: жичана ЕРО, удубљујућа ЕРО и ЕРО за мале рупе. Напредне опције као што су ЕРО са мешавином праха, сува ЕРО и микро ЕРО се такође користе за посебну завршну обраду површина, чисту машинску обраду или примене са микро карактеристикама.
Која је разлика између жичног ЕДМ-а и синкерног ЕДМ-а?
Жична ерозивна обрада користи покретну жичану електроду за сечење профила, прореза и контура. Удубљивање користи обликовану бакарну или графитну електроду за формирање дубоких шупљина и слепих унутрашњих елемената. Жична ерозивна обрада је боља за контурно сечење, док је удубљивање боља за шупљине калупа и затворене облике.
За шта се користи ЕДМ за мале рупе?
Електроерозија малих рупа се користи за обраду дубоких микро рупа у тврдим проводљивим материјалима. Уобичајена је у рупама за хлађење лопатица турбина, рупама за вентилацију калупа, убризгавачима горива, млазницама и медицинским микро деловима.
Да ли EDM може да обрађује непроводљиве материјале?
Стандардна електрична ерозија не може да обрађује непроводљиве материјале јер се ослања на електрично пражњење. Углавном се користи за проводљиве метале као што су алатни челик, карбид, титанијум, нерђајући челик, легуре бакра и легуре алуминијума.
Да ли је ЕДМ бољи од ЦНЦ глодања?
ЕДМ је бољи за тврде материјале, дубоке шупљине, танке зидове, микро рупе и сложене унутрашње елементе. ЦНЦ глодање је боље за брже уклањање материјала, општу машинску обраду, ниже трошкове и веће спољашње површине. У многим пројектима, оба процеса се користе заједно.
Закључак
ЕДМ обрада је једна од најважнијих технологија прецизне производње тврдих материјала, дубоких шупљина и микроструктура. Жичана ЕДМ, ЕДМ са удубљењем и ЕДМ за мале рупе пружају јединствене предности у зависности од геометрије, захтева толеранције и окружења примене дела.
У компанији TiRapid пружамо услуге прецизне ЕДМ обраде и ЦНЦ производње за прилагођене металне компоненте. Без обзира да ли ваш пројекат захтева машинску обраду тврдих материјала, дубоке шупљине, микро рупе или сложене контуре, наш тим може понудити прилагођено производно решење на основу ваших потреба дизајна.
















