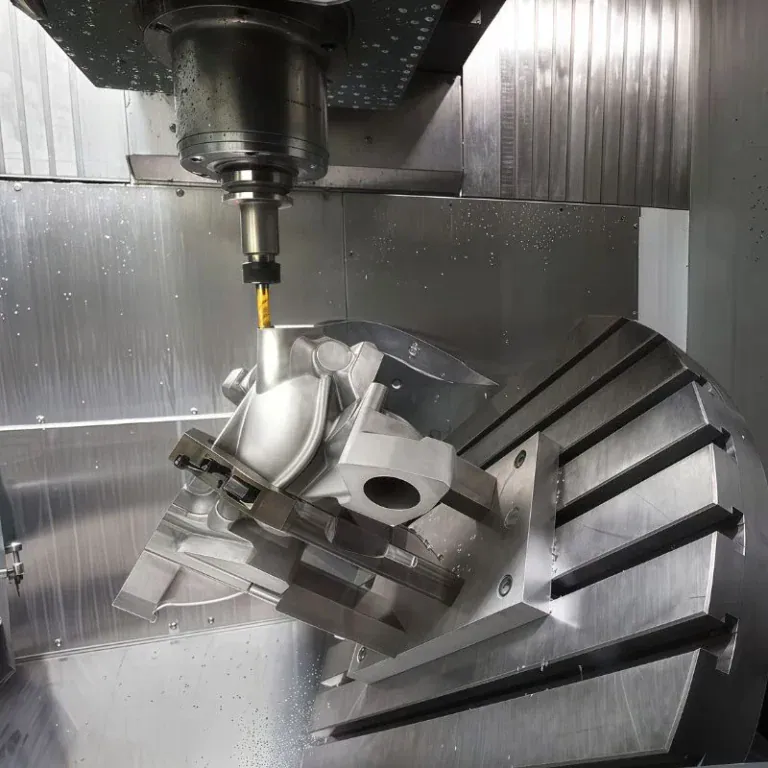
CNC машинска обрада челика комбинује прецизно инжењерство са невероватном чврстоћом челика како би се произвеле високоперформансне компоненте у различитим индустријама. Уз помоћ напредних рачунарски контролисаних алата, она трансформише сирови челик у издржљиве, димензионално прецизне делове који се користе у аутомобилској, ваздухопловној, роботичкој и енергетским системима. Овај водич истражује кључне процесе, квалитете материјала, завршне обраде површина и примене у стварном свету које дефинишу снагу CNC машински обрађеног челика.
Шта је ЦНЦ обрада челика
CNC обрада челика користи рачунарски контролисане алате за сечење, обликовање и усавршавање челичних материјала са невероватном прецизношћу. Као један од најиздржљивијих метала, челик се може трансформисати у сложене, високо толеранционе делове за захтевне индустрије попут аутомобилске, ваздухопловне и роботике.
Кључни CNC процеси обраде челика
CNC обрада челика обухвата широк спектар процеса који обликују и усавршавају челик у функционалне делове са прецизношћу и конзистентношћу. Од сечења и бушења до брушења и електричне обраде, сваки процес има своје јединствене предности. Разумевање њихових улога помаже вам да изаберете најбољу методу за геометрију, толеранцију и циљну цену вашег дела.
1. Процеси сечења
ЦНЦ-глодање
Глодање користи вишеосне ротирајуће резаче за обликовање сложених челичних делова уклањањем материјала слој по слој.
Примене: Носачи мотора, кућишта мењача, хидраулични блокови и калупи.
Тачност: ±0.02–0.05 мм; Ra 1.6–3.2 μм.
Савети: Користите глодалице са променљивим кораком да бисте смањили вибрације; успонско глодање даје бољу обраду површине.
Пример: TiRapid је произвео кућиште од нерђајућег челика 304 са равношћу од 0.03 мм на 100 мм, што обезбеђује чврсто склапање.
ЦНЦ стругање
Стругање је основа CNC обраде челика. Обрадак се ротира на стругу док стационарни алат за сечење уклања материјал, формирајући прецизне цилиндричне облике.
Примене: Осовине, клинови, чауре, спојнице, навојне компоненте.
Тачност: ±0.01–0.03 mm; храпавост површине Ra 0.8–3.2 μm.
Алат и материјал: Карбидни плочице са CVD премазом за угљеничне и легиране челике (1045, 4140). Нерђајући челици (304, 316) захтевају оштре плочице и потопно расхладно средство.
Пример: TiRapid обрађује погонска вратила од челика 4140 са толеранцијом од ±0.01 мм, обезбеђујући савршено приањање лежајева за аутомобилске системе.
Бушење и тапкање
Бушење ствара прецизне округле рупе; нарезивање сече унутрашње навоје.
Примене: Рупе за вијке, навојни спојеви и прецизни клинови за поравнање.
Тачност: Рупе до толеранције H7; навоји до класе 6H.
Техника: Користите бургије од брзорезног челика за угљенични челик, бургије од карбида за каљене легуре и обликоване навојне навоје за дуктилне материјале.
Пример: За разводник од нерђајућег челика, TiRapid је применио синхронизовано нарезивање навоја како би секао навоје M8 са тачношћу корака од 0.02 мм, побољшавајући чврстоћу навоја за 30%.
Досадан
Бушење увећава претходно избушене рупе како би се постигли уски унутрашњи пречници и поравнање.
Примене: Кућишта лежајева, хидраулични цилиндри и отвори вретена.
Тачност: Округлост ≤0.01 мм; коаксијалност ≤0.02 мм.
Пример: TiRapid бушене хидрауличне чауре од челика 1045 са толеранцијом од 0.01 мм, одржавајући савршено приањање за примене под високим притиском.
млевење
Брушење побољшава текстуру површине и прецизност изван типичних граница обраде.
Примене: Прецизна вратила, заптивне површине и компоненте алата.
Тачност: ±0.002–0.008 мм; Ra 0.2–0.8 μм.
Пример: Површинско брушење каљених површина зупчаника од 42CrMo4 до Ra 0.4 μm, елиминишући накнадно полирање.
2. Напредни процеси обраде
Проширивање
Провлачење уклања материјал једним потезом помоћу вишезубих секача.
Примене: Клинови, унутрашњи жлебови, главчине зупчаника.
Предности: Изузетно конзистентна тачност профила и брза производња.
Пример: TiRapid је пробушио унутрашње жлебове у главчинама од челика 8620 за роботски актуатор, постижући униформност на микронском нивоу.
Машинска обрада са електричним пражњењем (ЕДМ)
ЕДМ користи контролисане варнице за еродирање материјала, што је савршено за тврде челике или оштре углове до којих алати не могу доћи.
Примене: Алатни челици, калупи, медицински имплантати, ваздухопловне компоненте.
Тачност: ±0.005–0.01 мм.
Пример: TiRapid је користио електроерозиону машину за обраду оштрих унутрашњих углова од 0.1 мм на калупима од челика H13 за микрофлуидне компоненте.
Ласерско сечење
Ласерско сечење користи фокусирани зрак за прецизно сечење или гравирање челичних лимова.
Примене: Танке до средње дебљине плоче, кућишта, декоративни панели.
Предности: Бесконтактно, чисте ивице, минимално огреботине.
Пример: Ласерски сечене TiRapid плочице од нерђајућег челика дебљине 2 мм са серијским гравирањем, што смањује време постпродукције за 40%.
Сечење воденим млазом
Сечење воденим млазом користи воду под високим притиском помешану са абразивом за хладно сечење.
Примене: Дебеле плоче и термички обрађени материјали.
Предности: Нема термичке деформације; чува металургију.
Пример: За плоче од челика 304 дебљине 50 мм, TiRapid је постигао прецизне ивице (±0.1 мм) без промене структуре зрна.
3. Процеси формирања
Савијање
Савијање преобликује челичне лимове или цеви у прецизне углове помоћу ЦНЦ преса за савијање.
Примене: Оквири, кућишта, архитектонске конзоле.
Пример: TiRapid савијене плоче од нерђајућег челика 316 дебљине 2 мм са тачношћу од ±0.5° за медицинску опрему.
Штампање
Штанцање утискује калуп у челик како би се ефикасно формирали делови велике запремине.
Примене: Каросеријске плоче аутомобила, делови кућних апарата.
Пример: Утискивање аутомобилских носача са поновљивошћу од ±0.05 мм.
Роллинг
Ваљање смањује дебљину и производи дугачке лимове или профиле са уједначеном структуром.
Примене: Челични лимови за конструкцију, цеви.
Подаци: Одступање равности <0.2 мм по ширини од 1 м.
Ковање и екструзија
Ковањем се челик сабија на високој температури ради повећања чврстоће; екструзија гура челик кроз матрице за дугачке профиле.
Примене: Радилице, полуге и конструкционе шипке.
Пример: Коване полуге од 42CrMo показују 25% већу чврстоћу на замор у поређењу са машински обрађеним деловима.
Дубоко уздисање
Дубоко цртање вуче челичне лимове у бешавне шупље облике.
Примене: Аутомобилски резервоари, судопере и кућишта под притиском.
Пример: TiRapid дубоко извучени поклопци од нерђајућег челика дебљине 1.5 мм, обезбеђујући једнообразност зида унутар ±0.05 мм.
4. Избор правог процеса
Избор правог поступка обраде челика зависи од геометрије, толеранције, материјала и циљних трошкова:
Прототип: Глодање + бушење
Велика запремина: Провлачење или штанцање
Уска толеранција: брушење + електрична обрада
Материјал осетљив на топлоту: Сечење воденим млазом
Естетска завршна обрада: Ласер + полирање
Комбинујући више процеса под једним кровом, TiRapid испоручује челичне компоненте које испуњавају стандарде прецизности, издржљивости и перформанси у свим индустријама.
Уобичајене врсте челика које се користе у CNC обради
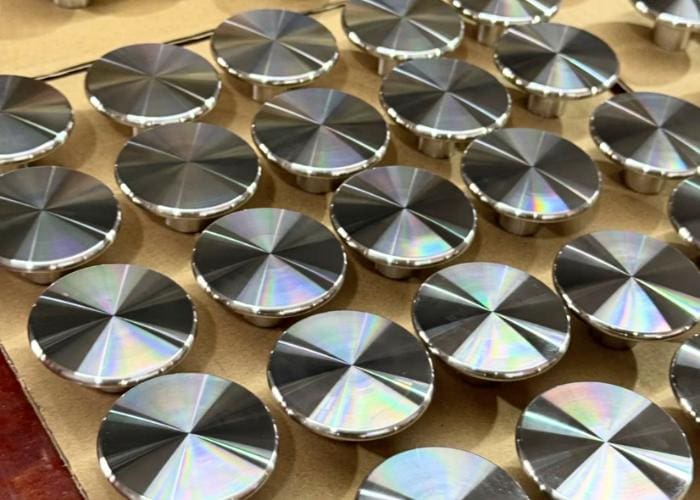
Избор праве врсте челика је неопходан за успешну CNC обраду челика. Свака врста се разликује по саставу, чврстоћи, обрадивости и отпорности на корозију. Разумевање ових карактеристика помаже инжењерима и купцима да уравнотеже перформансе, трошкове и прецизност у сваком пројекту обраде.
| челика | Састав и тип | Кључне особине | Обрадивост / Заварљивост | Типичне Апликације | TiRapid белешке и пример |
| 1018 (нискогрнични челик) | Fe, ~0.18% C, Mn | Висока дуктилност, лако се наугљениче, добра жилавост | Добра обрадивост, одлична заварљивост | Причвршћивачи, вратила, чауре, карбуризовани делови | Користи се за лоцирање причвршћивача и вратила која захтевају толеранцију H7 (±0.01 мм). |
| 1215 (Челик за слободну обраду) | Fe, C, Mn, висок S | Генерише мале струготине, подржава велику брзину сечења, мању чврстоћу | Одлична обрадивост, лоша заварљивост | Фитинги, игле, завртњи, делови за аутоматске стругове | Идеално за масовну производњу шрафова; штеди 25% времена циклуса. |
| 1045 (средњеугљенични челик) | Fe, ~0.45% C, Mn, Si | Чврсто, приступачно, умерено каљиво | Умерена обрадивост, пристојна заварљивост | Осовине, зупчаници, вијци, клинови | Машински обрађене хидрауличне шипке, површински брушене до Ra ≤ 0.4 µm. |
| 4130 (Cr-Mo легирани челик) | Fe, Cr, Mo, Mn | Висок однос чврстоће и тежине, може се термички обрађивати | Просечна обрадивост, добра заварљивост | Заварени оквири, делови авиона | Користи се у завареним контролним раменима; отвори се одржавају са коаксијалношћу ≤ 0.01 мм. |
| 4140 (Cr-Mo легирани челик) | Fe, Cr, Mo, Mn | Одлична отпорност на замор и хабање; претврдо обрадив | Добра обрадивост, умерена заварљивост | Спојнице, вретена, зупчаници | Главчине од претходно каљеног челика 4140 ±0.01 мм; индукцијски каљени зуби. |
| КСНУМКС Нерђајући челик | 18 Cr – 8 Ni (аустенитна) | Одлична отпорност на корозију, висока обликовност | Добра обрадивост, одлична заварљивост | Прехрамбена опрема, кућишта, стеге | Кућишта са равношћу од 0.03 мм преко 100 мм. |
| Нерђајући челик 316 / 316L | 17 Cr – 12 Ni – 2.5 Mo | Супериорна отпорност на корозију у морском или хемијском окружењу | Добра обрадивост, одлична заварљивост | Бродски вентили, хемијска опрема | Блокови вентила од нержавећег челика 316L, Ra ≤ 0.8 µm након брушења, без цурења. |
| 17-4ПХ нерђајући челик | Fe, Cr, Ni, Cu | Висока чврстоћа и отпорност на корозију, очвршћава се старењем | Умерена обрадивост, добра заварљивост | Делови за ваздухопловство, вратила пумпи | Машински обрађени, а затим H900-старени пинови, позиционо отпорно одступање ≤ 0.02 мм. |
| Алатни челици (D2, H13, O1, A2) | Висок C + Cr / Mo | Екстремна отпорност на хабање и топлоту, стабилна на високим температурама | Тешка обрадивост, лоша заварљивост | Калупи, калупи, алати за сечење | Шупљине калупа H13 завршене електричном обрадом Ra ≤ 0.4 µm, радијус угла ≤ 0.2 mm. |
Водич за избор
| Сврха / Захтев | Препоручена оцена | Кључна предност |
| Брза обрада, прототипови | КСНУМКС / КСНУМКС | Висока ефикасност сечења, мало хабање алата |
| Делови високе чврстоће и замора | КСНУМКС / КСНУМКС | Одлична механичка издржљивост |
| Окружења критична по корозију | 316Л / 17-4ПХ | Врхунска отпорност на корозију |
| Прехрамбене и медицинске компоненте | 304 / 316Л | Хигијенски и лак за заваривање |
| Калупи и матрице отпорни на хабање | Д2 / Х13 | Висока тврдоћа и топлотна стабилност |
| Економична окна опште намене | 1045 | Чврст и исплатив |
Разматрања дизајна и толеранције за CNC обраду челика
Планирање дизајна и толеранције је кључно за постизање прецизности и исплативости у CNC обради челика. Свака врста челика различито реагује на силе резања, температуру и напрезање. Разумевање ових фактора обезбеђује оптимално приањање, стабилност и перформансе у свим количинама производње.
Фактори дизајна у CNC обради челика
Понашање материјала:
Челик се шири под утицајем топлоте (просечно термичко ширење ≈ 12 µm/m·°C). Конструктори морају узети у обзир димензионална померања код делова са уским толеранцијама, посебно током глодања или стругања великом брзином.
primer: За вратило од челика 4140 пречника 200 мм, пораст температуре од 30°C може изазвати проширење од ~0.072 мм — мало, али довољно да утиче на склоп.
Оптимизација геометрије:
Избегавајте оштре унутрашње углове (препоручује се R ≥ 0.5 мм). Користите заобљене ивице да бисте смањили концентрацију напона и хабање алата. Танки зидови (<2 мм) у челику имају тенденцију деформације; препоручују се ребра за учвршћивање или причвршћивачи.
Обрадивост наспрам толеранције:
Угљенични челици (нпр. 1018, 1045) могу лако да одрже ±0.02 мм; легирани челици попут 4140 захтевају строжу контролу због тврдоће. Нерђајући челици (304/316) често захтевају лабавије налегање (±0.05 мм) због очвршћавања.
Површинска равност и управност:
За прецизне склопове препоручује се стандардна равност од 0.03 мм/100 мм и управност ≤0.02 мм.
ТиРапид постиже још већу равност (≤0.015 мм) за оптичке и аутоматизационе компоненте.
Термичка обрада и контрола деформације:
Након каљења или отпуштања, уобичајена је деформација од 0.05–0.2 мм на 100 мм. Ослобађање од напона пре завршне обраде може смањити ово за 60%.
primer: TiRapid претходно ослобађа напрезање осовина 4140 пре брушења, смањујући савијање на мање од 0.02 мм.
Опсези толеранција (типична CNC обрада челика)
| одлика | Стандардна толеранција | Могућност високе прецизности |
| Линеарне димензије | ± КСНУМКС мм | ± КСНУМКС мм |
| Пречници рупа | Х7–Х9 | Х6 достижан |
| Равност | КСНУМКС мм / КСНУМКС мм | ≤КСНУМКС мм |
| Угаоност | ± КСНУМКС ° | ± КСНУМКС ° |
| Тачност корака навоја | ± КСНУМКС мм | ± КСНУМКС мм |
Површинска обрада и накнадна обрада челичних делова
Површинска завршна обрада и накнадна обрада су витални кораци у CNC обради челика, директно утичући на отпорност на корозију, издржљивост на хабање и визуелну привлачност. Избор праве завршне обраде осигурава и функционалну поузданост и префињен изглед, чинећи ваше челичне делове заиста спремним за производњу.
1. Завршна обрада као након машинске обраде
Обрађена површина представља природну текстуру након CNC сечења без додатне обраде. Видљиви су трагови алата и мање неправилности, али се одржава висока димензионална тачност.
Карактеристике: Благо храпава (Ra 3.2–6.3 µm), прецизна геометрија.
Примена: Унутрашњи механички делови, прототипови или чврсто причвршћени склопови где је изглед секундаран.
primer: ТиРапид често испоручује обрађена вратила од 1045 која се користе у испитним уређајима, осигуравајући концентричност од ±0.01 мм.
2. Беад Бластинг
Чишћење перлицама покреће фине стаклене или керамичке перле како би се постигла уједначена мат завршна обрада. Уклања мале неравнине и огреботине, побољшавајући текстуру и пријањање премаза.
Карактеристике: Сатенски мат, глатки додир, Ra 0.8–3.2 µm.
Примена: Кућишта за аутомобиле, кућишта за роботику, видљиви индустријски панели.
primer: TiRapid користи пескарење за носаче од нерђајућег челика пре анодизирања како би се осигурала равномерна густина премаза.
3. Прашкасти премаз
Овим поступком се суви прах наноси електростатички, а затим се топлотно очвршћава у чврст, обојени слој. Обезбеђује дуготрајну издржљивост и отпорност на временске услове.
Карактеристике: Веома издржљиве, прилагодљиве боје, отпорност на корозију > 1,000 сати у сланом спреју.
Примена: Спољне машине, оквири за опрему, аутомобилски поклопци.
primer: TiRapid премазује 4140 структурне оквире за пољопривредне машине црним мат прахом за бољи век трајања.
4. Галванизација
Галванизација покрива челичну површину металима као што су цинк, никл или хром како би се побољшала заштита од корозије и естетика.
Карактеристике: Глатко и рефлектујуће, тврдоћа до 900 HV (хром), јака хемијска отпорност.
Примена: Аутомобилски причвршћивачи, делови за бродове, декоративне компоненте.
primer: ТиРапид наноси цинк-никл превлаку на прецизне вијке, постижући отпорност на корозију преко 720 сати.
5. Третман црним оксидом и QPQ-ом
Црни оксид и QPQ (Quench-Polish-Quench) процеси формирају густи оксидни филм, пружајући отпорност на хабање и рђу уз очување димензионалне тачности.
Карактеристике: Уједначена црна завршна обрада, без димензионалног раста, добро задржавање уља.
Примена: Компоненте од алатног челика, зупчаници, хардвер за одбрану и роботику.
primer: TiRapid испоручује QPQ-обрађена вратила од нержавећег челика 4140 са 20% дужим веком трајања од замора у односу на необрађене еквиваленте.
6. Полирање и брушење
Механичко полирање и фино брушење побољшавају глаткоћу површине и естетику, посебно код делова од нерђајућег челика.
Карактеристике: Огледалски Ra ≤ 0.2 µm, елиминише трагове алата.
Примена: Медицински уређаји, декоративни панели, прецизна вратила.
primer: TiRapid полирани делови од 316L нержавећег челика за лабораторијске уређаје, постижући рефлексију огледала са нултом површинском таласастошћу.
7. Термичка обрада + пасивација
Након машинске обраде, термичка обрада јача структуру; пасивација хемијски стабилизује нерђајући челик уклањањем слободног гвожђа.
Примена: Склопови за ваздухопловну, хемијску и медицинску индустрију који захтевају врхунску отпорност на корозију.
primer: TiRapid врши пасивацију на фитингима од 17-4PH за морске сензоре, повећавајући отпорност на корозију за 40%.
Предности ЦНЦ обраде челика
CNC обрада челика нуди високу прецизност, издржљивост и флексибилност, што је чини погодном за захтевне индустрије попут аутомобилске, ваздухопловне и роботике. Процес обезбеђује поуздан квалитет, глатке завршне обраде и јаке механичке перформансе како за прототипове, тако и за масовну производњу.
Прецизност и тачност
ЦНЦ машине постижу толеранције до ±0.01 мм, обезбеђујући савршено приањање за сложене склопове.
Snaga i izdržljivost
Челик пружа високу затезну чврстоћу и одличну отпорност на хабање, идеалан за компоненте које носе велика оптерећења.
Широка прилагодљивост материјала
Применљиво на угљеничне, легиране и нерђајуће челике, задовољавајући различите потребе индустрије.
Глатке површинске завршне обраде
Машинска обрада и накнадна обрада производе завршну обраду од Ra 3.2 до Ra 0.2 µм за боље заптивање и изглед.
Висока ефикасност
Аутоматизовани системи омогућавају производњу 24 сата дневно, смањујући време испоруке и побољшавајући продуктивност.
Ефикасност трошка
За средње и велике серије, CNC обрада смањује отпад и снижава трошкове по делу.
еластичност
Промене дизајна и прототипови могу се брзо имплементирати без нових алата.
Изазови и ограничења у обради челика
CNC обрада челика нуди прецизност и чврстоћу, али се такође суочава са изазовима који утичу на трошкове, квалитет и ефикасност. Разумевање ових ограничења помаже произвођачима да побољшају продуктивност и одрже стабилну тачност.
Тоол Веар
Челици високе чврстоће попут 4140 и 17-4PH брзо троше алате за резање, повећавајући трошкове алата и време застоја.
Хеат Дистортион
Челик задржава топлоту резања, што може проузроковати савијање или димензионалне грешке без правилног хлађења.
Сложеност програмирања
Сложени делови захтевају напредно ЦНЦ програмирање и подешавање, што додаје време и захтеве за вештинама.
Цена опреме
Врхунске ЦНЦ машине и софтвер захтевају велика улагања, што повећава трошкове пројекта.
Квалификована радна снага
Обрада челика захтева искусне оператере како би се уравнотежила контрола подавања, брзине и хлађења.
Ефекти накнадне обраде
Процеси попут термичке обраде или премазивања могу мало променити димензије, што захтева поновну завршну обраду.
Примене CNC обраде челика
CNC обрада челика се широко користи у индустријама које захтевају чврстоћу, прецизност и издржљивост. Од ваздухопловних конструкција до медицинских алата, она трансформише сирови челик у високоперформансне компоненте које издржавају напрезања, хабање и време — осигуравајући поузданост у свакој области.
Аутомобили и саобраћај
Висока затезна чврстоћа и отпорност на топлоту чине челик идеалним за зупчанике, вратила и компоненте мотора.
primer: TiRapid је машински обрадио погонска вратила од челика 4140 са толеранцијом од ±0.02 мм за тркачке примене, побољшавајући век трајања од замора за 25%.
Ваздухопловство и одбрана
ЦНЦ челични делови, као што су носачи и носачи мотора, морају да издрже екстремне температуре и вибрације.
Употреба нерђајућег челика 17-4PH обезбеђује врхунску отпорност на корозију и замор за оквире авиона.
Роботика и аутоматизација
Прецизно глодани челични спојеви и кућишта пружају структурну чврстину и тачност кретања у роботским рукама.
Подаци: Спојнице од угљеничног челика одржавају толеранцију унутар ±0.01 мм за конзистентно роботско поравнање.
Медицинска опрема
Челици 316L и 17-4PH се користе за хируршке инструменте и оквире уређаја за снимање због биокомпатибилности и чврстоће.
ТиРапид је испоручио полиране делове од 316Л за оквире ЦТ скенера, постижући површинску завршну обраду Ra ≤ 0.4 µм.
Тешке машине и грађевинарство
Челичне ЦНЦ компоненте попут спојница, клипова и хидрауличних кућишта подносе висок притисак и ударна оптерећења.
primer: CNC стругани зупчаници од челика 1045 побољшали су време рада опреме за 30%.
Енергетика и индустријска опрема
Жиљавост и отпорност на хабање челика одговарају турбинама, алатима за нафтна поља и измењивачима топлоте, осигуравајући дугорочну поузданост.
ФКАс
Шта је ЦНЦ обрада челика?
CNC обрада челика је прецизан производни процес где рачунарски контролисани алати уклањају материјал са челичних блокова како би се направиле прецизне компоненте. Користим напредно CNC глодање и стругање како бих постигао толеранције унутар ±0.01 мм. Овај процес обезбеђује конзистентан квалитет, високу чврстоћу и поновљивост за делове од индустријског челика.
Које врсте челика су најбоље за ЦНЦ обраду?
Најбољи челици за CNC обраду укључују меки челик 1018, средње угљенични челик 1045, легирани челик 4140 и нерђајући челик 17-4PH. Обично препоручујем 1018 због исплативости, 4140 због чврстоће и 17-4PH због отпорности на корозију. Свака класа уравнотежује обрадивост, тврдоћу и механичке перформансе.
Како ЦНЦ обрада функционише са нерђајућим челиком?
Приликом обраде нерђајућег челика, користим ЦНЦ алате велике брзине и карбидне резаче са оптимизованим хлађењем како бих контролисао топлоту и хабање алата. Нерђајући челици попут 304, 316 и 17-4PH обрађују се малим брзинама померања и великим силама резања, што обезбеђује храпавост површине испод Ra 1.6 μm и прецизну геометријску тачност.
Које су предности ЦНЦ обраде челичних делова?
CNC обрада челика нуди врхунску чврстоћу, димензионалну тачност и издржљивост. Постижем толеранције делова до ±0.005 мм, што је идеално за ваздухопловну и аутомобилску индустрију. Процес минимизира отпад до 30%, смањује време производње и омогућава брзу израду прототипова и масовну производњу.
Који су изазови обраде каљеног челика?
Обрада каљеног челика је тешка због великог хабања алата и термичког напрезања. Ово превазилазим коришћењем алата од обложеног карбида или CBN-а, контролисаним протоком расхладне течности и смањеним брзинама резања. Прецизна CNC подешавања обезбеђују стабилну обраду челика изнад 45 HRC, одржавајући димензионалну тачност и интегритет површинске обраде.
Колико кошта обрада челика CNC машином?
Цена CNC обраде челика се обично креће од 50 до 150 долара по сату, у зависности од квалитета материјала, сложености дела и количине. Оптимизујем програмирање и алате како бих смањио време подешавања, смањујући укупне трошкове пројекта за 15–25%, уз одржавање прецизности и конзистентног квалитета производње.
Које толеранције се могу постићи код CNC обраде челика?
Са модерном 5-осном CNC опремом, рутински постижем димензионалне толеранције између ±0.005 мм и ±0.02 мм за челичне делове. Површинска обрада достиже Ra 0.8 μм када се фино глода или бруши. Таква прецизност обезбеђује компатибилност у ваздухопловним склоповима, високоперформансним моторима и роботичким применама које захтевају чврсто прилегање.
Које индустрије највише користе CNC челичне делове?
CNC обрада челика се широко користи у ваздухопловној, аутомобилској, роботичкој и индустрији тешких машина. Производим компоненте попут вратила, зупчаника, носача и носача мотора. Преко 60% CNC обрађених челичних делова се користи у машинским и структурним склоповима који захтевају чврстоћу, отпорност на хабање и издржљивост.
Закључак
CNC обрада челика и даље је камен темељац модерне производње, комбинујући снагу, прецизност и ефикасност у једном процесу. Уз правилан избор материјала, оптимизован алат и стручно инжењерство, она пружа издржљиве, високопрецизне компоненте за захтевне индустрије као што су ваздухопловство, аутомобилска индустрија и роботика. Иако обрада челика може бити изазовна због његове тврдоће, резултати - јачи, дуготрајнији делови - чине је вредном труда. Партнерство са искусним CNC произвођачем као што је TiRapid осигурава поуздан квалитет, брзу испоруку и исплатива решења за сваки пројекат.