
У индустријском дизајну и висококвалитетној производњи, политетрафлуороетилен (ПТФЕ) је познат као „краљ пластике“ због своје врхунске отпорности на температуре, нелепљивости и хемијске инертности. Међутим, његова ЦНЦ обрада није једноставна. Због меког материјала, ниске крутости и лаког цртања током сечења, многи инжењери ће се сусрести са проблемима као што су тешка контрола прецизности и лош квалитет површине у стварном раду. Овај чланак ће почети од основних својстава ПТФЕ-а, комбинованих са мојим искуством у обради у медицинској, полупроводничкој, електротехничкој и другим индустријама, како би се систематски објаснило да ли се ПТФЕ може обрађивати ЦНЦ-ом, како се обрађује, који проблеми се могу појавити и како се примењује, како би вам пружио систематски и практичан водич за обраду.
Шта Iод ПТФЕ-а
Политетрафлуороетилен (ПТФЕ) је полимерни флуоропластични материјал. У многим пројектима у којима сам учествовао, а који захтевају високу чистоћу, високу отпорност на корозију и високу изолацију, ПТФЕ се често користи због својих одличних физичких и хемијских својстава. То је линеарни полимер формиран полимеризацијом мономера тетрафлуороетилена и има изузетно високу молекуларну стабилност и инертност. Као термопластични материјал, иако се не може формирати обичном обрадом топљења, може се ефикасно стругати и глодати на ЦНЦ машини и широко се користи у сценаријима заптивања, изолације и хемијске отпорности на корозију.
Молекуларни ланац ПТФЕ-а састоји се од великог броја веза угљеник-флуор, а енергија везе угљеник-флуор је чак 485 kJ/mol, што је једна од најстабилнијих веза међу свим пластикама. Због тога ПТФЕ има одличну отпорност на високе температуре и хемијску отпорност на корозију.
Одржава стабилне перформансе између -180°C и 260°C, не топи се и подлеже термичком разлагању тек на око 327°C, што га чини погодним за екстремна окружења као што су плазма нагризање, опрема за ултра-високи вакуум итд.
У медицинским пројектима, користио сам PTFE за израду основних компоненти инфузионих вентила. Његова нелепљива површина и биокомпатибилност чине га преферираним материјалом за уређаје за једнократну употребу. У полупроводничкој опреми, такође сам користио PTFE за израду облоге плазма реактора. Након 6 месеци употребе, није било очигледне корозије или погоршања перформанси.
Поред тога, PTFE има диелектричну чврстоћу од 60–100 kV/mm, запремински отпор од преко 10¹⁸ Ω·cm и готово нулту апсорпцију влаге, што га чини идеалним изолационим материјалом. Као резултат тога, може да обавља критичне задатке у високофреквентним комуникацијама, високонапонским електричним и хемијским реакцијским окружењима.
Укратко, PTFE није обична „инжењерска пластика“. Има изузетно високе перформансе у више димензија термичких, хемијских, механичких и електричних перформанси. За мене, све док пројекат захтева „екстремну поузданост“ материјала, PTFE је обично први избор.
Шта Are The Cкарактеристике Oф ПТФЕ Mатериалс
Током мојих дугогодишњих пројеката обраде, политетрафлуороетилен (ПТФЕ) је увек био једна од најсвеобухватнијих и најстабилнијих инжењерских пластика. Има вишеструке предности као што су отпорност на високе температуре, изузетно низак коефицијент трења, јака нелепљивост и изузетно висока отпорност на корозију. Посебно је погодан за примене које захтевају високу изолацију, ниску отпорност на хабање или хемијске медије. У поређењу са уобичајеним материјалима као што су ПА, ПЕЕК, ПОМ итд., ПТФЕ је стабилнији у екстремним условима и важан је материјал који стално бирам у пројектима медицинске, полупроводничке и прехрамбене опреме.
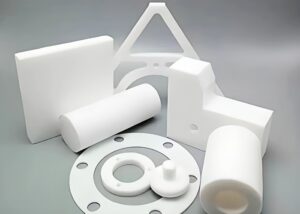
висок Tемпературе Rотпорност (-180°C до 260°C)
ПТФЕ има одличну термичку стабилност и може дуго да одржава механичка својства у температурном опсегу од -180°C до 260°C. Његова температура разлагања је око 327°C, и он ће се директно карбонизовати уместо да се топи. Ово својство ми омогућава да радим на пројектима који укључују седишта вентила отпорна на високе температуре, заптивке отпорне на топлоту итд., без бриге о омекшавању и деформацији материјала услед пораста температуре.
Једном сам тестирао PTFE заптивку у пројекту термичког управљања батеријом. Након рада на континуираној температури од 240°C током 100 сати, стопа промене димензија била је мања од 0.01%, што је у потпуности испунило захтеве термичке стабилности.
Трење Cефикасан As Low Aс КСНУМКС
Коефицијент трења ПТФЕ-а је око 0.04, што је један од најнижих међу познатим чврстим материјалима. Може да одржи изузетно ниско хабање чак и без подмазивања. Ова карактеристика га чини широко коришћеним у сценаријима са ниским трењем као што су клизачи, вођице и језгра вентила. Серија клизних шина за аутоматске машине за пуњење коју сам обрадио и даље је имала глатку површину без огреботина након 3 милиона покретања, што је много боље од ПЕ или најлонских материјала.
Јак Nна-Sкрпељ Pимовина, Eаси To Cнагните
ПТФЕ има изузетно ниску површинску енергију и готово ниједна супстанца не може дуго да се залепи за његову површину, што га такође чини одличним својствима против лепљења. Користио сам ПТФЕ као материјал за контактну површину у индустрији паковања хране. Чак и у окружењима са високим садржајем шећера и уља, чишћење и одржавање су изузетно погодни, смањујући учесталост чишћења опреме.
Хемијски Iнервоза And Sолвент Rесистанце
ПТФЕ има одличну хемијску стабилност на скоро све киселине, базе, алкохоле, кетоне и органске раствараче. Веза угљеник-флуор у његовој молекуларној структури је веома стабилна, што га чини употребљивим у окружењима са високо корозивним медијима. Приликом реновирања система за испоруку флуороводоничном киселином, одабрали смо ПТФЕ заптивке, које су континуирано радиле годину дана без икаквог цурења или корозије.
Електрична Iнсулација Pропертиес And Dиелектрични Sтренгтх
ПТФЕ има диелектричну чврстоћу од 60–100 kV/mm и запремински отпор од 10¹⁸ Ω·cm, што га чини неопходним изолационим материјалом у високофреквентним електричним и високонапонским системима. Користио сам га у изолационим носачима за високонапонска напајања, који могу континуирано да носе напон од 22kV без пробоја, што далеко превазилази ниво напона који подносе обичне пластике.
Храна - Food Gтрговина, Bio-компатибилан
Чисти ПТФЕ је нетоксичан и без мириса, у складу је са стандардима FDA и USP класе VI и погодан је за контактне делове у храни и медицинској опреми. У пројекту медицинске пумпе, купац је захтевао да транспортована течност не сме доћи у контакт ни са каквим раствореним супстанцама. Одабрали смо ПТФЕ за производњу конектора за путању флуида и прошли смо комплетан сет тестова биокомпатибилности по стандарду ISO 10993. Укратко, основне карактеристике ПТФЕ-а нису само „отпорност на температуру“ и „против лепљења“, већ и његове врхунске перформансе у четири димензије: топлота, електрицитет, сила и хемија. Међу свим инжењерским пластикама, мислим да је то један од најпогоднијих материјала за „екстремне радне услове“.
Може ПТФЕ Be Pроцессед BCNC
Да, PTFE се може обрађивати помоћу CNC машине и у мојој стварној употреби, постао је један од конвенционално обрадивих материјала. Али мора се признати да је, у поређењу са инжењерским пластикама као што су POM и PEEK, PTFE много тежи за обраду. Пошто је мекан, клизав и лак за извлачење, CNC обрада захтева посебна подешавања опреме, алата и параметара обраде како би се постигла идеална димензионална тачност и квалитет површине.
ПТФЕ Fормс Sуитабле For Pобрада (Rодс, Sлистови)
У стварној обради, обично бирам PTFE шипке пречника φ10–φ300 mm или плоче дебљине 2–50 mm као бланкове. PTFE је веома флексибилан и није погодан за структуре које су превише танке или предугачке, посебно зато што је склон вибрацијама и деформацијама током стругања. Капсулирањем стезног отвора могу ефикасно избећи трагове стезања и удубљења и побољшати искоришћење материјала.
Изводљивост Aнализа Of Tврти се, Mиллинг And Dриллинг
ПТФЕ се може користити за конвенционално ЦНЦ стругање, равно глодање и бушење дубоких рупа. Приликом стругања, тежим да користим већи радијус врха алата (≥0.4 мм) како бих смањио напрезање резања. Приликом глодања , препоручује се употреба алата са две или три оштрице како би се смањио притисак сечења јединице. За бушење сам користио карбидну бургију φ2.0 за обраду пролазне рупе дубине 15 мм, у комбинацији са стратегијом померања напред и назад 1:5, што ефикасно избегава „извлачење“ и „урушавање“.
дејство Of Dифферент Gрадес Oф ПТФЕ On Pобрадивост (Fболестан Vs Pуре)
Желео бих да вас подсетим да различите врсте ПТФЕ-а имају огромне разлике у перформансама обраде. Чисти ПТФЕ је мекан, лако се деформише и има добар квалитет површине, али је тешко контролисати димензије. Међутим, тврдоћа, крутост и стабилност термичког ширења ПТФЕ-а пуњеног стакленим влакнима, угљеником или бронзом су значајно побољшане, а тачност обраде је значајно побољшана. Успешно сам обрадио серију прецизних прстенова за позиционирање од ±0.02 мм користећи ПТФЕ ојачан стакленим влакнима са 25%. Касније су их купци користили у машинама за плазма нагризање и стабилност је премашила очекивања.
Укратко, иако ПТФЕ има одређене изазове у обради, све док се одаберу одговарајуће спецификације материјала, типови алата и параметри процеса, ЦНЦ обрада је потпуно изводљива, а ефекат обраде је стабилан и поновљив. За делове са високом отпорношћу на корозију, ниским трењем и високим захтевима за изолацијом, ЦНЦ обрађени ПТФЕ је и даље један од првих избора.
Шта To Pay Aттентион To Wкокошка Pобрада ПТФЕ-а
Најчешћи проблеми са којима се сусрећем у пројектима обраде ПТФЕ-а су повратне информације купаца о „грубој површини“, „димензионалном одступању“ или „сломању ивице материјала и извлачењу жице“. Ове појаве су последица ниске тврдоће, високе еластичности и карактеристика термичке деформације ПТФЕ-а. Иако је ПТФЕ веома погодан материјал за изолацију, отпорност на корозију и ниско трење, посебна пажња мора се посветити алатима, брзинама, методама хлађења и стезања у ЦНЦ обради, у супротном ће доћи до проблема као што су нестабилна тачност, избељивање површине или висока стопа отпада у обради. На основу мог искуства у масовној производњи медицинских заптивних прстенова и блокова електричне изолације, све док се савладају исправни параметри, ПТФЕ се такође може стабилно и ефикасно обрађивати у серијама.
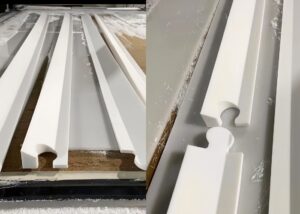
Алатка Sизбори (Cарбиде Vс ПЦД)
Препоручујем употребу алата од ултрафинозрног карбида или PCD алата (поликристални дијамант), посебно када се континуирано обрађују велике количине. PCD има бољу отпорност на хабање и може трајати дуже од 10 сати. Оштар врх алата (препоручени радијус од 0.2-0.4 мм) може смањити отпор сечењу и спречити крзање или настајање неравнина материјала. Ако се користи стандардни челични алат, чак и ако није пуњен PTFE-ом, сечиво ће брзо постати тупо, што ће резултирати четкањем или нејасном површином.
Обрада Sзавирити And Fеед Sпоставку Rецоммендатионс
ПТФЕ се не може сећи великим брзинама. Обично контролишем брзину вретена на 400-800 о/мин и подешавам брзину сечења на 0.05-0.15 мм/обртај. Дубина сечења не би требало да прелази 0.5 мм одједном, посебно приликом обраде танких зидова или малих делова. Ако желите већи квалитет површине, можете смањити брзину сечења на 0.03 мм/обртај и користити више лаких резова.
Како To Rобразовати Mатериал DБатман And Dеформација
ПТФЕ се лако извлачи када се алат исече. Користим комбинацију „брзог ломљења струготине + алата са негативним углом нагиба“ да бих смањио дужину извлачења. За прецизне структуре, користићу флексибилне еластичне уређаје са малом силом стезања или силиконским премазом да бих фиксирао радни предмет како бих избегао удубљење или деформацију екструзије изазвану уређајем. Метод хлађења се такође може променити на хлађење ваздухом или хлађење ветром како би се избегле микропукотине изазване неравномерним термичким скупљањем изазваним течним хлађењем.
Површина Fинисх Cонтрол Tипс
ПТФЕ има добра „самопомазујућа“ својства, тако да је лако оставити мале додатке на површини током сечења. Обично користим алат за фино стругање од 0.2R са помаком од 0.05 мм, и на крају користим велику брзину да бих брзо скенирао површину једном, тако да површина достигне Ra < 1.6 μm , што испуњава захтеве за завршну обраду медицинске и електронске индустрије. Ако се појаве трагови четкања, користићу благи поступак полирања или уклањања неравнина како би површина била уједначенија и деликатнија.
Укратко, иако је обрада ПТФЕ-а тешка, може се постићи прецизна ЦНЦ обрада са високим приносом све док се оштрина алата, параметри сечења и напрезање стезања добро контролишу. По мом искуству, скуп научних технологија обраде може учинити нестабилност ПТФЕ-а контролисаном и прилагодити је захтевима величине и перформанси врхунских апликација.
Шта Are The Cоммон Pпроблеми In PTFE Pкорење
Чак и у постројењима за прераду са искуством, делови од ПТФЕ-а су склони димензионалним одступањима, површинској храпавости, па чак и директном стругању. То је зато што ниска крутост ПТФЕ-а, висок коефицијент термичког ширења (око 120×10⁻⁶/°C) и изузетно деформабилне структурне карактеристике одређују да је изузетно осетљив на параметре резања и промене у окружењу. У пројектима за које сам одговоран, посебно у серијској обради медицинских заптивача, електронских изолационих блокова и заптивача отпорних на корозију, скоро сваки од ових проблема сам лично искусио. У наставку су четири најчешћа проблема која сам сумирао и њихове стратегије за решавање.
Узроци And Sолуције For Sизе Dевиација
ПТФЕ има високу стопу еластичног опоравка и током обраде ће изазвати „одбијање“ услед екструзије алата, што ће на крају довести до тога да измерена величина буде нескладна са величином програма. Када обрађујем седишта вентила са захтевом прецизности од ±0.02 мм, често „увећавам“ величину за 0.03 мм пре пробне монтаже како бих осигурао стабилно скупљање након хлађења. Поред тога, коришћење стезаљки са малом силом стезања и вишеструких лаких резова може ефикасно смањити димензионалне грешке изазване термичком деформацијом.
Заједнички Mманифестације And Tреатмент Mетходс Of Rоугх Sурфаце
Избељивање, неравнине, па чак и „четкање“ су уобичајене појаве у обради ПТФЕ-а, посебно код глодања и спољашњег стругања. Ако алат није довољно оштар, температура резања је превисока или уклањање струготине није глатко, храпавост површине ће вероватно прећи Ra 3.2 μm. Обично користим PCD алате + суво сечење и користим малу брзину померања (<0.05 mm/окрет) за завршну обраду у последњем слоју од 0.1 mm, што често може стабилно постићи квалитет површине испод Ra 1.6 μm.
Узроци And Pревенција Mетходс Of Mатериал Cрацкинг And Dеформација
Иако је ПТФЕ жилав, лако је створити концентрацију напона када се превише чврсто стегне или локално прегреје, што узрокује пуцање и деформацију танкозидних делова. На пример, једном сам наишао на ПТФЕ прстен пречника 25 мм који је пукао у избушеној рупи. Након поновне провере, утврђено је да је притисак стезања био превисок + брзина померања је била превисока. Да би се решио овај проблем, препоручујем употребу меких гумених/силиконских стезаљки и спирално бушење или степенасто бушење како би се смањиле тренутне силе резања, што је посебно погодно за обраду унутрашњих рупа.
„Санација“ Tецхникуес Aакон Pпроблеми Oццур Dуринг Pкорење
Ако се током обраде појаве проблеми као што су димензионална одступања и површинске неравнине, понекад се могу отклонити секундарном завршном обрадом, лаким полирањем или завршном обрадом променом алата. За благо брушене површине, често користим сунђерасто брушење + ручно полирање малом брзином ради побољшања и покушавам да задржим оригиналну структуру и функцију делова. Ако се функционални делови не могу полирати, потребно је поново подесити параметре програма и поново почети од празног материјала.
Генерално, тешкоћа обраде ПТФЕ-а није „не може се обрадити“, већ „како контролисати ризике“. Савладавање карактеристика понашања материјала, усклађивање разумних параметара и флексибилни системи причвршћивања су мој уобичајени приступ решавању таквих проблема, а такође су и кључне способности квалификоване ЦНЦ фабрике да испоручује ПТФЕ делове у серијама.
In Wшешир Iиндустрије CПТФЕ Be Uжеђ
ПТФЕ се широко користи у индустријама са великом потражњом, као што су медицинска, полупроводничка, прехрамбена и електротехника, због своје одличне отпорности на корозију, изолације, ниског трења и високе чистоће. Често користим ПТФЕ у својим пројектима за прилагођавање заптивача, транспортних шина, носача за плазма нагризање, високофреквентних изолационих структура и других делова за купце. То је незаменљива „инжењерска пластика“ у овим индустријама.
| Индустрија примене | Уобичајени ПТФЕ делови | Кључни захтеви за перформансе |
| Медицинска индустрија | Интерфејс инфузионе цеви, заптивна заптивка, преусмерни вентил | Биокомпатибилност, отпорност на дезинфекцију, отпорност на лекове |
| Полупроводници Мануфацтуринг | Посуда за плочице, изолационо седиште коморе за нагризање, база за суво нагризање | Без прашине, отпорност на плазма корозију, ниско испуштање гасова |
| Хране | Клизне шине, стругачи, вођице | Сертификат за прехрамбену квалитету (FDA), може се прати, није токсично и без мириса |
| Електрична и електронска опрема | Блок за високофреквентну изолацију, носач конектора, пакет кондензатора | Висока изолациона чврстоћа (>10⁷Ω·cm), отпорност на високе фреквенције, мали диелектрични губици |
| Хемијски цевовод | Чаура тела вентила, заптивни прстен, обложна плоча | Јака отпорност на киселине и алкалије (pH 1~14), отпорност на старење, ниско трење |
Ако су опрема или производи на којима радите у контакту са високо корозивним медијима, имају високе захтеве за чистоћом или проблеме са изолацијом високог напона, PTFE је готово први избор. Видео сам више од стотину прилагођених структурних делова у пројектима купаца. Било да се ради о једном узорку или масовној производњи, PTFE може играти дугорочну и стабилну улогу у овим индустријама.
Шта Mатериалс Can Rзаменити ПТФЕ
Иако ПТФЕ има јаку отпорност на корозију и својства нелепљивости, он није једино оптимално решење у специфичним сценаријима примене. У многим пројектима сам препоручио употребу ПФА, ПЦТФЕ или ПТФЕ-а ојачаног стакленим влакнима због различитих захтева купаца за димензионалну стабилност, тачност обраде или трошкове. Кључ за избор правог алтернативног материјала је свеобухватна процена на основу радне температуре, механичке чврстоће, димензионалне толеранције и окружења употребе.
Следећи су алтернативни материјали које често користим и анализа њихових перформанси:
ПФА (Pерфлуороалкокси):
Иако задржава хемијску отпорност и својства нелепљивости PTFE-а, PFA има бољу транспарентност и могућности топљења. Његова температура континуиране употребе може достићи 260°C, а његова механичка чврстоћа је нешто боља од PTFE-а. Погодан је за опрему високе чистоће која захтева сложено бризгање, као што су резервоари за чишћење полупроводника.
ПЦТФЕ (Поли Cхлоро Tri Fлуоро Eтилен):
PCTFE је супериорнији од PTFE-а у погледу димензионалне стабилности, има нижи коефицијент термичког ширења (око 55 ppm/°C) и стопу апсорпције влаге близу 0. Погодан је за заптивке у ваздухопловству или компоненте вентила са високим захтевима за прецизношћу. Једном сам изабрао PCTFE да замени PTFE у пројекту тела вентила на ниској температури и успешно решио проблем одступања деформације.
стакло Fибер Rојачани ПТФЕ (Fпуњени ПТФЕ):
Пуњењем ојачавајућим средствима као што су стаклена влакна, графит или молибден дисулфид, отпорност на пузање и чврстоћа на притисак PTFE-а се повећавају за 30%~50%, али се жртвује одређени степен клизних својстава. Често се користи у подлошкама или структурама седишта лежајева које подносе притисак. Ra вредност ојачаног материјала се контролише унутар 1.6 μм, а површински ефекат је стабилнији након обраде.
Ако купац наиђе на проблеме са перформансама PTFE-а у следећим сценаријима, препоручио бих алтернативу:
Када је димензионална тачност изузетно висока (±0.01 мм), пожељан је PCTFE.
Када је потребно бризгање или заваривање → Користите PFA
У сценаријима отпорним на притисак и хабање → Користите ПТФЕ ојачан стакленим влакнима
Сврха избора алтернативних материјала није потпуна замена PTFE-а, већ постизање „бољег уклапања“ у одређеној димензији перформанси. Разумевање предности и мана ових материјала је рутински корак у оптимизацији дизајнерских решења за моје клијенте.
ФАК
Шта Is PTFE Easy Tо Машина?
ПТФЕ није лако обрађивати. Његова ниска крутост и висока еластичност узрокују деформацију и растезање. Обично користим ЦНЦ на 400–800 о/мин са оштрим карбидним алатима и лаганим стезањем, постижући стабилне димензије унутар ±0.05 мм уз добру контролу.
Можете ли ЦНЦ обрађивати ПТФЕ?
Да, редовно обрађујем PTFE шипке и лимове на CNC машини. То захтева мале брзине резања (400–800 о/мин), брзине помака од 0.05–0.15 мм/о/мин и суво сечење. Пажљивим подешавањем могу да одржим толеранције од ±0.02–0.05 мм, посебно код пуњених квалитета.
Шта је TПроцес производње Oф ПТФЕ?
ПТФЕ се не обрађује топљењем. Користим компресијски обликоване, синтероване гредице. Прах се пресује у облик, а затим синтерује на ~370°C. Добијени бланкови се обрађују ЦНЦ машином у финалне делове попут заптивки, заптивача и изолационих блокова.
Шта је TТолеранција OОбрада ПТФЕ-а?
По мом искуству, обрада чистог ПТФЕ-а држи толеранцију у најбољем случају од ±0.05 мм због свог одскока и термичког ширења (~120 ppm/°C). ПТФЕ пуњен стаклом омогућава уже толеранције око ±0.02 мм, посебно на крутим геометријама са контролисаним путањама алата.
Шта је TРазлика између ПТФЕ-а Aи тефлон?
Teflon® је робна марка; PTFE је хемијски назив. Структурно су идентични. У већини случајева, моји клијенти користе „Teflon“ да би се односили на FDA или индустријски PTFE који се набавља од брендова као што су DuPont или Chemours.
Како се обрађује ПТФЕ?
ПТФЕ се не екструдира као стандардна пластика. Он се обликује и синтерује. Обрађујем га помоћу ЦНЦ стругања, глодања или бушења. Кључни параметри: ниски обртаји, оштри алати, суво или ваздушно хлађење. Уклањање струготине је кључно како би се избегло површинско прљање или извлачење.
Шта је TПроцес производње Oф ПТФЕ мембране?
ПТФЕ мембране се праве екструзијом пасте, истезањем и синтеровањем. Радио сам са експандираним ПТФЕ мембранама које се користе у филтрацији; оне имају микроструктуре чворићастих фибрила са величинама пора од само 0.1–0.5 μм, формиране двоосним истезањем.
Шта је TМетод OПрипрема Oф ПТФЕ?
ПТФЕ се производи полимеризацијом слободних радикала ТФЕ гаса под високим притиском. Купујем га као претходно синтероване гредице или шипке. За ЦНЦ употребу, долазе у пречницима од 10–300 мм и могу се директно обрађивати након стабилизације и сушења.
Cискључење
Као инжењер који се годинама бави пројектима прецизне машинске обраде, добро сам упознат са јединственим својствима ПТФЕ-а и изазовима машинске обраде. Кроз овај чланак сте сазнали о својствима материјала ПТФЕ, изводљивости ЦНЦ обраде, уобичајеним проблемима и применама у индустрији. Од избора алата до подешавања параметара, од контроле деформације до површинске обраде, сваки детаљ одређује квалитет машинске обраде. Надам се да ће вам овај водич помоћи да избегнете заобилазне путеве, ефикасно одаберете материјале и прецизно обрађујете. Ако оклевате око ПТФЕ машинске обраде, можда ћете желети да се ослоните на моје искуство и пустите да ова „мека пластика“ оствари своју пуну вредност у вашем пројекту стабилно, прецизно и ефикасно.
















